
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-08-20 Herkunft:Powered


Kaufen Sie Kunststoffrohstoffe nach Gewicht, haben aber Schwierigkeiten, sie nach Volumen zu lagern und zu verarbeiten? Dies geschieht täglich in der Fabrikhalle. Die Verwechslung von Polymerdichte und Schüttdichte ist nach wie vor ein überraschend häufiges technisches Versehen. Dieses einfache Missverständnis führt regelmäßig zu verstopften Rohren. Es löst einen Materialmangel am Extruderhals aus. Letztendlich führt dies zu schlecht dimensionierten Lagersilos.
Das Verständnis der genauen physikalischen Unterschiede zwischen diesen beiden Kennzahlen ist der grundlegende Schritt zur Optimierung Ihrer Anlageninfrastruktur. In diesem umfassenden Leitfaden werden wir beide Definitionen aufschlüsseln und ihre realen Anwendungen vergleichen. Sie werden genau sehen, wie sich diese Daten direkt auf Ihre Ausrüstungsauswahl und Betriebseffizienz auswirken.
Ingenieure bezeichnen die Polymerdichte häufig als wahre Dichte, spezifisches Gewicht oder absolute Dichte. Es stellt eine grundlegende Materialeigenschaft dar. Per Definition ist es das Gewicht des festen Kunststoffs pro Volumeneinheit, vorausgesetzt, dass innerhalb oder zwischen dem Material kein Luftraum vorhanden ist. Man kann es sich als die Dichte der reinen, ununterbrochenen Polymerkettenstruktur vorstellen.
Die Polymerdichte ist eine wichtige Spezifikation für Produktdesigner. Sie bestimmt direkt die mechanische Festigkeit, das Gesamtgewicht und die Rohstoffkosten des fertigen Teils. Eine aus hochdichtem Polymer geformte Armaturenbrettkomponente wiegt naturgemäß mehr. Es wird gewichtsmäßig mehr Rohmaterial verbrauchen als genau das gleiche Bauteil, das aus einer Alternative mit geringer Dichte geformt wird.
Unterschiedliche Basisharze besitzen deutlich unterschiedliche spezifische Grundgewichte. Polypropylen ist relativ leicht und weist oft eine wahre Dichte von etwa 0,90 g/cm³ auf. Im Gegensatz dazu ist Polyvinylchlorid deutlich schwerer und liegt typischerweise zwischen 1,30 und 1,45 g/cm³, während Polyethylenterephthalat bei etwa 1,38 g/cm³ liegt. Die Beherrschung dieser Werte hilft Herstellern, die strukturelle Integrität und die genauen Kosten pro Teil ihrer Fertigwaren zu berechnen.
In einer kontrollierten Laborumgebung messen Techniker diese Kennzahl anhand strenger Teststandards wie ASTM D792. Dieser spezielle Test nutzt das archimedische Prinzip der Wasserverdrängung. Ein festes, hohlraumfreies geformtes Stück Kunststoff wird an der Luft gewogen und dann erneut gewogen, während es in destilliertem Wasser hängt. Die Differenz bestimmt das wahre Volumen des festen Kunststoffs und ermöglicht eine genaue Berechnung.
Obwohl diese Daten für das Produktdesign und die Qualitätskontrolle von entscheidender Bedeutung sind, sind sie grundsätzlich die falsche Zahl, wenn es darum geht, zu berechnen, wie Massenbestände in einer Anlage gelagert oder transportiert werden sollen. Rohstoffe sind ohne Luft nie perfekt verpackt, was uns zur betrieblichen Realität der Schüttdichte bringt.
Die Schüttdichte wird manchmal auch als scheinbare Dichte bezeichnet und ist die maßgebliche Messgröße für die Fabriklogistik. Sie ist definiert als die Gesamtmasse des Schüttgutes dividiert durch das Gesamtvolumen, das es einnimmt. Entscheidend ist, dass dieses Gesamtvolumen den festen Kunststoff selbst, die in porösen Partikeln eingeschlossene mikroskopisch kleine Luft und die leeren Zwischenräume zwischen den einzelnen Pellets, Pulvern oder Flocken umfasst.
Die physische Geometrie Ihres Rohbestands spielt eine große Rolle bei der Bestimmung seines funktionalen Fußabdrucks. Gleichmäßige, kugelförmige Neupellets neigen dazu, sich effizient zusammenzupacken. Da sie sich aneinander schmiegen, wird das Volumen des leeren Luftraums minimiert, was zu einer höheren Schüttdichte führt.
Umgekehrt lassen sich Materialien mit unregelmäßigen Formen sehr locker packen. Die scharfen Kanten und ungleichmäßigen Abmessungen von recycelten Flocken oder zerklüftetem Mahlgut führen dazu, dass sie sich ungünstig verhaken und große Lufteinschlüsse entstehen. Folglich haben unregelmäßige Partikel eine deutlich geringere Schüttdichte. Ein einzelner Kubikmeter Mahlgut wiegt viel weniger als ein Kubikmeter Neupellets, die aus genau demselben Harz hergestellt werden.
Es ist wichtig zu beachten, dass die scheinbare Dichte keine statische Zahl ist. Es unterliegt einer starken Kompressibilität. Die lose Schüttdichte bezieht sich auf das Volumen, das das Material einnimmt, wenn es unter der natürlichen Schwerkraft einfach vorsichtig in einen Behälter oder ein Silo geschüttet wird. Unter Schüttdichte versteht man das Volumen, das es einnimmt, nachdem der Behälter während des Transports gerüttelt, geschüttelt oder zur Ruhe gekommen ist. Anlageningenieure verwenden in der Regel die lose Messung zur Gerätedimensionierung, da sie das Worst-Case-Volumenszenario berücksichtigt.
Um die funktionalen Unterschiede zwischen diesen beiden Metriken klar zu veranschaulichen, müssen wir uns ansehen, wie sie in einer realen Fertigungsumgebung angewendet werden. Das Verwischen der Grenzen zwischen beiden ist ein häufiger Fehler, der zu schwerwiegenden logistischen Engpässen führt.
| Merkmal | Polymerdichte | Schüttdichte |
|---|---|---|
| Messmetrik | Masse / Feststoffvolumen | Masse / Gesamtvolumen |
| Enthält Luftporen? | NEIN | Ja |
| Wertevergleich | Immer der höhere Wert | Immer der niedrigere Wert |
| Konsistenz | Konstante für eine bestimmte Harzsorte | Variabel je nach Form, Größe und Sedimentation |
| Primäre industrielle Nutzung | Produktdesign, Teilegewicht, Qualitätskontrolle | Silodimensionierung, Gerätedesign, pneumatische Förderung |
Stellen Sie sich einen Werksleiter vor, der eine 1.000-kg-Charge neuen PET-Harzes kauft. Das tatsächliche spezifische Gewicht dieses PET beträgt 1.380 kg/m³. Wenn der Manager diese Zahl fälschlicherweise zur Dimensionierung seiner Lagerausrüstung verwendet, errechnet er, dass 1.000 kg Material genau 0,72 Kubikmeter Raum beanspruchen.
Allerdings befindet sich zwischen PET-Granulat Luft. Die tatsächliche Schüttdichte dieser Pellets liegt typischerweise bei etwa 850 kg/m³. Bei korrekter Berechnung benötigen 1.000 kg tatsächlich 1,17 Kubikmeter Platz. Wenn der Manager einen Trichter mit einem Fassungsvermögen von 0,75 Kubikmetern kaufen würde, der auf der Berechnung der tatsächlichen Dichte basiert, würde dieser sofort überlaufen und Hunderte Kilogramm teurer Vorräte würden in der Fabrikhalle liegen bleiben.
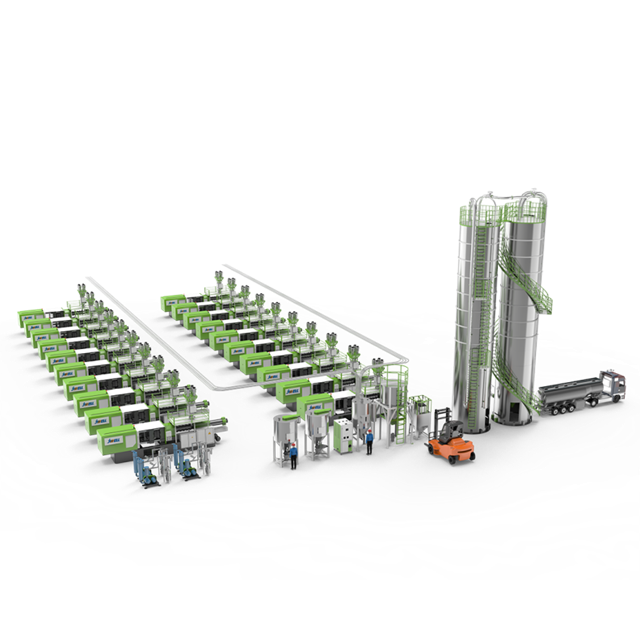
Bei der Konstruktion eines Materialtransportnetzwerks müssen Anlagenentwickler dem Volumen Vorrang vor dem Gewicht geben. Ein gut konzipiertes zentrales Zufuhrsystem arbeitet grundsätzlich nach volumetrischen Prinzipien. Der Einkauf kauft zwar tonnenweise Material ein, aber die Maschinen verarbeiten es physikalisch literweise.
Wenn eine Spritzgießmaschine einen Durchsatz von 500 kg/h erfordert, muss das automatische Zuführnetzwerk auf der Grundlage der scheinbaren Bestandsdichte genau dimensioniert werden. Dadurch wird genau festgelegt, wie viele Liter Volumen pro Stunde durch die Anlage bewegt werden müssen. Wenn die Schüttdichte beispielsweise 0,60 kg/L beträgt, muss die Infrastruktur 833 Liter Volumen pro Stunde bewegen, um die Gewichtsanforderung von 500 kg zu erfüllen. Wird dieser Volumenbedarf nicht berücksichtigt, führt dies zu unterdimensionierten Gebläsen und einem sofortigen Materialmangel am Maschinenhals. Hochleistungsfähige zentrale Zuführkonfigurationen nutzen hocheffiziente Vakuumpumpen und optimierte Rohrleitungsanordnungen, um eine stabile Förderung über große Entfernungen zu gewährleisten und genau diese Hungerszenarien über mehrere Extrusionslinien hinweg zu verhindern.
Eine Überschätzung der Dichte führt unweigerlich zum Kauf einer einfach zu kleinen Speicherinfrastruktur. Wenn Sie in der Fabrikhalle stehen und zusehen, wie ein untergroßer Trichter zu schnell abläuft, werden Sie diesen Fehler in Echtzeit beobachten. Schnelles Entleeren löst ständige Nachfüllzyklen aus. Dies überlastet die Vakuumlader, beschleunigt den Verschleiß der Pneumatikventile und erhöht das Risiko, dass die Verarbeitungsmaschine während eines intensiven Produktionszyklus trocken läuft, drastisch.
Moderne zentralisierte Anlagen verwenden häufig gravimetrische und volumetrische Mischer, um Frischharz, Mahlgut und Farbmasterbatches zu mischen. Volumetrische Mischer verlassen sich ausschließlich auf genaue Dichtedaten, um das richtige Materialverhältnis zu dosieren. Wenn die Geometrie des Mahlguts schwankt, führt das von der Schnecke abgegebene Volumen zu einem anderen tatsächlichen Gewicht, was die Farbkonsistenz und strukturelle Integrität des Endprodukts direkt beeinträchtigt.
Der Transport von Kunststoffpellets über eine Fabrikdecke erfordert ein tiefes Verständnis der pneumatischen Förderphysik. Ein Vakuumfördersystem nutzt einen Hochgeschwindigkeitsluftstrom, um Feststoffpartikel anzuheben und durch ein komplexes Rohrnetz zu transportieren. Die Schüttdichte des Materials ist die Hauptvariable, die das erforderliche Luft-Material-Verhältnis bestimmt.
Bei einem pneumatischen Aufbau muss sich die Luft schnell genug bewegen, um die Kunststoffpartikel in der Schwebe zu halten. Diese minimal erforderliche Geschwindigkeit wird als Saltationsgeschwindigkeit bezeichnet. Je schwerer und dichter das Schüttgut ist, desto höher ist die erforderliche Salzbildungsgeschwindigkeit, um zu verhindern, dass die Pellets aus dem Luftstrom fallen und auf dem Rohrboden liegen bleiben.
Insbesondere schwere Materialien erfordern höhere Luftgeschwindigkeiten. Wenn die Luftgeschwindigkeit auch nur geringfügig sinkt, sammeln sich dichte Pellets in horizontalen Rohrabschnitten und Rohrbögen an, was schließlich zu einer schweren Verstopfung führt, die die Produktion stoppt. Im Gegensatz dazu nehmen leichte, flauschige Materialien viel Platz bei sehr geringem Gewicht ein. Um einen bestimmten Gewichtsdurchsatz zu erreichen, muss eine große Materialmenge bewegt werden. Dies erfordert viel größere Rohrdurchmesser, um die physische Masse aufzunehmen, ohne die Leitungen zu verstopfen. Für spezielle Materialien wie PVC-Pulver, das einzigartige Fließeigenschaften und Risiken bei der Staubbildung aufweist, nutzen fortschrittliche zentrale Anlagen staubfreie, geschlossene Konstruktionen und präzise Luftstromsteuerungen, um eine saubere Werkstattumgebung aufrechtzuerhalten und gleichzeitig ein Verstopfen der Rohrleitungen zu verhindern.
Um die benötigte Kilowattleistung der Vakuumpumpen zu berechnen, verlassen sich Ingenieure auf genaue volumetrische Daten. Eine Unterdimensionierung der Pumpe für ein dichtes Material bedeutet, dass das System nicht über die Saugkraft verfügt, um die Leitungen zu reinigen, was zu häufigen manuellen Reinigungen führt. Umgekehrt verschwendet die Überdimensionierung einer Pumpe für ein sehr leichtes Material enorme Mengen an elektrischer Energie und kann aufgrund von Stößen mit hoher Geschwindigkeit innerhalb der Rohrleitungen zu einer Materialverschlechterung führen.
Nachhaltigkeitsinitiativen haben die Verwendung von recyceltem Abfall zu einer Standardpraxis in der Kunststoffherstellung gemacht. Allerdings stellt der Übergang von reinem Neuharz zur Einbindung recycelter Materialien einzigartige technische Herausforderungen dar, allein schon aufgrund drastischer Veränderungen im Volumen und in der Fließfähigkeit.
Mahlgut hat eine weitaus geringere und ungleichmäßigere Schüttdichte als Neupellets. Während Neupellets gleichmäßig sind und wie Wasser fließen, besteht Mahlgut aus zerbrochenen, unregelmäßigen Formen. Ein automatischer Aufbau, der perfekt für Neupellets kalibriert ist, wird bei der Umstellung auf Mahlgut sofort Schwierigkeiten haben, da das gleiche Materialgewicht plötzlich bis zu 40 % mehr Volumen einnimmt.
Die gezackten Kanten des Mahlguts führen zu schwerwiegenden Fließfähigkeitsproblemen in den Lagerbehältern. Die unregelmäßigen Teile greifen mechanisch ineinander und bilden einen stabilen Bogen über dem Trichterauslass. Dieses Phänomen wird als Bridging bezeichnet. Alternativ kann das Material auch nur durch die Mitte fließen und stagnierendes Inventar an den Trichterwänden zurücklassen, was als Rattenlochbildung bezeichnet wird.
Um diesen dichtebedingten Strömungsproblemen entgegenzuwirken, umfasst ein modernes zentralisiertes Zuführsystem spezielle mechanische Lösungen. Ingenieure installieren motorisierte Rührwerke oder brückenbrechende Paddel in den Trichtern, um ineinandergreifende Materialien physisch aufzubrechen. Darüber hinaus werden Proportionalventile eingesetzt, um abwechselnde Chargen frischer Pellets und Mahlgut nahtlos in den Luftstrom zu schichten. Diese Schichtung stellt sicher, dass Materialien mit unterschiedlichen physikalischen Eigenschaften reibungslos gefördert werden und eine homogene Mischung erhalten bleibt, ohne die kontinuierliche Produktion zu unterbrechen.
Die Kunststoffherstellung erlebt derzeit einen massiven Wandel hin zur Kreislaufwirtschaft. Globale Vorschriften drängen Hersteller weiterhin dazu, einen höheren Anteil an recycelten Post-Consumer-Inhalten in ihre Produkte zu integrieren. Folglich ist die Volatilität der Schüttdichte so hoch wie nie zuvor. PCR-Flocken und zerklüftetes, postindustrielles Mahlgut verhalten sich im Vergleich zu standardisierten Neuharzen unvorhersehbar.
Aufgrund dieses Trends ist es nicht länger sinnvoll, sich auf statische Silokonstruktionen zu verlassen. Moderne Einrichtungen setzen zunehmend auf dynamische, sensorgesteuerte Lager- und Förderlösungen. Diese fortschrittlichen Netzwerke nutzen Echtzeit-Massendurchflusssensoren und Antriebe mit variabler Frequenz, um sich sofort an schnelle Dichteänderungen anzupassen. Das Verstehen der Nuancen Ihres materiellen physikalischen Volumens ist nicht mehr nur eine bewährte technische Vorgehensweise. Dies ist eine Voraussetzung dafür, den Branchenwandel hin zu einer nachhaltigen Fertigung zu überstehen.
Eine genaue Gerätedimensionierung erfordert genaue empirische Daten. Sich auf allgemeine Datenblätter zu verlassen, führt zu unterdimensionierten Silos und leistungsschwachen Vakuumpumpen. Glücklicherweise ist die Messung der Schüttdichte Ihres spezifischen Materials ein unkomplizierter Prozess, der direkt in der Fabrikhalle durchgeführt werden kann.
Die grundlegende mathematische Formel ist einfach: Schüttdichte = Masse / Volumen
Befolgen Sie diese praktischen Schritte, um die genaue Metrik für Ihr Harz oder Mahlgut zu ermitteln:
Sobald Sie diesen genauen Wert haben, geben Sie ihn direkt an Ihren Gerätehersteller weiter. Durch die Bereitstellung genauer Felddaten wird sichergestellt, dass das Ingenieurteam vom ersten Tag an die richtigen Rohrdurchmesser, Trichtervolumina und Gebläsegrößen vorgibt.
Die Anschaffung eines Materialtransportnetzwerks ist mit einem erheblichen Kapitalaufwand verbunden. Für Werksleiter und Beschaffungsverantwortliche muss die Entscheidung auf empirischen Daten und langfristiger Betriebsstabilität beruhen. Priorisieren Sie bei der Bewertung verschiedener Vorschläge Geräte, die für den Umgang mit volumetrischen Schwankungen ausgelegt sind.
Zu den wichtigsten Merkmalen, nach denen Sie suchen sollten, gehören:
Die Investition in ein Netzwerk, das mathematisch genau auf Ihr Material abgestimmt ist, führt zu einer schnellen Kapitalrendite. Es verhindert Materialmangel, senkt die Arbeitskosten, die mit der Beseitigung verstopfter Rohre verbunden sind, drastisch, minimiert Energieverschwendung und sorgt für eine gleichmäßige Zuführung zu den Extrudern.
Die Verwechslung der Schüttdichte mit der Polymerdichte ist ein kostspieliger und vermeidbarer Fehler. Die tatsächliche Polymerdichte ist eine Messgröße, die für das Design und die strukturelle Integrität Ihres Endprodukts reserviert ist. Die Schüttdichte bestimmt strikt Ihre Materialtransportlogistik, Lagerkapazitäten und pneumatische Fördereffizienz.
Eine effiziente Kunststoffherstellung beruht ausschließlich auf einem gleichmäßigen und unterbrechungsfreien Materialfluss. Nehmen Sie sich die Zeit, Ihre Materialien genau zu messen und Ihre aktuelle Materialtransporteinrichtung jetzt zu bewerten. Indem Sie Ihre Infrastruktur genau an die physischen Gegebenheiten Ihres Inventars anpassen, beseitigen Sie Engpässe, reduzieren den Overhead und verbessern die Gesamteffektivität Ihrer Ausrüstung erheblich.
Sind Sie bereit, Materialblockaden zu beseitigen und Ihre Fabrikhalle zu optimieren? Entdecken Sie die branchenführenden automatisierten Zuführ- und Förderlösungen von Jwell , um das perfekte System für Ihre spezifische Materialdichte zu finden.
Ja, aber normalerweise nur geringfügig. Masterbatch-Pellets haben häufig ein anderes spezifisches Gewicht und eine andere physikalische Geometrie als das Basis-Neuharz. Da Masterbatch eine hohe Konzentration an Pigmenten und schweren Zusatzstoffen aufweist, kann seine individuelle scheinbare Dichte recht hoch sein. Allerdings wird bei der Herstellung von Standardkunststoffen der Masterbatch nur in sehr geringen Prozentsätzen dosiert. Daher sind die rechnerischen Auswirkungen auf das Gesamtvolumen der gesamten Materialmischung minimal und erfordern selten eine Neugestaltung der Förderinfrastruktur.
Dies ist eine direkte Folge der Ignorierung der drastischen Volumenverschiebung. Mahlgut hat eine deutlich geringere Schüttdichte und eine stark unregelmäßige, gezackte Form. Das bedeutet, dass 100 Kilogramm Mahlgut ein viel größeres Raumvolumen einnehmen als 100 Kilogramm einheitliche Neupellets. Darüber hinaus erzeugen die gezackten Kanten eine höhere mechanische Reibung an den Rohrwänden. Ihre bestehende Förderanlage zieht wahrscheinlich nicht genügend Luftvolumen an, um die erhöhte physische Masse des Mahlguts zu bewegen. Um dieses Problem zu lösen, ist in der Regel eine Vergrößerung des Rohrdurchmessers, eine Anpassung des Luft-Material-Verhältnisses oder eine Verbesserung der Vakuumpumpenkapazität erforderlich.
Absolut nicht. Dies ist einer der häufigsten und teuersten technischen Fehler bei der Anlagenplanung. Wenn Sie zur Berechnung der Silokapazität die tatsächliche Dichte verwenden, gehen Sie davon aus, dass es sich bei dem Material um einen festen, hohlraumfreien Kunststoffblock handelt. Sie ignorieren den leeren Luftraum zwischen den einzelnen Pellets völlig. Daher gehen Sie mathematisch davon aus, dass das Material weitaus weniger Platz einnimmt, als es tatsächlich einnimmt. Zur genauen Berechnung des für die Silo- und Trichterdimensionierung erforderlichen Kubikvolumens müssen Sie stets die Schüttdichte verwenden.
Die lose Schüttdichte stellt das Volumen dar, das ein Material einnimmt, wenn es einfach unter der natürlichen Schwerkraft in einen Behälter oder Trichter gegossen wird, ohne dass es zu einer äußeren Verdichtung kommt. Die Schüttdichte stellt das Volumen dar, das das Material einnimmt, nachdem es im Laufe der Zeit mechanisch vibriert, geschüttelt oder abgesetzt wurde, was die Partikel dazu zwingt, sich enger zusammenzuballen und eingeschlossene Luft auszustoßen. Bei der Dimensionierung von Fabrikanlagen verlassen sich Ingenieure fast ausschließlich auf die lose Messung. Es stellt den Zustand mit der niedrigsten Dichte und dem höchsten Volumen dar und stellt sicher, dass die Ausrüstung für den Worst-Case-Szenario sicher dimensioniert ist.
Die Feuchtigkeitsaufnahme kann sowohl das Gewicht als auch die Fließfähigkeit von hygroskopischen Harzen wie PET oder Nylon leicht verändern. Während sich die Rohdichtezahl möglicherweise nur geringfügig ändert, erhöht die Oberflächenfeuchtigkeit die Reibung zwischen den Pellets erheblich. Diese zusätzliche Reibung verhindert, dass sich die Pellets fest zusammenpacken, was die lose Schüttdichte künstlich verringern kann. Darüber hinaus neigen feuchte Materialien stark zur Bildung von Brücken in den Trichtern, sodass ein ordnungsgemäß dimensioniertes Trocknungs- und Fördersystem unbedingt erforderlich ist.
Flocken mit geringer Dichte erfordern im Vergleich zu herkömmlichen Neupellets ein deutlich geringeres Luft-Material-Verhältnis. Da Flocken eine große Oberfläche, aber eine sehr geringe Masse haben, werden sie leicht vom Luftstrom aufgenommen. Allerdings benötigen sie eine enorme Luftmenge, um zu verhindern, dass sie aus der Federung fallen. Ingenieure entwerfen Flockenfördersysteme in der Regel mit größeren Rohrdurchmessern und höheren Luftvolumenströmen, wobei sie der Luftmenge Vorrang vor reinem Vakuumdruck geben, um einen reibungslosen Transport ohne Verstopfungen zu gewährleisten.


