
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-09-02 Herkunft:Powered


Wussten Sie, dass der Versuch, Polycarbonat und Acrylnitril-Butadien-Styrol mit genau denselben Betriebsparametern zu recyceln, unweigerlich zur Zerstörung beider Materialien führt? Obwohl diese starren Polymere häufig als wertvolle technische Thermoplaste zusammengefasst werden, weisen sie sehr unterschiedliche thermische und rheologische Profile auf. Die gleiche Behandlung in der Fabrik führt zu einer starken Materialverschlechterung, einer Beeinträchtigung der Pelletintegrität und einem beschleunigten Verschleiß Ihrer Extrusionsausrüstung.
In diesem umfassenden Leitfaden erklären wir die genauen chemischen und physikalischen Unterschiede zwischen diesen Materialien. Noch wichtiger ist, dass Sie lernen, wie Sie die Maschinen Ihrer Anlage so konfigurieren, dass sie beide Polymere profitabel verarbeiten und sicherstellen, dass Ihre recycelte Produktion den strengen Anforderungen industrieller Hersteller entspricht.
Mit Blick auf den breiteren Markt prognostizieren Branchenanalysten, dass die weltweite Nachfrage nach recycelten technischen Kunststoffen im Laufe des nächsten Jahrzehnts deutlich ansteigen wird. Dieses Wachstum ist vor allem auf Leichtbauinitiativen in der Automobilindustrie und den aggressiven Vorstoß der Unterhaltungselektronikbranche hin zu zirkulären Lieferketten zurückzuführen. Jüngste regulatorische Veränderungen in der Entsorgung elektronischer Abfälle haben Hersteller dazu gezwungen, nach hochwertigen recycelten Harzen zu suchen, die die gleiche Leistung wie Neumaterialien erbringen. Folglich sind Recyclinganlagen, die in der Lage sind, hochreine, strukturell einwandfreie recycelte technische Kunststoffe zu liefern, einzigartig positioniert, um bedeutende Marktanteile zu erobern und Premiumpreise gegenüber Standard-Standardkunststoffen zu erzielen.
Um einen technisch soliden und hochprofitablen Recyclingbetrieb aufzubauen, müssen Anlagenmanager zunächst die unterschiedlichen Materialeigenschaften der Polymere verstehen, die in ihre Sortierlinien gelangen. Bei beiden hier diskutierten Materialien handelt es sich um amorphe technische Thermoplaste, doch ihre Molekülstrukturen erfordern völlig unterschiedliche Endanwendungen und Rückgewinnungsmethoden.
Was ist Acrylnitril-Butadien-Styrol?
Dieses Material ist ein vielseitiges Terpolymer, das aus drei verschiedenen Monomeren synthetisiert wird. Acrylnitril sorgt für chemische Beständigkeit, die Butadienkautschukphase sorgt für außergewöhnliche Schlagzähigkeit und Styrol sorgt für strukturelle Steifigkeit und einfache Verarbeitung. Aufgrund seines relativ niedrigen Schmelzpunkts und seiner hervorragenden Dimensionsstabilität wird dieses Polymer überwiegend aus Unterhaltungselektronik, Gerätegehäusen, Automobil-Innenraumkomponenten und 3D-Druckabfällen gewonnen.
Was ist Polycarbonat?
Hierbei handelt es sich um einen Hochleistungskunststoff, der sich durch seine robusten Carbonatgruppen auszeichnet. Es weist eine außergewöhnliche Schlagfestigkeit, hohe optische Klarheit und eine bemerkenswerte Wärmeformbeständigkeit auf. Aufgrund seines robusten molekularen Rückgrats stammen Abfallströme typischerweise aus anspruchsvollen Anwendungen wie Autoscheinwerferlinsen, kugelsicheren Glasformulierungen, optischen Datenträgern und hochbelastbaren Industriegehäusen.
Ein häufiger Betriebsfehler in neu entstehenden Recyclinganlagen besteht darin, diese beiden Polymere als austauschbare starre Kunststoffe zu behandeln. Ihre chemische Zusammensetzung erfordert sehr unterschiedliche Verarbeitungsumgebungen. Um diese Unterscheidungen zu verdeutlichen, sehen Sie sich die unten aufgeführten Betriebsparameter an.
| Verarbeitungsparameter: | Polycarbonat, | Acrylnitril-Butadien-Styrol |
|---|---|---|
| Optimale Verarbeitungstemperatur | 260°C bis 300°C | 200°C bis 240°C |
| Viskosität der Schmelze | Hoch, erfordert ein robustes Motordrehmoment | Medium, fließt unter Standardscherung leichter |
| Feuchtigkeitsempfindlichkeit | Extreme Gefahr der chemischen Hydrolyse | Mäßiges Risiko physischer Spreizspuren |
| Vortrocknungsanforderung | Obligatorisch, muss unter 0,02 % Feuchtigkeit liegen | Sehr empfehlenswert für fehlerfreie Pellets |
| Risiko thermischer Zersetzung | Mechanischer Scherabbau bei niedrigen Temperaturen | Oxidation und Verbrennung bei hohen Temperaturen |
Der kritischste Unterschied zwischen diesen beiden Polymeren liegt in ihrer thermischen Rheologie. Polycarbonat zeichnet sich durch ein hohes Molekulargewicht und eine inhärent hohe Schmelzviskosität aus. Um ordnungsgemäße Fließeigenschaften ohne übermäßige Scherbeanspruchung zu erreichen, muss das Material bei erhöhten Temperaturen verarbeitet werden. Wenn ein Bediener versucht, es bei niedrigeren Temperaturen zu extrudieren, erzeugt das viskose Material eine enorme Reibung im Zylinder. Dies führt zu einer Zersetzung durch mechanische Scherung, wodurch die Polymerketten effektiv auseinandergerissen werden und die Schlagfestigkeit des Materials zerstört wird.
Umgekehrt ist das Terpolymer sehr empfindlich gegenüber übermäßiger thermischer Belastung. Seine Butadienkautschukphase ist besonders anfällig für thermische Oxidation. Stellen Sie sich einen Bediener vor, der dieses Material versehentlich bei 280 Grad Celsius laufen lässt. Innerhalb weniger Minuten füllt sich der Boden der Anlage mit gefährlichen flüchtigen organischen Verbindungen und der Düsenkopf spuckt eine verkohlte, spröde und unverkäufliche Masse aus.
Beide Materialien nehmen Feuchtigkeit aus der Atmosphäre auf, die Folgen der Extrusion von nassem Mahlgut unterscheiden sich jedoch deutlich in ihrer Schwere. Polycarbonat ist außergewöhnlich hygroskopisch. Bei Einwirkung von Umgebungsfeuchtigkeit dringen Wassermoleküle tief in die Polymermatrix ein. Wenn nasses Material in einen Extruder eingeführt wird, löst die Kombination aus starker Hitze und eingeschlossener Feuchtigkeit eine zerstörerische chemische Reaktion aus, die als Hydrolyse bezeichnet wird. Durch diese Reaktion werden die Esterbindungen innerhalb der Kette gespalten, wodurch das Molekulargewicht drastisch reduziert wird. Die resultierenden Pellets unterliegen einer katastrophalen Versprödung. Um dies zu verhindern, muss der Rohschrott vor der Verarbeitung mithilfe von Trockenmitteltrichtern getrocknet werden.
Darüber hinaus absorbiert das Styrol-Terpolymer zwar auch Umgebungsfeuchtigkeit, Wasser bricht seine molekularen Bindungen jedoch normalerweise nicht auf die gleiche zerstörerische Weise. Stattdessen wird während der Extrusion eingeschlossene Feuchtigkeit in Hochdruckdampf umgewandelt. Wenn dieser Dampf nicht aggressiv entlüftet wird, erzeugt er Oberflächenfehler, die als Silberstreifen und innere Hohlräume in den extrudierten Pellets bekannt sind. Diese physikalischen Mängel mindern den kommerziellen Wert des recycelten Harzes erheblich.
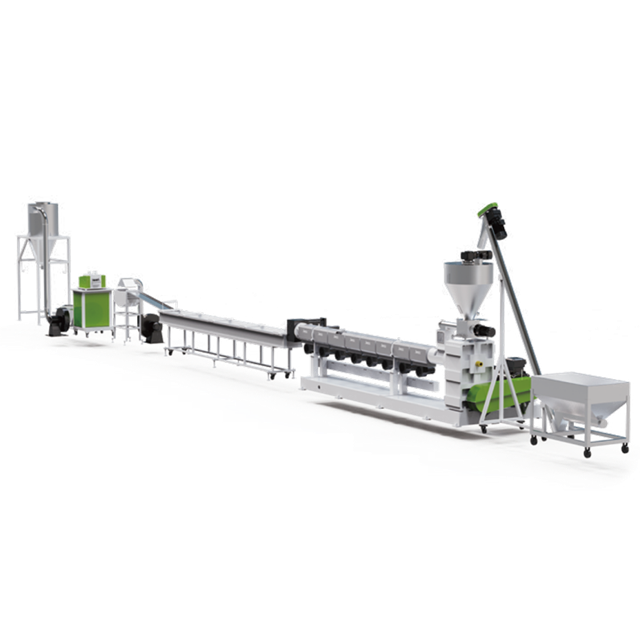
Beim Übergang von der Materialwissenschaft zur betrieblichen Ausführung bestimmt die verwendete Hardware den letztendlichen Erfolg der Recyclinglinie. Herkömmliche, preisgünstige Extruder, die für Standardkunststoffe wie Polyethylen oder Polypropylen entwickelt wurden, versagen immer wieder, wenn sie mit hochwertigen technischen Harzen arbeiten. Ihnen fehlt einfach das Drehmoment und die thermische Präzision, die erforderlich sind.
Die Verarbeitung dieser empfindlichen Materialien erfordert spezielle Schneckengeometrien und eine präzise Temperaturzoneneinteilung. Die Investition in eine optimale Kunststoffgranuliermaschine ist unerlässlich. Solche Geräte sind speziell darauf ausgelegt, die hohe Schmelzviskosität von Polycarbonat ohne übermäßige Scherung zu bewältigen und gleichzeitig die exakte thermische Kontrolle aufrechtzuerhalten, die erforderlich ist, um die Oxidation von Harzen mit niedrigeren Temperaturen zu verhindern.
Insbesondere das Verhältnis von Länge zu Durchmesser der Schraube ist hier eine entscheidende Kennzahl. Für technische Kunststoffe wird ein Längsprofilverhältnis von 32:1 bis 36:1 dringend empfohlen. Dieser verlängerte Zylinder ermöglicht eine allmähliche, kontrollierte Schmelzphase und bietet ausreichend Verweilzeit für eine gleichmäßige Wärmeverteilung und eine effektive Entgasung. Da Hartplastik-Mahlgut außerdem sehr abrasiv sein kann, müssen Schnecke und Zylinder aus Bimetalllegierungen hergestellt werden, die für extreme Verschleißfestigkeit behandelt sind.
Bei der Modernisierung einer Anlage für die Verarbeitung margenstarker technischer Kunststoffe müssen Beschaffungsentscheidungen auf spezifischen mechanischen Fähigkeiten basieren, die den rheologischen Herausforderungen dieser starren Polymere gerecht werden.
Die Wahl zwischen den Extrusionskonfigurationen hängt vollständig von der Herkunft und Reinheit Ihres Eingangsschrotts ab. Bei einem einstufigen Aufbau wird ein kontinuierliches Fass zum Schmelzen, Mischen und Fördern des Kunststoffs verwendet. Diese Konfiguration ist äußerst energieeffizient und ideal für die Verarbeitung sauberer, gut sortierter postindustrieller Schrotte. Wenn Ihre Anlage nicht kontaminierte, werkseitig aussortierte Teile verarbeitet, bietet eine einstufige Pelletierungslinie für starren Kunststoff einen hervorragenden Durchsatz und erreicht oft robuste Kapazitäten bei gleichzeitiger Minimierung der thermischen Hitzebelastung des Polymers.
Im Gegensatz dazu sind beim Umgang mit Post-Consumer-Abfällen wie Elektronikschrott oder gemischten Autoteilen die Verunreinigungen und Feuchtigkeitsgehalte deutlich höher. Hier wird eine zweistufige Konfiguration zwingend erforderlich. Ein spezielles Pelletierungssystem für Hartkunststoffe verbindet zwei Extruder in Reihe. Der Primärextruder führt das anfängliche Aufschmelzen und die starke Entgasung bei höheren Geschwindigkeiten durch. Das geschmolzene Material wird dann zu einem größeren, langsameren Sekundärextruder geleitet, der der Feinfiltration und Druckstabilisierung dient. Diese Trennung ermöglicht eine schonendere Verarbeitung kontaminierter Materialien und verhindert den Abbau empfindlicher Gummiphasen.
Für technische Kunststoffe ist eine standardmäßige atmosphärische Entlüftung völlig unzureichend. Hochleistungslinien müssen über robuste Doppelvakuum-Entgasungszonen verfügen. Bei Styrolpolymeren ist die Tiefvakuumextraktion von entscheidender Bedeutung, um flüchtige Monomere und Ausgasungen aus Flammschutzmitteln zu entfernen, die häufig in Elektronikschrott vorkommen. Bei hygroskopischen Materialien fungieren Vakuumsysteme als wichtiger sekundärer Schutz gegen Feuchtigkeit. Hochleistungs-Flüssigkeitsring-Vakuumpumpen sorgen dafür, dass die fertigen Pellets fest, dicht und strukturell einwandfrei sind.
Post-Consumer-Hartkunststoffe enthalten zwangsläufig mikroskopisch kleine Metallfragmente, Papieretiketten oder ungeschmolzene Fremdpolymere. Während der geschmolzene Kunststoff zur Form fließt, müssen diese Verunreinigungen abgefangen werden, ohne die Produktion zu unterbrechen. Kontinuierliche hydraulische Siebwechsler, oft mit Doppelkolbenkonstruktionen, sind eine absolute Notwendigkeit. Im Gegensatz zu manuellen Systemen, bei denen die Maschine angehalten werden muss und es zu Temperaturschwankungen kommt, können Bediener mit kontinuierlichen Wechslern verstopfte Filternetze im Handumdrehen austauschen. Bei hochviskosen Materialien muss dieses Filtersystem außergewöhnlich robust sein, um einem erheblichen Gegendruck standzuhalten, ohne dass es zu Undichtigkeiten kommt.
In realen Recyclingumgebungen kommen diese beiden Polymere selten in absoluter Isolation vor. Hersteller legieren sie häufig zusammen, um spezielle Mischungen zu schaffen, die eine hervorragende Wärmebeständigkeit mit hervorragenden Fließeigenschaften und Zähigkeit bei niedrigen Temperaturen vereinen.
Das Recycling dieser Legierungen stellt eine einzigartige thermodynamische Herausforderung dar. Die Verarbeitungstemperatur muss sorgfältig kalibriert werden, um einen genauen Sweet Spot zu finden, der typischerweise bei etwa 240 bis 260 Grad Celsius liegt. Dieser genaue Bereich ist erforderlich, um die Hochtemperaturbereiche innerhalb der Legierung vollständig zu schmelzen, ohne dass es zu einem schnellen thermischen Abbau der empfindlicheren Bereiche kommt.
Um dies zu meistern, sind hochentwickelte Geräte mit fortschrittlichen Proportional-Integral-Derivativ-Temperaturreglern erforderlich. Da wiederholte thermische Zyklen zur Delaminierung der einzelnen Phasen führen können, verwenden Betreiber oft gravimetrische Dosiergeräte, um chemische Verträglichkeitsvermittler direkt in den Schmelzestrom einzubringen. Diese Additive binden die Polymermatrizen wieder zusammen und stellen so sicher, dass die recycelte Legierung die mechanische Synergie des Neumaterials beibehält.
Die Investition in spezielle Recyclingmaschinen ist ein erheblicher Kapitalaufwand. Die Kapitalrendite wird jedoch durch betriebliche Effizienz und den erstklassigen Marktwert des Endprodukts schnell realisiert. Die Verarbeitung hochschmelzender Kunststoffe ist naturgemäß energieintensiv. Moderne Extrusionslinien wirken dem entgegen, indem sie fortschrittliche Infrarot-Heizbänder und Permanentmagnet-Synchronmotoren verwenden. Diese Technologien reduzieren den Umgebungswärmeverlust drastisch und maximieren die Drehmomentabgabe, wodurch die Energiekosten pro Kilogramm recyceltem Harz deutlich gesenkt werden.
Recyclingbetriebe können sich selten den Luxus leisten, eine einzige Linie nur einer Kunststoffart zu widmen. Betreiber stellen die Produktion häufig von Hochtemperaturläufen auf Niedertemperaturläufe um. Ohne strenge Protokolle wird dieser Übergang zu schwerwiegenden Kreuzkontaminationen und möglichen Geräteausfällen führen.
Beim Übergang von einem 280-Grad-Celsius-Lauf auf einen 220-Grad-Celsius-Lauf können Bediener nicht einfach den Thermostat absenken und das neue Material zuführen. Erfahrene Techniker wissen, dass beim Abkühlen des Zylinders Reste von Hochtemperaturkunststoff wie Beton auf den Schneckengängen gefrieren. Wenn der Motor einrastet, kann dieser gehärtete Kunststoff die Schraube zerbrechen oder in mikroskopisch kleinen Fragmenten abbrechen, was sich in der nachfolgenden Charge als schwarze Flecken bemerkbar macht. Um dies zu verhindern, muss ein spezielles Übergangsreinigungsmittel durch das Fass laufen gelassen werden, während dieses noch seine Höchsttemperatur erreicht. Erst nachdem das hochviskose Material vollständig aus dem System ausgewaschen ist, sollte die Temperatur für den nächsten Produktionszyklus schrittweise gesenkt werden.
Darüber hinaus sind starre Kunststoffe, die Glasfasern oder Flammschutzmittel enthalten, stark abrasiv. Dies verschleißt mit der Zeit die Schneckengänge, verringert die Pumpeffizienz und führt zu inkonsistenten Scherraten. Betreiber müssen einen strikten vorbeugenden Wartungsplan erstellen und regelmäßig an der Schraube ziehen, um eine physische Inspektion durchzuführen. Um die metallurgische Härtung des Stahls zu erhalten, sollte karbonisierter Kunststoff mit Messingbürsten oder Wirbelschicht-Reinigungsöfen entfernt werden, niemals Lötlampen öffnen.
Obwohl es sich bei Polycarbonat und Acrylnitril-Butadien-Styrol um sehr wertvolle technische Kunststoffe handelt, sind ihre Anforderungen an das Recycling grundsätzlich unterschiedlich. Von extremen Schwankungen der Schmelzpunkte bis hin zu unterschiedlichen Empfindlichkeiten gegenüber Luftfeuchtigkeit ist die Behandlung als identische Materialien ein kostspieliger Betriebsfehler. Der Versuch, diese empfindlichen Polymere mit standardmäßigen, minderwertigen Standardextrudern zu verarbeiten, führt unweigerlich zu verschlechtertem, minderwertigem Harz.
Durch die Investition in spezielle Extrusionstechnologie, die mit präziser thermischer Zoneneinteilung, dynamischer Filterung und aggressiver Entgasung ausgestattet ist, können Recyclinganlagen den Materialabbau vollständig verhindern. Die Aufrüstung Ihrer Anlage mit den richtigen Maschinen rationalisiert nicht nur den Betrieb, sondern garantiert auch die Produktion hochwertiger Pellets in Industriequalität. Wenn Sie Ihre Recyclinglinie erweitern möchten, empfehlen wir Ihnen dringend, die fortschrittlichen Lösungen von JWELL Recycling zu erkunden. Von einstufigen Systemen für sauberen Industrieschrott bis hin zu robusten zweistufigen Konfigurationen für komplexen Elektronikschrott: Die Abstimmung Ihres spezifischen Materialstroms mit der richtigen Ausrüstung ist der ultimative Schlüssel zur Rentabilität.
Ja, es ist mechanisch möglich, beide Materialien in derselben Anlage zu verarbeiten, vorausgesetzt, das System ist mit hochgradig anpassbaren Temperaturkontrollzonen, einer vielseitigen Schneckengeometrie und robusten Dual-Vakuum-Entgasungsfunktionen ausgestattet. Betreiber müssen jedoch strenge Reinigungsprotokolle implementieren. Wenn der Zylinder während eines Materialwechsels nicht gründlich mit speziellen Reinigungsmitteln gereinigt wird, führt dies entweder zum Einfrieren der Schrauben oder zu stark verbranntem Material.
Die Sprödigkeit von recyceltem Polycarbonat wird fast immer durch eine unzureichende Vortrocknung vor der Extrusion verursacht. Das Material nimmt Feuchtigkeit direkt aus der Umgebungsluft auf. Wenn diese Feuchtigkeit vorhanden ist, wenn der Kunststoff auf die hohe Hitze des Fasses trifft, kommt es zu Hydrolyse, wodurch die Polymerketten auseinanderbrechen und seine Schlagfestigkeit zerstört wird. Eine aggressive Vortrocknung in einem Trockenmitteltrichter ist unbedingt erforderlich.
Ein einstufiger Aufbau nutzt einen kontinuierlichen Extruderzylinder und eignet sich am besten für sauberen, trockenen und gut sortierten Industrieschrott und sorgt für effizientes Schmelzen bei minimalem Energieverbrauch. Bei einem zweistufigen Aufbau werden zwei separate Extruder verwendet, die in Reihe geschaltet sind. Die erste kümmert sich um das Schmelzen und die Grobfiltration, während sich die zweite auf die Tiefentgasung und Feinfiltration konzentriert. Die zweistufige Konfiguration ist für schmutzigere Post-Consumer-Abfälle unerlässlich.
Ja, wenn Acrylnitril-Butadien-Styrol hohen Extrusionstemperaturen ausgesetzt wird, kann das Material dazu führen, dass flüchtige organische Verbindungen, einschließlich Styrol- und Butadiendämpfe, freigesetzt werden. Diese Emissionen stellen eine Gefahr für die Atemwege dar und führen zu Hohlräumen in den Kunststoffpellets, wenn sie nicht entfernt werden. Um diese Gase während der Verarbeitung sicher abzusaugen, ist es unbedingt erforderlich, Geräte mit Hochleistungs-Flüssigkeitsring-Vakuumpumpen zu verwenden.
Vor der Materialzufuhr in den Extruder ist eine genaue Identifizierung von entscheidender Bedeutung. Während Labortests die genauesten Ergebnisse liefern, können Bediener einen schnellen Brandtest am Boden durchführen. Das Styrolpolymer brennt mit gelber Flamme, erzeugt schwarzen Rauch und verströmt einen deutlich süßen Geruch. Polycarbonat ist jedoch oft selbstverlöschend, erzeugt einen schwachen phenolischen Geruch und verkohlt eher, als dass es tropft. Für Großbetriebe werden automatisierte Nahinfrarot-Sortiersysteme dringend empfohlen, um diese Ströme effizient zu trennen.
Wenn diese beiden Polymere ohne geeignete chemische Kompatibilisatoren gemischt und extrudiert werden, weist das resultierende Material eine starke Phasentrennung auf. Da sie größtenteils nicht mischbar sind, vermischen sie sich nicht auf molekularer Ebene. Die fertig geformten Teile weisen eine schlechte Zwischenschichthaftung auf, was zu einem Phänomen namens Delaminierung führt, bei dem sich der Kunststoff buchstäblich in Schichten ablöst. Darüber hinaus sinken die Gesamtschlagzähigkeit und die Zugeigenschaften, wodurch die Pellets für technische Hochleistungsanwendungen unbrauchbar werden.


