
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-08-06 Herkunft:Powered


Weltweit erlebt die Nachfrage nach recyceltem Nylon einen beispiellosen Anstieg. Ehrgeizige Nachhaltigkeitsziele der Unternehmen und die dringende Notwendigkeit einer kreislauforientierten Materialwirtschaft treiben dieses Wachstum voran. Marktanalysten stellen einen deutlichen Wandel im Bereich der technischen Kunststoffe fest. Um die strengen Vorgaben zur CO2-Reduzierung zu erfüllen, ersetzen Hersteller zunehmend Neuharze durch hochwertige recycelte Polyamide. Vor allem die Automobil- und Elektronikindustrie sind Vorreiter bei diesem Wandel. Sie fordern recycelte Materialien, die die gleiche Leistung wie Neukunststoffe erbringen.
Allerdings ist die Verarbeitung von Polyamid 6- und Polyamid 66-Abfällen kein einfaches Unterfangen. Diese hochentwickelten Materialien erfordern strenge Sortierprotokolle und eine kompromisslose Feuchtigkeitskontrolle. Ohne die richtige Infrastruktur stellen Betreiber schnell fest, dass die Qualität ihrer Pellets sinkt. Dies führt zu spröden Outputs und Ausschusschargen. In diesem umfassenden Leitfaden werden wir die entscheidenden chemischen Unterschiede zwischen diesen Polymeren untersuchen. Wir erklären Ihnen auch, warum die Investition in die richtige Kunststoffgranuliermaschine der entscheidende Faktor zwischen einem profitablen Recyclingbetrieb und einem kostspieligen Ausfall ist.
Um Polyamidmaterialien erfolgreich zu recyceln, müssen Fabrikbetreiber und Entscheidungsträger zunächst die zugrunde liegenden chemischen und physikalischen Unterschiede verstehen. Obwohl sie häufig unter dem Oberbegriff Nylon zusammengefasst werden, ist es ein schwerwiegender Betriebsfehler, sie während der intensiven Hitze und Scherung des Recyclingprozesses als identisch zu betrachten.
Die primäre Divergenz entsteht auf molekularer Ebene während der Polymerisation. Polyamid 6 wird durch ringöffnende Polymerisation von Caprolactam synthetisiert. Dadurch entsteht eine Polymerkette mit sechs Kohlenstoffatomen pro Wiederholungseinheit. Umgekehrt wird Polyamid 66 durch die Kondensationspolymerisation von Hexamethylendiamin und Adipinsäure hergestellt. Dieser spezifische chemische Weg verleiht letzteren eine dichter gepackte, hochkristalline Molekülstruktur.
In der Fabrikhalle bestimmt dieser strukturelle Unterschied das Materialverhalten. Polyamid 6 hat einen Schmelzpunkt von etwa 220 °C. Aufgrund seiner dichteren Molekülpackung und stärkeren Wasserstoffbrückenbindung schmilzt Polyamid 66 viel höher, bei etwa 260 °C. Das Mischen dieser beiden Materialien in einem einzigen Extrusionslauf ohne fortschrittliche Kompatibilisatoren führt normalerweise zu einem katastrophalen Chargenausfall. Wenn die Extrudertemperatur auf etwa 230 °C eingestellt wird, bleibt eventuell vorhandenes Polyamid 66 ungeschmolzen. Diese festen Steine verstopfen sofort Schmelzefilter und schaffen Schwachstellen in den fertig geformten Produkten. Wenn die Temperatur auf 280 °C erhöht wird, um dem höheren Schmelzpunkt Rechnung zu tragen, kommt es zu einem starken thermischen Abbau der Polyamid-6-Fraktion. Bediener werden einen deutlichen, beißenden Geruch von verbranntem Sellerie wahrnehmen, der für zersetzendes Nylon typisch ist. Dies geht mit starker Verfärbung, Ausgasung und einem drastischen Verlust des Molekulargewichts einher.
Das Verständnis der Endverwendungseigenschaften von Neuharzen hilft Recyclern dabei, die richtigen Sekundärmärkte für ihre recycelten Pellets anzusprechen.
| Eigenschaft | Polyamid 6 | Polyamid 66 | Auswirkungen auf die Verarbeitung für Recycler |
|---|---|---|---|
| Schmelzpunkt | ~220°C | ~260°C | Erfordert eine strenge Temperaturzoneneinteilung im Extruderzylinder. |
| Kristallinität | Untere | Höher | Die höhere Kristallstruktur erfordert eine höhere Kühlkapazität an der Chipfläche. |
| Schlagfestigkeit | Exzellent | Gut | Recyceltes Polyamid 6 ist ideal für schlagfeste Folgeprodukte. |
| Hitzebeständigkeit | Mäßig | Hoch | Recyceltes Polyamid 66 hat für Automobilanwendungen einen hohen Stellenwert. |
| Feuchtigkeitsaufnahme | Höher | Untere | Polyamid 6 benötigt vor der Extrusion etwas längere Trocknungszeiten. |
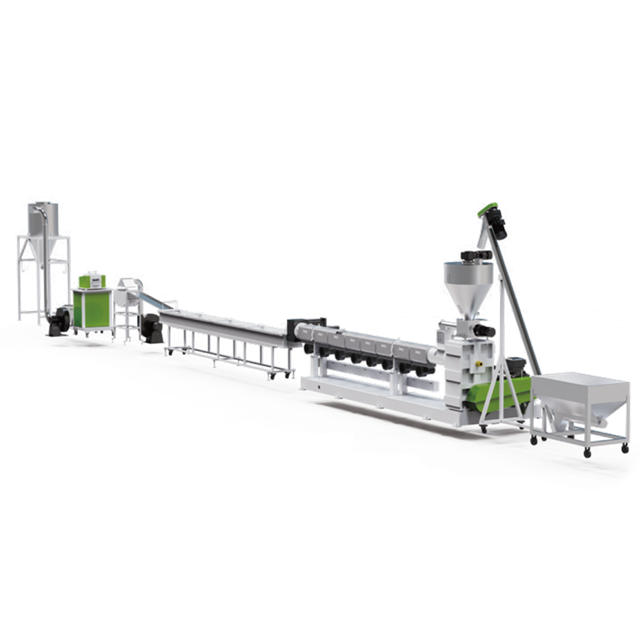
Aufgrund der schwerwiegenden mechanischen Folgen einer Kreuzkontamination ist die Phase vor der Pelletierung wohl die kritischste Phase jedes Nylon-Recyclingvorgangs. Hochreine Rohstoffe sind die absolute Voraussetzung für hochwertige Recyclingpellets. Aufgrund der chemischen Unterschiede stellt die physikalische Trennung dieser Materialien eine Reihe einzigartiger Hürden dar.
Polyamidabfälle kommen in der Regel in Form von starren Kunststoffen oder faserigen Textilien in Recyclinganlagen an. Im Rahmen des starren Recyclings beziehen die Betreiber in der Regel Post-Industrial- oder Post-Consumer-Abfälle aus drei Hauptsektoren.
Die Automobilindustrie ist nach wie vor die größte Quelle für Hartschrott. Zu den Komponenten gehören Kühlerendbehälter, Luftansaugkrümmer, Motorabdeckungen und Teile des Kraftstoffsystems. Diese Teile sind oft stark mit Glasfasern verstärkt, teilweise bis zu 50 Prozent. Diese Verstärkung erhöht aufgrund des extremen Geräteverschleißes die Komplexität der Zerkleinerungs- und Extrusionsprozesse erheblich.
Darüber hinaus werden beide Materialien in der Elektro- und Elektronikbranche häufig für Gehäuse von Leistungsschaltern, Hochleistungskabelbindern und Gehäusen von Elektrowerkzeugen verwendet. Ihre hervorragenden Isoliereigenschaften und ihre inhärente Flammhemmung machen sie ideal für diese Anwendungen. Auch Konsumgüter wie Büromöbelkomponenten, Schwerlastlenkräder und Sportgerätebindungen sind häufige und zuverlässige Quellen für starren Schrott.
Wenn fester Nylonabfall gesammelt wird, ist dieser selten rein. Es wird häufig mit anderen technischen Kunststoffen wie POM, PBT oder PP vermischt geliefert. Eine visuelle Trennung der verschiedenen Polyamide durch menschliche Sortierer ist unmöglich. Moderne Recyclinganlagen müssen sich auf fortschrittliche, zerstörungsfreie Technologien verlassen, um diese Materialien zu sortieren, bevor sie in die Extrusionsphase gelangen.
Optische Hochgeschwindigkeitssortierer im Nahinfrarotbereich nutzen Spektroskopie, um die einzigartigen chemischen Signaturen verschiedener Polymere zu identifizieren. Fortschrittliche Sensoren können genau zwischen den beiden Varianten unterscheiden und sie in Sekundenbruchteilen in separate Behälter ausstoßen. Während sich die Dichtetrennung in Sink-Float-Tanks hervorragend für die Trennung von Polyamiden von schwimmenden Polyolefinen wie PP und PE eignet, kann sie die Nylons nicht voneinander trennen. Ihre Dichten sind mit etwa 1,14 Gramm pro Kubikzentimeter nahezu identisch. Zu den neuen Technologien im Automobilsektor gehört die Einbettung fluoreszierender chemischer Marker in Neuteile. Unter gezielter UV-Beleuchtung in der Recyclinganlage leuchten diese Teile auf und ermöglichen so eine schnelle, automatisierte Trennung von unmarkierten Komponenten.
Wenn es in der Polyamidverarbeitung ein unveränderliches Gesetz gibt, dann dieses: Feuchtigkeit ist der ultimative Feind. Das Überspringen oder Übereilen des Trocknungsprozesses ist der häufigste Grund für minderwertige Recyclingpellets. Dieses Versehen führt zur sofortigen Ablehnung der Charge durch nachgelagerte Käufer.
Polyamide sind stark hygroskopisch. Sie nehmen Feuchtigkeit auf natürliche Weise direkt aus der umgebenden Atmosphäre auf. Die Amidgruppen in der Polymerkette bilden starke Wasserstoffbrückenbindungen mit Wassermolekülen. Selbst wenn sich der starre Abfall knochentrocken anfühlt, kann er im Inneren bis zu 3 Prozent Feuchtigkeit speichern.
Wenn dieses scheinbar trockene Material auf die Schmelzzone des Extruders trifft, die bei 240 °C bis 280 °C arbeitet, hören die Bediener möglicherweise ein deutliches Knistern. Dies ist ein sicheres Zeichen dafür, dass eingeschlossenes Wasser heftig in überhitzten Dampf übergeht. Diese Feuchtigkeit reagiert chemisch mit den Polymerketten in einem zerstörerischen Prozess, der Hydrolyse genannt wird. Die Hydrolyse greift die Amidbindungen an und zerschneidet die langen Polymerketten effektiv in kürzere, schwächere Fragmente. Das unmittelbare Ergebnis in der Produktion ist ein drastischer Abfall der Grenzviskosität des Materials. Die Schmelze wird wässrig und instabil und schäumt oft unkontrolliert am Düsenkopf. Das langfristige Ergebnis ist ein recyceltes Pellet, das spröde, schwach und für den Spritzguss völlig ungeeignet ist.
Herkömmliche Heißlufttrockner sind für Nylon völlig unzureichend. Die Feuchtigkeit wird zu stark in der Polymermatrix gebunden. Industriestandards schreiben den Einsatz von Adsorptionslufttrocknern vor, die ultratrockene Luft mit einem Taupunkt von minus 40 °C durch den Materialtrichter zirkulieren lassen.
Typischerweise erfordert das Trocknen von Polyamid 6 das Aufrechterhalten von Temperaturen von 80 °C bis 90 °C für 4 bis 6 Stunden. Polyamid 66 erfordert ein etwas aggressiveres Wärmeprofil, normalerweise 85 °C bis 95 °C für die gleiche Dauer. Das absolut nicht verhandelbare Ziel besteht darin, den inneren Feuchtigkeitsgehalt auf unter 0,15 Prozent zu senken, bevor der Schrott in den Einfüllschacht des Extruders gelangt. Kontinuierliche Feuchtigkeitsüberwachungssysteme, die direkt in den Trocknungstrichter integriert sind, werden dringend empfohlen, um Rätselraten auszuschließen.
Sobald der Abfall sorgfältig sortiert und gründlich getrocknet wurde, ist die nächste kritische Phase die Extrusion. Die Verarbeitung von Nylon unterscheidet sich erheblich vom Recycling herkömmlicher Polyolefine wie Polyethylen oder Polypropylen. Der Einsatz von Standard-Extrusionsgeräten führt häufig zu schwerwiegenden Produktionsengpässen, verschlechterten Materialeigenschaften und einer völlig unterschiedlichen Pelletqualität.
Die größte Herausforderung liegt im Schmelzverhalten. Beim Erhitzen auf den jeweiligen Schmelzpunkt weist Nylon eine außergewöhnlich niedrige Schmelzviskosität auf. In der Praxis wird das geschmolzene Polymer sehr flüssig, fast wasserähnlich. Diese geringe Schmelzfestigkeit macht herkömmliche Wasserring-Schneidmechanismen äußerst problematisch, da das Material Schwierigkeiten hat, seine Form vor dem Abkühlen beizubehalten.
Daher erfordert die Verarbeitung spezielle Maschinen, die mit spezifischen Schneckengeometrien und Kühlsystemen ausgestattet sind. Industriestandardkonfigurationen nutzen typischerweise Stranggranulierungssysteme. Bei einem Strangaufbau wird die dünnflüssige Schmelze durch einen Düsenkopf in lange, kontinuierliche Stränge extrudiert. Diese Stränge werden sofort durch ein langes Wasserkühlbad gezogen, um sich vollständig zu verfestigen, bevor sie einem Hochgeschwindigkeits-Rotationsgranulierer zugeführt werden. Darüber hinaus muss die Extruderschnecke mit einem maßgeschneiderten Verhältnis von Länge zu Durchmesser konstruiert werden, häufig 32:1 oder 36:1. Dieses Design bietet eine ausreichende Verweilzeit für sanftes Schmelzen, homogenes Mischen und gründliche Entgasung, ohne dass es zu einer Verschlechterung durch thermische Scherung kommt.
Bei der Konfiguration einer Recyclinglinie müssen sich Entscheidungsträger zwischen einstufigen und zweistufigen Extrusionssystemen entscheiden. Die Wahl hängt ganz vom Zustand, dem Verschmutzungsgrad und dem Feuchtigkeitsgehalt des eingehenden Schrotts ab.
Ein einstufiger Extruder besteht aus einem einzigen langen Zylinder und einer Schnecke. Es eignet sich im Allgemeinen für sauberen, postindustriellen Schrott, der perfekt getrocknet ist und keine Verunreinigungen enthält. In den meisten realen Recyclingszenarien enthält Post-Consumer-Abfall jedoch Restfeuchtigkeit, Oberflächenabdrücke, tief verwurzelte Öle oder kleinere Verunreinigungen, die die Wäscheleine überleben. Für diese anspruchsvolleren Materialien ist eine zweistufige Maschine deutlich überlegen. Dieser zweistufige Prozess sorgt für einen viel längeren Schmelzweg und ermöglicht eine außergewöhnliche Filtration und sekundäre Entgasung. Es verhindert den schnellen Druckabfall, der zur Schaumbildung führt.
Selbst bei optimaler Vortrocknung können Spuren von Feuchtigkeit eingeschlossen bleiben. Darüber hinaus können Rückstände von Ölen, Tinten oder Abbaunebenprodukten bei den extremen Temperaturen, die zum Schmelzen des Kunststoffs erforderlich sind, verdampfen. Wenn diese Gase nicht aggressiv entfernt werden, werden sie in den extrudierten Strängen eingeschlossen, was zu hohlen, spröden und leichten Pellets führt.
Um dem entgegenzuwirken, muss eine hochwertige Extrusionslinie über eine robuste Vakuumentgasungstechnologie verfügen. Fortschrittliche Maschinen nutzen Zweizonen-Tiefvakuumsysteme, die aktiv Wasserdampf und flüchtige organische Verbindungen direkt aus der Schmelzzone extrahieren. Durch die Aufrechterhaltung eines starken Unterdrucks im Zylinder stellen diese Systeme sicher, dass das extrudierte Material strukturell einwandfrei und frei von Hohlräumen bleibt.
Während ein Teil der Abfälle aus Textilien oder Folien stammt, stammt ein großer Teil der wertvollen Abfälle aus starren Anwendungen. Automobilkomponenten, Elektronikgehäuse und Industriegetriebe stellen eine riesige, ungenutzte Ressource dar. Die effiziente Verarbeitung dieser dicken, harten Kunststoffe erfordert eine spezielle Pelletierlinie für starre Kunststoffe, die für starke mechanische Beanspruchung ausgelegt ist.
Der Arbeitsablauf beim Recycling von Hartkunststoffen unterscheidet sich deutlich vom Folienrecycling. Starre Teile können nicht direkt einem Extruder zugeführt werden. Sie müssen zunächst einem strengen Zerkleinerungsprozess unterzogen werden. Die sperrigen Teile werden industriellen Schreddern und Hochleistungsgranulatoren zugeführt, um in gleichmäßige Flocken von typischerweise 10 bis 15 Millimetern Größe zerkleinert zu werden. Da glasfaserverstärktes Material unglaublich zäh und abrasiv ist, müssen die Granulatormesser aus verschleißfesten Materialien wie D2-Werkzeugstahl gefertigt oder mit Wolframkarbid beschichtet sein, um ein schnelles Abstumpfen zu verhindern.
Nach dem Granulieren, Waschen und Trocknen stellen diese starren Flocken eine einzigartige Herausforderung bei der Fütterung dar. Im Gegensatz zu leichtem, flockigem Folienabfall, der einen Verdichter erfordert, sind starre Flocken dicht. Daher erfordert die Optimierung Ihrer Linie einen speziellen Trichter, der mit einem Force-Feeder oder einem Crammer-Feeder ausgestattet ist. Dies gewährleistet einen gleichmäßigen, ununterbrochenen Materialfluss in die Extruderschnecke, verhindert Brückenbildung im Trichter und sorgt für einen stabilen Schmelzedruck.
Das Kontaminationsmanagement ist wohl der kritischste Betriebsfaktor beim Umgang mit starrem Schrott. Automobil- und Elektronikbauteile enthalten häufig Fremdstoffe, die während der Waschphase nicht vollständig entfernt werden können. Messinggewindeeinsätze, Aluminiumfragmente, Gummidichtungsreste und Spuren inkompatibler Polymere sind bemerkenswert häufig.
Um eine kontinuierliche Produktion aufrechtzuerhalten, ohne die Maschine zum Reinigen der Siebe abzuschalten, ist die Implementierung eines hochleistungsfähigen Pelletiersystems für starren Kunststoff unerlässlich. Diese Systeme müssen mit kontinuierlichen Doppelkolben-Siebwechslern ausgestattet sein. Ein Doppelkolben-Schmelzefilter ermöglicht, dass der geschmolzene Kunststoff ununterbrochen weiter durch einen Filterhohlraum fließt, während der andere vom Bediener gespült oder ersetzt wird. Bei stark verunreinigtem Schrott rüsten Anlagen oft auf automatische Laserfiltrationssysteme um, die kontinuierlich feste Verunreinigungen vom Sieb abstreifen. Eine wirksame Schmelzefiltration schützt nicht nur den empfindlichen Düsenkopf vor Verstopfung, sondern stellt auch sicher, dass die resultierenden Pellets die makellose Reinheit aufweisen, die für hochwertige Spritzgussanwendungen erforderlich ist.
Für Besitzer und Investoren von Recyclinganlagen ist die technische Komplexität der Nylonverarbeitung durch die erheblichen finanziellen Erträge durchaus gerechtfertigt. Polyamide sind hochwertige technische Kunststoffe. Folglich erzielen ihre recycelten Gegenstücke viel höhere Marktpreise als herkömmliche recycelte Rohstoffe wie PET oder PE.
Die Wirtschaftlichkeit eines Recyclingbetriebs hängt ausschließlich von der Qualität des Endgranulats ab. Die Preise für Frischharze unterliegen Schwankungen auf dem petrochemischen Markt und Engpässen in der Lieferkette, liegen jedoch stets im oberen Bereich der Kunststoffkosten. Hochwertige, sorgfältig sortierte und ordnungsgemäß entgaste Recyclingpellets können oft zu 70 bis 85 Prozent der Kosten für Neuware verkauft werden. Dies bietet ein unglaublich attraktives Angebot für Hersteller, die ihre Rohstoffkosten senken möchten.
Wenn der Recyclingprozess jedoch fehlerhaft ist, werden die resultierenden Pellets zu minderwertigen Füllstoffanwendungen herabgestuft, was erhebliche Auswirkungen auf die Gewinnspanne hat. Das Mischen der beiden unterschiedlichen Polymere oder eine unzureichende Trocknung führt zu Hydrolyse und Chargenfehlern. Durch die Investition in Spezialmaschinen mit geeigneten Zuführ-, Entgasungs- und Filterfunktionen können Recycler Pellets der Güteklasse A herstellen, die die strengen mechanischen Eigenschaftenanforderungen von Spritzgießern erfüllen. Dies sichert lukrative, langfristige Einkaufsverträge.
Betrachtet man die aktuelle Branchendynamik, so hat der Trend zu Elektrofahrzeugen die Recyclinglandschaft grundlegend verändert. Automobilhersteller reduzieren den Gewichtsanteil von Komponenten aggressiv, um schwere Batteriepakete auszugleichen. Dies führt zu einer beispiellosen Nachfrage nach hochleistungsfähigen Recyclingmaterialien für Anwendungen unter der Motorhaube und in strukturellen Anwendungen. Darüber hinaus schreiben die kommenden Richtlinien der Europäischen Union zu Altfahrzeugen strenge Quoten für den Recyclinganteil vor. Diese Vorschriften verwandeln einen einstigen Nischenmarkt in einen globalen Rohstoffwettlauf. Anlagen, die in der Lage sind, neuwertig recycelte Polyamide herzustellen, sehen ihre Auftragsbücher bereits Viertel im Voraus gefüllt. Recyclinganlagen, die sich heute mit den fortschrittlichen Maschinen ausstatten, die für die Verarbeitung von Hartschrott erforderlich sind, werden perfekt positioniert sein, um diesen schnell wachsenden, margenstarken Markt zu dominieren.
Die Beherrschung des Recyclings technischer Kunststoffe ist ein technisch anspruchsvolles, aber äußerst lohnendes Unterfangen. Es erfordert viel Liebe zum Detail, angefangen bei der präzisen Sortierung, um Kreuzkontaminationen zu verhindern. Anschließend erfolgt eine gründliche Trockenmitteltrocknung, um den inhärenten hygroskopischen Eigenschaften entgegenzuwirken. Der Erfolg hängt vor allem von der Wahl der richtigen Extrusionsausrüstung ab. Ein spezieller Maschinenaufbau, der auf niedrigviskose Schmelzen zugeschnitten ist und mit robuster Vakuumentgasung und kontinuierlicher Filtration ausgestattet ist, stellt sicher, dass die endgültigen Pellets eine außergewöhnliche mechanische Festigkeit behalten. Wir ermutigen Facility Manager und Investoren, die fortschrittlichen Maschinenoptionen bei Jwell zu erkunden, um genau die Konfiguration zu finden, die Ihren Rohstoff- und Produktionszielen entspricht. Indem Sie Ihre Anlage mit der richtigen Technologie aufrüsten, steigern Sie nicht nur die betriebliche Rentabilität, sondern spielen auch eine entscheidende Rolle bei der Unterstützung globaler Nachhaltigkeits- und Kreislaufwirtschaftsziele.
Im Allgemeinen nein. Da Polyamid 66 bei einer viel höheren Temperatur schmilzt als Polyamid 6, ist die gemeinsame Verarbeitung ohne spezielle chemische Verträglichkeitsvermittler äußerst schädlich. Wenn die Extrudertemperatur auf einen niedrigeren Schmelzpunkt eingestellt ist, bleibt das höher schmelzende Material als ungeschmolzene Klumpen zurück und verstopft sofort die Schmelzefilter. Wenn die Temperatur erhöht wird, wird das niedriger schmelzende Material stark zersetzt, verbrennt und verliert seine mechanischen Eigenschaften. Eine sorgfältige Sortierung vor der Extrusion ist unbedingt erforderlich.
Eine Verarbeitungslinie für starren Kunststoff ist speziell mit Zwangszuführungen oder Pralltrichtersystemen ausgestattet, die für schwere, dichte, zerkleinerte Hartkunststoffe wie Automobilteile oder Elektronikgehäuse geeignet sind. Im Gegensatz dazu erfordern Folienanlagen in der Regel einen integrierten Kompaktor oder Schneidkompaktor, um leichte, flauschige Materialien wie Plastiktüten zu verdichten, bevor sie effektiv von der Extruderschnecke erfasst und gefördert werden können.
Nylonabfälle sollten idealerweise auf einen Feuchtigkeitsgehalt von weniger als 0,15 Prozent und vorzugsweise unter 0,1 Prozent getrocknet werden. Da Nylon stark hygroskopisch ist, führt überschüssige Feuchtigkeit bei starker Hitze zu einer chemischen Reaktion, die als Hydrolyse im Extruderzylinder bezeichnet wird. Dadurch kommt es zu einem schnellen Abbau der Polymerketten, was zu spröden Pellets, einem massiven Verlust der mechanischen Festigkeit und starker Schaumbildung am Düsenkopf führt.
Der ideale Aufbau für kontaminierten Hartschrott ist eine zweistufige Extruderkonfiguration. Es sollte mit einer starken Zweizonen-Vakuumentgasung ausgestattet sein, um eingeschlossene Feuchtigkeit und flüchtige Gase zu entfernen. Darüber hinaus muss es über ein spezielles Schneckendesign verfügen, das auf niedrigviskose Schmelzen zugeschnitten ist, über ein kontinuierliches Doppelkolben-Schmelzefiltrationssystem zur Handhabung abrasiver Verunreinigungen ohne Produktionsunterbrechung und über eine wassergekühlte Stranggranulierungseinrichtung, um die sehr flüssige Beschaffenheit des geschmolzenen Nylons zu bewältigen.
Polyamid 66 besitzt eine dichtere, hochkristalline Molekülstruktur und einen höheren Schmelzpunkt. Dies erfordert Verarbeitungstemperaturen um 260 °C bis 280 °C, was das Risiko einer thermischen Zersetzung erhöht, wenn die Verweilzeiten im Extruder nicht perfekt gesteuert werden. Darüber hinaus stammen diese Abfälle häufig aus Automobilteilen, die stark mit Glasfasern verstärkt sind, was zu starkem abrasivem Verschleiß an Schreddermessern und Extruderschnecken führt.
Bediener sollten einen Präzisions-Feuchtigkeitsanalysator oder einen Halogen-Feuchtewaage direkt in der Fabrikhalle verwenden. Eine kleine Probe der getrockneten Nylonflocken wird erhitzt und der Gewichtsverlust gemessen, um den genauen Feuchtigkeitsprozentsatz zu berechnen. Sich auf eine Berührungs- oder Sichtprüfung zu verlassen, ist bei hygroskopischen technischen Kunststoffen völlig wirkungslos.


