
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-08-10 Herkunft:Powered


Haben Sie Probleme mit der uneinheitlichen Qualität von recyceltem Kunststoff? Anlagenmanager stehen unter enormem Druck, recycelte Kunststoffe in Produktionslinien zu integrieren, ohne die Produktintegrität zu beeinträchtigen. Dieser betriebliche Engpass löst in der Fabrikhalle eine tägliche Debatte aus. Sollten Sie rohe, geschredderte Kunststoffabfälle direkt in Ihre Formmaschinen einspeisen? Oder ist es unbedingt notwendig, diesen Schrott weiter zu einheitlichen Pellets zu verarbeiten?
Aktuelle Marktanalysen zeigen einen starken Wandel in der globalen Kunststoffbranche. Strengere Umweltvorschriften und aggressive Nachhaltigkeitsvorgaben der Unternehmen haben die Materialbeschaffungsstrategien grundlegend verändert. Marken lehnen einfaches Downcycling ab. Stattdessen verlangen sie hochwertige recycelte Harze, die neue Polymere direkt ersetzen können. Folglich verliert roher, unverarbeiteter Schrott schnell seine Brauchbarkeit für die erstklassige Fertigung. Um wettbewerbsfähig und profitabel zu bleiben, müssen Recyclinganlagen ihre Materialproduktion kritisch bewerten.
In diesem auf Technik ausgerichteten Leitfaden erklären wir die genauen mechanischen und kommerziellen Unterschiede zwischen Kunststoff-Mahlgut und recycelten Pellets. Wir werden ihr einzigartiges Materialverhalten untersuchen, betriebliche Vor- und Nachteile bewerten und zeigen, wie die Modernisierung Ihrer Verarbeitungsmaschinen ein Recyclingunternehmen grundlegend aufwertet.
Um die Kernunterschiede bei recycelten Materialien vollständig zu verstehen, müssen wir zunächst Kunststoff-Mahlgut untersuchen. Mahlgut stellt die Vorstufe des werkstofflichen Recyclings dar. Dabei handelt es sich um den rohen, unverarbeiteten Output, der direkt von der Zerkleinerungsanlage erzeugt wird.
Die Herstellung von Mahlgut erfordert rohe mechanische Kraft. Industrieanlagen sammeln Schrott, defekte Formteile, Läufer oder Post-Consumer-Abfälle. Die Bediener führen dieses Material direkt einem Granulator oder Industriezerkleinerer zu. Hochgeschwindigkeits-Rotationsmesser zerschneiden den starren Kunststoff in kleinere Stücke. In diesem speziellen Stadium erfährt das Material keine thermische Verarbeitung, Vakuumentgasung oder chemische Veränderung. Zur einfacheren Lagerung ist die physische Größe einfach reduziert.
Da Mahlgut durch heftige mechanische Scherung erzeugt wird, bleiben seine physikalischen Eigenschaften völlig uneinheitlich. Der Ausstoß besteht typischerweise aus unregelmäßigen Flocken, scharfen Scherben und klobigen Stücken. Selbst innerhalb einer einzelnen Charge variieren die Partikelgrößen dramatisch. Beim Zerkleinerungsprozess entsteht auch eine große Menge an Feinanteilen, bei denen es sich um mikroskopisch kleine Kunststoffstaubpartikel handelt. Diese Feinanteile führen in Kombination mit der Winkelgeometrie der Flocken zu einem Material mit einer höchst unvorhersehbaren Schüttdichte.
Die direkte Einspeisung von Mahlgut in Fertigungslinien bringt deutliche Vorteile mit sich, birgt jedoch erhebliche Einschränkungen. Werksleiter müssen diese Faktoren objektiv bewerten, bevor sie ihre Trichter beladen.
Vorteile: Der Hauptvorteil sind die geringen unmittelbaren Bearbeitungskosten. Mahlgut erfordert nur minimale Maschinen, typischerweise nur einen Brecher, und verbraucht weit weniger Energie, da eine sekundäre Schmelzphase umgangen wird. Dies ermöglicht es Herstellern, sauberen, unternehmensinternen Post-Industrie-Abfall schnell und mit minimaler Verzögerung wiederzuverwenden.
Nachteile: Die Nachteile beeinträchtigen häufig hochpräzise Fertigungsumgebungen. Eine inkonsistente Schüttdichte führt zu einer schlechten Fließfähigkeit in den Spritzgusstrichtern und führt zu einer frustrierenden Verstopfung, die als Brückenbildung bezeichnet wird. Unregelmäßige Größen führen zu ungleichmäßigen Schmelzprofilen. Die kleineren Staubfeinteile verbrennen und zersetzen sich, lange bevor die größeren Brocken vollständig schmelzen. Mahlgut aus Post-Consumer-Quellen birgt außerdem ein bekanntermaßen hohes Risiko versteckter Verunreinigungen, die eine Extruderschnecke sofort beschädigen und einen Produktionslauf ruinieren können.
Recycelte Kunststoffpellets stellen einen deutlich höheren Rohstoffwert dar. Sie sind das direkte Ergebnis der umfassenden thermomechanischen Veredelung von Rohmahlgut.
Die Herstellung dieser Pellets erfordert die Zufuhr von rohem, inkonsistentem Mahlgut in eine hochentwickelte Pelletiermaschine aus Kunststoff . Im Extruderzylinder werden unregelmäßige Flocken kontrollierten Wärmeprofilen und mechanischer Scherreibung ausgesetzt, bis sie einen homogenen geschmolzenen Zustand erreichen. Während das Polymer schmilzt, entziehen Vakuumentgasungszonen aktiv eingeschlossene Luft und Feuchtigkeit. Der geschmolzene Kunststoff wird dann durch mikroskopische Filtersiebe gedrückt, um nicht geschmolzene Verunreinigungen zu entfernen, bevor er an der Düsenfläche in gleichmäßige Perlen geschnitten wird.
Der primäre physikalische Unterschied eines recycelten Pellets ist seine standardisierte Geometrie. Diese Einheitlichkeit ist eine entscheidende technische Anforderung für die moderne automatisierte Fertigung. Einheitliche Pellets besitzen eine vorhersehbare, stabile Schüttdichte. Wenn sie einer Spritzgießmaschine zugeführt werden, fließen sie reibungslos und ohne Brückenbildung. Diese Standardisierung ahmt das genaue Verhalten von Neukunststoffen nach und gewährleistet vorhersehbare Schmelzetemperaturen, stabilen Zylinderdruck und kontinuierliche Ausstoßmengen.
Durch den Extrusionsprozess wird der Rohschrott grundlegend veredelt. Durch das Schmelzen und Filtern des Kunststoffs werden restliche Verunreinigungen und unschmelzbare Partikel entfernt, die durch mechanisches Zerkleinern nicht entfernt werden können. Die Entgasungsphase verhindert die Bildung innerer Hohlräume oder Blasen in der Molekülstruktur. Daher werden die resultierenden recycelten Pellets als formbereit eingestuft. Sie können in strukturell anspruchsvollen High-End-Anwendungen eingesetzt werden, ohne dass ständig ein katastrophaler Produktausfall befürchtet werden muss.
Um eine fundierte Entscheidung hinsichtlich des Materialverbrauchs und der Maschineninvestitionen zu treffen, müssen Hersteller die Unterschiede zwischen diesen beiden Materialien anhand kritischer Betriebskennzahlen analysieren.
| Mit | wiederverwerteten | Kunststoffpellets |
|---|---|---|
| Form und Größe | Unregelmäßige Flocken, scharfe Scherben, starker Staub | Gleichmäßige zylindrische, kugelförmige oder linsenförmige Perlen |
| Schüttdichte | Sehr variabel, anfällig für Brückenbildung | Konsistent und vorhersehbar, ausgezeichnete Fließfähigkeit |
| Konsistenz der Schmelze | Ungleichmäßiges Schmelzen, hohe Gefahr verbrannter Feinteile | Synchronisiertes Schmelzen, stabiler Schmelzedruck |
| Reinheitsgrad | Hohes Risiko einer Metall-, Schmutz- und Papierkontamination | Extrem rein durch hydraulische Schmelzfiltration |
| Marktwert | Gering, Käufer übernimmt Verarbeitungsrisiken | Premium-Preis, fungiert als Neuware-Ersatz |
Stellen Sie sich einen Standardtrichter vor, der einen Extruder beschickt. Die unregelmäßige Geometrie des klobigen Mahlguts erzeugt enorme Reibung. Eckige Flocken greifen wie Puzzleteile ineinander und stören den kontinuierlichen Materialfluss in den Einfüllschacht. Diese unregelmäßige Zuführung führt zu starken Schwankungen des Schmelzedrucks. Maschinenextrudierte Pellets hingegen zeichnen sich durch glatte Oberflächen und gleichmäßige Abmessungen aus. Sie fließen nahtlos durch Rohre, Silos und automatische Dosiersysteme. Ein kontinuierlicher Fluss ist für die Einhaltung strenger Maßtoleranzen bei Fertigwaren unbedingt erforderlich.
Rohes Mahlgut enthält häufig Verunreinigungen wie Papieretiketten, Klebstoffreste, Aluminiumfolie oder inkompatible Polymere. Wenn diese Verunreinigungen direkt einer Formmaschine zugeführt werden, verursachen sie sofort kosmetische Mängel und Strukturschwächen. Durch die Aufrüstung Ihrer Anlage mit einer robusten Kunststoffpelletierlinie können Sie dieses Problem vollständig abmildern. Fortschrittliche hydraulische Siebwechsler fangen mikroskopisch kleine Rückstände auf, während sich der Kunststoff im flüssigen Zustand befindet, und stellen so sicher, dass das endgültige Pellet außergewöhnlich rein bleibt.
Wenn Kunststoff in einen Extruder gelangt, muss er gleichmäßig schmelzen, um eine homogene Polymerschmelze zu bilden. Die stark variierenden Partikelgrößen des Mahlguts stören dieses empfindliche thermische Gleichgewicht. Mikroskopisch kleine Staubpartikel schmelzen schnell und verbrennen, was zu Polymerabbau und Farbstreifenbildung führt. Große Stücke können teilweise ungeschmolzen bleiben. Gleichmäßige Pellets absorbieren die Wärme gleichmäßig und schmelzen mit synchronisierter Geschwindigkeit. Diese Verarbeitungsstabilität verhindert Schwachstellen und sorgt für eine höhere Ausbeute an akzeptablen Endprodukten.
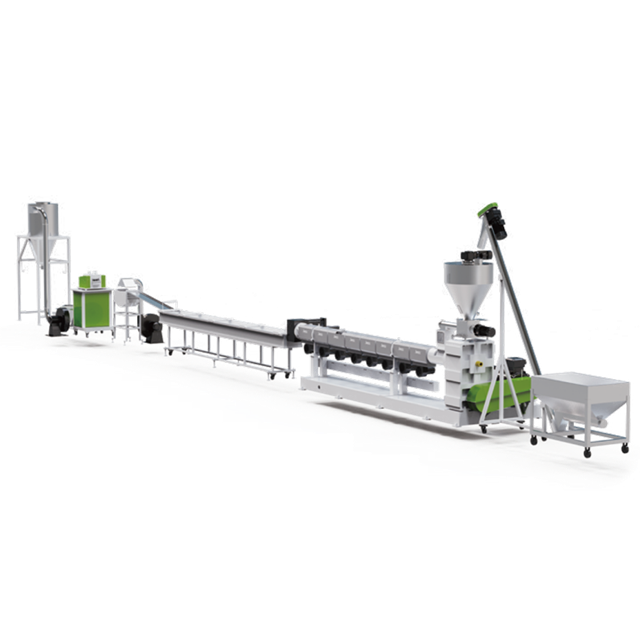
Das Verständnis der mechanischen Umwandlung von Schrott zu Pellets verdeutlicht genau, warum das Endprodukt eine bessere Leistung erbringt. Der gesamte Prozess beruht auf einer Abfolge hochentwickelter Schritte.
Die Transformation beginnt mit der materiellen Einführung. Schweres, starres Mahlgut wird typischerweise über einen gravimetrischen Trichter zugeführt. Leichte Materialien wie zerkleinerte Kunststofffolien oder gewebte Säcke bilden jedoch eine Brücke in einem Standardtrichter. In diesen Fällen nutzt die Maschine einen integrierten Schneidverdichter. Hochgeschwindigkeits-Rotationsmesser erzeugen Reibung, um das flockige Material sanft zu erhitzen und zu verdichten, bevor es durch die Zentrifugalkraft in die Extruderschnecke gedrückt wird, wodurch eine äußerst stabile Zufuhrgeschwindigkeit gewährleistet wird.
Im Inneren des Extruderzylinders wird der Kunststoff durch eine präzise gefertigte rotierende Schnecke vorwärts gefördert. Äußere Heizbänder und innere mechanische Scherreibung schmelzen den Kunststoff allmählich auf. Wenn das Polymer in den geschmolzenen Zustand übergeht, durchläuft es spezielle Vakuumentgasungszonen. Leistungsstarke Pumpen saugen eingeschlossene Luft, Feuchtigkeitsdampf und flüchtige organische Verbindungen ab. Wenn die Feuchtigkeit nicht entfernt wird, entstehen im Endprodukt Silberstreifen, sogenannte Spreizungen, und strukturelle Hohlräume.
Bevor der geschmolzene Kunststoff die Maschine verlässt, muss er gründlich gereinigt werden. Das flüssige Material wird durch einen kontinuierlichen hydraulischen Siebwechsler gedrückt. Feine Drahtgeflechte fangen nicht geschmolzene Verunreinigungen wie Schmutz oder Aluminiumspuren ein. Fortschrittliche Maschinen ermöglichen einen automatischen Siebwechsel ohne Produktionsunterbrechung und sorgen so für einen hohen Durchsatz.
Im letzten Schritt wird die gereinigte Schmelze durch einen speziellen Düsenkopf gedrückt. Beim Wasserringgranulieren wird der Kunststoff direkt an der Matrizenfläche geschnitten und gleichzeitig mit einem Wasserring gekühlt. Alternativ werden beim Strangpelletisieren lange Spaghettistränge durch ein Kühlwasserbad extrudiert, bevor ein Rotationsschneider sie in gleichmäßige Zylinder zerschneidet. Die abgekühlten Pellets werden anschließend getrocknet und verpackt.
Die Auswahl der geeigneten Verarbeitungsausrüstung ist die wichtigste Entscheidung, die ein Facility Manager trifft. Die physikalischen Eigenschaften Ihres Kunststoffabfalls bestimmen die genauen architektonischen Anforderungen Ihrer Maschinen. Eine vage Auswahl der Ausrüstung führt zu Produktionsengpässen.
Harte Kunststoffe wie Post-Consumer-HDPE-Flaschen, PP-Rohre und ABS-Elektronikgehäuse weisen eine hohe Schüttdichte auf. Für Anlagen, die diese speziellen harten Materialien verarbeiten, sorgt die Investition in eine spezielle Pelletierlinie für starre Kunststoffe für eine optimale Materialhandhabung. Diese Systeme verfügen über spezielle Schneckengeometrien mit Längen-Durchmesser-Verhältnissen, die typischerweise zwischen 30:1 und 36:1 liegen. Diese spezielle Geometrie wendet präzise Scherkräfte an und schmilzt dichte Flocken effizient, ohne übermäßige thermische Belastung hervorzurufen. Geräte dieser Klasse erreichen regelmäßig stabile Durchsätze von 300 kg/h bis über 1000 kg/h. Wenn die starren Flocken einen hohen Feuchtigkeitsgehalt oder schwere Druckfarben enthalten, ist ein zweistufiges Extrusionssystem zwingend erforderlich, um eine Sekundärfiltration und eine aggressive Vakuumentgasung zu gewährleisten.
Flexible Kunststoffe, darunter LDPE-Verpackungsfolien, Agrarmulch und PP-Gewebebeutel, weisen eine extrem niedrige Schüttdichte auf. Die direkte Zufuhr dieses leichten Flaums in einen Standard-Extrudertrichter garantiert Brückenbildung und Schwallbildung. Um dieses Problem zu lösen, verwenden Ingenieure Systeme, die mit einem Schneidverdichter ausgestattet sind. Diese integrierte Einheit fungiert als großes vertikales Silo mit Hochgeschwindigkeits-Rotationsblättern. Durch die Reibung werden die Kunststoffflocken schwerer, bevor sie direkt in die Extruderschnecke gedrückt werden.
Die finanzielle Rechtfertigung für die Modernisierung einer Recyclinganlage von einem einfachen Mahlbetrieb zu einer vollwertigen Pelletierungsanlage beruht auf der Analyse sowohl der unmittelbaren Materialwertsteigerung als auch der langfristigen betrieblichen Einsparungen.
Der unmittelbarste finanzielle Vorteil der Herstellung recycelter Pellets ist die erhebliche Steigerung des Wiederverkaufswerts auf dem Markt. Käufer von Rohmahlgut tragen die mit der Verarbeitung unregelmäßiger Materialien verbundenen Risiken, einschließlich möglicher Geräteschäden. Indem Sie den Extrusionsprozess selbst übernehmen, absorbieren Sie dieses Risiko und liefern ein hochwertiges, formfertiges Produkt. Recycelte Pellets erzielen einen viel höheren Marktpreis, da sie vorhersehbare Schmelzindexe und eine gleichmäßige Schüttdichte bieten. Dies erhöht die Gewinnmargen und beschleunigt die Amortisation der Maschinen.
Für Hersteller, die ihren eigenen Schrott intern verwerten, führt die Umstellung auf Pellets zu einer drastischen Reduzierung der versteckten Betriebskosten. Wenn staubiges Mahlgut in eine Formmaschine gelangt, schmelzen die Feinstoffe schnell und verbrennen sich auf der Extruderschnecke, was zu schwarzen Flecken und hohen Fehlerraten führt. Eine ungleichmäßige Zuführung führt zu übermäßigem Verschleiß der Schneckengänge. Durch die Verwendung gleichmäßiger Pellets erleben Hersteller einen gleichmäßigeren Materialfluss, deutlich weniger Maschinenstaus, kürzere Wartungsstillstandszeiten und eine deutlich geringere Produktausschussrate.
Globale regulatorische Rahmenbedingungen treiben die Nachfrage nach nachhaltiger Produktion stark voran. Große Marken verpflichten sich zunehmend dazu, bestimmte Prozentsätze recycelter Post-Consumer-Inhalte zu verwenden. Aufgrund der unvorhersehbaren Schüttdichte ist es mit rohem Mahlgut nahezu unmöglich, diese präzisen Dosierwerte zu erreichen. Hochwertige recycelte Pellets ermöglichen es Herstellern, neben Neumaterialien auch Recyclinganteile genau zu dosieren und so ihre Produkte sicher zu zertifizieren.
Die Entscheidung, ob Sie rohes Mahlgut verwenden oder in verarbeitete Pellets investieren sollten, hängt vollständig von den mechanischen Anforderungen Ihres Endprodukts und Ihrer Position innerhalb der Lieferkette ab.
Die Verwendung von Kunststoffmahlgut ist eine praktikable Strategie zur Herstellung niedrigschichtiger, dickwandiger oder nichtstruktureller Produkte. Wenn Ihre Anlage dickes Kunststoffholz, Schwerlastpaletten, unterirdische Abflussrohre oder interne Strukturkomponenten herstellt, die dem Blick des Verbrauchers verborgen bleiben, sind ästhetische Mängel weitgehend irrelevant. Bei diesen speziellen Anwendungen werden durch die Verklebung mit Mahlgut die mit dem Nachschmelzen verbundenen Energiekosten vermieden.
Wenn Ihr Unternehmen hingegen auf hochwertige Konsumgüter, dünnwandige Verpackungen, Komponenten für den Automobilinnenraum oder Gehäuse für medizinische Geräte abzielt, ist der Übergang zur Pelletiertechnologie ein zwingendes strategisches Upgrade. Diese Anwendungen erfordern strenge Maßtoleranzen, makellose Oberflächenästhetik und absolute strukturelle Integrität. Für kommerzielle Recyclingunternehmen, die expandieren möchten, ist die Investition in Extrusionstechnologie der einzig zuverlässige Weg, um von einem Schrottlieferanten mit geringem Abfallaufkommen zu einem wichtigen Lieferanten von Premium-Rohstoffen zu werden.
Während die Verwendung von rohem Mahlgut den funktionalen ersten Schritt für das grundlegende Recycling darstellt, bleiben recycelte Pellets zweifellos der Goldstandard für die Herstellung hochwertiger Kunststoffe. Die unregelmäßige Beschaffenheit zerkleinerter Flocken kann einfach nicht mit der vorhersehbaren, jungfräulichen Leistung standardisierter Pellets mithalten.
Letztendlich lässt sich die Lücke zwischen geringwertigem Schrott und einem begehrten Premiumprodukt vollständig durch den Einsatz der richtigen Maschinen schließen. Durch die Modernisierung Ihrer Verarbeitungsausrüstung wird die Materialkonsistenz verbessert und die betrieblichen Gewinnmargen erheblich gesteigert. Wenn Ihre Anlage bereit ist, den Wert ihrer Kunststoffabfälle zu maximieren, bewerten Sie noch heute Ihre Materialströme und erkunden Sie die leistungsstarken Extrusionslösungen bei Jwell, um genau die Maschinen zu finden, die Ihren Produktionszielen entsprechen.
Ja, aber diese Praxis ist im Allgemeinen auf kleine Prozentsätze beschränkt, typischerweise zwischen 10 % und 20 % der gesamten Materialmischung. Da rohes Mahlgut und Neupellets sehr unterschiedliche Schüttdichten und Formen haben, neigen sie dazu, sich im Materialtrichter zu trennen. Diese Trennung führt zu ungleichmäßigem Schmelzen und möglichen Verstopfungen im Einfüllschacht. Durch die Aufbereitung Ihres Rohschrotts durch eine spezielle Extrusionslinie entsprechen die resultierenden recycelten Pellets dem physikalischen Profil des Neumaterials, sodass Sie sicher viel höhere Mischungsverhältnisse verwenden können.
Ja, es gibt erhebliche mechanische Unterschiede. Eine für starre Kunststoffe konzipierte Linie verfügt über spezielle Schneckengeometrien und robuste Zwangszuführmechanismen, die speziell für die Handhabung harter, zerkleinerter Flocken wie PP-Rohre oder PE-Flaschen entwickelt wurden. Diese Systeme sind darauf optimiert, die richtige Menge an Scherkraft anzuwenden, um dichte Materialien effizient zu schmelzen. Im Gegensatz dazu sind Standardgranulierer oder mit Schneidverdichtern ausgestattete Pelletierer für die Verarbeitung leichter, flexibler Materialien wie Folien ausgelegt, die vor der Extrusion verdichtet werden müssen.
Jedes Mal, wenn ein Polymer einem Wärmezyklus ausgesetzt wird, kommt es zu einem leichten Abbau seiner Molekülketten, der sich geringfügig auf seine mechanische Festigkeit auswirken kann. Moderne Extrusionsmaschinen sind jedoch darauf ausgelegt, diesen thermischen Verlauf abzumildern. Fortschrittliche Systeme nutzen sanfte Heizprofile, optimierte Schneckenkonstruktionen, die unnötige Reibung reduzieren, und hocheffiziente Vakuumentgasungseinheiten. Diese technologischen Schutzmaßnahmen minimieren den thermischen Abbau und stellen sicher, dass die Pellets physikalische Eigenschaften behalten, die denen von Neuware unglaublich nahe kommen.
Die Investitionsausgaben für kommerzielle Recyclingmaschinen variieren stark und hängen von mehreren technischen Parametern ab. Die Kosten werden in erster Linie von der erforderlichen Durchsatzkapazität, dem Automatisierungsgrad, der Komplexität des Schmelzefiltrationssystems und davon bestimmt, ob das Material eine einstufige oder zweistufige Extrusionsanordnung erfordert. Obwohl die Anfangsinvestition erheblich ist, beschleunigt sich der ROI in der Regel aufgrund des hohen Marktwerts der fertigen, formfertigen Recyclingpellets im Vergleich zu Rohschrott.
Flexible Kunststoffe sind aufgrund ihrer geringen Schüttdichte und Schwimmneigung für herkömmliche Extruder mit Schwerkraftbeschickung äußerst problematisch. Die effizienteste technische Methode zur Verarbeitung dieser Materialien ist der Einsatz einer Extrusionslinie, die mit einem integrierten Schneidverdichter ausgestattet ist. Diese Komponente verwendet rotierende Klingen, um Reibungswärme zu erzeugen, die gleichzeitig die leichte Folie schneidet, trocknet und in einen schwereren Zustand verdichtet. Der Verdichter drückt dieses verdichtete Material dann direkt in die Extruderschnecke und sorgt so für eine stabile Zufuhr und verhindert, dass die Maschine pumpt.
Der Zeitrahmen für die Kapitalrendite variiert je nach Betriebsgröße und lokalen Rohstoffpreisen, aber eine gut optimierte Anlage erzielt in der Regel innerhalb von 12 bis 24 Monaten den vollen ROI. Diese schnelle Amortisation ist auf das enorme Preisgefälle zwischen dem Verkauf von rohem, kontaminiertem Schrott und dem Verkauf hochwertiger, gefilterter, formfertiger Pellets direkt an High-End-Hersteller zurückzuführen.
Feuchtigkeit ist für den Extrusionsprozess äußerst schädlich. Gelangt nasses Mahlgut in das Fass, verdampft das Wasser bei starker Hitze sofort zu Dampf. Dies führt zu starker Schaumbildung, schwächt die molekularen Bindungen des Polymers und verursacht Spreizspuren auf dem Endprodukt. Um dem entgegenzuwirken, setzen professionelle Pelletierungslinien auf aggressive Vakuum-Entgasungszonen, die direkt in den Extruderzylinder eingebaut sind, um die gesamte Feuchtigkeit zu extrahieren, bevor der Kunststoff die Düsenfläche erreicht.


