
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-10-05 Herkunft:Powered


Materialunterschiede beeinträchtigen die Produktivität in der Fabrikhalle. Wenn Sie einen hohen Durchsatz und eine erstklassige Pelletqualität aufrechterhalten möchten, ist die Wahl der richtigen Kunststoffpelletiermaschine unumgänglich. Der Kunststoffstranggranulierer bleibt aufgrund seiner Vielseitigkeit und Kosteneffizienz ein Arbeitspferd der Branche. Doch der Erfolg hängt ganz von einem entscheidenden Faktor ab: der Materialverträglichkeit.
Bei der Stranggranulierung wird geschmolzener Kunststoff durch eine Matrize gedrückt, um kontinuierliche, spaghettiartige Stränge zu bilden. Anschließend werden diese Stränge unter mechanischer Spannung durch ein Kühlbad gezogen. Versagt hier die Schmelzfestigkeit Ihres Materials, kommt es zum Produktionsstopp. Stellen Sie sich die Realität einer schlecht passenden Linie vor. Die Stränge hängen durch, dehnen sich und brechen im Wasser, bevor sie überhaupt den Kutter erreichen. Die Bediener müssen sich damit abmühen, die Schnur manuell neu einzufädeln, während die Ausfallzeiten rasant ansteigen und sich Ausschussmaterial ansammelt. In diesem Leitfaden wird genau aufgeschlüsselt, welche Kunststoffe kompatibel sind, welche Profile betriebliche Probleme bereiten und wie Sie Ihre Anlageneinrichtung für eine maximale Kapitalrendite konfigurieren.
Wichtige Erkenntnisse
Um zu beurteilen, ob ein bestimmtes Polymer für Ihre Produktionslinie geeignet ist, müssen Sie zunächst die zugrunde liegenden Mechanismen des Strangprozesses verstehen. Es handelt sich um einen äußerst sequenziellen Vorgang. Konsistenz in jeder einzelnen Phase ist zwingend erforderlich.
Der Prozess folgt einem linearen Weg, der darauf ausgelegt ist, geschmolzenes Polymer in feste, gleichmäßige zylindrische Pellets umzuwandeln. Stellen Sie sich den Düsenkopf als das Herzstück des Vorgangs vor. Der Kunststoff wird geschmolzen, im Extruder homogenisiert und durch diese spezielle Düse gepresst. Die Düse verfügt über mehrere präzise gefertigte Kapillarlöcher, die den geschmolzenen Kunststoff in kontinuierliche Stränge extrudieren.
Unmittelbar nach dem Austritt aus der Düse werden diese Stränge in eine Wasserkühlwanne gezogen. Das zirkulierende Wasser senkt die Temperatur des Polymers schnell. Dadurch verfestigt sich zunächst die Außenhaut und schließlich der Kern. Sobald die Stränge ausreichend abgekühlt sind, passieren sie ein Luftmesser. Dieses Hochgeschwindigkeits-Vakuum- oder Blassystem entfernt restliche Oberflächenfeuchtigkeit aggressiv. Abschließend werden die trockenen Stränge in die Granuliereinheit eingezogen. Ein rotierender Schneidzylinder schert sie gegen ein stationäres Untermesser und schneidet die Endlosstränge in saubere Pellets.
Für industrielle Recycling- und Compoundierungsanlagen bleibt dieses Verfahren aufgrund seiner betrieblichen Transparenz ein Industriestandard. Im Vergleich zu komplexen, vollständig geschlossenen Unterwasser-Granuliersystemen erfordern Stranganlagen eine deutlich geringere Anfangsinvestition. Darüber hinaus ermöglicht die offene Beschaffenheit des Wasserbades den Bedienern eine visuelle Überwachung der Stränge in Echtzeit. Die Fehlerbehebung wird äußerst intuitiv. Ebenso unkompliziert ist die Wartung, da Schneidrotoren und Untermesser mit minimaler Ausfallzeit ausgetauscht werden können.
Nicht alle Polymere verhalten sich unter Hitze und Druck gleich. Der Erfolg Ihres Betriebs hängt stark von den physikalischen Eigenschaften des verarbeiteten Kunststoffs ab. Das Verständnis dieser Merkmale hilft Ingenieuren, katastrophale Leitungsstaus zu vermeiden.
Die Schmelzfestigkeit ist zweifellos der kritischste Parameter. Es bezieht sich auf die Fähigkeit eines Polymers, Dehnkräften im geschmolzenen Zustand standzuhalten. Wenn die Stränge den Düsenkopf verlassen, werden sie von den Vorschubrollen des Schneidgeräts durch das Wasserbad gezogen. Sie halten ständiger mechanischer Spannung stand. Wenn der Kunststoff eine geringe Schmelzfestigkeit oder einen zu hohen Schmelzindex aufweist, werden die Stränge gedehnt und dünner. Schließlich schnappen sie im Wasser. Häufiger Strangbruch beeinträchtigt den Durchsatz und führt zu inkonsistenten Pelletgeometrien.
Die physikalische Härte des Polymers im genauen Moment, in dem es den Schneidrotor erreicht, bestimmt die Qualität der Scherung. Starre Materialien funktionieren im Allgemeinen außergewöhnlich gut. Eine besondere Herausforderung stellen hingegen zu spröde Kunststoffe dar. Wenn ein Material bis zur extremen Sprödigkeit abgekühlt wird, führt der Hochgeschwindigkeitsaufprall des Schneidrotors dazu, dass die Stränge zersplittern, anstatt sie sauber zu schneiden. Bei dieser Zertrümmerung entsteht übermäßig viel Staub und Mikroplastik, was die nachgeschalteten pneumatischen Fördersysteme stark verstopft.
Polymere mit niedrigen Glasübergangstemperaturen weisen häufig eine anhaltende Oberflächenklebrigkeit auf, selbst nachdem sie ein Standardkühlbad durchlaufen haben. Sollten die Stränge beim Eintritt in die Schneidkammer klebrig bleiben, besteht die Gefahr einer Verklumpung. Sie verklumpen oder haften aggressiv an den Einzugswalzen. Dies blockiert die Maschine und birgt die Gefahr einer mechanischen Beschädigung. Ein ordnungsgemäßes Wärmemanagement ist hier eine absolute Notwendigkeit.
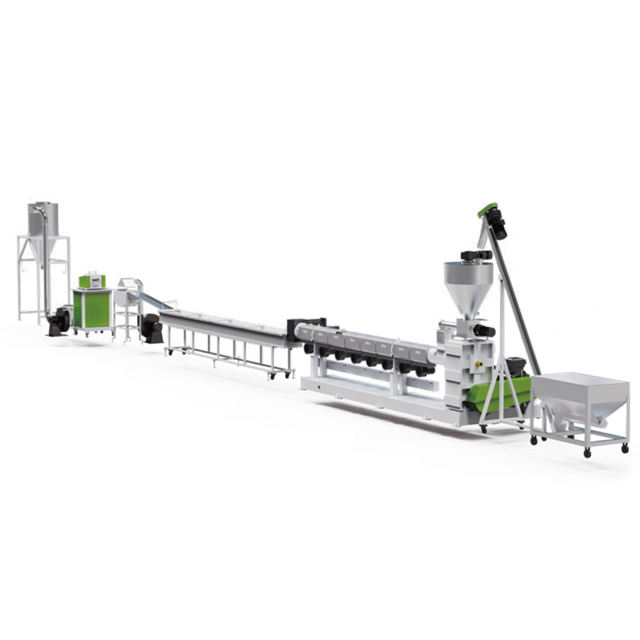
Bei der Bewertung von Rohstoffen für Ihre Anlage richten sich bestimmte Polymerfamilien natürlich nach den mechanischen Anforderungen der Stranggranulierung. Diese Materialien bilden das Rückgrat der Recyclingindustrie.
Polyolefine sind die unbestrittenen Schwergewichte der globalen Recyclingbranche. Hochdichtes Polyethylen und Polypropylen weisen eine robuste Schmelzfestigkeit und eine ausgezeichnete thermische Stabilität auf. Bei der Verarbeitung von gebrauchten starren Behältern oder Industrieschrott bilden diese Materialien dicke, stabile Stränge. Sie halten der Zugspannung des Kühlbades problemlos stand. Auch Polyethylen niedriger Dichte lässt sich gut verarbeiten, sofern die Temperatur der Extruderschmelze sorgfältig gedrosselt wird, um zu verhindern, dass die Stränge zu flüssig werden.
Technische Kunststoffe wie Acrylnitril-Butadien-Styrol, Polycarbonat und Polystyrol gehen sauber und schnell vom geschmolzenen Zustand in einen äußerst steifen Feststoff über. Da sie sich mit ausgeprägter struktureller Integrität verfestigen, ermöglichen sie dem Schneidrotor eine saubere, scharfe Scherung. Für diese Anwendungen wird dringend empfohlen , in eine spezielle Diese fortschrittlichen Linien nutzen Schnecken mit einem großen Verhältnis von Länge zu Durchmesser, häufig 32:1 oder 36:1, sowie robuste Vakuum-Entgasungszonen. Diese Dynamik führt zu hochwertigen, staubfreien zylindrischen Pellets, die bei Spritzgießern gefragt sind. Pelletierlinie für starre Kunststoffe zu investieren.
Hochleistungspolymere wie Polyethylenterephthalat und Polyamide erfordern aufgrund ihrer starken Tendenz zur Feuchtigkeitsaufnahme strenge Verarbeitungsbedingungen. Sobald sie jedoch richtig kristallisiert, getrocknet und extrudiert sind, besitzen sie eine ausgezeichnete Schmelzfestigkeit. Stranggranulatoren bewältigen die schnelle Kristallisation dieser Materialien hervorragend. Das Geheimnis ihrer Verarbeitung liegt in der Aufrechterhaltung einer streng kontrollierten, etwas wärmeren Wasserbadtemperatur. Dadurch wird gewährleistet, dass der Kern des Strangs erstarrt, ohne dass es am Schneidwerkzeug zu dem gefürchteten Splittereffekt kommt.
Derzeit verlagert sich die Industrielandschaft rasch in Richtung Kreislaufwirtschaftsanforderungen. Compoundierungsanlagen verarbeiten deutlich größere Mengen an recycelten Post-Consumer-Materialien und Biokunststoffen wie Polymilchsäure. Dieser Branchentrend erfordert eine höhere Vielseitigkeit der Verarbeitungsgeräte. Biokunststoffe weisen im Allgemeinen niedrigere Schmelzpunkte auf und reagieren sehr empfindlich auf Scherbeanspruchung. Betreiber müssen spezielle Schneckenkonstruktionen mit geringer Scherung verwenden und häufig gekühlte Wasserbäder einsetzen, um sicherzustellen, dass die Stränge schnell genug erstarren, um klebrige Ansammlungen zu verhindern.
Compoundieranlagen veredeln Basisharze häufig mit verschiedenen Additiven, um die mechanischen Eigenschaften drastisch zu verbessern oder die Volumenkosten zu senken. Die Stranggranulierung gilt weithin als die überlegene Methode für diese Spezialmischungen.
Durch die Compoundierung von Kunststoffen mit Glasfasern wird die Zugfestigkeit des Endprodukts deutlich erhöht. In dieser Anwendung glänzt das Stranggranulierungsverfahren. Das lineare Ziehen der Stränge durch das Wasserbad trägt physikalisch dazu bei, die Glasfasern parallel zur Strangrichtung auszurichten. Diese Ausrichtung optimiert die mechanischen Eigenschaften des resultierenden Pellets. Allerdings sind Glasfasern stark abrasiv und fressen sich schnell durch Standardausrüstungskomponenten.
Durch die Zugabe mineralischer Füllstoffe wie Talkum oder Calciumcarbonat wird die thermische Dynamik der Polymerschmelze grundlegend verändert. Hochgefüllte Polymere weisen eine erhöhte Wärmeleitfähigkeit auf. Sie geben Wärme ab und verfestigen sich im Wasserbad deutlich schneller als ungefüllte Kunststoffe. Während diese schnelle Abkühlung deutlich höhere Liniengeschwindigkeiten ermöglicht, verdünnt ein übermäßiger Füllstoffgehalt die Polymermatrix. Dadurch verringert sich die Festigkeit der Schmelze und die Stränge neigen zum Brechen. Bediener müssen das Füllstoffverhältnis sorgfältig gegen die Ausgangsgeschwindigkeit des Extruders abwägen.
Insbesondere bei der Verarbeitung abrasiver Materialien werden Standard-Schneidmesser aus Stahl innerhalb weniger Stunden stumpf. Um strenge Produktionsstandards aufrechtzuerhalten, muss die Schneidinfrastruktur modernisiert werden. Schneidrotoren und stationäre Bettmesser müssen aus hochentwickelten, verschleißfesten Materialien wie Wolframcarbid hergestellt werden. Darüber hinaus sollten die Strangführungsrollen mit zähem, abriebfestem Polyurethan beschichtet sein, um eine tiefe Rillenbildung im Laufe der Zeit zu verhindern.
Obwohl sie äußerst vielseitig ist, ist die Strangmethode keine universelle Lösung. Bestimmte Materialprofile stellen erhebliche betriebliche Hürden dar, die bei Nichtbeachtung zu Engpässen in Ihrer gesamten Anlage führen.
Stark zersetzte Recyclingmaterialien, wie zum Beispiel gemischte flexible Post-Consumer-Verpackungen, leiden oft unter einer starken Polymerkettendegradation. Dies führt zu einer außergewöhnlich geringen Schmelzfestigkeit. Im extrudierten Zustand fehlt ihnen das strukturelle Rückgrat, um der Zugspannung standzuhalten. Sie schnappen dauernd. Für diese schwachen Materialien ist ein Wasserring-Matrizengranulierer eine weitaus bessere Alternative. Es schneidet das Polymer direkt an der Düsenfläche, bevor das Material jemals durchhängen kann.
Thermoplastische Elastomere und Polyurethane sind von Natur aus klebrig. Selbst bei ausgedehnten, gekühlten Kühlbädern behält der Kern eines Elastomerstrangs die latente Wärme. Dies führt dazu, dass die frisch geschnittenen Pellets unmittelbar nach dem Austritt aus dem Rotor zusammenkleben. Durch diese Verklumpung wird die Charge komplett ruiniert. Für stark klebrige Elastomere sind Unterwasser-Granuliersysteme die Branchenempfehlung. Durch das Schneiden des Materials, das vollständig in Wasser eingetaucht ist, wird jegliche Haftungsgefahr ausgeschlossen.
Bestimmte hochkristalline Polymere werden beim Abkühlen extrem spröde. Bei der Zufuhr in einen Stranggranulierer führt der heftige Aufprall des Rotors zu einem unvorhersehbaren Bruch und nicht zu einer Scherung. Dadurch entstehen große Mengen Feinstaub, was zu einer unordentlichen Produktionsumgebung führt. Eine praktische Lösung besteht darin, die Wasserbadtemperatur zu erhöhen, sodass die Stränge beim Auftreffen auf den Schneidkopf eine leichte Kernwärme und Flexibilität behalten.
Die Konfiguration einer Verarbeitungslinie erfordert eine detaillierte Abstimmung zwischen Ihrem Zielpolymer und den mechanischen Spezifikationen der Maschine. Wie dimensioniert man das Kühlbad? Es ist keine Vermutung. Es erfordert genaue Berechnungen auf Basis der Wärmeleitfähigkeit.
Der Düsenkopf ist der kritische Übergangspunkt. Verschiedene Kunststoffe weisen unterschiedliche Grade der Düsenquellung auf, d. h. die Tendenz der Polymerschmelze, sich unmittelbar nach dem Austritt aus dem unter Druck stehenden Loch auszudehnen. Bei Materialien mit hoher Düsenaufweitung müssen die Düsenlöcher etwas kleiner als der angestrebte Strangdurchmesser gefertigt werden. Darüber hinaus muss der Abstand zwischen den Löchern ausreichend groß sein, um ein Verschmelzen benachbarter Litzen zu verhindern.
Die Länge des Kühlwasserbades muss anhand der angestrebten Fördermenge, gemessen in Kilogramm pro Stunde, rechnerisch berechnet werden. Ein zu kurzes Bad führt zu weichen, klebrigen Strähnen, die den Cutter blockieren. Umgekehrt führt ein zu langes Bad für ein starres Material dazu, dass die Stränge zu stark abkühlen und zerbrechen.
| Polymertyp | Wärmeleitfähigkeit | Erforderliche Abkühlzeit | Empfohlene Badlänge |
|---|---|---|---|
| Polyethylenterephthalat | Niedrig | 4 - 6 Sekunden | 4 - 5 Meter |
| Polypropylen / Polyethylen | Mäßig | 3 - 5 Sekunden | 3 - 4 Meter |
| Polyamid | Mäßig-Hoch | 5 - 7 Sekunden | 5 - 6 Meter |
| Gefüllte technische Kunststoffe | Hoch | 2 - 4 Sekunden | 3 Meter |
Die Konfiguration des Schneidrotors bestimmt die endgültige Geometrie des Pellets. Spiralförmig abgewinkelte Klingen werden im Allgemeinen für starre Materialien bevorzugt, da sie eine kontinuierliche, scherenartige Scherwirkung bieten. Dadurch wird der Lärm drastisch reduziert und Staub minimiert. Durch die Integration von Frequenzumrichtern sowohl an den Vorschubwalzen als auch am Schneidrotor können Bediener die Ziehgeschwindigkeit und die Schneidfrequenz unabhängig voneinander anpassen. Diese Feinabstimmungsfähigkeit ist für die genaue Einstellung der Pelletlänge unerlässlich.
Ein Kunststoffstranggranulierer arbeitet nicht im Vakuum. Für Industrieanlagen ist das ultimative Ziel eine nahtlose, durchgängige Systemintegration. Der Materialfluss muss effizient erfolgen, vom kontaminierten Rohschrott bis zum perfekt verpackten Endprodukt.
Die Qualität des extrudierten Stranges ist direkt proportional zur Qualität der vorgeschalteten Aufbereitung. Bevor Kunststoffabfälle in den Extruder gelangen, müssen sie gründlich zerkleinert und gewaschen werden. Entscheidend ist, dass jegliche Restfeuchtigkeit, die in den Extruder gelangt, sofort in Dampf verdampft. Dadurch entstehen Hohlräume und Blasen in den Strängen, was unweigerlich zu katastrophalen Strängenbrüchen führt.
Die Verarbeitung recycelter Kunststoffe erfordert leistungsstarke Schmelzfiltrations- und Entgasungssysteme. Eine vollständig synchronisierte Kunststoffpelletierlinie sorgt für einen stabilen Durchsatz. Durch den Einsatz leistungsstarker kontinuierlicher Siebwechsler und die Integration von Schneidverdichtern zur Vorkonditionierung leichterer Materialien können Bediener einen konstanten Schmelzedruck aufrechterhalten. Dadurch werden Druckstöße am Düsenkopf vermieden und gleichmäßige Strangdurchmesser gewährleistet.
Strangbrüche werden typischerweise durch schlechte Schmelzfestigkeit, übermäßige Feuchtigkeit im Rohmaterial oder schwankenden Extruderdruck verursacht. Wenn Feuchtigkeit im Inneren des Extruderzylinders verdampft, entstehen Hohlräume im Kunststoffstrang. Wenn dieses Hohlprofil auf die Spannung der Zugrollen trifft, bricht es sofort. Durch die Aufrüstung Ihres Vakuumentgasungssystems und die Sicherstellung einer ordnungsgemäßen Vortrocknung der Rohstoffe können die meisten Bruchprobleme gelöst werden.
Die Verarbeitung gemischter Kunststoffe stellt für eine Stranganlage eine große Herausforderung dar. Verschiedene Polymere haben unterschiedliche Schmelzpunkte und Abkühlgeschwindigkeiten. Wenn eine Charge eine Mischung aus starrem Polyethylen und klebrigen Elastomeren enthält, kühlen die Stränge ungleichmäßig ab, was zu ungleichmäßiger Spannung und häufigen Blockaden des Messers führt. Für gemischte oder stark degradierte Post-Consumer-Ströme bieten Düsen- oder Wasserring-Granuliersysteme eine weitaus höhere Zuverlässigkeit.
Hören Sie auf, bei Ihrer Produktionslinie zu raten. Um die Leistung Ihrer Anlage zu maximieren, sind speziell angefertigte Maschinen erforderlich, die auf Ihr spezifisches Polymerprofil zugeschnitten sind. Unabhängig davon, ob Sie abrasive, glasfaserverstärkte technische Kunststoffe komponieren oder starre Polyolefine in großen Mengen recyceln, ist die Auswahl der exakten Extruderschneckengeometrie und der nachgeschalteten Kühleinrichtung von entscheidender Bedeutung. Entdecken Sie fortschrittliche, vollständig integrierte Lösungen von Jwell, um sicherzustellen, dass Ihre nächste Pelletierlinie kompromisslose Qualität und einen kontinuierlichen, störungsfreien Betrieb liefert.


