
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-08-13 Herkunft:Powered


Die Verarbeitung wärmeempfindlicher Polymere stellt hohe fertigungstechnische Herausforderungen dar. Stellen Sie sich eine geschäftige Fabrikhalle vor, in der eine geringfügige Fehleinschätzung der Temperatur eine ganze Charge ruiniert. Das Material gibt sofort korrosive Gase ab, die die Produktion stoppen und die Ausrüstung beschädigen. Herkömmliche Verarbeitungsmaschinen zerstören diese empfindliche Verbindung oft durch übermäßige Reibung. Anlagenmanager benötigen dringend dichte und gleichmäßige Pellets, ohne wertvolle Ressourcen zu verschwenden. Spezialausrüstung überwindet diese chemischen und physikalischen Hürden und sorgt dafür, dass die Produktionslinien reibungslos und profitabel laufen.
In der Kunststoffherstellungs- und Recyclingindustrie bleiben diese speziellen Maschinen die zuverlässigste Wahl für die Umwandlung von Rohharz in hochwertige Pellets. Um zu verstehen, warum Standardgeräte versagen, müssen wir uns die grundlegende Chemie und Rheologie des Materials ansehen. Polyvinylchlorid besitzt ein bemerkenswert schmales Verarbeitungstemperaturfenster. Der Punkt, an dem es zu schmelzen und zu plastifizieren beginnt, liegt gefährlich nahe an der thermischen Zersetzungsschwelle.
Bei Überhitzung setzt das Polymer stark ätzendes Salzsäuregas frei. Diese chemische Reaktion zerstört die Materialcharge sofort. Schlimmer noch, es führt zu schwerer Korrosion an den inneren Komponenten der Maschine. Darüber hinaus weist das Polymer eine hohe Schmelzviskosität auf. Bei der Verarbeitung in einer Standard-Einschneckenapparatur entsteht starke Reibungswärme. Da das Material sehr scherempfindlich ist, führt diese unkontrollierte Innentemperatur schnell zu Verbrennungen, wodurch verfärbter und unbrauchbarer Abfall zurückbleibt.
Das konische Design löst diese physikalischen Herausforderungen durch präzise Geometrie. Im Gegensatz zu parallelen Modellen, die von Ende zu Ende einen konstanten Durchmesser beibehalten, verfügen diese Schrauben über ein konisches Profil. Sie sind im Einlaufbereich außergewöhnlich breit und verjüngen sich zum Auslaufende hin allmählich. Diese spezielle Geometrie ermöglicht eine enorme Aufnahmekapazität für Pulver mit geringer Schüttdichte. Während sich das Material vorwärts bewegt, komprimiert das abnehmende Volumen die Schmelze sanft. Bei niedrigen Rotationsgeschwindigkeiten erfolgt eine gründliche Plastifizierung, wodurch die Scherwärme minimiert und die strukturelle Integrität der Verbindung geschützt wird.
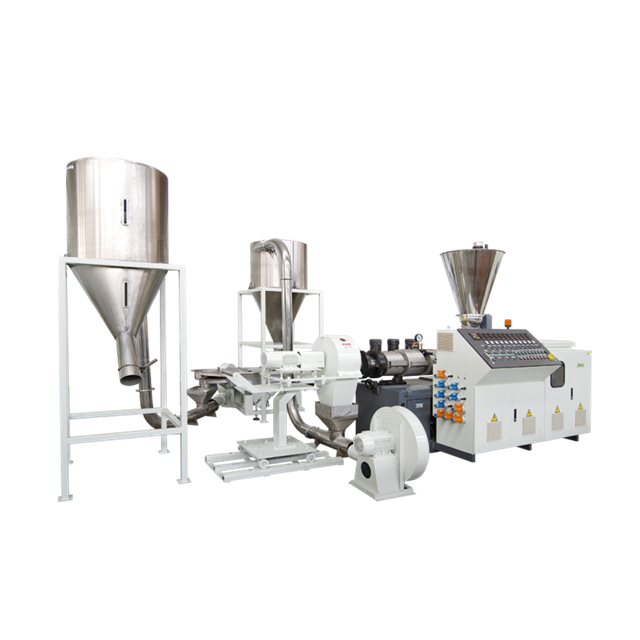
Die Umwandlung von Rohharz oder recycelten Flocken in gleichmäßige Pellets erfordert einen präzisen mehrstufigen Prozess. Bei der Integration in eine Hochleistungs- Kunststoffgranuliermaschine fungiert der konische Extruder als Kernverarbeitungsmotor. Die Materialreise verläuft durch mehrere unterschiedliche Entwicklungsphasen.
Bediener laden Rohharz zusammen mit wichtigen Zusatzstoffen wie Stabilisatoren, Schmiermitteln und Calciumcarbonat-Füllstoffen in einen Mengendosierer. Der große Durchmesser der Schnecken in dieser Anfangsphase ermöglicht eine maximale Aufnahme der Trockenmischung. Externe Zylinderheizungen leiten den Schmelzprozess ein und überführen das Pulver sanft in einen viskosen Zustand.
Während das Material in die Kompressionszone vordringt, verringert sich der Schneckendurchmesser. Die ineinandergreifenden Flügel falten, kneten und mischen die Masse. Da das System bei niedrigen Rotationsgeschwindigkeiten arbeitet, beruht das Mischen vollständig auf der mechanischen Geometrie und nicht auf der Hochgeschwindigkeitsreibung. Additive verteilen sich gleichmäßig in der Polymermatrix, ohne kritische Abbauschwellen zu überschreiten. Gerätelinien wie die SJZ-Serie meistern dies einwandfrei und bieten unterschiedliche Schneckendurchmesser für Produktionsmengen von 120 bis über 1000 Kilogramm pro Stunde.
In Füllstoffen eingeschlossene Feuchtigkeit und durch chemische Zusätze freigesetzte flüchtige Gase beginnen sich während der Plastifizierung auszudehnen. Wenn diese Gase nicht kontrolliert werden, führen sie zu hohlen oder strukturschwachen Pellets. Eine leistungsstarke Vakuumpumpe saugt eingeschlossene Luftblasen aktiv durch eine spezielle Absaugöffnung ab. Dieser entscheidende Schritt stellt sicher, dass die endgültige Schmelze vor der Extrusion dicht und rein bleibt.
In der letzten Dosierzone bauen konische Schrauben einen enormen Vorwärtsdruck auf. Die entgaste Schmelze wird durch eine präzisionsgefertigte Mehrlochdüsenplatte gepresst. Rotierende Messer schneiden die austretenden Strähnen sofort in gleichmäßige Stücke. Diese frisch geschnittenen Pellets werden mithilfe eines Hochgeschwindigkeits-Luftkühlsystems oder eines Vibrationskühlsiebs sofort abgekühlt und verhindern so, dass sie aneinander haften.
Für Beschaffungsmanager und Fabrikingenieure, die ihre Optionen abwägen, ist die Wahl zwischen diesen beiden Technologien eine wichtige finanzielle Entscheidung. Ihre Anwendungen unterscheiden sich erheblich je nach Materialeigenschaften und internen Schergeschwindigkeiten.
| Funktion: | Konischer Doppelschneckenextruder, | paralleler Doppelschneckenextruder |
|---|---|---|
| Scherrate | Geringe Scherung, schonendes Mischen (30–40 U/min) | Hohe Scherung, aggressives Mischen (hohe Drehzahl) |
| Materialeignung | Hervorragend geeignet für hitzeempfindliche Polymere | Besser für stabile technische Kunststoffe |
| Druckerzeugung | Baut durch das verjüngte Volumen auf natürliche Weise Druck auf | Erfordert längere Läufe oder höhere Geschwindigkeiten |
| Instandhaltungskosten | Niedriger aufgrund geringerer mechanischer Abnutzung | Höher aufgrund des extremen Drehmoments und der extremen Geschwindigkeit |
Parallelextruder eignen sich hervorragend zum Compoundieren technischer Kunststoffe, die ein intensives, aggressives Mischen erfordern. Diese aggressive Umgebung ist jedoch für hitzeempfindliche Materialien äußerst schädlich. Konische Modelle arbeiten mit viel niedrigeren Geschwindigkeiten. Diese Umgebung mit geringer Scherung hält das Polymer stabil.
Darüber hinaus erfordert das Extrudieren dichter Pellets einen erheblichen Druck am Düsenkopf. Ein konischer Apparat baut aufgrund seines sich verjüngenden Volumens naturgemäß einen hohen Druck an der Spitze auf. Das Material wird in einen immer kleineren Raum gedrückt, wodurch der Druck organisch und sicher ansteigen kann, ohne dass übermäßige Reibungswärme entsteht.
Der Aufbau einer hocheffizienten Produktionsanlage erfordert mehr als nur eigenständige Geräte. Es erfordert eine vollständig integrierte Produktionslinie. Die Verbindung der ersten Compoundierungsphase mit der endgültigen Profilbildung ist eine entscheidende technische Herausforderung.
In der ersten Phase wird Rohharz mit chemischen Stabilisatoren und UV-Schutzmitteln vermischt. Das Durchleiten dieser Trockenmischung durch eine spezielle Verarbeitungseinheit gewährleistet eine gründliche Plastifizierung. Die resultierenden Pellets sind dicht, gleichmäßig und völlig staubfrei. Alle Zusatzstoffe werden perfekt in der Matrix verkapselt, wodurch das Risiko einer späteren ungleichmäßigen Färbung ausgeschlossen ist.
Sobald hochwertige Pellets hergestellt sind, werden sie einem speziellen PVC-Extrusionssystem zugeführt , um daraus endgültige Architekturkomponenten wie Fensterrahmen und Türverkleidungen zu formen. Die Verwendung vorgefertigter Pellets bietet enorme Vorteile gegenüber Trockenpulver. Das Material gelangt gleichmäßig in den Trichter, verhindert Brückenbildung und sorgt für einen gleichmäßigen Durchsatz. Dadurch benötigt der Profilextruder weniger Energie zum Schmelzen des Kunststoffs, was zu glatteren Oberflächen und engeren Maßtoleranzen führt.
Die Materialkosten machen den größten Teil der laufenden Betriebskosten in der Kunststoffverarbeitung aus. Unabhängig davon, wie optimiert eine Linie ist, ist ein gewisser Prozentsatz an Ausschuss unvermeidlich. Die Minimierung dieser Verschwendung ist eine Grundvoraussetzung für die Aufrechterhaltung wettbewerbsfähiger Gewinnspannen.
Um wertvollen Schrott zurückzugewinnen, müssen Anlagen spezielle Zerkleinerungsmaschinen integrieren. Ein Hochleistungs- PVC-Rohrbrecher verfügt über verstärkte Rotoren, Hochleistungslager und verschleißfeste Klingen. Speziell entwickelte Geräte wie die DYPS-G-Serie können den hohen Aufprallkräften problemlos standhalten, die erforderlich sind, um dickwandige Profile, Anlaufspülungen und defekte Rohre mit einem Durchmesser von 160 bis 1200 Millimetern zu gleichmäßigem Mahlgut zu brechen.
Darüber hinaus ergibt sich der wahre wirtschaftliche Nutzen, wenn zerkleinerte Flocken wieder in den Produktionskreislauf eingeführt werden. Hersteller können einen kontrollierten Prozentsatz dieses Mahlguts mit Neupulver mischen. Die Pelletierungsanlage homogenisiert diese Mischung nahtlos und filtert Verunreinigungen durch ihren Siebwechsler heraus. Dieser geschlossene Kreislauf reduziert die Beschaffungskosten für Rohstoffe drastisch, eliminiert Abfallentsorgungsgebühren und sorgt für eine nahezu abfallfreie Produktionsanlage.
Die Auswahl der geeigneten Maschinen ist ein großer Investitionsaufwand. Beschaffungsteams sollten mehrere kritische mechanische Merkmale prüfen, um langfristige Zuverlässigkeit und optimale Leistung in der Fabrikhalle sicherzustellen.
Formulierungen enthalten häufig hohe Anteile an abrasiven mineralischen Füllstoffen wie Calciumcarbonat. Standard-Stahlkomponenten verschleißen durch Reibung schnell, was zu einem Kompressionsverlust führt. Käufer müssen sicherstellen, dass die Ausrüstung über Bimetallschrauben verfügt, die mit einer dicken Schicht aus Wolframkarbid oder einer ähnlichen verschleißfesten Legierung beschichtet sind. Dies erhöht die Oberflächenhärte deutlich und sorgt für eine hervorragende Korrosionsbeständigkeit.
Eine präzise Temperaturregelung ist nicht verhandelbar. Fortschrittliche Proportional-Integral-Derivativ-Regler überwachen kontinuierlich die Zylinderzonen und passen die Heizbänder automatisch an. Die interne Kühlung des Schneckenkerns mit Thermoöl oder destilliertem Wasser verhindert einen internen Wärmestau und hält die Schmelze streng innerhalb sicherer thermischer Parameter.
Das Getriebe muss extreme Drehmomente bei niedrigen Drehzahlen störungsfrei bewältigen. Hochleistungsgetriebe mit Zwangsschmiersystemen und hochwertigen Axiallagern sind unerlässlich. Sie nehmen die im Betrieb entstehenden immensen Axialkräfte auf. Moderne Systeme kombinieren diese häufig mit hocheffizienten Motoren für eine präzise Geschwindigkeitsregelung.
Aktuelle Branchenanalysen deuten auf einen deutlichen Wandel im globalen Baumarkt hin. Da die Zertifizierungen für umweltfreundliches Bauen immer strenger werden, steigt die Nachfrage nach Architekturkomponenten aus recycelten Materialien. Die Hersteller entfernen sich von der traditionellen einstufigen Pulverextrusion. Stattdessen bringen sie die Compoundierung und Pelletierung ins eigene Haus.
Insbesondere ermöglicht dieser strategische Wandel den Fabriken eine strenge Kontrolle der Formulierungen. Es ermöglicht ihnen, größere Mengen an postindustriellem Mahlgut zu verarbeiten, ohne die strukturelle Integrität von Fensterrahmen oder Fassadenverkleidungen zu beeinträchtigen. Bei diesem Übergang spielt die moderne Extrusionstechnologie eine entscheidende Rolle. Bei der Entwicklung moderner Maschinen steht die Energieeffizienz im Mittelpunkt. Frequenzumrichter sorgen dafür, dass die Hauptmotoren nur genau die Menge an elektrischer Energie verbrauchen, die benötigt wird. Verbesserte Wärmedämmdecken verhindern den Wärmeverlust in die Fabrikumgebung. In Kombination mit einer robusten internen Recycling-Infrastruktur erreichen Hersteller ein äußerst nachhaltiges Kreislaufwirtschaftsmodell, das den CO2-Fußabdruck und den Rohkunststoffabfall minimiert.
Für die Verarbeitung wärmeempfindlicher Materialien erweist sich eine konische Schneckenkonfiguration als optimale Wahl. Es produziert zuverlässig hochwertige, gleichmäßige Pellets, die sich perfekt für die nachfolgende Profilherstellung eignen. Der Betrieb bei niedrigeren Geschwindigkeiten und höheren Drücken verhindert wirksam eine Materialverschlechterung und gewährleistet die Produktkonsistenz. Durch die Investition in die richtigen integrierten Maschinen wird der Abfall drastisch reduziert und die Gesamtrentabilität gesteigert.
Sind Sie bereit, Ihre Produktionskapazitäten zu verbessern? Durchsuchen Sie die Hochleistungsausrüstung bei Jwell Recycling, um genau die Spezifikationen zu finden, die den Anforderungen Ihrer Fabrik entsprechen. Kontaktieren Sie noch heute unser Engineering-Team, um Ihre spezifischen Produktionsanforderungen zu besprechen und ein individuelles Angebot für Ihre Anlage anzufordern.
Ja, konische Doppelschneckenextruder sind äußerst vielseitig und für die Verarbeitung eines breiten Spektrums an Polymerformulierungen ausgelegt. Da hochflexible Formulierungen jedoch erhebliche Mengen an flüssigen Weichmachern enthalten, unterscheidet sich ihr rheologisches Verhalten stark von dem von starrem UPVC. Um zwischen beiden zu wechseln, müssen Bediener die Verarbeitungstemperaturen anpassen, die Schneckengeschwindigkeit ändern und möglicherweise die Schneidmethode ändern. Bei starren Materialien kommt im Allgemeinen ein Heißschneidesystem mit Luftkühlung zum Einsatz, während bei weicheren Formulierungen möglicherweise ein Wasserring erforderlich ist, um zu verhindern, dass die Pellets beim Abkühlen anhaften.
Die Produktionskapazität steht in direktem Zusammenhang mit den physikalischen Abmessungen der Schnecken und der installierten Motorleistung. Die Ausgaberaten variieren erheblich je nach spezifischem Maschinenmodell und Materialformulierung. So bietet die zuverlässige SJZ-Serie kleinere Einstiegsmodelle mit einer Leistung zwischen 120 und 150 Kilogramm pro Stunde. Mittelklassemaschinen leisten etwa 250 bis 300 Kilogramm pro Stunde. Für großtechnische Compoundieranlagen werden Hochleistungsmodelle eingesetzt, die unter optimalen Bedingungen eine Leistung von über 700 bis 1000 Kilogramm pro Stunde erreichen können.
Während des Hochtemperatur-Plastifizierungsprozesses setzen Verbindungen häufig eingeschlossene Feuchtigkeit, Luft und flüchtige organische Gase frei, die von chemischen Zusätzen stammen. Bleiben diese Gase in der Polymerschmelze eingeschlossen, bilden sie mikroskopisch kleine Luftblasen im Inneren der fertig extrudierten Pellets. Diese inneren Mängel beeinträchtigen die strukturelle Integrität und Oberflächenbeschaffenheit nachfolgender Profile erheblich. Die Vakuumentgasungszone extrahiert diese flüchtigen Elemente kraftvoll, bevor die Schmelze den Düsenkopf erreicht, und sorgt so für eine dichte und solide Produktion.
Obwohl es theoretisch möglich ist, eine Anlage ausschließlich mit Neuharz zu betreiben, wird aus Gründen der langfristigen finanziellen Rentabilität die Integration eines Hochleistungsbrechers dringend empfohlen. Selbst die perfekt kalibrierten Extrusionslinien erzeugen eine Grundmenge an Ausschuss, einschließlich Anlaufreinigungsmaterialien und maßhaltigen Reststücken. Ohne Zerkleinerungsausrüstung wird dieser Neuschrott zu einem finanziellen Totalverlust. Indem Sie diese sauberen Nebenprodukte sofort abbauen und wieder in Ihren Produktionsstrom einführen, senken Sie im Laufe der Zeit die Gesamtkosten für die Materialbeschaffung erheblich.
Das ideale Verarbeitungstemperaturfenster ist bekanntermaßen eng und liegt typischerweise zwischen 160 und 195 Grad Celsius, abhängig stark von der spezifischen Formulierung und den verwendeten Zusatzstoffen. Bei Temperaturen über 200 Grad Celsius erhöht sich das Risiko einer thermischen Zersetzung und der Freisetzung korrosiver Gase erheblich. Um die Schmelze stabil zu halten, ist eine präzise Mehrzonen-Temperaturregelung mithilfe fortschrittlicher Heiz- und Kühlsysteme unerlässlich.
Um den Abbau zu verhindern, ist eine Kombination aus mechanischen und chemischen Strategien erforderlich. Mechanisch sorgt der Einsatz einer konischen Doppelschnecke für niedrige Drehzahlen, wodurch die Reibungs-Scherwärme drastisch reduziert wird. Chemisch gesehen absorbiert die Formulierung der Trockenmischung mit hochwertigen Thermostabilisatoren jegliche anfänglichen Hitzeschocks. Darüber hinaus verhindert die Sicherstellung, dass das interne Kühlsystem des Schneckenkerns ordnungsgemäß funktioniert, einen Wärmestau in der Kompressionszone.


