
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-08-15 Herkunft:Powered


Die industrielle Nachfrage nach nachhaltigen Materialien hat die Fertigungsstrategie völlig neu geschrieben. Die Verwertung von Polymerabfällen ist nicht mehr nur eine umweltfreundliche Initiative. Es handelt sich um ein äußerst lukratives Geschäftsmodell. Die Verarbeitung von Post-Consumer- und Post-Industrial-Schrott bleibt jedoch ein technisches Minenfeld. Recycelte Kunststoffe sind selten sauber. Sie kommen mit restlichen organischen Stoffen, gemischten Fraktionen und stark schwankenden Schmelzflussindizes an.
Ein Blick auf die jüngsten Marktdaten zeigt, dass die Branche einen massiven Umschwung erlebt. Einfaches Downcycling ist tot. Automobilmarken und Konsumgütergiganten verlangen heute recycelte Harze, die genauso funktionieren wie Neumaterialien. Dieser aggressive Vorstoß in Richtung einer echten Kreislaufwirtschaft bedeutet, dass die Anlagen modernisiert werden müssen. Sie müssen verstärkende anorganische Füllstoffe und spezielle Additive direkt in den Abfallstrom einmischen. Herkömmliche Einschnecken-Recyclinglinien ersticken einfach an dieser Aufgabe. Dies wirft für Facility Manager eine kritische technische Frage auf, ob fortschrittliche Compoundiermaschinen diese stark gefüllten, komplexen recycelten Kunststoffe verarbeiten können.
Die kurze Antwort lautet absolut. Diese Maschinen wurden für hohe Scherkräfte, intensives Verteilungsmischen und aggressive Extraktion flüchtiger Stoffe entwickelt und sind speziell für die Umwandlung anspruchsvoller Abfallströme in hochwertige Verbundmaterialien konzipiert. In den folgenden Abschnitten befassen wir uns mit den mechanischen Realitäten der Verarbeitung von gefüllten Wertstoffen, der technischen Überlegenheit gleichläufiger Systeme und umsetzbaren Erkenntnissen, die Ihnen dabei helfen, Ihre betriebliche Kapitalrendite zu maximieren.
Die Verarbeitung von wiedergewonnenen Polymeren unterscheidet sich grundlegend von der Extrusion von Neuharzen. Wenn mineralische oder faserförmige Füllstoffe ins Spiel kommen, steigen die mechanischen Anforderungen an die Maschinen exponentiell. Der Aufbau einer zuverlässigen Produktionslinie erfordert ein tiefes Verständnis dieser inhärenten Materialverhaltensweisen in der Fabrikhalle.
Betreiber kennen die schmerzhafte Wahrheit über recycelte Kunststoffe. Sie verhalten sich nie wie frische Pellets. Die Viskosität der Rohstoffe schwankt stark. Die Schüttdichten ändern sich von Charge zu Charge. Stellen Sie sich vor, Sie werfen eine Ladung Post-Consumer-Polypropylenflocken in Ihren Trichter. Eine Fraktion fließt wie Wasser, während die nächste wie dicker Schlamm wirkt. Standardextruder können diese Masse nicht homogenisieren. Am Düsenkopf kommt es zu Stößen. Es entstehen spröde Pellets mit unvorhersehbaren mechanischen Eigenschaften.
Gewaschener Schrott enthält Wasser. Darüber hinaus bringen Post-Consumer-Flocken Tinte, Papieretiketten und chemische Klebstoffe direkt in das Fass. Schlagen Sie sie mit großer Hitze an, und diese Rückstände zerfallen sofort in Gas. Wenn Sie das expandierende Gas nicht sofort herausziehen, wird es in der Polymerschmelze eingeschlossen. Das Ergebnis ist ein schaumiges, schwaches Pellet voller innerer Hohlräume und Blasenbildung an der Oberfläche.
Starre Füllstoffe wirken im Inneren des Zylinders wie Schleifscheiben. Materialien wie Calciumcarbonat, Talk und gehackte Glasfasern weisen eine außergewöhnlich hohe Mohs-Härte auf. Schieben Sie einen hohen Anteil an Glasfasern durch eine Standardschraube aus Kohlenstoffstahl, und Ihre Flugfreiräume werden in wenigen Wochen verschwinden. Die inneren Metallkomponenten verschlechtern sich und zerstören letztendlich die Schereffizienz der gesamten Maschine.
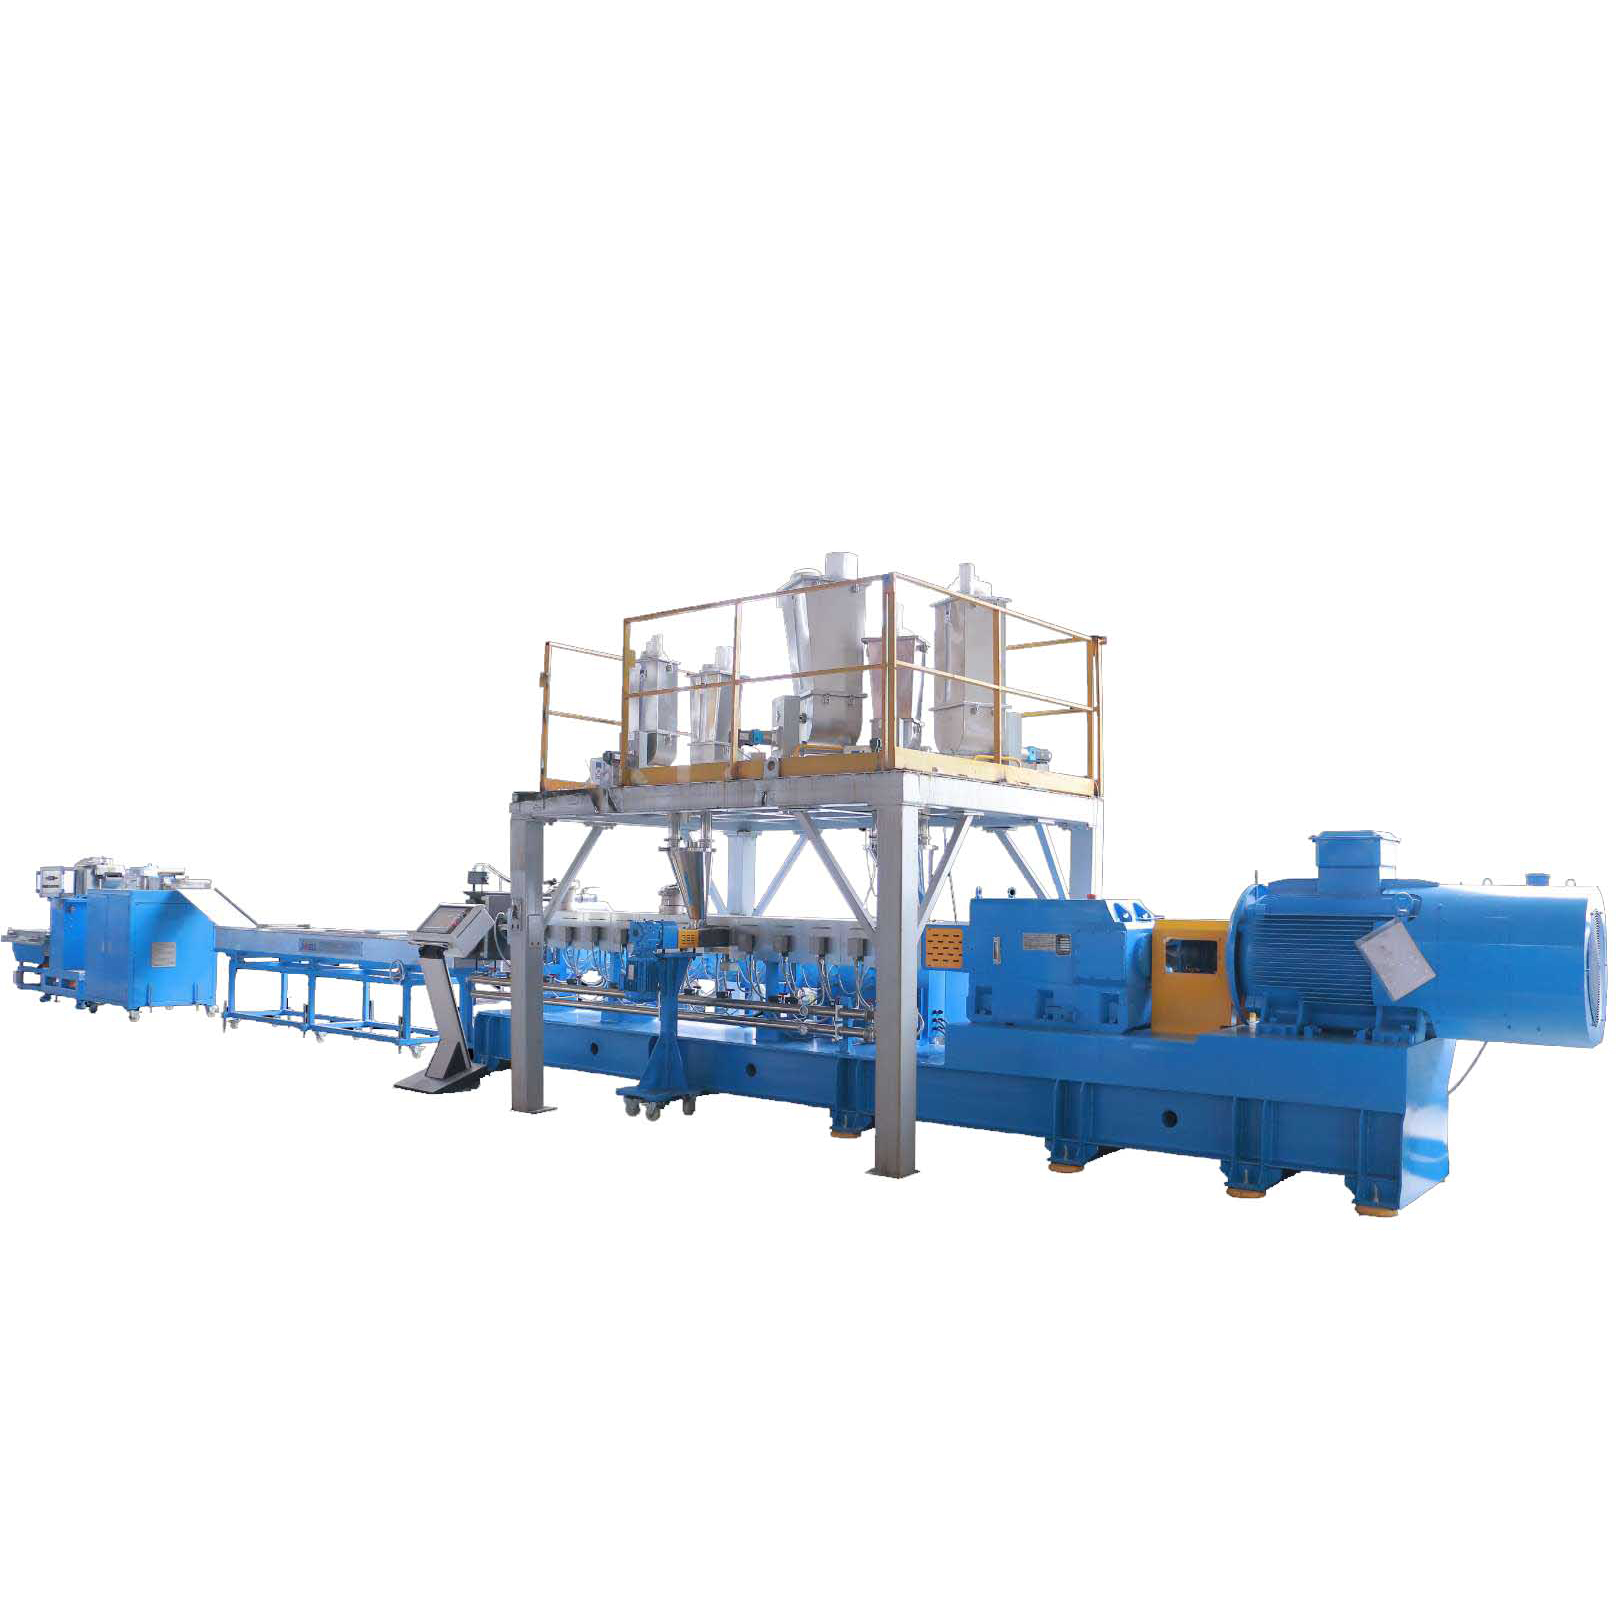
Um diese thermischen und physikalischen Albträume zu meistern, benötigen Sie leistungsstarke Compoundiermechaniken. Diese Technologie bietet die präzise Temperaturkontrolle, eine Umgebung mit hoher Scherung und die modulare Flexibilität, die für die Verarbeitung unnachgiebiger Formulierungen erforderlich sind.
Der Zauber liegt in vollständig ineinandergreifenden, mitrotierenden Schrauben. Nehmen Sie zum Beispiel die erweiterte CJWH-Serie. Während sich die Parallelschrauben drehen, wischen sie sich ständig gegenseitig ab. Material kann nicht stagnieren. Recycelte Schmelzen haben bereits eine Hitzehistorie und sind daher sehr anfällig für Verbrennungen. Dieser Selbstabstreifvorgang treibt die Schmelze mit einer strengen Verweilzeit voran und verhindert so, dass das Polymer in den beheizten Zonen verkohlt.
Sie benötigen eine intensive dispersive Scherung, um Füllstoffklumpen zu zerschlagen, gefolgt von einem verteilenden Mischen, um diese mikroskopisch kleinen Partikel gleichmäßig in die Schmelze zu falten. Modulare Schneckenkonstruktionen ermöglichen es Prozessingenieuren, spezifische Knetblöcke und Turbinenelemente zu stapeln. Hier glänzt eine robuste Doppelschnecken-Granulierlinie . Durch die Konfiguration des genauen Scherprofils, das auf die Formulierung zugeschnitten ist, eliminieren Sie Schwachstellen im endgültigen Verbundpellets vollständig.
Eine Doppelschnecke läuft teilweise voll. Diese einzigartige Geometrie legt einen riesigen Oberflächenbereich der brodelnden Polymerschmelze frei. Durch die Installation von Tiefvakuumanschlüssen entlang der Länge des Zylinders können Ingenieure kochendes Wasser und verdampfte Tintenreste aggressiv entfernen, lange bevor das Material den Düsenkopf erreicht. Dies garantiert ein dichtes, festes Pellet ohne innere Porosität.
Die betriebliche Vielseitigkeit moderner Compoundiersysteme ermöglicht es Herstellern, ein breites Spektrum an Verbundwerkstoffen zu verarbeiten. Durch die Integration spezifischer Trockenadditive können Recycler die mechanischen Eigenschaften ihres Outputs präzise anpassen.
Mineralische Füllstoffe werden häufig verwendet, um die Steifigkeit zu erhöhen und die Volumenkosten von recyceltem Polyethylen und Polypropylen zu senken. Seitenzuführungen werfen diese feinen, staubigen Pulver stromabwärts in die Schmelze. Intensivknetelemente sorgen dafür, dass die Mineralien optimal vom flüssigen Polymer benetzt werden. Dies verhindert Staubansammlungen und sorgt für eine bemerkenswert glatte Pelletoberfläche.
Beim Upcycling von technischen Kunststoffen wie wiedergewonnenem PET werden in der Regel Glasfasern benötigt, um die Zugfestigkeit massiv zu steigern. Allerdings werden die empfindlichen Glasstränge durch starke Scherkräfte zu nutzlosem Staub zerfallen. Sie müssen sie weit flussabwärts füttern. Sanfte Verteilungselemente falten die geschnittenen Fasern in die dicke Schmelze und bewahren so die entscheidende Stranglänge, die für die strukturelle Integrität erforderlich ist.
Kunststoffabfälle weisen häufig eine matte Färbung und beschädigte Molekülketten auf. Antioxidantien verhindern einen weiteren thermischen Abbau. UV-Stabilisatoren verlängern die Lebensdauer im Freien. Konzentrierte Farbmasterbatches erzielen ästhetische Einheitlichkeit. Die überlegene Mischdynamik gewährleistet, dass sich diese teuren Additive selbst in mikroskopisch kleinen Teilen pro Million gleichmäßig in der Charge verteilen.
Kaufen Sie für diese Aufgabe keine generische Maschine. Sie benötigen ein gepanzertes System. Beschaffungsteams müssen über die grundlegenden Spezifikationen hinausblicken und industrietaugliche Funktionen fordern, die einen kontinuierlichen Betrieb gewährleisten.
Abrasive Füllstoffe zerfressen normalen nitrierten Stahl unzulässig schnell. Eine echte Kunststoff-Granuliermaschine verwendet Bimetallzylinder, die mit Wolframkarbid oder speziellen Vanadiumlegierungen ausgekleidet sind. Die Knetblöcke müssen aus durchgehärtetem pulvermetallurgischem Werkzeugstahl bestehen. Diese massive metallurgische Verbesserung reduziert die Verschleißrate drastisch und hält enge Schertoleranzen über Jahre hinweg im harten Betrieb aufrecht.
Recycelte Rohstoffe enthalten zwangsläufig vereinzelte Aluminiumflocken oder Gummifragmente. Wenn diese Verunreinigungen auf den Düsenkopf treffen, bricht Ihr Strang. Kontinuierliche Doppelkolben-Siebwechsler sind bei unverzichtbar der industriellen Kunststoffgranulierung . Die Bediener tauschen verschmutzte Stahlfiltergewebe aus, ohne den Extrudermotor jemals anzuhalten, sodass keine Produktionszeit verloren geht.
Volumetrische Dosierer versagen bei recycelten Flocken, weil sich die Schüttdichte ständig verschiebt. Sie müssen gravimetrische Differentialdosiersysteme verwenden. Diese hochsensiblen Einheiten wiegen kontinuierlich den Rohkunststoff und die Füllstoffe. Sie passen die Geschwindigkeit der Förderschnecke automatisch in Echtzeit an, um das genaue Rezepturverhältnis festzulegen.
Bei der Planung einer größeren Ausrüstungsinvestition wägen Facility Manager häufig das Kosten-Nutzen-Verhältnis verschiedener Technologien ab. Während sich Einschneckenmaschinen hervorragend zum einfachen Schmelzen eignen, weichen ihre Fähigkeiten stark von denen von Compoundiersystemen ab, wenn Füllstoffe und starke Verunreinigungen ins Spiel kommen.
| Funktion | Einschneckenextruder | Doppelschnecken-Compound-Extruder |
|---|---|---|
| Beste Anwendung | Saubere, vorsortierte Wiedergranulierung von Industrieschrott. | Hochkontaminiertes, nasses oder stark gefülltes PCR-Upcycling. |
| Mischfähigkeit | Geringe Scherung. Verlässt sich auf die Laufreibung. Harte Füllstoffklumpen können nicht aufgebrochen werden. | Intensive dispersive und distributive Scherung. Perfekte Homogenisierung. |
| Entgasungseffizienz | Arm. Der volle Lauf begrenzt die Oberfläche zum Entweichen von Feuchtigkeit. | Außergewöhnlich. Teilweise gefüllter Zylinder ermöglicht Tiefenvakuumextraktion. |
| Handhabung von Füllstoffen | Beschränkt auf vorcompoundierte Materialien. | Kann Rohmineralpulver und Glasfasern über seitliche Zuführungen einspritzen. |
Die Anschaffung fortschrittlicher Extrusionstechnologie stellt einen erheblichen Kapitalaufwand dar. Die durch die ordnungsgemäße Verarbeitung gefüllter Wertstoffe erzielten finanziellen Erträge rechtfertigen in der Regel die Anschaffungskosten durch massive Wertschöpfung.
Upcycling verwandelt billigen Abfall in hochwertige technische Verbundwerkstoffe. Anstatt minderwertiges Mahlgut für ein paar Cent zu verkaufen, verkaufen Sie dreißig Prozent glasfaserverstärktes PET an Hersteller von Automobilteilen. Der Margenunterschied ist atemberaubend. Durch das Einmischen spezifischer Füllstoffe in die Matrix werden Massenabfälle in hochwertige Rohstoffe umgewandelt.
Moderne industrielle Extrusionsanlagen sind sorgfältig auf einen optimalen spezifischen Energieverbrauch ausgelegt. Fortschrittliche Extruder verfügen über optimierte AC-Motorantriebe und präzise Festkörperheizzonen, die den Energieverlust minimieren. In Kombination mit der hohen Durchsatzkapazität gleichläufiger Schnecken können die Betriebsstromkosten pro Kilogramm effektiv gesenkt werden.
Im hochvolumigen Recyclingsektor führen Maschinenstillstandszeiten zu Umsatzverlusten. Für gefüllte Kunststoffe konzipierte Systeme verfügen über Funktionen, die direkt darauf abzielen, die Linie am Laufen zu halten. Die selbstabwischende Beschaffenheit der Schnecken reduziert die manuelle Reinigung beim Materialwechsel. Langlebige Bimetall-Verschleißteile sorgen dafür, dass die Maschine kontinuierlich mit minimalen Wartungsunterbrechungen arbeitet.
Die Auswahl der geeigneten Maschinen erfordert eine kalkulierte Bewertung Ihrer spezifischen Recyclingmaterialien. Käufer sollten mehrere wichtige Spezifikationen prüfen, bevor sie eine Bestellung unterzeichnen.
Bewerten Sie zunächst anpassbare Längen-Durchmesser-Verhältnisse. Für einfaches Schmelzen ist möglicherweise nur ein Verhältnis von 36:1 erforderlich. Für die Verarbeitung hochgefüllter, nasser Recyclingkunststoffe sind jedoch häufig längere Fässer erforderlich, beispielsweise 48:1 oder 52:1. Diese zusätzliche Länge bietet Platz für mehrere seitliche Zuführungen und sequentielle Vakuum-Entgasungsanschlüsse.
Zweitens sollten Sie den Fähigkeiten mit hohem Drehmoment Priorität einräumen. Die Verarbeitung zähflüssiger, mit schweren anorganischen Füllstoffen beladener Recyclingschmelzen erfordert eine enorme mechanische Leistung. High-End-Modelle bieten spezifische Drehmomentwerte ab zehn bis elf Newtonmeter pro Kubikzentimeter. Ein Getriebe mit hohem Drehmoment ermöglicht es dem Extruder, mit niedrigeren, sichereren Schneckengeschwindigkeiten zu arbeiten und gleichzeitig einen enormen Durchsatz aufrechtzuerhalten, wodurch eine thermische Verschlechterung des Basispolymers verhindert wird.
Bestehen Sie abschließend auf empirischen Tests. Recycelte Rohstoffe sind bekanntermaßen variabel. Namhafte Hersteller bieten umfassende Labortestmöglichkeiten an. Führen Sie Materialversuche mit Ihren tatsächlich recycelten Flocken und den vorgesehenen Füllstoffen durch, um sicherzustellen, dass das Schneckenprofil perfekt kalibriert ist.
Ein Doppelschnecken-Compound-Extruder ist die definitive und optimale Technologie zur Verarbeitung gefüllter Recyclingkunststoffe. Durch die Nutzung unübertroffener Mischleistung, aggressiver Entgasung und modularer Flexibilität überwinden diese Systeme problemlos die inhärenten Inkonsistenzen von Post-Consumer-Abfällen.
Durch die Aufrüstung auf eine Compoundierlinie in Industriequalität ist Ihr Unternehmen in der Lage, anspruchsvolle Schrotte in leistungsstarke Rohstoffe in technischer Qualität umzuwandeln. Wenn Ihre Anlage bereit ist, vom einfachen Recycling zur ertragsstarken Compoundierung überzugehen, benötigen Sie die richtige Hardware. Entdecken Sie die fortschrittlichen Extrusionslösungen von Jwell, um eine maßgeschneiderte Linie zu konfigurieren, die genau Ihren Materialanforderungen entspricht und sowohl Nachhaltigkeit als auch langfristige Rentabilität maximiert.
Ja. Es ermöglicht Ihnen, den rohen, gewaschenen Recyclingkunststoff durch die vorgeschaltete Hauptzuführung zuzuführen, ihn zu schmelzen und anschließend über seitliche Zuführungen präzise neue trockene Füllstoffe einzuführen. Dadurch entsteht ein hochwertiger Verbundwerkstoff, ohne dass das Basispolymer thermisch abgebaut wird.
Hochwertige Extruder verfügen über mehrere atmosphärische und Vakuum-Entgasungszonen, die strategisch entlang des Zylinders positioniert sind. Da die Schnecken die Oberfläche der Schmelze ständig erneuern, entziehen diese Tiefvakuumzonen aggressiv kochende Feuchtigkeit und eingeschlossene flüchtige Gase, bevor der Kunststoff die Form erreicht.
Im Allgemeinen werden Wasserring- oder Unterwasser-Granuliersysteme bevorzugt. Beim traditionellen Granulieren von Strängen im Wasserbad kann es zum Brechen spröder, hochgefüllter Stränge kommen. Schneidverfahren verhindern die Staubentwicklung, sorgen für eine gleichmäßige Kühlung und verhindern das Zusammenkleben dichter Verbundpellets.
Standardkomponenten aus Kohlenstoffstahl nutzen sich sehr schnell ab. Eine speziell gebaute Compoundierlinie verwendet spezielle verschleißfeste Werkzeugstähle, Wolframkarbidlegierungen und Bimetallbeschichtungen. Diese metallurgischen Verbesserungen halten der starken abrasiven Reibung stand, die durch starre Füllstoffe über lange Betriebszeiten erzeugt wird.
Abhängig von der Polymermatrix und dem spezifischen Füllstoff können Hochdrehmoment-Doppelschneckensysteme bis zu achtzig Prozent Calciumcarbonat oder fünfzig Prozent Glasfaser erfolgreich verarbeiten. Für diese extremen Belastungen sind eine gravimetrische Zuführung und spezielle Hochscherschneckenprofile zwingend erforderlich.
Der Schlüssel liegt in der Nachspeisung. Anstatt die Fasern in den Haupttrichter einzuführen, wo sie einer starken Schmelzscherung ausgesetzt sind, führen die Bediener die geschnittenen Stränge über einen seitlichen Zuführer ein, der sich näher an der Düse befindet. Das Schneckenprofil in dieser speziellen Zone nutzt sanfte Verteilungselemente, um die Fasern in die Schmelze zu falten, ohne sie zu zerdrücken.


