
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-08-07 Herkunft:Powered


Die Zirkularität von Polystyrol entwickelt sich schnell von einer Nischen-Umweltinitiative zu einer wichtigen globalen Fertigungspriorität. Jüngste Branchenanalysen deuten auf einen massiven Wandel hin, der durch strenge Rahmenwerke zur erweiterten Herstellerverantwortung und aggressive Nachhaltigkeitsziele der Unternehmen vorangetrieben wird. Der Markt entfernt sich vom traditionellen Downcycling, bei dem Styrolkunststoffe auf minderwertige Artikel wie Parkbänke verbannt wurden. Heutzutage steigt die Nachfrage nach hochwertigen, nahezu erstklassigen recycelten Hartkunststoffen in den Bereichen Verpackung, Unterhaltungselektronik und Bauwesen. Von Recyclern wird nun erwartet, dass sie Materialien liefern, die den Spezifikationen für Neuharz weitgehend entsprechen.
Die Rückgewinnung dieser Materialien erfordert die Überwindung erheblicher thermomechanischer Hürden. Beim mechanischen Recycling sind Hartkunststoffe naturgemäß starker Wärmeleitung und starker Scherbeanspruchung im Extruderzylinder ausgesetzt. Diese brutale Umgebung kann die strukturelle Integrität der Schmelze schnell beeinträchtigen. In diesem technischen Leitfaden untersuchen wir die genauen chemischen und physikalischen Veränderungen, die High-Impact-Polystyrol und Allzweck-Polystyrol während der Extrusion erfahren. Wir werden auch die strengen technischen Anforderungen für die Auswahl von Maschinen erläutern, die den maximalen Marktwert des Polymers bewahren können.
Vor der Analyse des Schmelzverhaltens in einem Extruder müssen sich Anlagenbetreiber ein grundlegendes Verständnis dieser beiden unterschiedlichen Styrolkunststoffe aneignen. Obwohl sie zur gleichen Polymerfamilie gehören, erfordern ihre einzigartigen molekularen Architekturen völlig unterschiedliche Handhabungsanforderungen in der Fabrikhalle.
Allzweck-Polystyrol, allgemein als GPPS bezeichnet, ist ein amorphes, transparentes und äußerst steifes Polymer. Es wird durch die einfache Polymerisation von Styrolmonomeren hergestellt und kommt völlig ohne Kautschukzusätze aus. Diese reine chemische Struktur verleiht dem Material eine hervorragende optische Klarheit und Dimensionsstabilität. Allerdings bleibt der Kunststoff dadurch von Natur aus spröde. Im verarbeitenden Gewerbe wird es häufig dort eingesetzt, wo Transparenz von größter Bedeutung ist – beispielsweise bei durchsichtigem Einwegbesteck, medizinischen Reagenzgläsern und transparenten Lebensmittelschalen. Aufgrund seiner einheitlichen Beschaffenheit ist sauberer postindustrieller Schrott relativ einfach zu verarbeiten, sofern seine thermische Vorgeschichte streng kontrolliert wird.
Hochschlagfestes Polystyrol, bekannt als HIPS, ist im Wesentlichen eine modifizierte Version der standardmäßigen starren Matrix. Während der Polymerisation wird es chemisch mit Polybutadienkautschuk gepfropft, der typischerweise zwischen fünf und zehn Volumenprozent liegt. Diese Gummiphase fungiert als mikroskopischer Stoßdämpfer. Durch die Einführung von Polybutadien geht die Transparenz des Materials verloren und es wird völlig undurchsichtig. Im Gegenzug erhöht es die Schlagfestigkeit und Zähigkeit exponentiell. Daher ist dieses Material die erste Wahl für anspruchsvolle strukturelle Anwendungen wie Fernsehrahmen, Gerätegehäuse und langlebige Konsumgüter.
| Eigenschaft | Allzweck-Polystyrol | Hochschlagfestes Polystyrol |
|---|---|---|
| Molekulare Struktur | Reine Styrolmonomermatrix | Mit Polybutadienkautschuk gepfropfte Styrolmatrix |
| Optische Klarheit | Hohe Transparenz, glasartig | Völlig undurchsichtig |
| Mechanische Festigkeit | Hohe Steifigkeit, aber sehr spröde | Hervorragende Schlagfestigkeit und Zähigkeit |
| Typische Schrottquellen | CD-Hüllen, durchsichtige Becher, medizinische Fläschchen | Gerätegehäuse, Joghurtbecher, elektronische Blenden |
Mechanisches Recycling bleibt weltweit die wirtschaftlichste Methode zur Verarbeitung von Kunststoffabfällen. Im Gegensatz zum chemischen Recycling, bei dem Polymere durch extreme Pyrolyse in einen Monomerzustand zerlegt werden, beruht der mechanische Weg auf rein physikalischen Prozessen. Schrott wird geschreddert, geschmolzen, gefiltert und zu wiederverwendbaren Pellets extrudiert.
Durch diese physikalische Umwandlung wird das Polymer einem schweren Trauma ausgesetzt. Wenn starre Flocken in den Trichter eingefüllt werden und in den Extruder gelangen, sind sie starker Wärmeleitung durch Zylinderheizungen und enormen Reibungsscherkräften ausgesetzt, die von der rotierenden Schnecke erzeugt werden.
Bei amorphen Polymeren ist der primäre Abbaumechanismus während dieser Reise die Spaltung der Polymerkette. Wenn sie übermäßiger Scherkraft und hohen Temperaturen ausgesetzt werden, brechen die langen, verschlungenen Molekülketten physisch in kürzere, fragmentierte Segmente auseinander. Diese Verringerung der Kettenlänge verringert direkt das Gesamtmolekulargewicht des Polymers. Dadurch erhöht sich der Schmelzindex des Materials.
Ein höherer Schmelzfluss bedeutet, dass sich der recycelte Kunststoff in Spritzgussmaschinen anders verhält als das Neuharz, was häufig zu Gussgraten oder ungleichmäßiger Füllung führt. Da das Standardrecycling gebrochene Molekülketten nicht rekonstruieren kann, ist die Abmilderung des anfänglichen Abbaus durch hochpräzise Maschinensteuerung die einzig gangbare Möglichkeit, die physische Integrität zu bewahren.
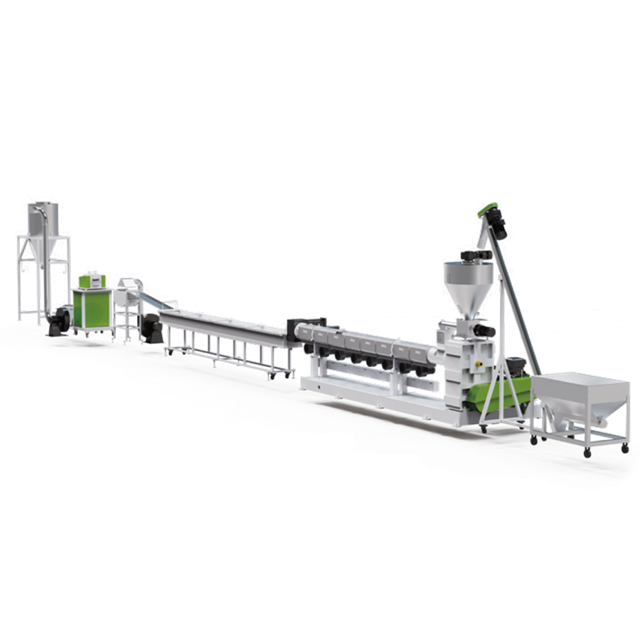
Während bei beiden Materialien zwangsläufig eine Kettenspaltung auftritt, reagieren diese beiden Kunststoffe aufgrund der Kautschukphase auf die Hitze und den Sauerstoff eines Extrusionsprozesses auf grundlegend unterschiedliche Weise.
Da es sich um eine reine, unmodifizierte Polymermatrix handelt, ist der Abbauweg gut vorhersehbar. Wiederholte Hitzezyklen führen zu einer thermischen Oxidation des Materials, was zu einem schnellen Verlust der Klarheit führt. Das Material neigt stark zur Vergilbung, was seinen Vergilbungsindex erhöht und die Wiederverwendung in hochwertigen Klarsichtverpackungen stark einschränkt. Mechanisch gesehen wird der Kunststoff mit abnehmendem Molekulargewicht zunehmend spröde. Sowohl die Zugfestigkeit als auch die Bruchdehnung nehmen ab. Wenn es einer zu starken Scherung ausgesetzt wird, wird der recycelte Output zu zerbrechlich für eigenständige strukturelle Anwendungen.
Aufgrund der Zweiphasenarchitektur ist das Abbauprofil hier weitaus komplexer. Der in der Matrix verteilte Butadienkautschuk reagiert sehr empfindlich auf thermische Oxidation. Wenn die Kautschukphase hohen Schmelztemperaturen ausgesetzt wird, insbesondere in Gegenwart von eingeschlossenem Sauerstoff, erfolgt eine schnelle Vernetzung. Anstatt flexibel zu bleiben, verhärten sich die Gummipartikel und bilden starre, mikroskopisch kleine Gele.
Die drastischste Folge ist der starke Verlust der Izod-Schlagfestigkeit. Wenn die Gummiphase aushärtet, verliert sie ihre Fähigkeit, kinetische Energie abzuleiten. Bei unsachgemäßer Verarbeitung verliert der recycelte Output im Wesentlichen seine Einstufung als besonders umweltschädlich. Es verhält sich eher wie normaler spröder Kunststoff und besteht in nachfolgenden Herstellungszyklen routinemäßig Falltests nicht.
Die Lücke zwischen minderwertigem, sprödem Füllstoff und nahezu neuwertigem Material wird fast vollständig durch die Verarbeitungstechnologie geschlossen. Standardextruder üben übermäßige Reibung und ungleichmäßige Hitze aus, wodurch die Kettenspaltung beschleunigt wird und die Gummizusätze verbrennen. Um dies zu verhindern, müssen moderne Anlagen auf eine fortschrittliche Kunststoff-Granuliermaschine zurückgreifen , die speziell für temperaturempfindliche Styrolkunststoffe entwickelt wurde.
Das Herzstück eines jeden erfolgreichen Extrusionsprozesses ist die Schneckengeometrie. Ein modernes System nutzt ein Schneckendesign mit geringer Scherung, das auf die spezifische Schmelzviskosität amorpher Polymere zugeschnitten ist. Durch die Optimierung der Kanaltiefe und des Kompressionsverhältnisses schmilzt die Schnecke den Kunststoff durch sanfte, leitende Wärmeübertragung und nicht durch aggressive mechanische Reibung. Dies verhindert lokale Hotspots, die zur Vernetzung von Gummidomänen führen.
Während der Schmelzphase werden Oberflächenfeuchtigkeit, restliche Styrolmonomere und flüchtige organische Verbindungen freigesetzt. Wenn diese Gase eingeschlossen bleiben, entstehen in den fertigen Pellets mikroskopisch kleine Hohlräume, die die Strukturdichte beeinträchtigen. Hochleistungsmaschinen verfügen über Mehrzonen-Tiefvakuum-Entgasungssysteme, die diese flüchtigen Stoffe aktiv extrahieren, bevor der Kunststoff den Düsenkopf erreicht. Dies sorgt für dichte, strukturell einwandfreie Pellets und mildert gleichzeitig den Geruch.
Kontamination ist eine unvermeidbare Realität. Es können sich ungeschmolzene Gummigele bilden, und in Post-Consumer-Abfällen finden sich häufig winzige Papieretiketten. Fortschrittliche Systeme nutzen kontinuierliche Doppelkolben-Siebwechsler. Diese robusten Mechanismen ermöglichen es dem Bediener, eine ultrafeine Schmelzefiltration zu erreichen und verschmutzte Siebe auszutauschen, ohne den Extrusionsprozess anzuhalten. Dies hält den Schmelzedruck stabil und verhindert eine Verschlechterung durch plötzliche Maschinenstillstände.
Um eine nahezu makellose Qualität zu erreichen, sind kritische technische Entscheidungen hinsichtlich der Linienarchitektur erforderlich. Anlagenbetreiber müssen ihren Primärrohstoff bewerten, um die bestmögliche Konfiguration zu ermitteln.
Ein einstufiges Extrusionssystem verwendet einen langen primären Extruderzylinder, um das Polymer zu schmelzen, zu mischen, zu entgasen und durch die Düse zu drücken. Diese Konfiguration wird dringend für die Verarbeitung von sauberem, postindustriellem Abfall wie Fabrikresten und Ausschussteilen aus Spritzguss empfohlen. Durch den Einsatz einer einstufigen Pelletierlinie für starre Kunststoffe können Betreiber die thermische Historie des Materials erheblich reduzieren. Die Begrenzung der Hitzeeinwirkung ist entscheidend für die Erhaltung der Integrität der Polybutadienkautschukphase und damit der Beibehaltung der ursprünglichen Schlagzähigkeit.
Bei Post-Consumer-Abfällen wie Elektronikgehäusen oder gemischten Hartverpackungen sind die Kontaminationswerte dagegen deutlich höher. In diesen anspruchsvollen Szenarien ist ein Kaskadenaufbau zwingend erforderlich. Der Primärextruder arbeitet mit höherer Geschwindigkeit, um den Kunststoff zu schmelzen und durch ein grobes Filtersieb zu drücken. Die Schmelze wird dann in einen zweiten, größeren Extruder überführt, der mit langsamerer Geschwindigkeit arbeitet. Diese Sekundärstufe bietet eine riesige Oberfläche für die Entgasung im Tiefenvakuum und entfernt effektiv hartnäckige Feuchtigkeit. Es ermöglicht außerdem eine sequentielle, ultrafeine Filterung vor der Düsenfläche.
Stellen Sie sich eine geschäftige Recyclinganlage vor, in der ein Betreiber beschließt, eine gemischte Tonne aus durchsichtigem Schrott neben undurchsichtigen Gehäusen zu verarbeiten, um Zeit zu sparen. Aus rein chemischer Sicht sind diese Polymere auf Styrolbasis mischbar. Sie schmelzen und vermischen sich im Extruder, ohne dass es zu einer katastrophalen Phasentrennung kommt.
Aus wirtschaftstechnischer Sicht ist diese Abkürzung jedoch ein kostspieliger Fehler. Durch das Mischen werden die entscheidenden Eigenschaften, die jedes Polymer wertvoll machen, verwässert. Wenn sich Gummipartikel in einer klaren Schmelze verteilen, führt ihr unterschiedlicher Brechungsindex zu Lichtstreuung. Schon ein winziger Prozentsatz der Verunreinigung zerstört die Transparenz vollständig und führt dazu, dass die fertigen Pellets trüb werden.
Umgekehrt verdünnt das Mischen von klarem, starrem Schrott in einen schlagfesten Strom die Gesamtkonzentration an Gummi. Mechanische Tests zeigen durchweg, dass die Schlagfestigkeit der resultierenden Mischung stark abnimmt. Das Material wird zu spröde, um in Strukturteilen zu funktionieren, bleibt aber für transparente Anwendungen zu undurchsichtig. Eine strenge Materialsortierung unter Verwendung optischer Nahinfrarotsortierer vor der Extrusion ist zwingend erforderlich.
Die Investition in industrielle Recyclingmaschinen ist eine große Kapitalinvestition. Da diese Polymere sehr scherempfindlich sind, ist die Auswahl eines optimierten zweistufigen Pelletiersystems für Hartkunststoffe der wichtigste Schritt für einen profitablen Betrieb. Werksleiter sollten die folgenden technischen Spezifikationen priorisieren:
Mechanisches Recycling verändert zwangsläufig die Molekularstruktur von Styrolpolymeren. Ein starker Verlust der Schlagzähigkeit und eine extreme Vergilbung sind jedoch in hohem Maße vermeidbar. Die Kluft zwischen minderwertigem recyceltem Füllstoff und hochwertigem Material wird ausschließlich durch die Verarbeitungstechnologie bestimmt. Durch den Einsatz spezieller Maschinen, die mit sanften Scherprofilen, robuster Wurzelvakuumentgasung und präziser thermischer Automatisierung ausgestattet sind, können Recycler den Materialabbau effektiv stoppen. Durch die Modernisierung Ihrer Extrusionsvorgänge bleiben nicht nur die inhärenten mechanischen Eigenschaften erhalten, sondern maximiert auch den kommerziellen Wert Ihrer Produktion drastisch.
Wenn Sie Ihre Anlage für die Verarbeitung hochwertiger Styrolkunststoffe aufrüsten möchten, erkunden Sie die fortschrittlichen Extrusionslösungen von Jwell Machinery. Unsere maßgeschneiderten Systeme sind speziell darauf ausgelegt, die einzigartigen thermischen Herausforderungen von Hartkunststoffen zu bewältigen und maximale Ausbeute und erstklassige Pelletqualität zu gewährleisten. Kontaktieren Sie noch heute unser Engineering-Team, um eine Linie zu konfigurieren, die auf Ihren spezifischen Schrottstrom zugeschnitten ist.
Der Hauptunterschied liegt darin, wie jedes Material auf thermomechanische Belastung reagiert. Das klare, unmodifizierte Polymer leidet unter Kettenspaltung, wodurch es seine optische Klarheit verliert und sehr spröde wird. Die schlagzähmodifizierte Version enthält eine Kautschukphase, die anfällig für thermische Oxidation und Vernetzung ist. Wenn es zersetzt wird, verliert es seine charakteristische Schlagfestigkeit und verhält sich eher wie normaler spröder Kunststoff.
Speziell angefertigte Maschinen verhindern eine Zersetzung, indem sie die auf die Schmelze einwirkende Hitze und Scherkraft streng kontrollieren. Dabei kommen Schneckenkonstruktionen mit geringer Scherung zum Einsatz, die den Kunststoff schonend verarbeiten, ohne übermäßige Reibung zu erzeugen. Darüber hinaus entfernen Tiefvakuum-Entgasungszonen Sauerstoff, Feuchtigkeit und flüchtige Gase, verhindern so thermische Oxidation und halten das Molekulargewicht stabil.
Die Notwendigkeit hängt ganz von Ihrem Eingabematerial ab. Wenn sauberer, postindustrieller Fabrikschrott ohne Feuchtigkeit verarbeitet wird, wird eine einstufige Linie bevorzugt, um die Wärmeentwicklung zu reduzieren. Wenn jedoch schmutziger Post-Consumer-Abfall recycelt wird, ist eine zweistufige Kaskadenlinie zwingend erforderlich, um die verbesserte Filterung und aggressive Entgasung zu gewährleisten, die zur Reinigung der kontaminierten Schmelze erforderlich ist.
Feuchtigkeit ist beim Extrudieren äußerst schädlich. Bei hohen Schmelztemperaturen verwandelt sich eingeschlossenes Wasser in Dampf. Wenn dieser Dampf nicht durch ein robustes Vakuumentgasungssystem entfernt wird, entstehen mikroskopisch kleine Blasen in der Polymerschmelze. Das Ergebnis sind schaumige, leichte Pellets, denen es an Strukturdichte mangelt und die beim anschließenden Spritzgießen eine schlechte Leistung erbringen.
Für eine optimale Verarbeitung ohne starken Qualitätsverlust liegt das Temperaturprofil der Schmelze üblicherweise zwischen 190 Grad Celsius und 230 Grad Celsius. Das Überschreiten dieser Obergrenze führt zu einer raschen Beschleunigung der Polymerkettenspaltung und der Gummivernetzung. Eine präzise thermische Kontrolle über automatisierte Fassheiz- und Kühlzonen ist entscheidend für die Einhaltung dieses engen Verarbeitungsfensters.
Herkömmliche mechanisch recycelte Produkte sind im Allgemeinen nicht für den direkten Lebensmittelkontakt zugelassen, da die Gefahr besteht, dass Altkontaminanten in die Lebensmittel gelangen. Typischerweise wird es für Unterhaltungselektronik oder Baumaterialien weiterverwendet. Um den Lebensmittelqualitätsstatus zu erreichen, muss der Schrott in hochspezialisierten, für die Lebensmittelsicherheit zugelassenen Superreinigungssystemen verarbeitet werden, die eine extreme Vakuumstrippung nutzen.
Die Vakuumentgasung ist von entscheidender Bedeutung, da Post-Consumer-Schrott Oberflächenfeuchtigkeit, Reste von Reinigungschemikalien, Druckfarben und Monomere enthält, die beim Schmelzen verdampfen. Wenn diese Gase nicht aggressiv aus dem Zylinder abgesaugt werden, werden sie in der Schmelze eingeschlossen. Dies beeinträchtigt die strukturelle Integrität und hinterlässt starke, unerwünschte Gerüche im recycelten Endprodukt.


