
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-08-29 Herkunft:Powered


Haben Sie sich jemals gefragt, wo Ihr weggeworfenes Plastik eigentlich landet? Bekommt es ein zweites Leben oder landet es nur mit Verzögerung auf der Mülldeponie? In der globalen Abfallwirtschaft sind nicht alle Verwertungsmethoden gleich. Eine schlechte Verarbeitung zerstört den inneren Wert eines Polymers. Ausgeklügelte Rückgewinnungssysteme hauchen alltäglichen Materialien jedoch nahezu unendliches Leben ein. Werfen wir einen Blick auf die Realität im Werksbereich.
In diesem umfassenden Leitfaden werden wir die entscheidenden betrieblichen und wirtschaftlichen Unterschiede zwischen Recycling im geschlossenen und offenen Kreislauf untersuchen. Wir werden aufschlüsseln, wie sich diese Pfade auf die Lebenszyklen von Materialien auswirken. Darüber hinaus werden wir die genauen Industriemaschinen erläutern, die erforderlich sind, um kontaminierten Siedlungsabfall in erstklassige Produktionsrohstoffe umzuwandeln.
Das Kunststoffrecycling im geschlossenen Kreislauf ist ein streng kontrolliertes, zirkuläres Abfallmanagement-Ökosystem. Post-Consumer- oder Post-Industrial-Materialien werden kontinuierlich gesammelt, gereinigt und zu genau demselben Produkt verarbeitet. Das Hauptziel dieses ausgeklügelten Systems besteht darin, eine Materialverschlechterung zu verhindern. Dadurch behält das Polymer über mehrere Lebenszyklen hinweg seine ursprüngliche strukturelle Integrität, Zugfestigkeit und Grenzviskosität.
In einer praktischen industriellen Umgebung erfordert die Verwirklichung dieses Kreislaufs eine kompromisslose Umgebung. Stellen Sie sich einen Ballen aus gepressten, verschiedenfarbigen Behältern vor, der in einer Anlage ankommt. Sie sind mit Schmutz, Restzucker und aggressiven Industrieklebstoffen bedeckt. Die Umwandlung dieser chaotischen Masse in makelloses, lebensmittelechtes Harz erfordert ernsthafte Ingenieurskunst. Das Material wird einer strengen Sortierung mithilfe optischer Nahinfrarot-Scanner, intensiver Reibungswäsche und präziser thermischer Extrusion unterzogen.
Häufige Beispiele für Closed-Loop-Systeme:
Die Implementierung einer geschlossenen Infrastruktur maximiert die Schonung natürlicher Ressourcen. Es gleicht direkt den Bedarf an petrochemischer Neugewinnung aus. Aus Unternehmenssicht verringert es den CO2-Fußabdruck einer Anlage drastisch und steht im Einklang mit den strengen Umwelt-, Sozial- und Governance-Kriterien, die von globalen Regulierungsbehörden gefordert werden.
Im Gegensatz zum Kreislaufmodell handelt es sich beim Open-Loop-Kunststoffrecycling um einen linearen Materialrückgewinnungsprozess. In diesem Rahmen werden recycelte Kunststoffe verwendet, um ein völlig anderes Produkt als ihre ursprüngliche Form herzustellen. Warum passiert das? Typischerweise haben die Polymerketten während ihres ersten Lebenszyklus einen thermischen Abbau erlitten. Alternativ enthält der gesammelte Abfallstrom gemischte Kunststoffe und hartnäckige Verunreinigungen, die nicht wirtschaftlich getrennt werden können.
Da dem zurückgewonnenen Material die für seine ursprüngliche Anwendung erforderliche hohe Reinheit oder mechanische Festigkeit fehlt, wird es häufig mit anderen Materialien oder Neuharzen vermischt. Daher ist diese Praxis in der Branche weithin als Downcycling bekannt.
Häufige Beispiele für Open-Loop-Systeme:
Der Hauptvorteil des Open-Loop-Recyclings liegt in seiner Zugänglichkeit. Es erfordert eine weniger strenge Sortier- und Waschinfrastruktur. Dies macht es zu einer äußerst kostengünstigen Methode für Kommunen, riesige Abfallmengen von der sofortigen Verbrennung fernzuhalten. Der eklatante Nachteil ist jedoch seine lineare Natur. Eine aus recycelten Flaschen hergestellte Fleecejacke kann aufgrund der komplexen Mischung aus Farbstoffen und degradierten Fäden realistischerweise nicht erneut recycelt werden. Letztendlich endet die Reise dieses Materials auf einer Mülldeponie.
Es ist von entscheidender Bedeutung, die betrieblichen und wirtschaftlichen Unterschiede zwischen diesen beiden Systemen zu verstehen. Facility Manager und Investoren müssen diese Konzepte verstehen, um ihre Produktionslinien zu optimieren. In der folgenden Tabelle sind die primären Abweichungen aufgeführt.
| Merkmal/Metrik: | Recycling im geschlossenen Kreislauf, | Recycling im offenen Kreislauf |
|---|---|---|
| Materielles Ziel | Wird das exakt gleiche Produkt. | Wird zu einem anderen, minderwertigen Produkt. |
| Polymerintegrität | Auf hohem Niveau gehalten; erfordert eine präzise Temperaturkontrolle. | Nimmt einen Rückgang der strukturellen Integrität und der Grenzviskosität in Kauf. |
| Kontaminationstoleranz | Toleranz nahe Null. Erfordert eine fortschrittliche Reibungswäsche und Schmelzfiltration. | Sehr verzeihend. Kann Mischfarben und leichte chemische Verunreinigungen verarbeiten. |
| Ökonomischer Wert | Produziert hochwertige Pellets in Lebensmittelqualität, die hohe Marktpreise erzielen. | Produziert minderwertige Materialien mit geringeren Gewinnspannen. |
| Lebensende | Unendlicher oder stark verlängerter Lebenszyklus. | Linearer Lebenszyklus; endet nach ein oder zwei Verwendungen auf einer Mülldeponie. |
In der Polymerwissenschaft kommt es jedes Mal, wenn Kunststoff einer thermomechanischen Belastung ausgesetzt wird, zum Abbau seiner Molekülketten. Systeme mit geschlossenem Kreislauf mildern diese Verschlechterung proaktiv durch fortschrittliche Extrusionstechnologien und sanfte Heizprofile. Bei Systemen mit offenem Regelkreis steht die molekulare Erhaltung hingegen nicht im Vordergrund. Bei Endprodukten wie Kunststoffholz kommt es eher auf Masse und Dicke als auf präzise Zugfestigkeit an.
Die Recyclingbranche erlebt einen tiefgreifenden Strukturwandel. Wir bewegen uns energisch weg vom einfachen Downcycling hin zu einer hochentwickelten Closed-Loop-Infrastruktur. Dieser Übergang ist nicht nur eine Umweltpräferenz. Es wird durch eine Kombination aus gesetzgeberischen Maßnahmen, Marktnachfrage und Lieferkettenökonomie vorangetrieben.
Aktuelle Marktanalysen zeigen einen deutlichen Umschwung in der Branche. Da die globale Volatilität in der Petrochemie die traditionelle Fertigung weiterhin beeinträchtigt, sichern sich große, schnelllebige Konsumgüterkonzerne aktiv unabhängige Lieferketten. Sie investieren direkt in moderne mechanische Recyclinganlagen. Branchenprognosen deuten darauf hin, dass die Nachfrage nach hochwertigem Post-Consumer-Harz bis 2030 das Angebot bei weitem übersteigen wird. Dadurch werden hochreine Kunststoffballen effektiv von einer Abfallbelastung zu einem hochgehandelten, lukrativen Gut.
Darüber hinaus gehen Regierungen weltweit von freiwilligen Richtlinien zu verbindlichen Vorschriften über. Beispielsweise schreibt die Einwegkunststoffrichtlinie der Europäischen Union vor, dass PET-Getränkeflaschen bis 2025 mindestens 25 Prozent Post-Consumer-Resin-Kunststoff enthalten müssen und dieser Anteil bis 2030 auf 30 Prozent ansteigen soll. Unternehmen, die es nicht schaffen, hochreine Materialien zu sichern oder zu produzieren, werden mit hohen Steuern und potenziellem Marktausschluss rechnen müssen. Die Produktion von neuwertigen Kunststoffpellets schützt die Hersteller intern vor diesen geopolitischen Schocks und sorgt für vorhersehbare langfristige Betriebskosten.
Der Übergang von theoretischen Kreislaufmodellen zu einer rentablen Betriebsanlage erfordert die Überbrückung dieser Lücke mit industrietauglicher Technologie. Der Erfolg sowohl von Closed-Loop- als auch von Open-Loop-Systemen hängt ausschließlich von der mechanischen Bearbeitung des Materials ab. Die Umwandlung kontaminierter Siedlungsabfälle in hochwertige Rohstoffe für die Produktion erfordert einen mehrstufigen mechanischen Prozess, der Größenreduzierung, Reinigung und präzise Reextrusion umfasst.
Die Anfangsphase jedes mechanischen Recyclingkreislaufs besteht darin, sperrige, unregelmäßige Kunststoffabfälle in handliche, einheitliche Abmessungen zu zerlegen. Ballen von Post-Consumer-Flaschen, dickwandige Industrierohre und starre Verpackungskisten können nicht direkt Extrudern zugeführt werden.
Als primäres Arbeitstier zur Zerkleinerung dient Das Summen eines drehmomentstarken Rotors, der durch dichte HDPE-Fässer rast, ist der Herzschlag der Anlage. Diese Maschinen arbeiten bei niedrigen Geschwindigkeiten mit enormer Rotationskraft und verwenden robuste Rotationsmesser aus verschleißfestem Stahl, um durch dichte Materialien zu schneiden, ohne übermäßige Hitze zu erzeugen. Es ist von entscheidender Bedeutung, ein vorzeitiges Schmelzen während der Zerkleinerungsphase zu verhindern. Lokale Hitze kann zum Polymerabbau führen, bevor das Material überhaupt die Waschphase erreicht. Eine konsequente Größenreduzierung stellt sicher, dass nachfolgende Stufen mit maximaler Effizienz arbeiten, ohne dass es zu Blockaden kommt. ein Hochleistungs- Kunststoff-Recycling-Schredder .
Beim Recycling im geschlossenen Kreislauf ist Reinheit der ultimative Maßstab für den Erfolg. Wenn organische Rückstände, Etikettenkleber oder Schmutz in den Extruder gelangen, verkohlt dieser. Dies führt zu schwarzen Flecken und Strukturschwäche im fertigen Pellet. Um die für die Lebensmittelverarbeitung erforderliche Kontaminationstoleranz von nahezu Null zu erreichen, müssen Anlagen selbst mikroskopisch kleine Verunreinigungen beseitigen.
Insbesondere ist eine spezielle PET-Flaschen-Recycling-Waschanlage unverzichtbar. Dieses kontinuierliche System nutzt eine Kombination aus mechanischen Trommelabscheidern, Schwimm-Sink-Tanks und Heißreibscheiben. Durch die Anwendung von Natronlauge und Hochtemperaturwasser in Kombination mit intensiver mechanischer Reibung bei hohen Drehzahlen entfernt das System hartnäckige Klebstoffe und restliche organische Stoffe. Das Ergebnis sind reine, nicht kontaminierte Flocken, die für die thermische Verarbeitung bereit sind.
Sobald die Kunststoffflocken gründlich gewaschen und getrocknet sind, müssen sie in einen standardisierten Rohstoff umgewandelt werden. Dieses Material kann dann in Spritzguss- oder Blasformmaschinen verarbeitet werden. Diese Umwandlung findet im beheizten Zylinder eines Extruders statt.
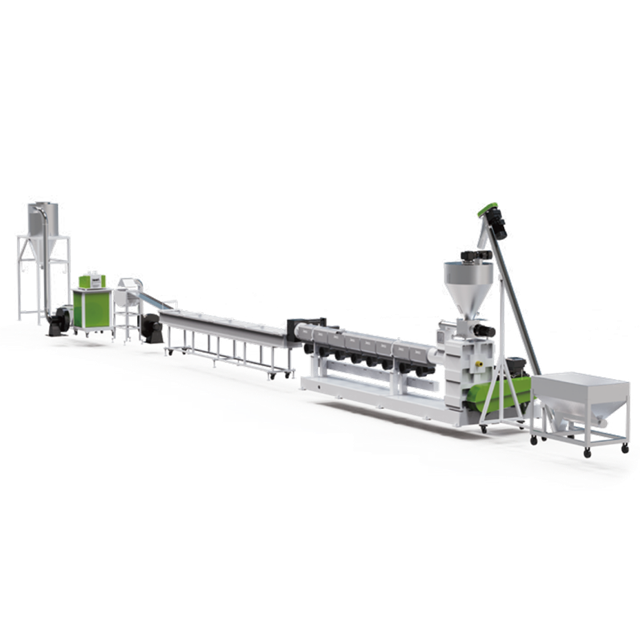
Die Kunststoffgranuliermaschine ist wohl die folgenreichste Investition in eine Recyclinganlage. Hochwertige Pelletierer werden mit speziellen Längen-Durchmesser-Verhältnissen und Schneckengeometrien konstruiert. Diese sorgen für eine homogene Schmelze ohne übermäßige Scherbeanspruchung, die sonst zum Abreißen von Polymerketten führen würde. Darüber hinaus verfügen fortschrittliche Maschinen über Mehrzonen-Vakuumentgasungssysteme, um flüchtige Gase und Feuchtigkeit abzusaugen und so die Bildung mikroskopischer Blasen zu verhindern. Die kontinuierliche Schmelzefiltration fängt alle verbleibenden Submikron-Verunreinigungen ein, kurz bevor das geschmolzene Polymer in gleichmäßige Pellets mit hoher Dichte geschnitten wird.
Verschiedene Polymere zeigen beim Schmelzen unterschiedliche rheologische Verhaltensweisen. Daher führt ein einheitlicher Extrusionsansatz häufig zu einer suboptimalen Harzqualität. Harte Kunststoffe wie Batteriegehäuse aus Polypropylen oder Logistikpaletten aus Polyethylen erfordern eine hochspezifische Handhabung.
Für diese dichten Materialien wird eine spezielle Diese Speziallinien sind für die spezifischen Schmelzindexe von Hartkunststoffen optimiert. Sie verwenden häufig eine aggressive Entlüftung, um den höheren Feuchtigkeitsgehalt und die Tintenbelastung zu bewältigen, die typischerweise in postindustriellen Abfällen zu finden sind. Durch die Anpassung der Maschinen an das spezifische Polymerprofil maximieren die Bediener den Durchsatz und stellen sicher, dass die Produktion den strengen Spezifikationen sowohl für hochwertige Open-Loop-Konstruktionen als auch für Closed-Loop-Verpackungen entspricht. Pelletierungslinie für starre Kunststoffe dringend empfohlen.
Die Beschaffung von Investitionsgütern für eine Recyclinganlage wirkt sich direkt auf die langfristige Rentabilität und die Betriebsausgaben aus. Käufer müssen Maschinen anhand objektiver technischer Parameter und nicht anhand oberflächlicher Spezifikationen bewerten. Hier ist eine praktische technische Checkliste, die Ihnen bei der Auswahl helfen soll:
Identifizieren Sie zunächst Ihre Zielschleife und die Materialspezifikationen. Wenn Sie ein geschlossenes Kreislaufsystem in Lebensmittelqualität anstreben, müssen Sie in einen Pelletierer mit mehrstufiger Hochvakuum-Entgasung und ultrafeiner kontinuierlicher Schmelzefiltration investieren. Wenn sich Ihr Geschäftsmodell hingegen auf Baumaterialien mit offenem Kreislauf konzentriert, ist die Priorisierung einer Maschine mit maximalem Durchsatz und robuster Verschleißfestigkeit gegenüber abrasiven Verunreinigungen wichtiger.
Zweitens: Bewerten Sie die Schraubengeometrie. Stellen Sie sicher, dass das Innenschraubendesign genau zu Ihrem Polymertyp passt. Die Verwendung eines generischen Schneckenprofils für wärmeempfindliche Materialien führt zu ungleichmäßigem Schmelzen und verschlechtert die Grenzviskosität erheblich.
Bewerten Sie abschließend die Automatisierung und Energieeffizienz. Arbeits- und Stromkosten stellen die höchsten laufenden Kosten in einer mechanischen Recyclinganlage dar. Moderne Anlagen sollten nach Maschinen suchen, die mit intelligenten speicherprogrammierbaren Steuerungssystemen, automatisierten Temperaturregelungen und selbstreinigenden Siebwechslern ausgestattet sind. Diese Funktionen reduzieren den Bedarf an manuellen Eingriffen drastisch und senken den Energieverbrauch pro verarbeitetem Kilogramm.
Trotz der ökologischen und wirtschaftlichen Anreize bringt der Übergang zu einem vollkommen zirkulären System mehrere objektive betriebliche Herausforderungen mit sich. Grundvoraussetzung für ein Kreislaufrecycling ist ein homogener Rohstoff. Leider fallen in kommunalen Sammelsystemen häufig stark gemischte Ballen an, die verschiedene Polymertypen, Farben und nichtplastische Verunreinigungen enthalten. Die Anlagen müssen enorme Investitionen in optische Sortierer und Handarbeit tätigen, um die Zielmaterialien zu isolieren.
Eine weitere erhebliche technische Hürde stellt die chemische Kontamination dar. Kunststoffe sind stark saugfähig. Ein Behälter, in dem früher Motoröl gelagert wurde, kann nicht einfach gewaschen und zu einer Lebensmittelverpackung recycelt werden. Um diese chemisch kontaminierten Kunststoffe zu identifizieren und zu isolieren, bevor sie in die Verarbeitungslinie gelangen, ist fortschrittliche Sensortechnologie erforderlich.
Schließlich gibt es noch die wissenschaftliche Realität des Polymerabbaus. Jeder Zyklus aus Zerkleinern, Waschen und Schmelzen verkürzt zwangsläufig die Polymerketten und verringert die Schlagfestigkeit des Materials. Aufgrund dieses thermomechanischen Abbaus erfordern selbst die fortschrittlichsten geschlossenen Kreislaufsysteme im Allgemeinen die Zugabe eines kleinen Prozentsatzes von Neukunststoff oder spezieller chemischer Kettenverlängerer, um die strukturelle Integrität aufrechtzuerhalten.
Da die Grenzen der traditionellen mechanischen Verarbeitung deutlich werden, entwickelt sich die Branche schnell weiter, um den Anforderungen einer vollständig Kreislaufwirtschaft gerecht zu werden. Die Zukunft wird wahrscheinlich auf einem dualen Ansatz beruhen, der chemische Innovationen mit fortschrittlichen mechanischen Systemen kombiniert.
Chemisches Recycling stellt die nächste Herausforderung dar. Im Gegensatz zum mechanischen Recycling, bei dem der Kunststoff lediglich geschmolzen wird, werden beim chemischen Recycling Hitze, Druck und Lösungsmittel eingesetzt, um die Polymerketten wieder in ihre ursprünglichen molekularen Monomere zu zerlegen. Dadurch werden sämtliche Farbstoffe und der Verschleißverlauf effektiv gelöscht. Obwohl es derzeit sehr kapitalintensiv ist, ist es auf dem besten Weg, mechanische Systeme zu ergänzen, indem es auf komplexe, mehrschichtige Kunststoffe abzielt.
Gleichzeitig bleibt das mechanische Recycling auch heute noch die wirtschaftlichste und am weitesten verbreitete Methode. Die Integration künstlicher Intelligenz in die optische Sortierung verbessert die Reinheit der Rohstoffe auf ein beispielloses Niveau. Extruder werden immer intelligenter und nutzen rheologische Echtzeitsensoren, um Temperaturen und Schneckengeschwindigkeiten sofort anzupassen. Dies minimiert den Polymerabbau und maximiert die Qualität des recycelten Harzes.
Das Recycling im offenen Kreislauf dient als unschätzbares Sprungbrett und lenkt aktiv Millionen Tonnen Abfall von Deponien und Verbrennungsanlagen ab. Das ultimative Nachhaltigkeitsziel bleibt jedoch das Recycling im geschlossenen Kreislauf. Es bietet eine echte Kreislaufwirtschaft, die materielle Werte erhält und die Abhängigkeit von fossilen Brennstoffen drastisch reduziert.
Der Erfolg beider Betriebsmodelle hängt vollständig von der Prozessreinheit und der Zuverlässigkeit Ihrer Industriemaschinen ab. Die Aufrüstung Ihrer Anlage mit präzisionsgefertigten Zerkleinerern, speziellen Waschstraßen und fortschrittlicher Extrusionstechnologie ist nicht mehr nur eine ökologische Entscheidung. Es handelt sich um eine entscheidende Geschäftsstrategie.
Sind Sie bereit, Ihre Recyclingaktivitäten zu optimieren und hochwertiges, marktreifes Harz herzustellen? Durch die Investition in die richtige Ausrüstung können Betreiber heute ein hochprofitables, zukunftssicheres Recycling-Ökosystem aufbauen. Besuchen Sie Jwell Machinery unter https://www.jwell-recycling.com, um unser komplettes Angebot an industriellen Recyclinglösungen zu erkunden, die auf Ihre spezifischen Materialanforderungen zugeschnitten sind.
Ja, das ist durchaus möglich, aber es erfordert eine hochentwickelte Infrastruktur. Um ein geschlossenes Flasche-zu-Flasche-Recycling zu erreichen, muss die Anlage eine fortschrittliche optische Sortierung und eine intensive Waschlinie nutzen, um alle Spuren von Klebstoffen, organischen Rückständen und Kreuzpolymerverunreinigungen zu entfernen. Da die thermomechanische Belastung des Schmelzens das PET leicht zersetzt, führen Hersteller häufig die Festkörperpolykondensationstechnologie ein, um die Polymerketten wieder aufzubauen. Alternativ mischen sie dem recycelten Harz einen berechneten Prozentsatz an Neu-PET bei, um die Sicherheitsstandards für unter Druck stehende Getränkebehälter aufrechtzuerhalten.
Nein, das Recycling im offenen Kreislauf ist eine äußerst umweltschonende Praxis. Es verhindert aktiv, dass große Mengen an Kunststoffabfällen auf Mülldeponien, in Ozeanen oder in Verbrennungsanlagen landen, wodurch die unmittelbare Nachfrage nach Neukunststoffen verringert wird. Aus einer strikten Kreislaufwirtschaftsperspektive wird es jedoch eher als eine Verzögerung des Lebensendes des Materials denn als eine dauerhafte Lösung betrachtet. Da Open-Loop-Produkte wie synthetisches Vlies oder Parkbänke aus Kunststoff selten ein zweites Mal recycelt werden können, landen sie irgendwann auf der Mülldeponie.
Während jede Komponente in einer Recyclinglinie stark voneinander abhängig ist, wird die Pelletiermaschine allgemein als das entscheidende Herzstück des Betriebs angesehen. Der Extruder bestimmt den endgültigen Marktwert des recycelten Produkts. Wenn es dem Pelletierer nicht gelingt, die Schmelze richtig zu entgasen, mikroskopisch kleine Verunreinigungen herauszufiltern oder die Scherwärme nicht zu kontrollieren, werden die resultierenden Pellets spröde, verfärbt oder porös. Dadurch sind sie für die hochwertige Fertigung unbrauchbar, unabhängig davon, wie gut das Material zuvor gewaschen wurde.
Ein vielseitiger Mehrzweck-Aktenvernichter kann eine Vielzahl von Materialien verarbeiten, doch Effizienz und Lebensdauer der Ausrüstung hängen von der richtigen Konfiguration ab. Die Schaufelgeometrie, die Rotorgeschwindigkeit und die Motorleistung müssen auf das spezifische Ausgangsmaterial abgestimmt sein. Beispielsweise erfordert die Verarbeitung dicker, starrer Spülgutklumpen einen leistungsstarken Einwellenzerkleinerer mit hohem Drehmoment, um ein Verstopfen zu verhindern. Umgekehrt erfordert die Zerkleinerung hochflexibler Materialien wie Agrarfolien spezielle Rotorkonstruktionen, um zu verhindern, dass sich die Folie um die Welle wickelt. Betreiber müssen ihre Maschineneinstellungen an ihre primären Abfallströme anpassen.
Der Hauptunterschied liegt im Lebenszyklus des Endprodukts. Beim Closed-Loop-Recycling wird das Material ohne Qualitätsverlust in seine ursprüngliche Form zurückverarbeitet, so dass ein kontinuierlicher Kreislauf entsteht. Beim Open-Loop-Recycling wird das Material in ein anderes, oft minderwertiges Produkt umgewandelt, das in der Regel nicht erneut recycelt werden kann, sodass es sich um einen linearen Prozess handelt.
Geschlossene Kreislaufsysteme erfordern deutlich höhere Kapitalinvestitionen, da sie eine nahezu perfekte Materialreinheit erfordern. Um dies zu erreichen, müssen die Anlagen teure optische Sortiertechnologien, intensive Heißwaschlinien und fortschrittliche Extrusionsmaschinen installieren, die mit feiner Schmelzefiltration und Vakuumentgasung ausgestattet sind. Jede geringfügige Kontamination kann die strukturelle Integrität eines Produkts mit geschlossenem Kreislauf beeinträchtigen und eine strenge Qualitätskontrolle zu einem laufenden Betriebsaufwand machen.


