
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-10-17 Herkunft:Powered


Jährlich gelangen über 350 Millionen Tonnen Plastikmüll in unser globales Ökosystem. Wie verarbeiten wir dieses riesige Volumen effizient? Die Antwort liegt in der Fabrikhalle. Die Grundmaschine fast jeder erfolgreichen Recyclinganlage ist der Einschneckenextruder.
Viele Werksleiter wissen, was diese Ausrüstung an der Oberfläche bewirkt. Der Rohabfall wird hineingegeben und saubere Pellets herauskommen. Aber die zugrunde liegenden Mechanismen wirklich zu verstehen, ist eine andere Geschichte. Das Verständnis dieser thermodynamischen und physikalischen Konzepte ermöglicht es den Betreibern, Setups zu optimieren. Sie können den Energieverbrauch senken. Sie können die Qualität der letztendlich recycelten Pellets deutlich verbessern. In diesem Leitfaden werden die Kernmechaniken erläutert. Wir werden kritische Komponenten untersuchen und zeigen, wie die Beherrschung dieser Dynamik Ihre Produktionsleistung verändert.
Wichtige Erkenntnisse
Globale Vorschriften fordern einen höheren Anteil an Post-Consumer-Harz in neuen Verpackungen. Dieser Wandel in der Branche erfordert Recyclingmaschinen, die inkonsistente Schüttdichten und unterschiedliche Verschmutzungsgrade bewältigen können. Ein Einschneckenextruder ist eine robuste kontinuierlich arbeitende Maschine. Es dient als schlagendes Herz der Polymerrecyclingindustrie.
Im Kern nutzt es eine einzelne rotierende archimedische Schraube, die in einem präzise bearbeiteten und beheizten Metallzylinder untergebracht ist. Seine Hauptfunktion ist unkompliziert, aber körperlich anstrengend. Es schmilzt, mischt und pumpt feste Polymermaterialien in eine kontinuierliche viskose Flüssigkeit. Diese Flüssigkeit wird dann durch eine Matrize gepresst, um eine bestimmte Form zu erzeugen.
In der Fabrikhalle überbrückt diese Ausrüstung die Lücke zwischen Rohabfall und wiederverwendbarem Rohmaterial. Sie können es mit gewaschenen Flocken, zerkleinerten festen Resten oder verdichteten Filmen verfüttern. Der Extruder wandelt diese chaotische Mischung phasenweise in hochwertige, gleichmäßige Kunststoffpellets um. Da nur eine rotierende Welle vorhanden ist, ist dieses Gerät äußerst zuverlässig. Es ist einfacher zu warten und äußerst kostengünstig im Vergleich zu komplexen Alternativen mit mehreren Schrauben.
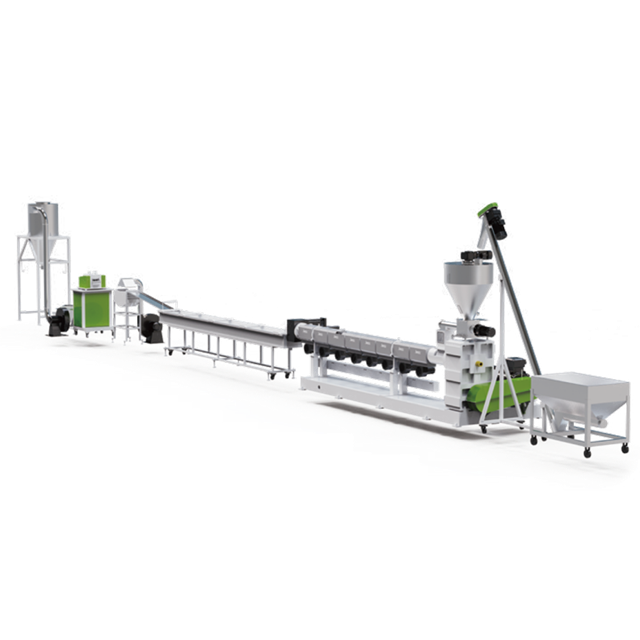
Um einen Produktionslauf vollständig zu optimieren, müssen Ingenieure die Mechanik im geschlossenen Zylinder visualisieren. Beim Extrudieren geht es nicht nur darum, Hitze so lange anzuwenden, bis der Kunststoff flüssig wird. Es ist ein komplexes thermodynamisches und mechanisches Ballett. Die Schnecke ist geometrisch in drei verschiedene Zonen unterteilt. Jedes erfüllt eine spezifische technische Funktion, während das Material vom Einlass zur Düse gelangt.
Die Reise beginnt, wenn ein Bediener oder ein automatisiertes Förderband Rohkunststoff in den Einfülltrichter legt. In diesem ersten Abschnitt sind die Schneckengänge tief. Die Kanallautstärke ist maximal. Dabei geht es in erster Linie darum, feste Kunststoffflocken aufzufangen und effizient weiterzuleiten. Ein vorzeitiges Schmelzen muss unbedingt vermieden werden.
Aus physikalischer Sicht funktioniert diese Zone ausschließlich nach dem Reibungsprinzip. Der Kunststoff muss an der Innenwand des stationären Fasses haften. Gleichzeitig muss es auf der polierten Oberfläche der rotierenden Schnecke gleiten. Wird die Reibung an der Schnecke zu groß, rotiert das Material einfach auf der Stelle. Ingenieure nennen dieses frustrierende Phänomen „Bridging“. Um dem entgegenzuwirken, ist der Lauf in der Einzugszone mit Wasserkühlmänteln ausgestattet. Dadurch wird ein hoher Reibungskoeffizient an der Zylinderwand aufrechterhalten und ein gleichmäßiger Volumenstrom gewährleistet.
Wenn der feste Kunststoff kräftig nach vorne gedrückt wird, gelangt er in die Übergangszone. Hier findet die dramatischste physische Transformation statt. Der Wurzeldurchmesser der Schraube nimmt allmählich zu. Diese Konstruktionswahl führt dazu, dass die Kanaltiefe zwischen der Schnecke und dem Zylinder kleiner wird.
Dieses abnehmende Volumen komprimiert den Kunststoff aggressiv. Beim Auspressen des Materials wird eingeschlossene Umgebungsluft nach hinten gedrückt und durch den Trichter ausgestoßen. Der Kunststoff wird einer starken mechanischen Scherung ausgesetzt. Externe Heizbänder liefern die notwendige Wärmeenergie. Bis zu 80 Prozent der zum Schmelzen des Kunststoffs erforderlichen Wärme wird jedoch durch innere Reibung erzeugt. Polymermoleküle reiben unter enormem Druck aneinander und an den Metalloberflächen. Es bildet sich ein Schmelzbad. Es zersetzt nach und nach das feste Kunststoffbett, bis sich die gesamte Masse in eine fließende Flüssigkeit verwandelt.
Der letzte Abschnitt der Schnecke ist die Dosierzone. Zu diesem Zeitpunkt sollte das Polymer vollständig frei von Feststoffpartikeln sein. Die Kanaltiefe ist hier gering und bleibt über die übrigen Flüge hinweg konstant.
Kernziel ist die thermische Homogenisierung. Diese Zone sorgt dafür, dass die Schmelze eine gleichmäßige Temperatur und Viskosität erreicht. Außerdem wird ausreichend Kopfdruck aufgebaut, um die schwere Flüssigkeit durch den nachgeschalteten Siebwechsler und Düsenkopf zu drücken. Das genaue Gleichgewicht zwischen Widerstandsströmung und Druckströmung bestimmt die endgültige Fördermenge. Der Widerstandsfluss zieht Material durch Rotation nach vorne. Der Druckfluss drückt das Material aufgrund des Matrizenwiderstands nach hinten.
Die reibungslose Ausführung beruht auf robusten mechanischen Komponenten, die perfekt harmonieren. Bei der Investition in eine zuverlässige Kunststoff-Granuliermaschine ist das Verständnis dieser Teile für die langfristige Wartung und Rentabilität von entscheidender Bedeutung.
Der Hopper: Dies ist der Einlauftrichter für Rohstoffe. Für leichte Materialien wie LDPE-Folienflocken verfügen die Trichter über Zwangszuführungsstopfen. Diese erhöhen die Schüttdichte künstlich, bevor das Material auf die Schnecke trifft.
Das Fass und die Heizungen: Dieser stationäre dickwandige Metallzylinder beherbergt die Schnecke. Moderne Designs nutzen mehrere Zonen elektrischer Heizbänder und Kühlventilatoren. Dadurch können Bediener das Temperaturprofil präzise manipulieren. Bimetalllegierungen werden häufig so spezifiziert, dass sie abrasivem Verschleiß durch kontaminierte Schrotte widerstehen.
Die Schraube: Der absolute Kern der Maschinerie. Es ist aus hochfestem Stahl gefertigt und mit verschleißfesten Behandlungen beschichtet. Die spezifische Geometrie bestimmt den Erfolg der Schmelze.
Das Getriebe und der Motor: Um den massiven Rotationswiderstand fester Polymere zu überwinden, ist ein Getriebe mit hohem Drehmoment erforderlich. Hochleistungsdrucklager absorbieren den enormen Rückwärtsdruck, der beim Extrudieren entsteht.
Über die einfache Mechanik hinaus hängt der technische Erfolg von kritischen Kennzahlen wie dem Kompressionsverhältnis ab. Rechnerisch ist dies das Verhältnis der Flugtiefe in der Einzugszone zur Flugtiefe in der Dosierzone. Es bestimmt genau, wie stark der Kunststoff gequetscht wird.
Unterschiedliche Polymere erfordern von Natur aus unterschiedliche Kompressionsverhältnisse. Hartes kristallines PET erfordert eine sanfte Kompression, typischerweise etwa 2,0:1, um eine übermäßige Zersetzung durch Scherung zu vermeiden. Flauschige LDPE-Folien erfordern eine sehr aggressive Kompression von bis zu 4,5:1, um das Material zu verdichten und eingeschlossene Luft herauszudrücken. Die Verwendung des falschen Verhältnisses führt unweigerlich zu katastrophalen Verarbeitungsfehlern. Es kann zu Schaumbildung an der Düse oder zerbrochenen Molekülketten kommen.
Ebenso wichtig ist das Verhältnis von Länge zu Durchmesser. Ein höheres L/D-Verhältnis sorgt für einen längeren Lauf. Dies erhöht die Verweilzeit des Kunststoffs und ermöglicht ein gründliches Schmelzen und einen äußerst stabilen Pumpdruck.
Bei der Modernisierung einer Anlage diskutieren Ingenieure häufig zwischen Ein- und Doppelschneckentechnologien. Beide besitzen deutliche mechanische Vorteile. Ihre Anwendung hängt vollständig von Ihrem Ausgangsmaterial und Ihren Endzielen ab.
| Funktion | Einschneckenextruder | Doppelschneckenextruder |
|---|---|---|
| Mechanismus | Reibungs- und Widerstandsströmung | Positive Verdrängung |
| Primäre Anwendung | Standardmäßiges Recycling und Pelletieren | Komplexe Compoundierung und Entgasung |
| Wartungskosten | Niedrig | Hoch |
| Mischfähigkeit | Mäßig | Exzellent |
| Druckerzeugung | Sehr hoch | Mäßig |
Einschneckenaufbauten eignen sich hervorragend zum Aufbau der hohen Kopfdrücke, die erforderlich sind, um viskose Schmelzen durch dichte Filtersiebe zu drücken. Damit sind sie der unangefochtene Champion für Standard-Recyclingaufgaben.
Einen einheitlichen Ansatz gibt es im professionellen Recycling einfach nicht. Der wahre Wert dieser Maschinen entfaltet sich, wenn sie auf spezifische rheologische Eigenschaften zugeschnitten werden.
Polypropylen und Polyethylen dominieren den kommunalen Abfallstrom. Beim Umgang mit starrem Mahlgut aus Flaschen oder Rohren müssen die Geräte hohe Durchsätze bewältigen und gleichzeitig eine felsenfeste Druckstabilität gewährleisten. Für diese anspruchsvollen Anwendungen verlassen sich die Betreiber auf eine spezielle PP-PE-Pelletierlinie . Diese fortschrittlichen Aufbauten nutzen optimierte Schneckengeometrien mit spezifischen L/D-Verhältnissen, die oft 30:1 oder 36:1 erreichen. Dadurch werden starre Polyolefine effizient geschmolzen, ohne dass ihr Molekulargewicht abnimmt. Die resultierenden Pellets behalten die hohe Zugfestigkeit, die für das anschließende Spritzgießen erforderlich ist.
Polyethylenterephthalat stellt eine völlig andere thermodynamische Hürde dar. PET ist stark hygroskopisch. Wird es mit Restfeuchte extrudiert, unterliegt es einem hydrolytischen Abbau. Das Endprodukt wird spröde und unbrauchbar. Bei der Konfiguration einer speziellen Kunststoffgranulierungslinie für PET sind umfangreiche Modifikationen am Extruder erforderlich. Diese Einheiten verfügen über spezielle Barriereschnecken mit geringer Scherung und umfangreiche Vakuum-Entlüftungszonen entlang des Zylinders. Diese entscheidenden Modifikationen entziehen während der Schmelzphase Feuchtigkeit und flüchtige Gase. Dadurch bleibt die Eigenviskosität des Polymers sicher erhalten.
Selbst bei Maschinen der Spitzenklasse werden Bediener unweigerlich auf Verarbeitungsanomalien stoßen. Die Diagnose dieser Probleme durch die Linse der Extrusionsphysik ermöglicht schnelle Korrekturmaßnahmen.
Stoßen: Dies äußert sich in zyklischen Schwankungen der Ausstoßrate an der Düse. Dies führt zu ungleichmäßigen Pelletgrößen. Pumpen sind fast immer ein Problem der Feststoffförderung in der Einzugszone. Wenn leichtes Material im Trichter eine Brücke bildet, ist die Schnecke ausgehungert. Überprüfen Sie den Kühlwasserfluss zum Einfüllstutzen, um ein vorzeitiges Schmelzen zu verhindern. Stellen Sie sicher, dass die Zwangszuführungen mit der Drehzahl der Hauptschnecke synchronisiert sind.
Schlechte Schmelzqualität: Wenn die extrudierten Stränge feste Klumpen oder Gele enthalten, erreicht der Kunststoff keine thermische Homogenisierung. Das Polymer durchläuft die Übergangszone zu schnell. Eine Verringerung der Schneckendrehzahl erhöht die Verweilzeit. Dadurch kann das Material mehr Wärme aufnehmen. Auch die Prüfung auf durchgebrannte Heizbänder ist ein notwendiger erster Schritt.
Überhitzung und Zersetzung: Wenn die Schmelze verfärbt oder rauchend aus der Düse austritt, zerfallen die Polymerketten. Die Ursache hierfür ist meist eine übermäßige Scherreibung in der Dosierzone. Durch die Verringerung der Schneckengeschwindigkeit wird die mechanische Reibung verringert. Auch stark verstopfte Siebpakete erzeugen einen übermäßigen Gegendruck. Durch einen Bildschirmwechsel wird der Temperaturanstieg häufig sofort behoben.
Die Eleganz des Einschneckenextruders liegt in seiner brillanten Kombination aus mechanischer Einfachheit und komplexer thermodynamischer Effizienz. Durch die Nutzung präziser Schneckengeometrien zum Zuführen, Komprimieren, Schmelzen und Pumpen von Polymeren ist diese Technologie das Rückgrat der globalen Kreislaufwirtschaft.
Das Verständnis des empfindlichen Zusammenspiels zwischen Reibung, Scherwärme und Kompressionsverhältnissen ist der erste Schritt zu einem hochprofitablen Betrieb. Die Auswahl des richtigen Schneckendesigns und der richtigen Zylinderkonfiguration bestimmt den Marktwert Ihres Endprodukts. Nehmen Sie sich die Zeit, Ihre aktuellen Materialströme sorgfältig zu bewerten.
Sind Sie bereit, Ihre Recycling-Infrastruktur für maximale Ausbeute und Energieeffizienz zu modernisieren? Entdecken Sie das umfassende Angebot an Hochleistungs-Extrusionslösungen bei Jwell, um genau die Maschinen zu finden, die auf Ihre Produktionsanforderungen zugeschnitten sind.
Das L/D-Verhältnis steht für das Verhältnis von Länge zu Durchmesser. Dabei handelt es sich um eine wichtige technische Spezifikation, die die Länge des mit Stegen versehenen Abschnitts dividiert durch seinen Außendurchmesser beschreibt. Ein höheres L/D-Verhältnis sorgt für einen längeren Lauf. Dies erhöht die Verweilzeit des Kunststoffs und ermöglicht ein gründlicheres Schmelzen und einen äußerst stabilen Pumpdruck.
Während das Grundgerüst für die meisten Thermoplaste geeignet ist, muss das Design der inneren Schnecke streng angepasst werden. Verschiedene Kunststoffe besitzen unterschiedliche Schmelzpunkte und Reibungskoeffizienten. Eine Schnecke, die mit einem hohen Kompressionsverhältnis für flauschige PE-Folie ausgelegt ist, führt bei Verwendung für starres PET zu einer starken thermischen Schädigung. Die Geometrie muss immer zur Thermodynamik des jeweiligen Materials passen.
Die Kühlmethoden hängen vollständig vom Polymertyp und der gewünschten Pelletform ab. Beim Wasserringpelletisieren wird die Schmelze unmittelbar an der Düsenfläche geschnitten und in einen zirkulierenden Wasserring geworfen. Beim Strangpelletisieren werden lange Stränge durch ein Wasserkühlbad extrudiert, bevor sie zerkleinert werden. Bei der Unterwasserpelletierung wird die Formfläche vollständig eingetaucht und das Polymer direkt im Wasser geschnitten, um perfekt kugelförmige Pellets zu erzeugen.
Die Betriebstemperaturen variieren drastisch je nach verarbeitetem Polymer. Polyolefine wie PE und PP haben typischerweise Temperaturen zwischen 180 und 240 Grad Celsius. Technische Kunststoffe wie PET oder Nylon erfordern viel höhere Wärmeprofile, oft über 270 Grad Celsius. Bediener müssen die Heizbänder über verschiedene Zylinderzonen hinweg präzise kalibrieren, um sie an den Schmelzpunkt des Ausgangsmaterials anzupassen, ohne dass es zu einer thermischen Verschlechterung kommt.
Die Ausbringungsleistung wird hauptsächlich durch den Schneckendurchmesser, die Kanaltiefe in der Dosierzone und die Drehzahl bestimmt. Ingenieure berechnen die theoretische Leistung, indem sie den sich nach vorne bewegenden Widerstandsstrom mit dem Druckstrom ausgleichen, der durch den Matrizenwiderstand nach hinten drückt. In realen Anwendungen haben auch die Schüttdichte des Rohmaterials und die Effizienz der Einzugszone großen Einfluss auf die endgültige Ausbeute in Kilogramm pro Stunde.


