
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-08-17 Herkunft:Powered


Verlieren Sie Geld durch schlecht recycelte Kunststoffe?
Eine mangelhafte Pelletqualität führt zu häufigen und kostspieligen Maschinenausfällen. Diese Ausfälle führen zu massiven Engpässen. Produktionsleiter sind frustriert und die Gewinnmargen schrumpfen. Eine langlebige Kunststoffrecyclingmaschine löst diese täglichen Produktionsprobleme. Es verwandelt unvorhersehbaren Abfall in einen zuverlässigen Rohstoff. In diesem umfassenden Leitfaden erfahren Sie mehr über den gesamten Pelletierungsprozess und die betrieblichen Nuancen. Sie werden auch umsetzbare Möglichkeiten entdecken, Ihren Return on Investment zu maximieren.
Aktuelle Branchendaten zeigen einen entscheidenden Wandel in der globalen Kunststoffherstellung. Aufgrund strenger Nachhaltigkeitsauflagen und unternehmerischer Umweltziele steigt die Nachfrage nach hochwertigem Post-Consumer-Harz exponentiell. Hersteller stehen vor neuem gesetzgeberischem Druck, darunter Steuern auf Kunststoffverpackungen und verbindliche Quoten für Recyclinganteile. Folglich geben sie sich nicht mehr mit dem einfachen Downcycling von Abfällen in minderwertige Gegenstände zufrieden.
Die moderne Produktion erfordert recycelte Pellets, die eine hohe Zugfestigkeit, Farbkonsistenz und thermische Stabilität aufweisen. Diese Eigenschaften ermöglichen es dem recycelten Material, in Anwendungen mit hoher Belastung direkt neue Polymere zu ersetzen. Das grundlegende Ziel der Kunststoffgranulierung ist die physikalische Umwandlung von sperrigem, unregelmäßigem und häufig verunreinigtem Schrott in gleichmäßiges, leicht transportierbares Granulat. Bei der industriellen Fertigung sind die geometrische Konsistenz und die strukturelle Integrität dieser Pellets nicht verhandelbar. Entscheidungsträger müssen die Haltbarkeit und technische Präzision ihrer Geräte streng bewerten, um wettbewerbsfähig zu bleiben.
Bei Maschinen der Einstiegsklasse kommt es häufig zu einer ungleichmäßigen Wärmeverteilung. Dies führt zu einem starken Polymerabbau. Darüber hinaus beschleunigt eine minderwertige Metallurgie der Schnecken- und Zylinderkomponenten den Verschleiß bei der Verarbeitung abrasiver Verunreinigungen. Diese mechanische Ermüdung führt zu einer schlechten Entgasung und einer beeinträchtigten Schmelzefiltration. Premium-Systeme nutzen Hochleistungsgetriebe, gehärtete Bimetallschnecken und präzise Temperaturkontrollen, um einen stabilen Extrusionsdruck aufrechtzuerhalten. Letztlich sorgen hochwertige Maschinen dafür, dass die Polymerketten intakt bleiben. Dadurch entsteht ein Granulat mit einer Schlagfestigkeit, die mit der von Neuharzen vergleichbar ist.
Bevor Kunststoffabfälle geschmolzen und umgeformt werden können, müssen sie mechanisch auf eine einheitliche Größe reduziert werden. Ein Mehrzweck -Kunststoffrecycling-Schredder wird typischerweise eingesetzt, um sperrige starre Kunststoffe, dickwandige Rohre oder große Industriefolien in handliche Flocken zu zerkleinern. Das primäre technische Ziel in dieser Phase ist die Maßhaltigkeit.
Eine gleichmäßige Flockengröße ist entscheidend für die Aufrechterhaltung einer gleichmäßigen volumetrischen Zufuhrrate in den Extrudertrichter. Bei unregelmäßiger Flockengröße kommt es im Extruder zu schwankenden Schüttdichten. Dies führt zu einem Druckstoß, einem Phänomen, bei dem der Schmelzedruck instabil wird. Der Druckstoß führt letztendlich zu starken Schwankungen der endgültigen Pelletgröße. Industriehäcksler nutzen drehmomentstarke Rotoren, hydraulische Schieber und präzisionsgeschnittene Messer aus langlebigen Legierungen wie DC53. Diese Eigenschaften stellen sicher, dass das Ausgangsmaterial strenge Toleranzen einhält und es perfekt für die anschließende Reinigungsstufe vorbereitet.
Über die mechanische Zerkleinerung hinaus muss das Material gründlich dekontaminiert werden. Schmutz, Restöle, Klebeetiketten und organische Stoffe beeinträchtigen die Pelletqualität grundlegend. Sie führen Schwachstellen in die Polymermatrix ein. Wenn diese Verunreinigungen nicht kontrolliert werden, führen sie zu starken Verfärbungen und Strukturversagen.
Eine umfassende Recycling-Wäschelinie besteht typischerweise aus Reibungswaschanlagen, Schwimm-Sink-Trenntanks und Zentrifugaltrocknern. Die Reibscheibe arbeitet mit hohen Drehzahlen, um Verunreinigungen aggressiv von der Oberfläche der Kunststoffflocken zu entfernen. Gleichzeitig nutzt der Sink-Schwimm-Tank das spezifische Gewicht, um Zielkunststoffe wie schwimmendes PP und PE von schwereren Verunreinigungen wie sinkendem PVC, PET oder Metallen zu trennen. Schließlich entfernen Zentrifugaltrockner überschüssige Feuchtigkeit, sodass der Feuchtigkeitsgehalt unter ein Prozent sinkt. Dieser letzte Trocknungsschritt ist von entscheidender Bedeutung. Restwasser führt bei der Extrusion zu Schaumbildung und Hydrolyse. Eine robuste Wascheinrichtung verhindert katastrophale Verstopfungen des Extrudersiebs und stellt sicher, dass die endgültigen Pellets strukturell einwandfrei und geruchsfrei sind.
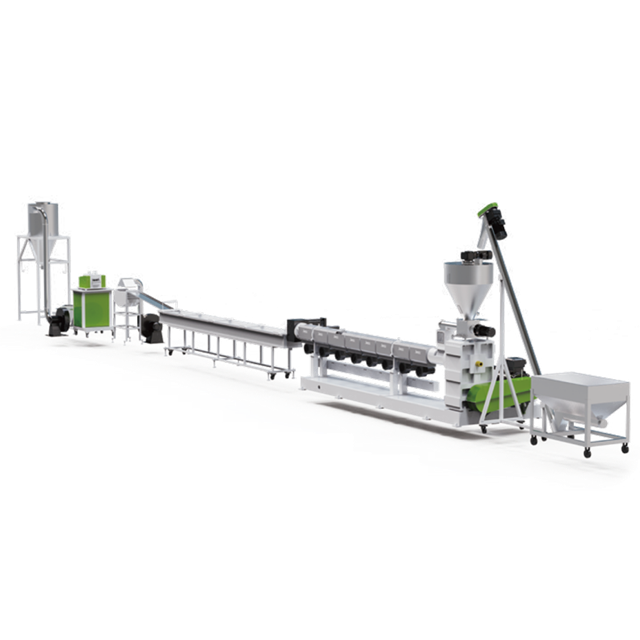
Sobald die Flocken sauber und trocken sind, gelangen sie in die Kunststoffgranuliermaschine . Bei starren Kunststoffen wird oft ein Standardtrichter mit Zwangszuführung verwendet, um das Material tief in das Fass zu drücken. Im Gegensatz dazu wird bei flexiblen Folien ein Schneidkompaktor oder Agglomerator integriert, um das Leichtmaterial zu verdichten, bevor es die Extrusionsschnecke erreicht. Erfahrene Bediener achten oft auf das deutliche, gleichmäßige Summen eines synchronisierten Fütterungssystems. Dieses Geräusch weist auf einen gleichmäßigen Fluss ohne Brückenbildung hin.
Im erhitzten Zylinder durchläuft das Material einen Phasenwechsel von fest zu viskoser Flüssigkeit. Dieser Schmelzprozess beruht auf einem empfindlichen thermodynamischen Gleichgewicht. Es kombiniert externe Heizbänder und interne Scherreibung, die durch die rotierende Schnecke erzeugt wird. Das spezielle Schneckendesign weist häufig ein Längen-Durchmesser-Verhältnis von 32:1 oder 36:1 mit unterschiedlichen Gangtiefen und Mischzonen auf. Diese Geometrie ist darauf ausgelegt, eine homogene Schmelze zu erreichen. Das richtige Wärmemanagement ist von entscheidender Bedeutung. Übermäßige Hitze zersetzt das Polymer, während bei unzureichender Hitze ungeschmolzene Partikel zurückbleiben, die die Integrität der Pellets beeinträchtigen.
Beim Schmelzen des Kunststoffs dehnen sich eingeschlossene Luft, Restfeuchtigkeit und flüchtige organische Verbindungen zu Gasen aus. Wenn diese Gase nicht aggressiv entfernt werden, bilden sie hohle, spröde Pellets, die unter Belastung zerbrechen. High-End-Extruder verfügen über doppelte Vakuum-Entgasungszonen, die strategisch entlang des Zylinders platziert sind. Diese Zonen entziehen der Schmelze aktiv Gase und sorgen so dafür, dass das Endprodukt fest, dicht und optisch einheitlich ist.
Gleichzeitig wird der geschmolzene Kunststoff durch einen kontinuierlichen Siebwechsler gedrückt. Dieser wichtige Filtermechanismus nutzt ein feines Stahlgewebe, um mikroskopische Verunreinigungen wie Holzstaub, nicht schmelzende Polymere oder Spurenmetalle aufzufangen. Fortschrittliche hydraulische Plattensiebwechsler ermöglichen es dem Bediener, verstopfte Filter im Bruchteil einer Sekunde auszutauschen, ohne den Extrusionsprozess anzuhalten. Dies verbessert die Gesamtanlageneffektivität erheblich.
Im letzten Schritt wird die unter Druck stehende Schmelze zu gleichmäßigem Granulat geformt. Der Industriestandard nutzt mehrere Methoden, darunter Wasserring-, Strang- und Unterwassergranulierung. Bei Wasserring-Anlagen schneiden rotierende Messer den Kunststoff, wenn er aus der Matrizenfläche austritt. Das System schleudert die heißen Pellets sofort in einen Kühlwasserring. Bei der Stranggranulierung werden lange Spaghettistränge durch ein Wasserbad extrudiert, bevor sie einem Rotationsschneider zugeführt werden. Nach der Schneidphase wird das neu gebildete Granulat durch eine Zentrifugalschleuder transportiert. Dadurch wird Oberflächenfeuchtigkeit entfernt, bevor die Pellets pneumatisch in ein Lagersilo gefördert werden.
Um maximale Effizienz und eine hervorragende Pelletqualität zu erreichen, müssen industrielle Recyclingbetriebe ihre Anlagenkonfigurationen basierend auf den spezifischen zu verarbeitenden Polymertypen optimieren. Polypropylen und Polyethylen weisen unterschiedliche thermische und physikalische Eigenschaften auf, die maßgeschneiderte Extrusionsansätze erfordern.
Die physische Form des ankommenden Kunststoffabfalls bestimmt den erforderlichen Zuführmechanismus. Hartkunststoffe besitzen eine hohe Schüttdichte. Nach der Verarbeitung können diese starren Flocken über einen Standardtrichter mit Zwangszuführung in den Extruder eingeführt werden. Dadurch wird ein konstanter, gleichmäßiger Volumenstrom in die Schnecke gewährleistet und ein Pumpen verhindert.
Im Gegensatz dazu haben flexible Kunststoffe wie LDPE-Verpackungsfolien und PP-Gewebebeutel eine unglaublich niedrige Schüttdichte. Die direkte Zuführung dieser leichten Materialien in einen Standardtrichter führt häufig zu Brückenbildung. Das Material verklumpt und gelangt nicht in die Schnecke, wodurch die Maschine trocken läuft. Um dies zu mildern, ist eine spezielle PP-PE-Pelletierlinie mit einem integrierten Schneid-Verdichter ausgestattet. Diese Komponente nutzt rotierende Hochgeschwindigkeitsblätter, um Reibung zu erzeugen. Dabei werden die Filmreste gleichzeitig geschnitten, getrocknet und vorgewärmt. Die Zentrifugalkraft verdichtet dann das halbgeschmolzene Material und drückt es direkt in die Extruderschnecke.
Die Wahl zwischen einem einstufigen und einem zweistufigen Extrusionsaufbau ist eine wichtige technische Entscheidung. Dies wirkt sich sowohl auf den Investitionsaufwand als auch auf die Qualität des Endprodukts aus. Die Wahl hängt ganz vom Verschmutzungsgrad und Feuchtigkeitsgehalt des Inputmaterials ab.
| Funktion | Einstufige Extrusion | Zweistufige Mutter-Baby-Extrusion |
|---|---|---|
| Konfiguration | Ein Primärextruder mit Einzelfiltration. | Zwei Extruder in Reihe mit zwei Filterzonen. |
| Am besten geeignet für | Sauberer, trockener, postindustrieller Abfall. | Hochbedruckter, gewaschener Post-Consumer-Abfall mit Restfeuchte. |
| Entgasungsfähigkeit | Standardmäßige Einzel- oder Doppelvakuumzonen. | Mehrere Vakuumzonen in beiden Extrudern verbessert. |
| Filtration | Einzel-Siebwechsler. | Zwei Siebwechsler mit Grob- und Feinfiltration. |
| Energieverbrauch | Geringerer Gesamtenergiebedarf pro Kilogramm. | Höherer Energieverbrauch durch Doppelmotorenbetrieb. |
Ein einstufiger Aufbau ist äußerst effizient für das innerbetriebliche Recycling, bei dem der Materialfluss vorhersehbar und sauber ist. Für Post-Consumer-Abfälle, die eine Waschstraße durchlaufen haben, ist jedoch im Allgemeinen eine zweistufige Konfiguration erforderlich. Der primäre Mutterextruder schmilzt das Material und führt eine anfängliche Grobfiltration durch. Der sekundäre Baby-Extruder arbeitet mit einer niedrigeren Geschwindigkeit, um den Schmelzedruck zu stabilisieren und eine Feinfiltration durchzuführen.
Eine der komplexesten Herausforderungen bei der Kunststoffrückgewinnung ist die Verarbeitung stark bedruckter Verpackungsfolien. Die in kommerziellen Verpackungen verwendeten Tinten, Lösungsmittel und chemischen Bindemittel unterliegen einer schnellen thermischen Zersetzung, wenn sie den hohen Temperaturen des Extrusionszylinders ausgesetzt werden. Bediener haben oft mit der stechenden Gasentwicklung verdampfter Tinte zu kämpfen. Wenn diese Gase nicht wirksam entfernt werden, erzeugen sie mikroskopisch kleine Lufteinschlüsse in der Polymerschmelze.
Um dem entgegenzuwirken, nutzen High-End-Recyclinggeräte fortschrittliche Vakuumentgasungssysteme mit mehreren Entlüftungsöffnungen. Durch die Anwendung eines starken Unterdrucks an mehreren Dekompressionszonen entlang eines verlängerten Extrusionszylinders werden flüchtige Tintenlösungsmittel aggressiv extrahiert, bevor sie die Polymermatrix abbauen können. Robuste Filtersysteme fangen dann restliche verkohlte Tintenpartikel auf und bewahren so die strukturelle Integrität des Pellets.
Für aktive Produktionsbetriebe, die Spritzguss- oder Blasformlinien betreiben, ist die Erzeugung sauberer Industrieabfälle unvermeidlich. Dazu gehören Angüsse, Angusskanäle und defekte Teile. Die Implementierung einer internen Closed-Loop-Strategie ermöglicht es den Anlagen, dieses hochwertige Material sofort zurückzugewinnen.
Da dieser postindustrielle Schrott in der Regel frei von Schmutz und Feuchtigkeit ist, entfällt die Notwendigkeit einer aufwendigen Vorbehandlung. Fabriken können die fehlerhaften Teile zerkleinern und direkt einer kompakten Pelletieranlage zuführen. Durch diese sofortige Rückgewinnung werden die Kosten für die Rohstoffbeschaffung erheblich gesenkt, Logistikkosten außerhalb des Standorts entfallen und eine kontinuierliche Versorgung mit geprüftem, hochwertigem Harz gewährleistet.
Die Herstellung hochwertiger Recyclingpellets ist nur der erste Schritt. Um sie erfolgreich in die Herstellung des Endprodukts zu integrieren, ist ein wissenschaftlicher Ansatz für die Materialmischung erforderlich. Da recycelte Kunststoffe bereits einer Hitzeentwicklung unterzogen wurden, weisen sie im Vergleich zu neuen Polymeren häufig leichte Unterschiede im Molekulargewicht auf.
| Endproduktanwendung | Empfohlenes Recycling-Verhältnis | Wichtige Überlegungen zur Qualitätskontrolle |
|---|---|---|
| Dickwandige Behälter | 30 % - 50 % | Schlagfestigkeit und Tragfähigkeit überwachen. |
| Agrarfilme | 50 % – 80 % | Gewährleisten eine hervorragende UV-Beständigkeit und Zugdehnung. |
| Müllbeutel/Müllbeutel | 70 % – 100 % | Auf Durchstoßfestigkeit und gleichmäßige Filmdicke achten. |
| Präzisionsspritzteile | 10 % - 20 % | Eine strenge Prüfung des Schmelzindex ist erforderlich, um Formübergänge zu verhindern. |
Die übliche industrielle Praxis besteht darin, recyceltes Granulat mit Neumaterialien zu vermischen. Dadurch bleibt die Produktintegrität erhalten und gleichzeitig werden die Kosten erheblich gesenkt. Qualitätskontrolllabore müssen diese gemischten Chargen kontinuierlich auf Schlagfestigkeit, Schrumpfungsraten und thermische Stabilität testen. Wenn die mechanischen Schwellenwerte sinken, können Bediener während der Mischphase Schlagzähmodifikatoren oder Haftvermittler hinzufügen.
Wenn eine Fertigungslinie von reinem Neuharz auf eine recycelte Mischung umstellt, müssen Maschinenbediener die Verarbeitungsparameter neu kalibrieren. Recycelte Polymere schmelzen im Allgemeinen schneller und bei etwas niedrigeren Temperaturen, da ihre Molekülketten bereits einer Scherbeanspruchung ausgesetzt waren.
In der Praxis sollten Betreiber das Zylindertemperaturprofil ihrer Spritzgieß- oder Blasformmaschinen um fünf bis zehn Grad Celsius senken. Dies verhindert einen thermischen Abbau. Darüber hinaus können recycelte Mischungen einen höheren Schmelzindex aufweisen, wodurch sie flüssiger werden. Daher können Einspritzgeschwindigkeiten und Nachdrücke geringfügige Reduzierungen erforderlich machen. Eine kontinuierliche Überwachung stellt sicher, dass die Mischung die Formhohlräume vollständig ausfüllt, ohne Grate oder Einfallstellen zu verursachen.
Investitionen in Recyclingmaschinen müssen durch langfristige Zuverlässigkeit gerechtfertigt sein. Eine Maschine gilt nur dann als langlebig, wenn ihre Kernkomponenten der abrasiven und unnachgiebigen Natur der industriellen Verarbeitung standhalten.
Käufer müssen die Metallurgie des Extrusionssystems genau unter die Lupe nehmen. Für die Verarbeitung abrasiver Materialien sind mit verschleißfesten Legierungen wie Wolframcarbid beschichtete Bimetallschnecken und -zylinder zwingend erforderlich. Das Getriebe wandelt die Motorleistung in ein Drehmoment um. Es muss robust sein und mit einem unabhängigen Kühl- und Schmiersystem ausgestattet sein, um eine Überhitzung im Dauerbetrieb zu verhindern. Darüber hinaus sind intelligente speicherprogrammierbare Steuerungen wie Siemens oder Schneider unerlässlich. Sie überwachen Motorlast- und Temperaturzonen in Echtzeit und passen Parameter sofort an, um mechanische Ausfälle zu verhindern.
Zur Berechnung der Kapitalrendite im Recyclingsektor müssen die Gesamtbetriebskosten über einen Zeitraum von fünf bis zehn Jahren analysiert werden. Einstiegsmaschinen zeichnen sich durch geringere Vorlaufkosten aus. Allerdings verschwenden sie Geld durch ungeplante Ausfallzeiten, hohen Energieverbrauch und häufigen Austausch von Verschleißteilen.
| Metrische | Einstiegsmaschine | Langlebige Hochleistungsmaschine |
|---|---|---|
| Monatliche Produktionskapazität | 80.000 kg | 120.000 kg |
| Wartungsausfallzeit | 40 Stunden pro Monat | 8 Stunden pro Monat |
| Energiekosten pro kg | 0,15 $ | 0,11 $ |
| Pellet-Wiederverkaufswert | Standardmarktpreis | +15 % Prämie für höhere Qualität |
Betrachten Sie eine mittelgroße Verpackungsanlage. Die Umrüstung auf ein leistungsstarkes, automatisiertes Pelletiersystem erfordert eine höhere Anfangsinvestition. Die langlebige Maschine erhöht jedoch die Betriebszeit aufgrund weniger Siebverstopfungen und geringerem Schneckenverschleiß erheblich. Durch die Maximierung des Durchsatzes, die Senkung des Energieverbrauchs pro Kilogramm und die Produktion hochwertiger Pellets beschleunigt das Hochleistungssystem die Gewinnschwelle. Es verwandelt die Abfallwirtschaft von einem versunkenen Kostenfaktor in eine hochprofitable Einnahmequelle.
Die Umwandlung unvorhersehbarer Kunststoffabfälle in profitables, wiederverwendbares Granulat erfordert ein ganzheitliches, äußerst zuverlässiges technisches System. Von der anfänglichen Größenreduzierung und den aggressiven Waschschritten bis hin zur präzisen thermodynamischen Steuerung der abschließenden Extrusion ist jeder Schritt wichtig. Eine langlebige Kunststoffrecyclingmaschine stellt sicher, dass Hersteller stets hochwertige Pellets produzieren können, die strengen Industriestandards entsprechen.
Die Aufrüstung Ihrer Ausrüstung ist nicht nur eine ökologische Entscheidung. Es handelt sich um eine kalkulierte Geschäftsstrategie, die ungeplante Ausfallzeiten reduziert, die langfristigen Wartungskosten senkt und die Gewinnmargen erheblich steigert. Durch Investitionen in robuste Metallurgie und intelligente Automatisierung können Anlagen ihren Betrieb zukunftssicher gegen schwankende Rohstoffkosten machen.
Sind Sie bereit, Ihre Produktionslinie zu optimieren und keine Kosten mehr durch ineffizientes Recycling zu verlieren? Bewerten Sie Ihren aktuellen Materialstrom und rüsten Sie auf industrietaugliche Lösungen um. Besuchen Sie JWELL Recycling Machinery , um die perfekte Hochleistungskonfiguration zu finden, die auf Ihre Fertigungsanforderungen zugeschnitten ist.
Kunststoffgranulate werden in einem mehrstufigen kontinuierlichen Prozess hergestellt. Das Material wird zunächst dem Extruder zugeführt, wo eine rotierende Schnecke den Kunststoff mithilfe mechanischer Reibung und externer Zylinderheizungen schmilzt. Das geschmolzene Polymer wird dann durch ein kontinuierliches Filtersieb gedrückt, um Verunreinigungen zu entfernen. Anschließend wird es in einer Vakuumzone entgast, um ihm Feuchtigkeit zu entziehen, und durch einen Düsenkopf extrudiert. Schließlich schneiden rotierende Messer die Polymerstränge in kleine Körnchen, die sofort mit Wasser gekühlt und getrocknet werden.
Post-Consumer-Kunststoffe sind stark mit Schmutz, organischen Stoffen, Ölen und Papieretiketten verunreinigt. Wenn ungewaschenes Material in den Extruder gelangt, verbrennen diese Verunreinigungen bei hohen Temperaturen. Dies führt zu starken Verfärbungen, üblen Gerüchen und schwachen Molekularstrukturen in den fertigen Pellets. Darüber hinaus führen harte Ablagerungen wie Sand und Metall zu einer schnellen Beschädigung der Extruderschnecke und zu ständigen Verstopfungen in den Filtersieben. Dies führt zu übermäßigen Maschinenstillstandszeiten.
Ja, aber es erfordert ein vielseitiges Maschinendesign mit anpassbaren Zuführmechanismen. Für weiche Folien ist ein Schneidkompaktor oder Agglomerator erforderlich, um das leichte Material zu verdichten, damit es ohne Brückenbildung in die Schnecke gelangen kann. Im Gegensatz dazu erfordern starre Flocken einen Force-Feeder. Fortschrittliche Maschinen bieten austauschbare Zufuhrmodule oder Hybridtrichterkonstruktionen, die es dem Bediener ermöglichen, effizient zwischen starren und flexiblen Materialien zu wechseln.
Bei sorgfältiger vorbeugender Wartung und ordnungsgemäßem Betrieb kann eine hochwertige industrielle Recyclingmaschine zehn bis fünfzehn Jahre oder länger effizient arbeiten. Bestimmte Verschleißteile wie Schnecke, Zylinder und Schneidmesser sind jedoch Verschleißteile. Abhängig von der Abrasivität des verarbeiteten Kunststoffabfalls müssen diese Komponenten möglicherweise alle zwei bis fünf Jahre erneuert oder ausgetauscht werden, um einen optimalen Durchsatz aufrechtzuerhalten.
Eine einstufige Linie verwendet einen langen Extruder, um den Kunststoff zu schmelzen, zu filtern und zu pelletieren. Dies macht es äußerst effizient für saubere, trockene Industrieabfälle. Eine zweistufige Linie verwendet zwei separate Extruder, die in Reihe geschaltet sind. Der Primärextruder schmilzt das Material und führt eine Grobfiltration durch. Der sekundäre Extruder arbeitet mit einer niedrigeren Geschwindigkeit zur Feinfiltration und Tiefenvakuumentgasung. Dieser Doppelprozess macht das zweistufige System für den Umgang mit feuchten, stark bedruckten oder verunreinigten Post-Consumer-Kunststoffen unverzichtbar.
Für eine optimale Extrusionsstabilität sollte der Feuchtigkeitsgehalt der Kunststoffflocken unbedingt unter einem Prozent gehalten werden. Überschüssige Feuchtigkeit, die in das erhitzte Fass eindringt, wandelt sich schnell in Dampf um. Dies führt zu starker Schaumbildung, instabilem Schmelzedruck und hydrolytischem Abbau der Polymerketten. Um diesen niedrigen Feuchtigkeitsschwellenwert zu erreichen, ist der Einsatz von Hochgeschwindigkeits-Zentrifugaltrocknern in der Vorverarbeitungsstufe zwingend erforderlich.
Um den Polymerabbau zu verhindern, ist eine präzise thermodynamische Kontrolle erforderlich. Die Bediener müssen die äußere Erwärmung des Zylinders mit der durch die Schneckenrotation erzeugten inneren Scherwärme ausgleichen. Die Verwendung eines optimierten Schneckendesigns mit geeigneten Längen-Durchmesser-Verhältnissen verhindert übermäßige Reibung. Darüber hinaus sorgt die Einstellung eines kaskadierenden Temperaturprofils entlang des Zylinders und der Einsatz intelligenter speicherprogrammierbarer Steuerungen dafür, dass der Kunststoff gleichmäßig schmilzt, ohne seinen thermischen Zersetzungspunkt zu überschreiten.


