
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-10-16 Herkunft:Powered


Die globale Kunststoffindustrie verarbeitet jedes Jahr Hunderte Millionen Tonnen Material. Im Mittelpunkt dieses gewaltigen Betriebs stehen die Extrusionsmaschinen. Die Rentabilität hängt stark von der Auswahl der richtigen Ausrüstung ab. Aktuelle Branchenanalysen zeigen einen rasanten Wandel hin zu intelligenten, energieeffizienten Extrusionssystemen. Aufgrund strenger globaler Kreislaufwirtschaftsvorschriften rüsten Hersteller auf Systeme mit adaptiver Heizung und fortschrittlicher Sensorintegration um. Die Einschneckenextrusion bleibt der absolute Maßstab für diesen Übergang. Es bietet unübertroffene Zuverlässigkeit und Kosteneffizienz. Dieser Leitfaden schlüsselt die Kernanwendungsfälle auf, vergleicht sie mit Doppelschneckenaufbauten und bietet Anlagenbetreibern einen praktischen Auswahlrahmen.
Um den Umfang dieser Maschinen zu verstehen, müssen wir uns die wirkenden mechanischen Kräfte ansehen. Die Hauptaufgabe besteht darin, thermoplastische Materialien zu schmelzen, zu homogenisieren und unter streng kontrollierten Parametern durch eine Formdüse zu pumpen.
Eine Standardschraube weist drei unterschiedliche Funktionszonen auf. Jeder Abschnitt erfüllt eine bestimmte thermische und mechanische Aufgabe auf dem Weg vom Feststoff zur Schmelze.
Durch die Verwendung einer einzigen rotierenden Welle wird der mechanische Verschleiß des Getriebes und der Drucklager verringert. Bei Bodenbedienern kommt es während der Schichtmitte seltener zu Ausfällen. Ersatzteile sind günstiger, was zu einer deutlich höheren Betriebszeit führt.
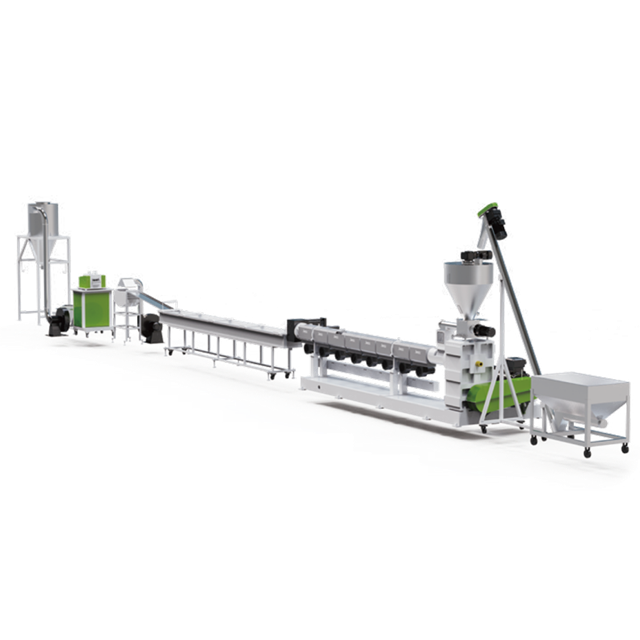
Moderne Fertigung erfordert kontinuierliche und stabile Schmelzflüsse. Einschneckensysteme zeichnen sich dadurch aus, dass sie einen gleichmäßigen Druck aufbauen. Dies macht sie zum Rückgrat mehrerer wichtiger Fertigungssektoren.
Die kontinuierliche Herstellung von Kunststoffrohren ist stark auf diese Technologie angewiesen. Wasserleitungen aus hochdichtem Polyethylen, PVC-Abwasserleitungen und medizinische Präzisionsschläuche erfordern einen äußerst stabilen Ausgangsdruck. Dadurch wird sichergestellt, dass die Maßtoleranzen streng innerhalb der Qualitätskontrollgrenzen bleiben.
Diese Extruder produzieren flache Kunststoffplatten und Gießfolien für den Verpackungsbereich. Tiefziehfolien für Lebensmittelbehälter und landwirtschaftliche Gewächshausfolien erfordern eine vollkommen gleichmäßige Schmelzetemperatur. Spezielle Barrierekonstruktionen verhindern optische Mängel und Dickenschwankungen.
Die Elektroindustrie nutzt diese Systeme zur Drahtummantelung. Ein blanker Kupferdraht wird durch eine Kreuzkopfdüse gezogen, während der Extruder eine gleichmäßige Schicht thermoplastischer Isolierung aufträgt. Die präzise Drehzahlregelung garantiert eine gleichmäßige Beschichtungsdicke für die elektrische Sicherheit.
Da sich die Fertigungslandschaft zunehmend auf Nachhaltigkeit konzentriert, hat die Rolle dieser Extruder beim Recycling exponentiell zugenommen. Sie sind speziell dafür konzipiert, postindustriellen Schrott wieder einzuschmelzen und Verunreinigungen herauszufiltern. Das Polymer wird dann in gleichmäßige Pellets zurückgeschnitten.
Im Recyclingsektor dient diese Ausrüstung als Herzstück jeder industriellen Kunststoffgranuliermaschine . Das ultimative Ziel besteht darin, unregelmäßigen Abfall mit geringer Dichte in gleichmäßiges Granulat mit hoher Dichte umzuwandeln. Dieses Granulat wird dann wieder Spritzguss- oder Blasfolienanlagen zugeführt.
Kunststoffabfällen fehlt die einheitliche Geometrie, die für eine effiziente Herstellung erforderlich ist. Ein Pelletierer nimmt unregelmäßige Reste auf, wendet kontrollierte Hitze an und extrudiert sie zu kontinuierlichen Strängen. Durch diese thermische Umwandlung werden Schüttdichte und Fließfähigkeit wiederhergestellt.
Moderne Systeme sind für den Umgang mit kontaminierten Rohstoffen ausgelegt. Gewaschener Post-Consumer-Abfall enthält häufig Restfeuchtigkeit und flüchtige organische Verbindungen. Entlüftete Extruder verfügen über Vakuum-Entgasungszonen, die an Hochleistungspumpen angeschlossen sind. Dadurch werden Gase sicher abgesaugt, um Hohlräume in den fertigen Pellets zu vermeiden. Bediener verlassen sich auf hydraulische Doppelkolben-Siebwechsler, um Filter im Handumdrehen auszutauschen und Schmutz aufzufangen, ohne die Produktion zu unterbrechen.
Die Konfiguration hängt stark von den eingehenden Materialbedingungen ab. Einstufige Aufbauten nutzen einen Extruder und sind ideal für sauberen Industrieschrott. Bei zweistufigen Aufbauten wird ein Primärextruder zum Schmelzen und Filtern des Rohmaterials verwendet, das zur weiteren Entgasung direkt einer Sekundärschnecke zugeführt wird. Bei stark bedruckten Folien ist dies zwingend erforderlich.
Polypropylen und Polyethylen stellen die größte Menge an weltweitem Kunststoffabfall dar. Die Verarbeitung dieser Polyolefine erfordert robuste Maschinen. Eine spezielle PP-PE-Pelletierlinie wurde von Grund auf für die Handhabung ihrer einzigartigen thermischen Eigenschaften entwickelt. Hocheffiziente Modelle verfügen häufig über Schneckendurchmesser von 90 mm bis 160 mm und liefern je nach Antriebsmotorleistung Leistungen von 300 Kilogramm pro Stunde bis zu 1000 Kilogramm pro Stunde.
Starre Flocken aus zerkleinerten Flaschen oder Rohrresten besitzen eine relativ hohe Schüttdichte. Sie können durch Schwerkraft direkt in den Trichter geleitet werden. Die Schneckengeometrie ist für die Feststoffförderung optimiert und sorgt durch sofortige Kompression für ein schnelles Schmelzen. Dies gewährleistet einen hohen Durchsatz und eine hervorragende Pelletdichte.
Flexible Kunststoffe wie Stretchfolien und Agrarfolien stellen eine deutliche technische Hürde dar. Diese Materialien sind unglaublich leicht und überbrücken einen Standardtrichter. Extruder in einer Folienanlage sind häufig mit einem Schneidverdichter integriert. Massive rotierende Messer schneiden, erhitzen und verdichten die Filmreste. Dadurch wird der halbgeschmolzene Teig direkt in die Einzugszone gefördert.
Polyethylenterephthalat ist sehr wertvoll, aber bekanntermaßen schwierig zu recyceln. Fortschrittliche Einzelschneckenplattformen sind für diese Aufgabe bei richtiger Konstruktion außerordentlich leistungsfähig und kostengünstig.
PET nimmt aktiv Luftfeuchtigkeit auf. Das Schmelzen bei vorhandener Feuchtigkeit führt zum hydrolytischen Abbau. Dadurch verringert sich die Eigenviskosität erheblich, wodurch das recycelte Material spröde und für hochbeanspruchte Anwendungen wie das Blasen von Flaschen unbrauchbar wird.
Die Maschinen für dieses Material müssen hochspezialisiert sein. Eine erstklassige JWT-PET-Einschnecken-Pelletierungslinie umfasst Vorkristallisierungs- und Entfeuchtungs-Trockentürme. Die Schraube verfügt über ein scherarmes Profil, um das mechanische Brechen empfindlicher Polymerketten zu verhindern. Diese Systeme nutzen eine robuste Mehrzonen-Vakuumentgasung mit Roots-Pumpen, um verbleibende Feuchtigkeit zu entfernen. Spezielle Unterwasserschneidsysteme kühlen die Pellets schnell ab, um wichtige Materialeigenschaften zu erhalten.
Fabrikmanager debattieren bei der Ausrüstungsbeschaffung häufig zwischen Ein- und Doppelschneckentechnologie. Beide besitzen unterschiedliche Vorzüge. Ihre idealen Anwendungen weichen je nach Materialchemie und Endproduktzielen stark voneinander ab.
Diese Konfiguration ist die optimale Wahl zum Pumpen, Schmelzen und Formen eines einzelnen Polymertyps. Es ist der unangefochtene Champion für Standard-Kunststoffrecycling, kontinuierliche Profilherstellung und den Aufbau außergewöhnlich hohen Drucks am Düsenkopf. Es eignet sich hervorragend für die Verarbeitung von Materialien, die keine intensive Verteilungsmischung erfordern.
Doppelschneckenextruder verfügen über zwei ineinandergreifende Schnecken, die sich in einem einzigen Zylinder drehen. Sie bieten aggressive Mischfähigkeiten. Diese Maschinen sind für die komplexe Polymercompoundierung, die Einarbeitung großer Mengen an Füllstoffen wie Calciumcarbonat und die Verarbeitung hoch wärmeempfindlicher Materialien wie Hart-PVC-Pulver unbedingt erforderlich.
| Funktion | Einschneckenextruder | Doppelschneckenextruder |
|---|---|---|
| Kapitalausgaben | Deutlich geringere Anfangsinvestition | Hohe Anfangsinvestition |
| Betriebsausgaben | Geringer Energieverbrauch und weniger bewegliche Teile | Hoher Energiebedarf und komplexes Getriebe |
| Wartungskomplexität | Einfache Schraubenextraktion für die routinemäßige Reinigung | Komplexer Abbau, der spezialisierte Techniker erfordert |
| Pumpeffizienz | Hervorragender und hochstabiler Schmelzedruck | Mäßig und stark abhängig von der Schraubenkonfiguration |
| Mischfähigkeit | Begrenzt, sofern keine speziellen Barriereschrauben verwendet werden | Hervorragend geeignet für distributive und dispersive Aufgaben |
Bei Investitionen in schwere Maschinen ist Transparenz von größter Bedeutung. Das Verständnis betrieblicher Grenzen gewährleistet eine maximale Kapitalrendite.
Der Drag-Flow-Mechanismus ist unglaublich effizient beim Aufbau des enormen Drucks, der erforderlich ist, um viskose Schmelzen durch feine Filtersiebe zu drücken. Geringere Vorabinvestitionen und erschwingliche Ersatzfässer reduzieren die finanziellen Hürden für die Einrichtung einer neuen Produktionslinie drastisch. Normale Fabrikarbeiter können die Maschinen mit minimaler Fachausbildung bedienen und warten.
Standarddesigns basieren auf laminarer Strömung. Dies ist von Natur aus schlecht für den Abbau von Pigmentagglomeraten. Wenn Sie eine Compoundierung mit hohem Füllstoffgehalt anstreben, ist eine Doppelschnecke zwingend erforderlich. Darüber hinaus hängt die Ausstoßrate stark von der Schüttdichte des Einsatzmaterials ab. Unkontrollierte Schwankungen des Rohmaterials können zu Schwankungen führen.
Die Investition in eine Kunststoffgranulierungslinie ist eine wichtige Kapitalentscheidung. Bediener müssen mehrere Betriebsparameter kritisch bewerten, um die richtige Konfiguration sicherzustellen.
Der physikalische Zustand Ihres Rohmaterials bestimmt die Maschinenarchitektur. Sauberer Industrieschrott erfordert nur einen einstufigen Aufbau. Stark verunreinigte Post-Consumer-Abfälle erfordern eine zweistufige Linie mit aggressiver Vakuumentgasung und kontinuierlicher hydraulischer Schmelzefiltration.
Die angestrebte Ausgangsleistung steht in direktem Zusammenhang mit dem Schneckendurchmesser und der Motorleistung. Ein Schneckendurchmesser von 90 mm ergibt bei mittleren Einsätzen typischerweise eine Leistung von 200 bis 300 Kilogramm pro Stunde. In industriellen Anlagen werden massive 160-mm-Schnecken verwendet, die von 250-kW-Motoren auf über 1000 Kilogramm pro Stunde geschoben werden. Auch das Verhältnis von Länge zu Durchmesser muss sorgfältig gewählt werden. Ein Verhältnis von 32:1 oder 36:1 bietet ausreichend Zylinderlänge für gründliches Schmelzen und Gasabsaugung bei Recyclinganwendungen.
Das nachgeschaltete Granulierverfahren muss zum Schmelzindex und Abkühlverhalten des Polymers passen.
| Schneidmethode | Ideale Materialien | Mechanismusübersicht |
|---|---|---|
| Wasserring-Pelletierung | PE, PP, ABS | Die Schmelze wird an der Formfläche geschnitten und zur schnellen Abkühlung sofort in einen zirkulierenden Wasserring geschleudert. Ideal für Standard-Polyolefine. |
| Strangpelletierung | PET, PC, Nylon | Das Polymer wird in lange Stränge extrudiert, in einem Wasserbad abgekühlt und mit einem Rotationsschneider zerkleinert. Am besten für spröde oder hochviskose Kunststoffe geeignet. |
| Unterwasserpelletierung | TPU, TPE, PP mit hohem Schmelzfluss | Die Schmelze wird vollständig untergetaucht in einer Wasserkammer geschnitten, wodurch perfekt kugelförmige Pellets entstehen. Wird für hochwertige oder sehr flüssige Materialien verwendet. |
Dies ist zwar möglich, die endgültige Ausgabequalität hängt jedoch stark von der Schmelztemperaturkompatibilität der gemischten Materialien ab. Ein zweistufiger Aufbau mit aggressiver Schmelzefiltration wird dringend empfohlen, um die Mischung bei stark gemischten oder kontaminierten Abfällen zu homogenisieren.
Pumpstöße werden typischerweise durch eine inkonsistente Schüttdichte des Ausgangsmaterials, eine unsachgemäße Temperaturregelung der Einzugszone oder verschlissene Schneckengänge verursacht. Durch die Sicherstellung einer gleichmäßigen Zufuhrrate und die Aufrechterhaltung einer ordnungsgemäßen Kühlung am Zufuhrhals werden vorzeitiges Schmelzen und Brückenbildung verhindert, wodurch die Ausgabe stabilisiert wird.
Bei Standard-Recyclinganwendungen liegen die Verhältnisse typischerweise zwischen 28:1 und 36:1. Diese verlängerte Länge sorgt für die notwendige Verweilzeit für ein ordnungsgemäßes Schmelzen, Homogenisieren und eine effektive Vakuumentgasung.
Die Energieeffizienz wird durch den Einsatz von Permanentmagnet-Synchronmotoren mit hohem Drehmoment und die Isolierung der Heizbänder am Lauf erreicht. Durch die Aufrüstung auf intelligente Temperaturregler wird außerdem ein thermisches Überschwingen verhindert, wodurch der Gesamtstromverbrauch deutlich reduziert wird.
Die Lebensdauer hängt vollständig von der Abrasivität des Ausgangsmaterials und der verwendeten Stahlbehandlung, wie z. B. Bimetallbeschichtungen, ab. Bei der Verarbeitung von Standard-Polyolefinen kann eine hochwertige Schnecke ein bis drei Jahre im Dauerbetrieb laufen, bevor eine professionelle Sanierung erforderlich wird.
Ja, sofern es sich um ein speziell entwickeltes System handelt. Fortschrittliche Linien sind für PET äußerst effektiv, da sie eine geringere Scherung als Doppelschnecken ausüben. Sie müssen über eine robuste Vakuumentgasung verfügen, um Feuchtigkeit zu entziehen und hydrolytischen Abbau zu verhindern.
Die Auswahl der optimalen Extrusionsmaschinen bestimmt die langfristige Effizienz und Rentabilität Ihrer gesamten Anlage. Unabhängig davon, ob Sie starre Polyolefine, flexible Folien oder feuchtigkeitsempfindliches PET verarbeiten, ist die Konfiguration der richtigen Schneckengeometrie und Entgasungstechnologie nicht verhandelbar. Sind Sie bereit, Ihre Produktionskapazitäten mit branchenführender Technologie zu verbessern? Entdecken Sie unter https://www.jwell-recycling.com leistungsstarke, maßgeschneiderte Lösungen, die genau auf Ihre Rohstoffanforderungen zugeschnitten sind, um Ihren Wettbewerbsvorteil auf dem globalen Kunststoffmarkt zu sichern.


