
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-08-26 Herkunft:Powered


Ruinieren inkonsistente Plastikflocken Ihre Recyclinglinie? Unebene Materialien verursachen häufig nachgelagerte Verstopfungen. Sie erhöhen die Wartungskosten und beschleunigen den Geräteverschleiß. Das Geheimnis einer strengen Materialgleichmäßigkeit liegt direkt unter dem Schneidrotor. Es ist das Schreddersieb. In diesem umfassenden Leitfaden werden wir genau untersuchen, wie die Bildschirmabmessungen die Ausgabegeometrie steuern. Wir kümmern uns auch um die Ausbalancierung der Maschineneffizienz und letztendlich um die Maximierung Ihrer Kapitalrendite.
Um die Größenmatrix vollständig zu verstehen, müssen Bediener zunächst die grundlegenden Mechanismen der Polymergrößenreduzierung verstehen. Der Kern dieser Anlage besteht aus einer hochbelastbaren rotierenden Welle, die mit Schneidmessern bestückt ist und als Rotor bezeichnet wird. Es wirkt gegen stationäre Messer, die am Maschinengehäuse montiert sind. Während sich der Rotor mit hoher Geschwindigkeit dreht, wird der Kunststoffrohstoff kontinuierlich zwischen diesen beweglichen und feststehenden Flügeln geschert. Direkt unter dieser aggressiven Schneidkammer befindet sich das Sieb. Diese kritische Komponente fungiert als physische Barriere. Es stellt sicher, dass das Material die Schneidzone erst verlassen kann, wenn es auf ein bestimmtes, vorgegebenes Maß reduziert wurde.
Das primäre Ziel in der ersten Zerkleinerungsphase ist eine massive Volumenreduzierung. Stellen Sie sich einen belebten Fabrikboden vor, der mit sperrigen Industrieabfällen vollgestopft ist. Zu den Artikeln gehören Intermediate Bulk Container, dicke extrudierte Rohre oder massive Spritzgussspülungen. Diese Materialien enthalten eine erhebliche Menge an Leerraum. Durch die Verarbeitung solch unhandlicher Gegenstände können Einrichtungen eine Reduzierung des physischen Volumens um bis zu 90 Prozent erreichen. Dadurch werden sie in handhabbare Fragmente mit hoher Dichte umgewandelt.
Die Investition in eine richtig konfigurierte Kunststoffzerkleinerungsmaschine ist der grundlegende Schritt für den Aufbau eines profitablen Betriebs. Industrieanlagen sind mit robuster Motorleistung und optimierten Rotordurchmessern ausgestattet, um hochbeanspruchte Lasten ohne Abwürgen zu bewältigen. Wenn die Schüttdichte direkt am Anfang der Linie optimiert wird, sinken die Logistikkosten für die Lagerung und den Transport von Schrott erheblich. Dies verbessert direkt das Betriebsergebnis.
In der Physik der Materialrückgewinnung fungiert der Austragsrost als ultimativer Pförtner. Der Mechanismus selbst ist vollständig mechanisch und äußerst zuverlässig. Wenn der Rotor den Kunststoff zerbricht, fallen die Bruchstücke auf natürliche Weise in Richtung der gebogenen Lochplatte am Boden der Kammer. Ist ein Bruchstück kleiner als der Lochdurchmesser, fällt es hindurch. Anschließend wird es über ein Austragsband abtransportiert. Bleibt das Stück hingegen größer als die Öffnung, wird es vom Rotor aufgefangen. Die Maschine schiebt das übergroße Stück zurück in die Schneidzone und unterzieht es einer weiteren intensiven Scherung. Dieser Rezirkulationskreislauf setzt sich ununterbrochen fort, bis das Material klein genug ist, um es passieren zu können.
Es besteht ein direkter, unbestreitbarer Zusammenhang zwischen dem Durchmesser dieser Öffnungen und der maximalen Größe der austretenden Partikel. Wenn eine Maschine beispielsweise mit einem 40-mm-Sieb ausgestattet ist, beträgt die absolute Maximalgröße aller ausgeworfenen Kunststoffteile theoretisch 40 mm. Abhängig von der spezifischen Flexibilität des Polymers können geringfügige Abweichungen auftreten. Diese strenge physikalische Einschränkung garantiert jedoch eine sehr vorhersehbare Ausgabe. Werksleiter verlassen sich in hohem Maße auf diese Vorhersagbarkeit, um ihre nachgelagerten Sortier- und Waschanlagen zu kalibrieren.
Ein ordnungsgemäß montierter und sorgfältig gewarteter Bildschirm ist unerlässlich, um die Entstehung von Longs zu verhindern. Longs sind ungeschnittene, längliche Kunststoffstreifen, die gelegentlich durch abgenutzte oder falsch gestaltete Gitter rutschen. Aus praktischer Sicht sind diese Streifen höchst problematisch. Sie neigen dazu, sich um die Rotoren von Sekundärgranulatoren zu wickeln oder pneumatische Transportleitungen zu verstopfen. Durch die Aufrechterhaltung einer hochwertigen Filterbarriere wird sichergestellt, dass die Partikelgrößenverteilung eng, gleichmäßig und streng kontrolliert bleibt.
An moderne Recyclinganlagen werden immer höhere Qualitätsanforderungen gestellt. Aufgrund der globalen Kreislaufwirtschaftsvorschriften verlangen Käufer von recycelten Harzen nun Flocken in nahezu reiner Qualität. Dieser Wandel erfordert eine optische Sortierung und fortschrittliche Waschstraßen, um mit höchster Effizienz zu arbeiten. Darüber hinaus sind diese nachgeschalteten optischen Sortierer in hohem Maße auf eine konsistente Flockengeometrie angewiesen, um Polymere genau zu identifizieren und zu trennen. Infolgedessen erlebt die Branche einen massiven Wandel weg von der einfachen Zerkleinerung hin zur präzisen Zerkleinerung. Anlagenmanager geben nun der Siebkalibrierung und engen Rotortoleranzen Vorrang vor reinem Durchsatz. Das Erreichen einer exakten Partikelgröße ist kein Luxus mehr; es handelt sich um eine strikte Marktvoraussetzung.
Die Bedeutung der richtigen Bildschirmgröße variiert stark je nach Maschinenarchitektur. Doppelwellenkonfigurationen arbeiten nach dem Scherprinzip mit hohem Drehmoment und niedriger Geschwindigkeit. Zur Bestimmung der Ausgabegröße verlassen sie sich in erster Linie auf die Breite ihrer ineinandergreifenden Messer. Sie kommen häufig ganz ohne Bildschirm aus.
Im krassen Gegensatz dazu verwendet ein Einzelrotor-Design einen Hochgeschwindigkeitsrotor, der mit einem bestimmten Sieb zusammenarbeitet. Da dieses Design auf wiederholten Hochgeschwindigkeitsschnitten und nicht auf einem einzigen Durchgang ineinandergreifender Messer beruht, ist das Sieb die einzige Komponente, die die endgültige Ausgabegröße bestimmt. Beispielsweise wurden Geräte wie der leichte Einwellenzerkleinerer der DYSSQ-Serie speziell für diesen Zweck entwickelt. Mit Rotordurchmessern von bis zu 400 mm, Motorleistungskonfigurationen von 15 kW bis 37 kW und einem präzise kalibrierten Siebspalt bietet dieser Maschinentyp den genauen Kontrollmechanismus, der für eine gleichmäßige Partikelgeometrie erforderlich ist. Diese präzise Steuerung macht das Einzelrotor-Design zum Industriestandard.
Die Kombination aus einem schnell rotierenden Rotor und einem kalibrierten Sieb macht diese Systeme äußerst effektiv für die Verarbeitung leichterer, hohler Kunststoffe. Materialien wie blasgeformte Behälter, dünnwandige Rohre und lose Verpackungen erfordern schnelle, wiederholte Schläge, um eine hohe Schüttdichte zu erreichen. Durch die Auswahl der geeigneten Blendengröße können Bediener diese leichteren Materialien effizient verarbeiten. Dies verhindert Materialbrücken oder störende Verstopfungen im Einfülltrichter.
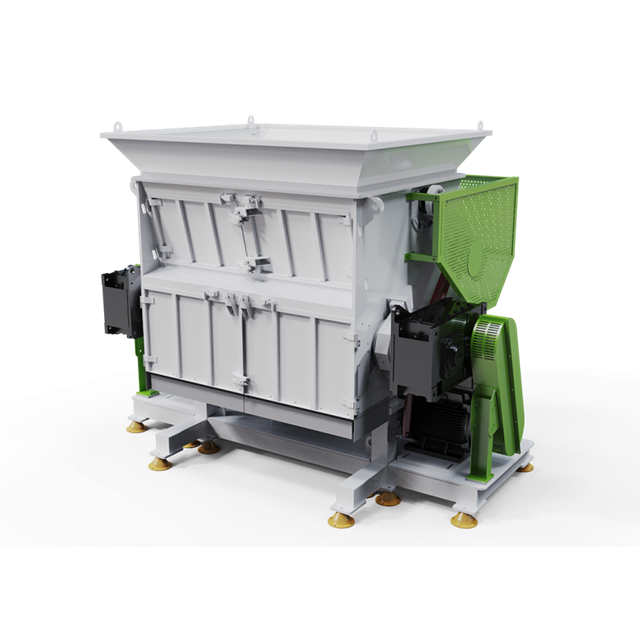
Während das Erreichen einer winzigen Partikelgröße direkt am Eingang oft für die Weiterverarbeitung wünschenswert ist, ist dies mit einem strikten physikalischen Kompromiss verbunden. Kleinere Löcher erfordern, dass das Polymer länger in der Schneidkammer verbleiben muss. Diese längere Verweilzeit bedeutet, dass der Rotor exponentiell mehr Schnitte ausführen muss, um das Material auf die erforderliche Abmessung zu reduzieren. Dadurch sinkt der Stundendurchsatz deutlich. Unterdessen steigt der Energiebedarf pro Kilogramm Output sprunghaft an.
Eine längere Verweilzeit erzeugt erhebliche kinetische Reibung. Diese Reibung wandelt sich zwangsläufig direkt in Wärme um. Bei der Verarbeitung von Polymeren mit niedrigem Schmelzpunkt wie Polyethylen niedriger Dichte oder Polypropylen wird übermäßige Hitze zu einer kritischen Betriebsgefahr. Wenn die Bildschirmgröße zu klein ist, kann der eingeschlossene Kunststoff weich werden und verschmieren. Geschmolzener Kunststoff kann die Löcher bedecken und ein Phänomen verursachen, das als „Screen Blinding“ bekannt ist. Sobald es geblendet ist, stoppt der Durchsatz vollständig. Anschließend sind die Wartungsteams gezwungen, die Linie abzuschalten und den ausgehärteten Kunststoff manuell zu entfernen.
Anlageningenieure müssen sorgfältig das optimale Gleichgewicht zwischen der gewünschten Partikelgröße, der Motorleistung der Maschine und den spezifischen thermischen Eigenschaften des Ausgangsmaterials berechnen. Betreiber müssen ihre Konfiguration an die Kapazität ihrer Motoren anpassen, um häufige elektrische Überlastungen zu vermeiden.
| Sieblochgröße | Durchschnittlicher Durchsatz | Energieverbrauch | Risiko der Wärmeerzeugung | Idealer nachgeschalteter Prozess |
|---|---|---|---|---|
| Groß 50 mm und mehr | Hoch | Niedrig | Minimal | Sekundäre Granulierung |
| Mittel 30 mm bis 40 mm | Mäßig | Mäßig | Mäßig | Starkes Reibwaschen |
| Klein 15 mm bis 20 mm | Niedrig | Hoch | Hoch Erfordert Kühlung | Direkte Extrusion Selten |
Die Auswahl der richtigen Blende ist keine universelle Formel. Die physikalischen Eigenschaften des Kunststoffabfalls bestimmen genau, wie das Material mit den Rotorblättern interagiert. Zu den relevanten Faktoren gehören Schüttdichte, Zugfestigkeit und Schmelzpunkt. Eine Nichtübereinstimmung zwischen dem Polymerprofil und der Maschinenkonfiguration kann zu Geräteblockaden, thermischem Abbau oder äußerst ineffizienten Verarbeitungsraten führen.
Starre Polymere zersplittern oder schneiden im Allgemeinen sauber, wenn sie schierer Kraft ausgesetzt werden. Beispiele hierfür sind Rohre aus hochdichtem Polyethylen, PET-Flaschen und dichte Spritzgussklumpen. Da sich diese Materialien nicht wesentlich verbiegen oder dehnen, passieren sie den Rost relativ leicht, sobald sie auf die entsprechende Größe reduziert sind. Bei starren Materialien werden in der ersten Zerkleinerungsstufe normalerweise Größen im Bereich von 20 mm bis 40 mm verwendet. Diese Baureihe bereitet das Material perfekt für einen Nachgranulator vor. Wenn die Löcher zu groß sind, beispielsweise 60 mm oder größer, kommt es zu einem übermäßigen Verschleiß des nachgeschalteten Granulators. Umgekehrt führt der Versuch, dichte Klumpen in einem einzigen Durchgang direkt auf 10 mm zu reduzieren, zu starker Reibung. Dies wird wahrscheinlich die Stromgrenzen des Motors überschreiten.
Flexible Kunststoffe stellen im Anlagenbereich eine einzigartige mechanische Herausforderung dar. Im Gegensatz zu starren Materialien weisen Agrarfolien und gewebte Säcke eine hohe Zugfestigkeit auf. Sie neigen dazu, sich zu dehnen und zu reißen, anstatt sauber zu brechen. Bei zu großen Löchern können ungeschnittene Folienstreifen leicht durchrutschen. Dies führt zu albtraumhaften Verpackungsproblemen in nachgeschalteten Förderbändern oder Waschstraßen.
Um flexible Rohstoffe erfolgreich zu verarbeiten, müssen Betreiber spezifische Geometrien einsetzen. Die Integration eines vielseitigen Mehrzweck-Einwellenzerkleinerers für Kunststoffabfälle ermöglicht eine präzise Einstellung des Spalts zwischen Rotor und Sieb. Diese fortschrittlichen Einheiten verfügen häufig über eine V-förmige Rotoranordnung und hydraulische Schieber, die eine Materialbrückenbildung verhindern sollen. Aufbauten für Filme verfügen typischerweise über kleinere, eng beieinander liegende Löcher im Bereich von 15 mm bis 25 mm. Dadurch wird sichergestellt, dass das Material vor dem Austrag gründlich geschert wird. Darüber hinaus ist die Pflege messerscharfer Messer hier ebenso wichtig. Stumpfe Klingen gepaart mit kleinen Löchern erzeugen nur Reibung, wodurch die Folie schmilzt und der Rost vollständig verdeckt wird.
Wenn Sie eine moderne Produktionshalle betreten, werden Sie schnell feststellen, dass die primäre Volumenreduzierung lediglich der Eröffnungsakt ist. Der finanzielle Ertrag einer Anlage hängt stark von der Betriebsstabilität der gesamten Linie ab. Diese Stabilität wird vollständig von der Ausgabequalität der Primärstufe bestimmt.
Nachfolgende Geräte sind auf die Bearbeitung spezifischer Materialgeometrien ausgelegt. Übergroße Stücke überschwemmen die Wäscheleine, wenn das Auswurfgitter beschädigt oder nicht richtig dimensioniert ist. Große Brocken können die Schnecken in den Reibscheiben blockieren. Außerdem stören sie die empfindliche Flüssigkeitsdynamik in Schwimm-Sink-Tanks, was zu einer schlechten Abscheidung von Verunreinigungen wie Schmutz oder Papieretiketten führt. Darüber hinaus benötigen Extruder eine konstante Schüttdichte, um eine konstante Zufuhrgeschwindigkeit aufrechtzuerhalten. Stark schwankende Partikelgrößen führen zu Druckstößen im Extruder, was zu ungleichmäßigem Schmelzen und einer schlechteren Pelletqualität führt.
Das Erreichen der richtigen Geometrie wirkt sich auf zwei verschiedene Arten auf das Endergebnis aus. Erstens werden dadurch die Betriebskosten gesenkt. Die Optimierung des Siebes minimiert die Zeit, die das Material in der Schneidkammer verbringt. Dies reduziert direkt die verbrauchten Kilowattstunden pro Tonne verarbeitetem Kunststoff. Zweitens steigert es den Produktwert. Einheitliche Flocken erzielen einen viel höheren Marktpreis. Käufer von recycelten Harzen führen strenge Qualitätskontrollen hinsichtlich der Größenverteilung durch. Flocken mit gleichbleibender Größe schmelzen gleichmäßiger und ergeben hochwertigere Endprodukte. Dies erhöht den kommerziellen Wert Ihres verarbeiteten Schrotts.
Bei der Bewertung von Ausrüstungsspezifikationen konzentrieren sich Beschaffungsteams häufig auf die Motorleistung und die Klingenmetallurgie. Das Design und die Zugänglichkeit des Bildschirms sind jedoch ebenso entscheidend für den langfristigen Betriebserfolg.
In Anlagen, die unterschiedliche Ströme verarbeiten, sind häufige Konfigurationsänderungen obligatorisch. Die Umstellung von der Verarbeitung von Hart-PVC-Rohren, die einen 40-mm-Aufbau erfordern, auf LDPE-Folien, die einen 20-mm-Aufbau erfordern, muss zügig erfolgen. Fortgeschrittene Modelle verwenden hydraulisch betätigte Wiegen. Dieses technische Upgrade ermöglicht es dem Wartungspersonal, die Halterung abzunehmen und die schweren Stahlplatten innerhalb von Minuten sicher auszutauschen. Sie müssen nicht mehr Stunden damit verbringen, Zugangsklappen manuell zu lösen. Diese Funktion verbessert die Gesamtanlageneffektivität der Anlage erheblich.
Diese Komponenten arbeiten in einer stark abrasiven Umgebung. Sie werden ständig mit Post-Consumer-Kunststoffen bombardiert, die mit Sand, Glas oder kleinen Metallen verunreinigt sind. Wenn sie aus normalem Weichstahl bestehen, werden die kreisförmigen Löcher durch diese Schleifwirkung schnell in größere, unregelmäßige Formen verlängert. Dadurch wird die Größenkonsistenz zerstört. Platten in Industriequalität müssen aus hochfesten, verschleißfesten Stahllegierungen hergestellt werden. Obwohl sie einen höheren Anfangsinvestitionsaufwand bedeuten, verhindert ihre längere Lebensdauer die allmähliche Verschlechterung der Ausgabequalität.
Während runde Löcher für die meisten Polymere nach wie vor der Industriestandard sind, weisen sie nicht immer die effizienteste Geometrie auf. Sechseckige Muster sorgen für ein höheres Öffnungsflächenverhältnis. Dies ermöglicht einen schnelleren Materialaustrag und einen höheren Durchsatz, ohne die maximale Partikelgröße zu beeinträchtigen. Insbesondere für die Verarbeitung von langen Kunststofffasern, Seilen oder gewebten Netzen sind geschlitzte oder rechteckige Ausführungen sehr zu empfehlen. Schlitzkonstruktionen verhindern, dass sich lineare Materialien in der Kammer zu Kugeln zusammenrollen. Dadurch können sie die Maschine verlassen, sobald sie auf die entsprechende Länge geschnitten sind.
Das Schreddersieb ist weit mehr als ein passiver Metallrost. Es ist der entscheidende Kontrollmechanismus für Ihre endgültige Kunststoffpartikelgröße. Das Abwägen des Bedarfs an kleinen, gleichmäßigen Partikeln gegen die Maschinendurchsatzkapazität und die thermischen Grenzen Ihres Polymerausgangsmaterials ist eine entscheidende betriebliche Fähigkeit. Die richtige Auswahl verhindert nicht nur katastrophale Verstopfungen nachgelagerter Anlagen, sondern erhöht auch aktiv den Marktwert Ihrer recycelten Flocken. Sind Sie bereit, Ihre Recyclinglinie zu optimieren? Die Auswahl der genau richtigen Ausrüstung, die auf Ihr spezifisches Ausgangsmaterial zugeschnitten ist, ist von größter Bedeutung. Wir ermutigen Facility Manager, ihre Durchsatzziele und Materialtypen zu bewerten. Besuchen Sie Jwell, um unser komplettes Sortiment an fortschrittlichen Zerkleinerungsgeräten zu erkunden und die perfekte Lösung für Ihre Anlagenanforderungen zu finden.
Obwohl es technisch möglich ist, ein 10-mm-Sieb in einer primären Zerkleinerungseinheit zu installieren, ist dies für industrielle Anwendungen äußerst ineffizient. Wenn die Maschine gezwungen wird, Sperrmüll direkt auf 10 mm zu zerkleinern, bleibt das Material über einen längeren Zeitraum in der Schneidkammer hängen. Dadurch wird der Durchsatz drastisch reduziert und es entsteht übermäßige, potenziell schädliche Hitze. Die branchenübliche Praxis besteht darin, zur anfänglichen Volumenreduzierung eine Primärmaschine zu verwenden, die mit einem 30-mm- bis 40-mm-Sieb ausgestattet ist. Diese Ausgabe wird dann einem speziellen Hochgeschwindigkeitsgranulator zugeführt, um effizient die endgültige Größe von 10 mm zu erreichen.
Das Verstopfen des Siebes, in der Branche allgemein als „Verstopfen“ bezeichnet, wird typischerweise durch thermischen Abbau ausgelöst. Wenn die Löcher im Verhältnis zur Rotorgeschwindigkeit zu klein sind oder die Schneidmesser stumpf geworden sind, erzeugt die Maschine starke Reibung. Kunststoffe mit niedrigeren Schmelzpunkten schmelzen anschließend und verschmelzen über der Metallplatte. Darüber hinaus kann es auch bei der Zuführung von stark nassen, klebrigen Materialien oder Filmen ohne entsprechende Siebgeometrie zu starken Verstopfungen kommen.
Für die Primärzerkleinerung von PET-Flaschen wird eine Öffnungsgröße zwischen 30 mm und 40 mm dringend empfohlen. Da PET steif ist und unter Scherkräften sauber zerbricht, ermöglicht dieser Größenbereich eine schnelle Volumenreduzierung, ohne dass übermäßig Feinanteile oder Staub entstehen. Die resultierenden Flocken haben die perfekte Größe für die anschließende Reibwäsche und Sekundärgranulierung.
Rotorgeschwindigkeit und Sieböffnung müssen im Einklang stehen. Ein Hochgeschwindigkeitsrotor gepaart mit einem sehr kleinen Sieb erzeugt enorme kinetische Energie und Wärme, was das Risiko des Materialschmelzens erhöht. Umgekehrt drückt ein langsam laufender Rotor mit einem großen Sieb das Material einfach durch, ohne dass es zu einer ausreichenden Scherung kommt. Ingenieure müssen die Rotordrehzahl sorgfältig auf die richtige Lochgeometrie abstimmen, um einen effizienten Durchsatz zu gewährleisten und gleichzeitig die Betriebstemperaturen stabil zu halten.
Das Austauschintervall hängt ganz von der Abrasivität Ihres spezifischen Einsatzmaterials und Ihren täglichen Betriebsstunden ab. Komponenten, die sauberen, postindustriellen Schrott verarbeiten, können mehrere Monate halten. Wer jedoch stark verunreinigte Post-Consumer-Agrarfolien verarbeitet, verschleißt deutlich schneller. Betreiber sollten wöchentliche Sichtkontrollen durchführen. Wenn die Löcher sichtbare Anzeichen von Dehnung, starkem Verschleiß oder dünner werdenden Kanten aufweisen, ist es Zeit für einen sofortigen Austausch, um sicherzustellen, dass die Partikelgrößenkonsistenz erhalten bleibt.
Ja, es gibt einen direkten und messbaren Zusammenhang. Eine kleinere Öffnung wirkt als viel strengere Barriere und hält das Polymer für wesentlich mehr Rotorumdrehungen in der Schneidkammer. Diese Dynamik erfordert, dass der Motor über einen längeren Zeitraum eine kontinuierliche Schneidkraft aufbringt, um genau die gleiche Materialmenge zu verarbeiten. Dadurch wird eine höhere Stromstärke verbraucht. Wenn Sie eine Größe wählen, die kleiner als nötig ist, werden die Energiekosten Ihrer Anlage pro Tonne verarbeitetem Material unnötig in die Höhe getrieben.


