
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-09-10 Herkunft:Powered


Wussten Sie, dass der Versuch, schwere Kunststoffpaletten zu recyceln, oft dazu führt, dass Standard-Industriemaschinen kaputt gehen? Es kommt häufiger vor, als Facility Manager zugeben möchten. Während diese Paletten aufgrund ihrer enormen Haltbarkeit ein absolutes Grundnahrungsmittel in der globalen Logistik sind, bereiten genau die Eigenschaften, die ihnen eine lange Lebensdauer im Lager ermöglichen, am Ende ihres Lebenszyklus große Kopfschmerzen.
Um die Tragfähigkeit zu erhöhen und die Herstellungskosten niedrig zu halten, injizieren Hersteller dem Basispolymer häufig chemische Füllstoffe wie Kalziumkarbonat oder Glasfaser. Außerdem verstärken sie die innere Struktur mit versteckten Stahlstangen. Bei der Einspeisung in normale Verarbeitungslinien zerstören diese versteckten Zusatzstoffe Standardschneidklingen innerhalb weniger Stunden. Die erfolgreiche Verarbeitung dieser robusten Verbundwerkstoffe erfordert spezielle Zerkleinerungsgeräte und einen äußerst strategischen Ansatz.
In diesem umfassenden Leitfaden werden wir genau untersuchen, wie sich diese Zusatzstoffe auf den Recyclingprozess auswirken. Wir betrachten aktuelle Branchentrends aus technischer Sicht und zeigen, warum die Investition in die richtige Verarbeitungstechnologie für die Rentabilität und Grundsicherheit Ihrer Anlage von entscheidender Bedeutung ist.
Um die Herausforderungen beim Recycling industrieller Kunststoffpaletten wirklich zu verstehen, müssen wir ihre Herstellungszusammensetzung untersuchen. Moderne Logistik erfordert Plattformen, die extremen dynamischen Belastungen, rauen Wetterbedingungen und ständiger rauer Handhabung durch Gabelstapler standhalten. Um diese strengen Anforderungen zu erfüllen, ohne die Herstellungskosten exponentiell zu erhöhen, verlassen sich die Hersteller stark auf spezifische Zusatzstoffe und Strukturverstärkungen.
Industriepaletten werden hauptsächlich aus hochdichtem Polyethylen oder Polypropylen geformt. Obwohl diese neuen Polymere eine hervorragende chemische Beständigkeit und Flexibilität bieten, fehlt ihnen oft die für Hochleistungsanwendungen erforderliche strukturelle Steifigkeit. Zum Ausgleich vermischen die Hersteller das Basispolymer mit chemischen Füllstoffen wie Kalziumkarbonat, Talk oder Glasfaser.
Die Integration dieser Füllstoffe dient mehreren betrieblichen und wirtschaftlichen Zwecken. Calciumcarbonat und Talk erhöhen die Steifigkeit und Formstabilität der Palette deutlich. Dadurch wird verhindert, dass es sich bei starker statischer Belastung verzieht. Zur Verbesserung der Zugfestigkeit und Schlagfestigkeit wird häufig Glasfaser hinzugefügt. Aus wirtschaftlicher Sicht sind diese Mineral- und Glasfüllstoffe wesentlich günstiger als Harze auf Erdölbasis. Dadurch können Hersteller die Rohstoffkosten senken und gleichzeitig die mechanischen Eigenschaften des Endprodukts verbessern.
Während chemische Füllstoffe die Materialmatrix verbessern, reichen sie für Paletten, die speziell für die Randregallagerung in Hochregallagern konzipiert sind, oft nicht aus. Stellen Sie sich eine Kunststoffpalette vor, die an einem Lagerregal hängt und zweitausend Pfund Fracht fasst. Im Laufe der Zeit kann sich allein der Kunststoff unter dem anhaltenden Druck verbiegen oder kriechen.
Um diese technische Herausforderung zu lösen, integrieren Hersteller Stahlrohre oder massive Stahlstangen in die Innenstruktur der Palette. Diese Metalleinsätze fungieren als starres Skelett und erhöhen die Tragfähigkeit des Regals drastisch. Dies stellt jedoch eine große Herausforderung für die End-of-Life-Verarbeitung dar. Da diese Stahlstangen typischerweise mitgeformt oder vollständig in der Kunststoffhülle eingeschlossen sind, bleiben sie für das bloße Auge unsichtbar. Daher führen die Betreiber sie oft in Recyclinglinien ein, in der Annahme, dass sie reinen Kunststoff verarbeiten. Das Ergebnis ist ein katastrophaler Geräteausfall.
Gerade die Zusatzstoffe, die Kunststoffpaletten im Lager haltbar machen, machen sie in der Recyclinganlage äußerst problematisch. Die Verarbeitung gefüllter Kunststoffe erfordert eine grundlegende Änderung in der Herangehensweise von Facility Managern an die Gerätewartung und Linienkonfiguration.
Aktuelle Marktdaten deuten auf einen starken Anstieg des Einsatzes von Verbundfüllstoffen im Logistiksektor hin. Da die Preise für Neupolymere aufgrund der Volatilität in der Lieferkette weltweit schwanken, treiben die Hersteller die Füllstoffanteile höher als je zuvor. Manchmal übersteigen diese Verhältnisse 30 Prozent des gesamten Palettengewichts. Darüber hinaus führt der weltweite Vorstoß zu einer Kreislaufwirtschaft dazu, dass immer mehr Unternehmen Paletten aus recycelten Inhalten fordern. Dieses recycelte Material enthält von Natur aus Restfüllstoffe aus früheren Lebenszyklen. Dieser wirtschaftliche Wandel bedeutet, dass Recyclingunternehmen viel häufiger mit stark abrasiven Materialien in Berührung kommen werden. Spezialisierte Zerkleinerungsfunktionen sind kein Luxus mehr; Sie sind eine grundlegende Notwendigkeit.
Standard-Neupolymere sind relativ weich und leicht zu schneiden. Bei der Verbindung mit Glasfaser oder Kalziumkarbonat verändern sich die physikalischen Eigenschaften des Kunststoffs jedoch dramatisch. Glasfasern und mineralische Verbundwerkstoffe besitzen eine hohe Mohs-Härte. Bei der Verarbeitung wirken sie als Schleifmittel. Sie wirken im Wesentlichen wie grobkörniges Schleifpapier gegen die Schneidmesser der Maschinen.
In einer Standardverarbeitungsumgebung kann ein Satz Klingen zum Schneiden von reinem Kunststoff mehrere Monate halten, bevor er geschärft werden muss. Umgekehrt kann sich die Lebensdauer bei der Verarbeitung hochbefüllter Paletten auf nur noch wenige Wochen verkürzen. Durch die abrasive Reibung werden die Schneidkanten schnell stumpf. Dies führt zu einem verringerten Durchsatz, einem höheren Energieverbrauch und staubigen Flocken von schlechter Qualität.
Die Wirkung von Füllstoffen geht weit über die anfängliche Phase der Zerkleinerung hinaus. Sobald das zerkleinerte Material die Extrusions- und Pelletierungsstufe erreicht, verändert das Vorhandensein von Kalziumkarbonat oder Glasfaser den Schmelzindex des recycelten Harzes. Hochgefüllte Kunststoffe erfordern spezielle Temperaturprofile im Extruderzylinder, um eine Materialzersetzung zu verhindern. Darüber hinaus können zurückgebliebene Schleifpartikel zu einem vorzeitigen Verschleiß der Extruderschnecken führen. Dies erfordert den Einsatz kontinuierlicher Hochleistungs-Siebwechsler, um nicht geschmolzene Verbundstoffe und Verunreinigungen herauszufiltern.
Um der abrasiven Natur gefüllter Paletten entgegenzuwirken, können sich Betriebe absolut nicht auf Standard-Baustahl oder Schneidwerkzeuge der Einstiegsklasse verlassen. Es ist eine betriebliche Notwendigkeit, eine spezielle zu verwenden, Kunststoffzerkleinerungsmaschine die speziell für raue, stark beanspruchte Umgebungen entwickelt wurde.
Diese fortschrittlichen Maschinen verwenden aus gehärteten Stahllegierungen geschmiedete Schneidmesser, die strengen Wärmebehandlungsprozessen unterzogen werden, um hohe Rockwell-Härtewerte zu erreichen. Darüber hinaus müssen die Rotoren selbst geschützt werden. Bei hochwertigen Zerkleinerern wird entlang des Rotorkörpers eine Auftragsschweißung eingesetzt. Diese Opferschicht verhindert, dass der abrasive Kunststoffstaub über Tausende von Betriebsstunden hinweg die Kernstahlkonstruktion langsam erodiert.
Während Füllstoffe einen allmählichen abrasiven Verschleiß verursachen, stellen versteckte Metalleinsätze eine unmittelbare und katastrophale Gefahr für Recyclingmaschinen dar. Der in Paletten ummantelte Baustahl erfordert bestimmte mechanische Kräfte, um sicher zu zerfallen. Andernfalls besteht die Gefahr, dass der Hallenboden zur Gefahrenzone wird.
Ein Standard-Kunststoffgranulator arbeitet nach dem Prinzip hoher Geschwindigkeit und niedrigem Drehmoment. Der Rotor dreht sich mit Hunderten von Umdrehungen pro Minute und ist dabei auf kinetische Energie und messerscharfe Klingen angewiesen, um den Kunststoff abzutrennen. Wenn ein Standard-Hochgeschwindigkeitsgranulator auf ein dickes Stahlrohr trifft, das in einer Palette verborgen ist, sind die Folgen äußerst zerstörerisch.
Der Hochgeschwindigkeitsaufprall auf massiven Stahl lässt die Granulatormesser sofort zerbrechen. Der plötzliche Widerstand kann die Hauptrotorwelle stark verbiegen, die Lager zerstören und den Elektromotor überlasten. Der Raum erfüllt sich mit dem kreischenden Geräusch eingeklemmten Metalls und dem Geruch verbrannter Gürtel. Abgesehen von den Zehntausenden von Dollar an Geräteschäden und tagelangen Betriebsausfällen stellen umherfliegende Stahlsplitter ein ernstes Sicherheitsrisiko für das Anlagenpersonal dar.
Um stahlverstärkte Paletten sicher verarbeiten zu können, muss das kinetische Energiemodell eines Granulators durch den mechanischen Vorteil der Scherkraft ersetzt werden. Ein richtiger Zerkleinerer für große Kunststoffabfälle arbeitet mit sehr niedrigen Drehzahlen und erzeugt oft ein enormes Drehmoment über Hochleistungs-Planetengetriebe.
Wenn der sich langsam bewegende Rotor mit hohem Drehmoment auf einen Stahleinsatz trifft, ist es nicht auf einen Aufprall angewiesen, um ihn zu zerbrechen. Stattdessen nutzt die Maschine eine enorme Rotationskraft, um sowohl den Kunststoff als auch den Stahl gleichzeitig physikalisch zu scheren und zu zerkleinern. Dieser kontrollierte, gezielte Schneidvorgang verhindert das Zerbrechen der Klinge und ermöglicht der Maschine die Verarbeitung metallverunreinigter Kunststoffe ohne Selbstzerstörung.
Das Metall neben dem Kunststoff zu zerkleinern, ist nur der erste Schritt. Der Stahl muss entfernt werden, bevor sich das Material weiter in der Linie bewegt. Sobald der Vorzerkleinerer die Palette in grobe Streifen bricht, werden die Stahleinlagen freigelegt und aus ihren Kunststoffhüllen befreit.
Genau an diesem Punkt wird die magnetische Trennung kritisch. Unmittelbar nach dem Vorzerkleinerer müssen am Austragsband Hochleistungs-Überbandmagnete und Magnetkopfrollen installiert werden. Diese Hochgauss-Magnete ziehen die schweren Stahlfragmente automatisch aus dem Materialstrom. Dadurch wird sichergestellt, dass nur reiner, metallfreier Kunststoff zu den empfindlichen Sekundärgranulatoren oder Waschstraßen gelangt.
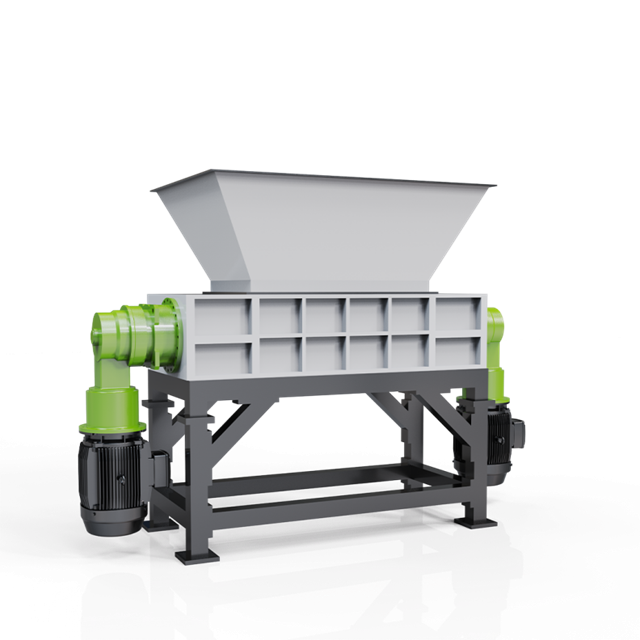
Beim Entwurf einer Palettenrecyclinglinie müssen Facility Manager die geeignete Zerkleinerungsarchitektur auswählen. Die Entscheidung fällt typischerweise auf einen Zweiwellen-Zerkleinerer, einen Einwellen-Zerkleinerer oder eine strategische Kombination aus beiden. Schauen wir uns die technischen Unterschiede an, um Ihnen bei der Auswahl der richtigen Ausrüstung zu helfen.
| Technische Merkmale | Zweiwellen-Zerkleinerer (primär) | Schwerer Einwellen-Zerkleinerer (sekundär) |
|---|---|---|
| Kernmechanismus | Zwei gegenläufig rotierende Wellen mit ineinandergreifenden Hakenmessern. | Einzelner großer Rotor mit indexierbaren Vierkantmessern und hydraulischem Schieber. |
| Betriebsgeschwindigkeit und Drehmoment | Extrem niedrige Drehzahl, extremes Drehmoment. Verlässt sich auf aggressive Scherkraft. | Mittlere bis niedrige Drehzahl, hohes Drehmoment. Verlässt sich auf kontinuierliches Schneiden gegen ein Untermesser. |
| Metalltoleranz | Exzellent. Schert mühelos durch dicke Stahlstangen und versteckte Paletteneinsätze. | Niedrig bis mittel. Erfordert eine vorherige magnetische Trennung, um Messerschäden zu vermeiden. |
| Ausgabekonsistenz | Irregulär. Produziert Rohstreifen im Bereich von 100 mm bis 300 mm. | Sehr einheitlich. Verwendet ein Klassiersieb, um eine präzise 40-mm-Flocke zu gewährleisten. |
| Beste Anwendung | Vorläufige Volumenreduzierung und Befreiung von umhüllten Metallen von ganzen Paletten. | Sekundäre gleichmäßige Größenreduzierung, Vorbereitung des Materials für die endgültige Granulierung. |
Zweiwellenzerkleinerer nutzen zwei gegenläufig rotierende Wellen, die mit ineinandergreifenden Hakenmessern ausgestattet sind. Sie greifen besonders aggressiv nach großen, sperrigen Gegenständen wie ganzen Paletten. Sie arbeiten mit sehr niedrigen Drehzahlen und einem extremen Drehmoment und schneiden problemlos und ohne Probleme durch dicke Stahleinlagen. Dadurch sind sie äußerst widerstandsfähig gegen Beschädigungen durch Fremdkörper.
Da sie jedoch kein Klassierungssieb unter den Rotoren verwenden, ist die Leistung inkonsistent. Die Maschine produziert grobe, unregelmäßige Kunststoffstreifen anstelle einer einheitlichen Partikelgröße.
Ein Einwellen-Zerkleinerer verwendet einen großen Rotor, der mit quadratischen Schneidmessern ausgestattet ist, die gegen ein stationäres Untermesser schneiden. Das entscheidende Merkmal eines schweren Einwellen-Zerkleinerers ist das unter dem Rotor montierte Klassiersieb. Das Material kann die Schneidkammer erst verlassen, wenn es klein genug ist, um durch die Sieblöcher zu gelangen. Dies garantiert eine gleichmäßige, vorhersehbare Ausgabegröße, die sich ideal für die nachfolgende Granulierung eignet.
Obwohl sie mit gelegentlichen kleinen Metallfragmenten umgehen können, sind sie anfälliger für schwere Schäden, wenn sie mit massiven, ungeschnittenen Stahlstangen gefüttert werden. Sie erfordern robuste stoßdämpfende Konfigurationen und eine vorherige Metallentfernung.
Für maximale Effizienz und Langlebigkeit der Ausrüstung deuten empirische technische Daten darauf hin, dass ein zweistufiger Ansatz die effektivste Konfiguration für verstärkte Paletten ist. Die besten Ergebnisse erzielen Anlagen durch den Einsatz eines Zweiwellen-Zerkleinerers für die Primärzerkleinerung der gesamten Palette. Dadurch wird die Masse problemlos bewältigt und der verborgene Stahl abgeschnitten. Anschließend durchläuft das Material einen Magnetabscheider, um das freigesetzte Metall zu entfernen. Schließlich werden die metallfreien Kunststoffstreifen einem schweren Einwellenzerkleinerer zugeführt, um das Material auf gleichmäßige 40-mm-Flocken zu zerkleinern und es so perfekt für die letzte Granulierungsstufe vorzubereiten.
Bei der Bewertung von Investitionsgütern für das Palettenrecycling müssen Entscheidungsträger über die bloße Leistung und Kammergröße hinausblicken. Die spezifischen technischen Merkmale der Maschine bestimmen ihre Betriebszeit und die langfristigen Wartungskosten.
Die Verarbeitung industrieller Kunststoffpaletten mit Kalziumkarbonat, Glasfaser und verdeckten Stahleinsätzen ist keine Aufgabe für ein einzelnes Gerät. Wenn Standardgranulatoren versuchen, diese verstärkten Strukturen zu verarbeiten, erleiden sie katastrophale mechanische Ausfälle. Daher ist der Aufbau einer synchronisierten mehrstufigen Recyclinglinie zwingend erforderlich. Dieser Ansatz gewährleistet einen kontinuierlichen Durchsatz, schützt empfindliche Maschinen vor irreversiblen Schäden und liefert hochwertige recycelte Polymerflocken. Nachfolgend finden Sie den umfassenden technischen Entwurf für die Gestaltung einer optimalen Palettenrecyclinganlage.
In der Anfangsphase müssen die massiven physischen Massen von Standard-Industriepaletten zerlegt werden. Da diese Paletten versteckte Stahlrohre enthalten, die die Tragfähigkeit der Regale erhöhen sollen, ist der Einsatz von Hochgeschwindigkeitsschneidemaschinen in dieser Phase äußerst gefährlich.
Die wissenschaftlich fundierte Lösung ist der Einsatz eines Doppelwellenzerkleinerers mit niedriger Drehzahl und hohem Drehmoment. Wenn ein Gabelstapler eine Ladung Paletten in den Trichter wirft, legen diese robusten Maschinen Wert auf rohe, unnachgiebige Scherkraft und nicht auf Geschwindigkeit. Wenn die Klingen aus gehärteter Legierung auf einen versteckten Stahleinsatz treffen, ermöglicht das enorme Drehmoment der Maschine, direkt durch die Matrix aus hochdichtem Polyethylen und das Metall zu scheren, ohne die Schneidkammer zu beschädigen.
In dieser Phase liegt das Hauptziel in der extremen Volumenreduzierung und Materialfreisetzung. Die Ausgabe besteht aus groben, unregelmäßigen Streifen. Entscheidend ist, dass diese aggressive Scherwirkung die ummantelten Stahlstangen vom umgebenden Kunststoff abreißt und das eisenhaltige Material freilegt, sodass es erfolgreich extrahiert werden kann.
Sobald die Paletten in grobe Streifen zerlegt sind und die inneren Stahleinlagen vollständig freigelegt sind, bewegt sich der Materialstrom über ein Hochleistungsförderband. Bevor dieses gemischte Material in eine sekundäre Zerkleinerungsanlage gelangen kann, müssen alle Eisenmetalle vollständig und zuverlässig extrahiert werden.
Der Industriestandard sieht die Installation eines hängenden Überband-Magnetabscheiders direkt über dem Primärförderband vor. Mithilfe leistungsstarker Neodym-Magnete oder elektromagnetischer Tieffeldspulen zieht dieser Separator die freigesetzten Stahlrohre und -fragmente kraftvoll nach oben und aus dem Kunststoffstrom heraus.
Für optimale Sicherheit wird häufig eine Magnetkopfrolle am Auslaufende des Förderers installiert. Dieser Sekundärmagnet fängt alle kleineren Metallsplitter auf, die möglicherweise unter den schweren Kunststoffstreifen vergraben sind. Wenn diese Stahlkomponenten nicht sorgfältig entfernt werden, kommt es stromabwärts zu schweren Schäden.
Nachdem der Stahl sicher aus der Verarbeitungslinie entfernt wurde, sind die rohen Kunststoffstreifen für die einheitliche Formatierung bereit. Diese Streifen enthalten nur noch das Basispolymer und die abrasiven chemischen Füllstoffe.
In dieser kritischen Phase kommt es in hohem Maße auf einen Hochleistungs-Einwellenzerkleinerer an, der mit einem intelligenten hydraulischen Schieber ausgestattet ist. Dieses hydraulische System drückt die sperrigen Kunststoffstreifen kontinuierlich gegen eine rotierende Welle. Da der Kunststoff durch chemische Füllstoffe stark abrasiv ist, muss der Rotor dieser Maschine durch Hartschweißen geschützt werden und die Schneidmesser sollten aus hochwertigen, verschleißfesten Legierungen geschmiedet sein.
Der Einwellen-Zerkleinerer verfügt über ein maßgeschneidertes Sieb, das direkt unter dem Rotor montiert ist. Das Kunststoffmaterial bleibt in der Schneidkammer gefangen, bis es klein genug ist, um dieses Sieb zu passieren. Dieser präzise Mechanismus sorgt für eine konsistente, gleichmäßige Ausgabe von 40-mm-Kunststoffflocken mit perfekter Größe für die endgültige Verfeinerung.
Während 40-mm-Flocken für bestimmte Herstellungsanwendungen im unteren Preissegment geeignet sind, erfordern die meisten hochwertigen Recyclingbetriebe eine weitere Größenverfeinerung und eine umfassende Reinigung. Die 40-mm-Flocken werden einem Hochgeschwindigkeitsgranulator zugeführt, der die Materialgröße auf eine viel feinere Spezifikation von 10 mm bis 12 mm reduziert.
Nach der Granulierung gelangt das Material in einen Hochgeschwindigkeits-Reibungswäscher und einen anschließenden Schwimm-Sink-Trenntank. Industriepaletten sammeln im Laufe ihrer langen Lebensdauer erheblichen Schmutz, Fett und Lagerabfälle an. Die gründliche Waschphase entfernt diese Oberflächenverunreinigungen. Darüber hinaus trägt der intensive Waschprozess dazu bei, einen Teil des durch Calciumcarbonat-Füllstoffe erzeugten losen Staubs aufzurühren und wegzuwaschen, wodurch die Gesamtreinheit der fertigen Polymerflocken erheblich verbessert wird.
Der letzte Schritt in der umfassenden Recyclinglinie besteht darin, die sauberen, trockenen Flocken wieder in einheitliche, wiederverwendbare Kunststoffpellets umzuwandeln. Die Flocken werden in eine Extrusionslinie gefördert, wo sie hohen Temperaturen ausgesetzt, geschmolzen und homogenisiert werden.
Da die Originalpaletten chemische Füllstoffe enthielten, unterscheidet sich die thermische Stabilität des recycelten Kunststoffs deutlich von der des Neukunststoffs. Anlagenbetreiber müssen die Extrudertemperaturen sorgfältig kalibrieren, um den thermischen Abbau von Glasfaser oder mineralischen Zusatzstoffen zu verhindern, der dazu führen kann, dass der Kunststoff spröde wird.
Darüber hinaus ist eine kontinuierliche Schmelzefiltration von entscheidender Bedeutung. Durch den Einsatz fortschrittlicher kontinuierlicher Siebwechsler können Bediener mikroskopisch kleine Verunreinigungen und nicht schmelzbare Füllstoffansammlungen herausfiltern, ohne die Produktion zu unterbrechen. Dadurch wird sichergestellt, dass die resultierenden recycelten Pellets eine hervorragende strukturelle Integrität aufweisen.
Das Recycling von verstärkten Kunststoffpaletten erfordert weit mehr als nur eine einfache Schleifausrüstung. Standardmaschinen versagen unweigerlich, wenn sie verdeckten Stahleinsätzen und stark abrasiven chemischen Füllstoffen ausgesetzt werden. Dies führt zu exorbitanten Wartungskosten und gefährlichen Betriebsbedingungen in der Anlage.
Um in diesem anspruchsvollen Sektor erfolgreich zu sein, müssen Sie eine leistungsstarke Zerkleinerungstechnologie einsetzen, die speziell für diese Aufgabe entwickelt wurde. Ein robustes, mehrstufiges Zerkleinerungssystem verhindert kostspielige Ausfallzeiten und sorgt für eine sichere und effiziente Materialaufbereitung. Sind Sie bereit, die Verarbeitungskapazitäten Ihrer Anlage zu verbessern? Besuchen Sie Jwell Recycling , um unser komplettes Sortiment an speziell entwickelten Zerkleinerungs- und Recyclinglinien zu erkunden und problematische Industrieabfälle in einen hochprofitablen Strom recycelter Polymere umzuwandeln.
Nein, ein Standard-Hochgeschwindigkeitsgranulator kann keine Stahleinsätze verarbeiten und würde bei einem Versuch katastrophale Schäden erleiden. Granulatoren basieren auf Hochgeschwindigkeitsmessern, die speziell dafür entwickelt wurden, relativ weiche Polymere zu durchschneiden. Wenn diese sich schnell bewegenden Klingen auf ein dickes Stahlrohr treffen, das in einer Palette verborgen ist, zersplittern die gehärteten Klingen durch die Aufprallkraft sofort. Dadurch wird nicht nur die Schneidkammer zerstört und die Rotorwelle verbogen, sondern es entsteht auch ein erhebliches Sicherheitsrisiko durch umherfliegende Metallsplitter. Um Paletten mit Stahleinlagen zu handhaben, müssen Sie zunächst einen Industriezerkleinerer mit niedriger Geschwindigkeit und hohem Drehmoment verwenden.
Glasfaser und Calciumcarbonat sind stark abrasive anorganische Materialien. Wenn sie Kunststoffpaletten beigefügt werden, erhöhen sie die Steifigkeit des Materials erheblich, verändern aber auch die physikalischen Eigenschaften des Kunststoffs beim Recycling. Diese Füllstoffe wirken ähnlich wie Schleifpapier auf die Schneidmesser Ihrer Zerkleinerungsgeräte. Während eine Standardstahlklinge bei der Verarbeitung reiner Neupolymere mehrere Monate halten kann, kann das Vorhandensein dieser abrasiven Füllstoffe dazu führen, dass Standardklingen innerhalb weniger Wochen stumpf werden. Um diesem beschleunigten Verschleiß entgegenzuwirken, ist es wichtig, Ihre Häcksler mit speziellen, verschleißfesten Legierungsmessern auszustatten und sicherzustellen, dass der Rotor durch gepanzerte Schweißbehandlungen geschützt ist.
Die Hauptunterschiede liegen in der Betriebsgeschwindigkeit, dem Drehmoment und den Materialzuführungsmechanismen. Ein schwerer Einwellenzerkleinerer arbeitet mit niedriger Drehzahl, erzeugt aber ein enormes Drehmoment. Mithilfe eines hydraulischen Schiebers werden große, zähe und sperrige Materialien gegen den Rotor gedrückt und in mittelgroße Stücke zerkleinert. Es ist äußerst widerstandsfähig gegen abrasive Materialien und leichte Verunreinigungen. Im Gegensatz dazu arbeitet ein Granulator mit hohen Drehzahlen und geringerem Drehmoment. Es ist darauf ausgelegt, die vom Schredder erzeugten Brocken schnell zu kleinen, gleichmäßigen Flocken zu zerkleinern. Ein Granulator kann weder ganze, sperrige Paletten verarbeiten, noch kann er den Kontakt mit großen Metallteilen überstehen.
Die effektivste und branchenüblichste Methode ist die Installation eines magnetischen Trennsystems direkt nach der primären Zerkleinerungsstufe. Sobald der Zweiwellen-Zerkleinerer die gesamte Palette in grobe Streifen bricht, werden die inneren Stahlrohre freigelegt und vom Kunststoff befreit. Während dieses gemischte Material ein Förderband hinunterläuft, zieht ein über dem Band schwebender Magnetabscheider starke Magnetfelder, um den freiliegenden Stahl nach oben und aus dem Materialstrom zu ziehen. Für maximalen Schutz kombinieren die Einrichtungen dies mit einer magnetischen Kopfrolle am Ende des Förderbandes, um eventuelle Metallreste aufzufangen.
Calciumcarbonat wird häufig verwendet, um die Herstellungskosten zu senken und die Steifigkeit von Kunststoffpaletten zu erhöhen. Während des Recyclingprozesses können hohe Mengen dieses mineralischen Füllstoffs jedoch die physikalischen Eigenschaften des endgültigen recycelten Pellets verändern. Da Calciumcarbonat nicht schmilzt, bleibt es als mikroskopisch kleine Partikel in der Polymermatrix suspendiert. Dadurch erhöht sich die Gesamtdichte des recycelten Kunststoffs, sodass die fertigen Pellets schwerer sind als reine Neupellets. Extrusionsbetreiber müssen spezielle Siebwechsler verwenden, um agglomerierte Füllstoffpartikel herauszufiltern, und die Heizzonen sorgfältig überwachen, um sicherzustellen, dass der Kunststoff ordnungsgemäß homogenisiert wird.
Wenn Sie schwere Materialien mit versteckten Metalleinsätzen verarbeiten, muss Ihr Aktenvernichter über fortschrittliche Überlastschutzsysteme verfügen. Das wichtigste Merkmal ist ein automatisiertes Logiksteuerungssystem, das mit einer Auto-Reverse-Funktion ausgestattet ist. Wenn die Messer des Häckslers in ein außergewöhnlich dickes Stück Stahl beißen, das die Schnittkapazität des Motors überschreitet, erkennt das System den plötzlichen Anstieg der Stromstärke. Innerhalb von Millisekunden stoppt es automatisch den Rotor und kehrt seine Richtung um, um den Stau zu beseitigen. Dadurch wird ein Durchbrennen des Motors verhindert und das Getriebe vor mechanischem Versagen geschützt.
Die Wartung von Rotorblättern in einer Umgebung mit hohem Abrieb erfordert einen proaktiven und nicht einen reaktiven Ansatz. Verwenden Sie zunächst indexierbare quadratische oder konkave Messer aus hochlegiertem Werkzeugstahl. Da diese Messer bis zu viermal gedreht werden können, können Bediener schnell auf eine neue Schneidkante umsteigen, ohne die gesamte Klinge austauschen zu müssen. Zweitens: Legen Sie einen strengen Inspektionsplan fest, der auf den Betriebsstunden basiert, anstatt darauf zu warten, dass die Ausgabequalität sinkt. Der Betrieb stumpfer Rotorblätter auf glasfaserverstärktem Kunststoff zwingt den Motor dazu, härter zu arbeiten, wodurch der Wärme- und Energieverbrauch steigt und gleichzeitig der Verschleiß des Rotorkörpers selbst beschleunigt wird.
Während die Anfangsinvestitionen für eine spezialisierte zweistufige Zerkleinerungslinie mit magnetischer Trennung höher sind als für Standardausrüstung, wird die Kapitalrendite bei Großserienanlagen in der Regel innerhalb von 12 bis 18 Monaten realisiert. Die Einsparungen resultieren aus drei Hauptbereichen: einer drastischen Reduzierung katastrophaler Maschinenausfälle und Ersatzteile, einem deutlich geringeren Energieverbrauch pro Tonne aufgrund der richtigen Drehmomentnutzung und der Möglichkeit, höhere Marktpreise für gleichmäßig große, metallfreie und ordnungsgemäß gewaschene Recyclingflocken zu erzielen. Die Verhinderung eines einzigen schwerwiegenden Ausfalls des Granulatorrotors deckt häufig einen erheblichen Teil der Modernisierung der Spezialausrüstung ab.


