
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-10-18 Herkunft:Powered


Um den Ansaugprozess wirklich zu optimieren, müssen Anlagenbetreiber zunächst die zugrunde liegende Mechanik der Maschinen verstehen. Ein kontinuierlich arbeitender Doppelwellenzerkleinerer unterscheidet sich deutlich von einer Chargenverarbeitungsanlage. Bei der Stapelverarbeitung muss ein Bediener eine festgelegte Materialmenge in eine geschlossene Kammer laden, auf die Größenreduzierung warten und dann erneut laden. Im Gegensatz dazu sind kontinuierliche Systeme für einen ununterbrochenen, fließenden Abfallfluss ausgelegt.
Der Kern dieser Maschine besteht aus zwei parallelen Wellen, die mit robusten, ineinandergreifenden Trennscheiben ausgestattet sind. Diese Wellen drehen sich mit geringer Drehzahl nach innen, erzeugen aber ein extrem hohes Drehmoment. Wenn Material in die Schneidkammer gelangt, greifen, scheren und zerreißen die Messer den Abfall. Das System zieht das Material kontinuierlich durch die Schächte nach unten.
Da die Maschine ohne Pause arbeitet, fungiert das Fördersystem quasi als Taktgeber für die gesamte Recyclinglinie. Die Schneidkammer darf niemals völlig leer sein. Im Leerlauf wird elektrische Energie verschwendet und die stündliche Durchsatzleistung sinkt. Umgekehrt darf es nicht überfüllt werden. Überschüssiges Material blockiert leicht die Messer oder führt zu starker mechanischer Beanspruchung. Um diesen heiklen Gleichgewichtszustand aufrechtzuerhalten, erfordern kontinuierliche Systeme hochentwickelte Lösungen. Beispielsweise ist eine robuste Kunststoff-Zerkleinerungsmaschine auf präzise Ansaugraten angewiesen, die an die spezifische Motorleistung angepasst sind, um sicherzustellen, dass Anlagen mit hoher Kapazität ihre täglichen Produktionsziele erreichen.
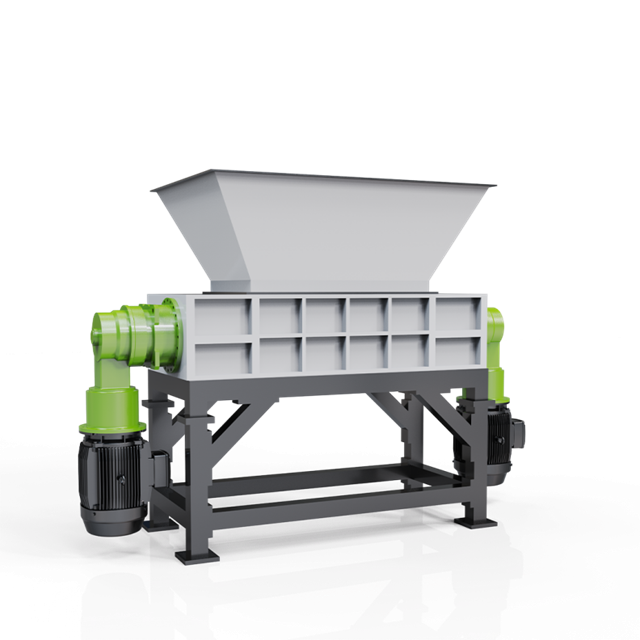
Die physische Ausrüstung, mit der der Abfall in die Schneidkammer transportiert wird, ist selten eine Einheitslösung. Ingenieure wählen den Mechanismus basierend auf dem Anlagenlayout, den Kapazitätsanforderungen und den spezifischen physikalischen Eigenschaften des Materials aus. Nachfolgend sind die Standardmechanismen aufgeführt, die in rauen Industrieumgebungen eingesetzt werden.
Automatisierte Förderanlagen sind der unangefochtene Standard für den kontinuierlichen Betrieb. Sie sorgen für einen gleichmäßigen, messbaren und leicht einstellbaren Materialfluss eine Steigung hinauf und in den Trichter. Gummibänder befördern typischerweise leichte Kunststoffe, vorsortierte Verbraucherabfälle und gepresste Folien. Scharfe oder stark abrasive Materialien führen jedoch schnell zu Löchern in einem Standard-Gummiband. Bei Hochleistungsanwendungen rüsten Anlagen auf Stahlketten- oder Hochleistungsplattenförderer auf. Diese bieten eine enorme Haltbarkeit und bewältigen schwere Lasten, ohne durchzuhängen oder zu verrutschen.
Bestimmte Materialien widerstehen hartnäckig dem Einzug in die Schneidwellen. Hohle, leichte oder sehr voluminöse Gegenstände neigen dazu, auf den rotierenden Klingen zu hüpfen oder zu schwimmen. Um diesem Phänomen entgegenzuwirken, werden Hydraulikzylinder direkt in den Trichter integriert. Diese automatisierten schweren Stahlplatten drücken das sperrige Material mit Gewalt gegen die Schneidwellen. Dadurch wird sichergestellt, dass die Klingen den Kunststoff effektiv greifen und abschneiden können, anstatt sich nutzlos darunter zu drehen.
Anlagen mit extrem hoher Kapazität verarbeiten riesige Mengen Industrieschrott. Standardförderern fehlt hier einfach die Geschwindigkeit und Volumenkapazität, um mit der Verarbeitungsleistung mitzuhalten. Für übergroße Lasten verwenden die Bediener schwere Maschinen wie Bagger, Laufkräne oder Greiferlader. Das Material fällt in einen übergroßen, speziell angefertigten Puffertrichter. Dieser Spezialbehälter fasst vorübergehend die riesige Nutzlast. Der Abfall wird durch Schwerkraft und interne Bewegung langsam zu den Schneidwellen dosiert, um ein sofortiges Abwürgen des Motors zu verhindern.
| Mechanismustyp | Am besten geeigneter Materialdurchsatz | Kapazität | Primärer technischer Vorteil |
|---|---|---|---|
| Gummibandförderer | Folien, PET-Flaschen, leichte Kunststoffe | Mittel bis Hoch | Kostengünstige, hochgradig einstellbare Geschwindigkeit über VFD. |
| Stahlkettenförderer | Schleifabfälle, schwere starre Kunststoffe | Hoch | Pannensicher, kein Riemenschlupf unter Last. |
| Hydraulischer Ram/Pusher | Hohlfässer, Rohre, sperrige Gegenstände | Medium | Beseitigt das Aufprallen von Material und erzwingt den Eingriff. |
| Greifer-/Kranverladung | Riesiger Industrieschrott, übergroße Ballen | Extrem hoch | Bewältigt extreme Volumina ohne Vorschneiden. |
Ein weit verbreitetes Missverständnis in der Abfallwirtschaft ist, dass eine schnellere Förderung des Materials zu einer linearen Erhöhung der Tagesleistung führt. In der Realität können kontinuierliche Systeme nicht mit einer unbegrenzten Menge Abfall auf einmal zwangsernährt werden. Unter dosierter Zuführung versteht man den Prozess der strengen Kontrolle des Volumens und der Geschwindigkeit des in die Kammer gelangenden Materials. Dies ist eine zwingende Voraussetzung zum Schutz der strukturellen Integrität.
Das Einfüllen einer großen Menge dichten Materials in die Schneidkammer führt gleichzeitig zu einem heftigen Drehmomentanstieg. Die Doppelwellen versuchen, mehr Material zu scheren, als die Elektromotoren verarbeiten können. Dieser immense Widerstand führt zu einem massiven Anstieg der Stromstärke. Dies führt zu automatischen Maschinenabschaltungen, ausgelösten Leistungsschaltern oder gebrochenen Antriebswellen. Durch die dosierte Zuführung wird das Material schrittweise zugeführt. Dadurch wird sichergestellt, dass die Lautstärke perfekt zur ausgelegten Drehmomentkurve des Motors passt.
Bei der Effizienz im industriellen Recycling geht es darum, den betrieblichen Optimalpunkt zu finden. Das Ziel besteht darin, die Schneidkammer ausreichend gefüllt zu halten, damit die Klingen ständig mit dem Kunststoff in Kontakt kommen. Allerdings darf es nicht so voll sein, dass die Motoren überanstrengen und langsamer werden. Wenn das Material mit dieser präzisen Geschwindigkeit fließt, erreicht die Maschine während der gesamten Schicht konstant ihre maximale theoretische Leistung.
Übermäßige mechanische Belastung beschleunigt die Verschlechterung kritischer und teurer Komponenten. Der Verschleiß an den Schneidmessern, Lagern und Getrieben verringert sich deutlich, wenn das Material gleichmäßig eindringt. Ein gleichmäßiger Durchfluss verhindert heftige Stöße und Vibrationen, die bei Überfütterung auftreten. Dadurch wird die Lebensdauer der Verschleißteile verlängert und die Wartungsausfallzeiten drastisch reduziert.
Aktuelle Marktanalysen zeigen eine massive Entwicklung in der Abfallwirtschaft. Da die globalen Kreislaufwirtschaftsziele immer strenger werden, verzichten Anlagen zunehmend auf rein reaktive mechanische Anlagen. Der aktuelle Industriestandard legt großen Wert auf prädiktive, KI-gesteuerte Aufnahmemechanismen. Moderne Anlagen setzen heute optische Scanner und 3D-Volumensensoren direkt über den Förderbändern ein. Diese fortschrittlichen Tools analysieren die Dichte, Größe und Zusammensetzung des Materials in Echtzeit, bevor der Abfall überhaupt in den Trichter gelangt. Durch die Vorhersage der Last passt das System die Fördergeschwindigkeiten proaktiv an. Dieser datengesteuerte Trend verhindert Staus, bevor sie entstehen, und optimiert den Energieverbrauch in einem noch nie dagewesenen Ausmaß. Betriebe, die diese intelligenten Systeme nicht einführen, haben zunehmend Schwierigkeiten, im gewerblichen Recycling großer Mengen wettbewerbsfähig zu bleiben.
Die Verarbeitung von Standard-Verbraucherflaschen unterscheidet sich erheblich von der Verarbeitung übergroßer, dicker oder sehr unregelmäßiger Industriekunststoffe. Standard-Förderanlagen erfordern umfangreiche technische Änderungen, um diese anspruchsvollen Materialien sicher zu handhaben.
Stellen Sie sich eine Anlage vor, deren Aufgabe es ist, Schwerlastpaletten, Autostoßstangen oder dickwandige Rohre zu verarbeiten. Diese Artikel enthalten viel Leerraum und sind sehr steif. Sie fließen nicht leicht eine normale Steigung hinauf. Beim Betrieb einer großen Kunststoffabfallzerkleinerungsmaschine müssen Anlagenmanager breitere Bänder verwenden, die mit robusten Stahlstollen ausgestattet sind. Diese Stollen verhindern, dass große Gegenstände beim steilen Anstieg zum Trichter nach hinten rollen.
Übergroße Materialien sind bekanntermaßen anfällig für ein frustrierendes Phänomen, das als Brückenbildung bekannt ist. Dies geschieht, wenn große Teile im Trichter miteinander verhaken. Sie bilden einen physischen Bogen über den Schneidwellen. Die Maschine läuft weiter unten, es gelangt jedoch kein Material zu den Messern. Um dem entgegenzuwirken, entwickeln die Hersteller speziell abgewinkelte und ausgestellte Trichter. Einige weisen auf der einen Seite vertikale Wände und auf der anderen Seite ein steiles Gefälle auf, um die strukturelle Integrität der ineinandergreifenden Abfälle zu zerstören. Auch interne Agitatoren werden eingesetzt, um entstehende Brücken aufzubrechen.
In manchen Fällen sind die Materialien einfach zu massiv, um direkt in die kontinuierliche Linie eingebracht zu werden. Betreiber müssen eine Vorbereitungsphase vor der Zerkleinerung durchführen. Dabei werden übergroße Ballen mithilfe einer langsam laufenden mechanischen Schere zerkleinert. Alternativ schneiden Arbeiter manuell massive Industrierohre auf handliche Längen, bevor sie sie auf das Hauptförderband laden. Dadurch wird sichergestellt, dass das Material nicht an der Infrastruktur der Anlage hängen bleibt.
Modernes industrielles Recycling basiert weitgehend auf Daten und nicht auf manuellen Vermutungen. Hochentwickelte elektronische Systeme steuern den Ansaugvorgang und überwachen die Leistung in Echtzeit, um einen kontinuierlichen Betrieb mit minimalem menschlichen Eingriff sicherzustellen.
Der speicherprogrammierbare Controller fungiert als zentrales Nervensystem. Es ist fest verdrahtet, um die Stromaufnahme der Hauptantriebsmotoren kontinuierlich zu überwachen. Es synchronisiert diese Echtzeitdaten mit der Geschwindigkeit des Zuführbandes. Wenn die Maschine problemlos Material verarbeiten kann, signalisiert die Steuerung dem Förderer, die Geschwindigkeit zu erhöhen. Wenn die Motorlast ihre maximale Sicherheitsgrenze erreicht, verlangsamt das System automatisch die Geschwindigkeit oder hält den Förderer an.
Selbst bei perfekt dosiertem Durchfluss kann es gelegentlich vorkommen, dass ein unzerbrechlicher Fremdkörper die Schneidwellen blockiert. Fortschrittliche Systeme verfügen über eine wichtige Auto-Reverse-Funktion. Wenn Sensoren einen ungewöhnlichen momentanen Anstieg der Stromstärke erkennen, reagiert das System innerhalb von Millisekunden. Es stoppt sofort das Zuführband und kehrt die Drehung der Wellen für einige Sekunden um. Dadurch wird das hartnäckige Material gelöst. Anschließend dreht es sich wieder vorwärts, sodass der Betrieb fortgesetzt werden kann, ohne dass ein Bediener die Maschine manuell ausheben muss.
An den Elektromotoren, die die Förderbänder antreiben, sind Frequenzumrichter installiert. Anstelle eines einfachen und ruckartigen Schalters ermöglichen diese Antriebe eine präzise schrittweise Anpassung der Bandgeschwindigkeit. Der Antrieb sorgt dafür, dass sich das Förderband genau mit der Geschwindigkeit bewegt, die zur Echtzeit-Verarbeitungskapazität erforderlich ist, was zu einem hocheffizienten und energiesparenden Betrieb führt.
Die Effizienz eines kontinuierlichen Systems hängt stark von der Qualität des Materials ab, bevor es den Trichter erreicht. Die Integration vorgelagerter Vorbereitungsprotokolle ist gängige Praxis zum Schutz von Maschinen.
Kontinuierliche Maschinen sind unglaublich robust, aber nicht unzerstörbar. Die Vorsortierung ist der notwendige erste Schritt, um nicht zerkleinerbare Materialien zu entfernen. Fremdmetall ist die häufigste Ursache für Klingenschäden. Ungewöhnliche Eisenstücke, Bolzen oder Stahlklammern zerstören leicht die Schneidscheiben. Anlagen installieren routinemäßig Überband-Magnetabscheider, die direkt über dem Förderband aufgehängt sind. Während der Plastikmüll nach oben wandert, zieht der starke Elektromagnet Eisenmetalle aus dem Strom und entlädt sie in einen separaten Behälter.
In umfassenden Recyclinganlagen ist die Größenreduzierung nur die erste Stufe eines viel größeren Netzwerks. Der Ausstoß muss kontinuierlich in nachgeschaltete Reibscheiben, Schwimm-Sink-Tanks und thermische Trockner eingespeist werden. Daher muss die anfängliche Aufnahmerate so kalibriert werden, dass sie den Durchsatzgrenzen der nachfolgenden Wasch- und Pelletierungslinien entspricht. Dadurch werden Engpässe überall in der Fabrikhalle vermieden.
Die Auswahl des richtigen Einzugsmechanismus ist ebenso wichtig wie die Auswahl des Schneidwerks selbst. Käufer müssen spezifische Betriebsparameter bewerten, um eine fundierte technische Entscheidung zu treffen.
Die physikalischen Eigenschaften Ihres primären Abfallstroms bestimmen die erforderliche Ausrüstung. Bei der Verarbeitung leichter Folien ist ein Standard-Gummiband mit variablem Antrieb äußerst effizient. Allerdings erfordert die Handhabung starrer Industrieabfälle eine robuste Stahlkette gepaart mit einem Hydraulikzylinder. Durch die Integration eines Kunststoff-Recycling-Schredders mit speziellen Rotordurchmessern wird sichergestellt, dass zähes Material effizient eingezogen wird, anstatt auf die Klingen zu prallen.
Der Platzbedarf der Anlage spielt bei der Gestaltung eine wichtige Rolle. Lange Schrägbänder benötigen viel Platz auf dem Boden, um die erforderliche Höhe zu erreichen. Wenn die Stellfläche begrenzt ist, müssen Einrichtungen vertikale Becherwerke oder kundenspezifische Laufkran-Ladesysteme in Erwägung ziehen. Diese haben eine geringere Stellfläche, erfordern aber größere Deckenabstände.
Der Kauf eines Aktenvernichters und eines Förderers von zwei unterschiedlichen, unkoordinierten Anbietern führt oft zu Integrationsfehlern. Es wird dringend empfohlen, mit einem Originalgerätehersteller zusammenzuarbeiten, der die automatisierte Linie als Ganzes individuell gestaltet. Dadurch wird sichergestellt, dass die Software, die Antriebe, die Förderbandabmessungen und die Trichtergeometrie als eine einheitliche Einheit zusammenarbeiten.
Ein kontinuierlich arbeitender Doppelwellenzerkleinerer ist eine hocheffiziente Maschine, die große Mengen an Industrieabfällen in rentables, wiederverwertbares Material umwandeln kann. Sein wahres Potenzial wird jedoch erst durch ein intelligentes, automatisiertes und gut konzipiertes Ansaugsystem freigesetzt. Von automatisierten Stahlförderern und Hydraulikzylindern bis hin zu hochentwickelten elektronischen Steuerungen und Magnetabscheidern spielt jede Komponente eine entscheidende Rolle bei der Aufrechterhaltung dieses sensiblen Betriebs-Sweet-Spots.
Die Implementierung einer ordnungsgemäß dosierten Zuführung schützt Ihre Maschinen, steigert Ihre Tagesleistung erheblich und senkt die Gesamtwartungskosten. Lassen Sie nicht zu, dass inkonsistente Abläufe Ihre Rentabilität beeinträchtigen. Wenn Sie die Effizienz Ihrer Anlage steigern möchten, besuchen Sie Jwell Machinery, um Ihren spezifischen Materialstrom zu bewerten und maßgeschneiderte Zerkleinerungs- und Zuführlösungen zu erkunden, die genau auf Ihre Produktionsanforderungen zugeschnitten sind.
Bei Überlastung erleben die Elektromotoren einen massiven Drehmomentanstieg, da sie Schwierigkeiten haben, das überschüssige Material abzuscheren. Moderne Geräte sind mit Kontrollsystemen ausgestattet, die diese Stromstärkespitze sofort erkennen. Das System stoppt automatisch das Zuführband und dreht die Schneidwellen um, um das Material neu zu positionieren, bevor es den normalen Betrieb wieder aufnimmt, und verhindert so mechanische Schäden.
Es hängt ganz von Ihrem Material ab. Wenn Sie leichte, hohle oder sehr voluminöse Gegenstände wie Kunststofffässer, Großbehälter oder große Rohre verarbeiten, wird dringend ein hydraulischer Schieber empfohlen, um das federnde Material in die Klingen zu drücken. Für dichte, flache oder vorzerkleinerte Kunststoffe ist in der Regel eine Standard-Förderbandzuführung ausreichend.
Während kleine Chargeneinheiten manchmal von Hand beschickt werden können, sollte eine kontinuierlich arbeitende Industriemaschine niemals manuell beschickt werden. Abgesehen von den schwerwiegenden Sicherheitsrisiken kann der Mensch einfach nicht das konstante, präzise dosierte Tempo bei hohen Volumina einhalten, das erforderlich ist, um die Maschine mit optimaler Effizienz zu betreiben.
Die gebräuchlichste und effektivste Methode ist die Installation eines Überband-Magnetabscheiders am Zuführförderband. Dieser leistungsstarke Elektromagnet zieht automatisch Eisenmetalle aus dem Kunststoffabfallstrom, bevor dieser in den Trichter fällt, und schützt so die Messer vor katastrophalen Schäden.
Die Materialdichte wirkt sich direkt auf das Motordrehmoment aus. Kunststoffe mit hoher Dichte erfordern eine langsamere, genau dosierte Vorschubgeschwindigkeit, um Stromspitzen und Motorbelastungen zu vermeiden. Umgekehrt können voluminöse Materialien und Materialien mit geringer Dichte mit höheren Fördergeschwindigkeiten gefördert werden, wobei häufig hydraulische Stößel erforderlich sind, um sicherzustellen, dass die Klingen das sperrige Material richtig greifen.
Ein Frequenzumrichter steuert die Geschwindigkeit des Fördermotors mit äußerster Präzision. Anstelle einer ruckartigen Stop-and-Go-Bewegung beschleunigt oder bremst der Antrieb das Band sanft, basierend auf Echtzeit-Feedback vom Hauptsteuerpult. Dadurch wird ein konstanter und optimaler Materialfluss gewährleistet, der perfekt auf die Schneidleistung abgestimmt ist.


