
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-10-07 Herkunft:Powered


Verlangsamen Materialstaus Ihre Recyclinglinie? Ich sehe, dass dies ständig in der Fabrikhalle passiert. In vielen herkömmlichen Konfigurationen führt die manuelle Zuführung zu katastrophalen Motorüberlastungen. Der Durchsatz wird sehr inkonsistent. Dieser betriebliche Engpass kostet Einrichtungen viel Zeit, Energie und Einnahmen. Eine kontrollierte Zerkleinerungsanlage löst dieses Problem wirkungsvoll. Es macht menschliche Vermutungen völlig überflüssig.
Werfen wir einen Blick auf aktuelle Branchentrends. Aktuelle Analysen zeigen einen massiven Strukturwandel in der globalen Abfallwirtschaft. Anlagen sind mit steigenden Arbeitskosten und strengeren Reinheitsvorschriften für recycelte Produkte konfrontiert. Folglich wird die Verwendung manueller oder schwerkraftbasierter Fütterung zunehmend obsolet. Der Markt schwenkt aggressiv auf vollautomatische, SPS-gesteuerte Zerkleinerungssysteme um. Diese Entwicklung schützt teure Maschinen vor plötzlichen mechanischen Ausfällen. Darüber hinaus gewährleistet es den gleichmäßigen Materialfluss, der von modernen nachgeschalteten Extrudern und Granulatoren gefordert wird.
In diesem umfassenden Leitfaden erfahren Sie genau, wie automatisierte Fütterungsmechanismen funktionieren. Wir werden die zugrunde liegende Technologie, die sie antreibt, aufschlüsseln. Sie erfahren außerdem umsetzbare Strategien zur Maximierung der Effizienz Ihrer Geräte auf der Grundlage realer technischer Praktiken.
Um einen industriellen Recyclingbetrieb wirklich zu optimieren, müssen Facility Manager die internen Mechanismen ihrer Geräte verstehen. Ein kontrolliertes Zerkleinerungssystem stellt eine bedeutende technische Verbesserung gegenüber herkömmlichen Alternativen mit Schwerkraftbeschickung dar. Es bietet eine präzise, algorithmische Kontrolle über die Materialverarbeitung.
Bevor Sie die Nuancen des Fütterungsmechanismus erkunden, ist es wichtig, die Kernkomponenten zu verstehen. Bei der Auswahl eines zuverlässigen Einwellen-Zerkleinerers ist die interne Intelligenz nicht verhandelbar. Jeder Teil spielt eine ganz spezifische Rolle bei der Reduzierung von Sperrmüll.
Was dieses Gerät grundlegend von älteren manuellen Maschinen unterscheidet, ist seine interne Intelligenz. Bei einer Standardeinheit mit Schwerkraftbeschickung fällt der Schrott direkt auf den Rotor. Wenn ein schwerer, dichter Gegenstand in die Kammer eindringt, versucht der Rotor, alles auf einmal aggressiv zu zerschneiden. Dies führt häufig zu mechanischem Abwürgen, gerissenen Antriebsriemen oder schwerem Motorausfall.
Die kontrollierte Zerkleinerungstechnik eliminiert diese Betriebsgefahr. Es nutzt fortschrittliche Sensoren und eine speicherprogrammierbare Steuerung, um den physischen Fluss des Abfallstroms zu steuern. Die SPS überwacht kontinuierlich die Stromaufnahme des Hauptantriebsmotors. Basierend auf diesen Echtzeitdaten kommuniziert es direkt mit dem Hydraulikzylinder. Es bestimmt genau, wie stark und wie schnell das Material in die Schneidkammer gedrückt wird. Diese geschlossene Kommunikation stellt sicher, dass das System mit höchster Effizienz arbeitet, ohne jemals seine mechanischen Grenzen zu überschreiten.
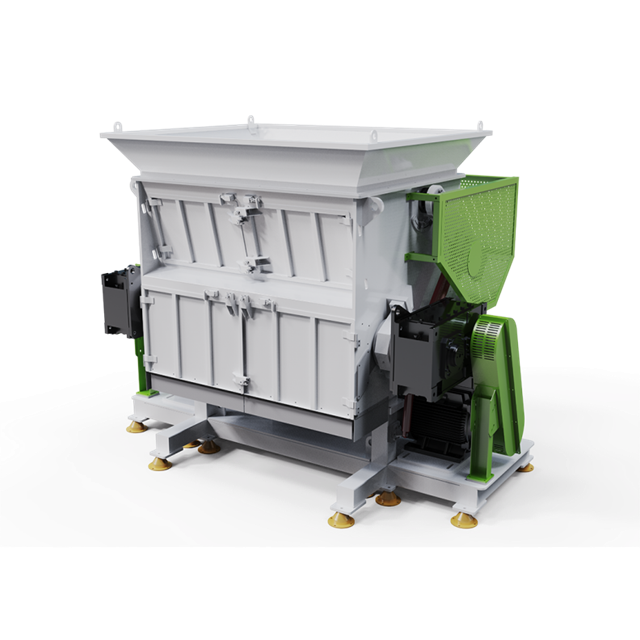
Das Verständnis der physischen Reise des Ausgangsmaterials hilft Betreibern, den Durchsatz zu optimieren und die Lebensdauer ihrer Verarbeitungseinheiten zu verlängern. Der Fütterungsprozess ist kein zufälliger Vorgang. Es handelt sich vielmehr um eine hochkoordinierte mechanische Abfolge.
Der Betriebszyklus beginnt, wenn der Abfall in den Trichter gefüllt wird. Stellen Sie sich eine belebte Werkshalle vor, in der ein Gabelstaplerfahrer einen riesigen Behälter mit schweren Spülmitteln in die Maschine kippt. Dabei fungiert der Trichter als kritische Pufferzone. Es ist wichtig, diese Kammer nicht über ihr Fassungsvermögen hinaus zu füllen. Eine vorzeitige Kompression des Materials durch sein Eigengewicht kann die anfängliche Bewegung des Hydraulikzylinders behindern. Diese Störung wirkt sich negativ auf den gesamten Zyklus aus.
Sobald der Schrott am Boden des Trichters liegt, wird der Hydraulikzylinder aktiviert. Der Schieber ist an der Rückseite der Ladekammer positioniert und bewegt sich horizontal entlang seiner Führungsschienen. Es übt einen sorgfältig berechneten Druck aus, um die Schüttgutladung nach vorne gegen die rotierende Welle zu drücken. Insbesondere hängen Geschwindigkeit und Kraft dieses Stößels vollständig vom Widerstand ab, dem der Rotor ausgesetzt ist. Dies garantiert eine dosierte Präsentation statt eines unkontrollierten, chaotischen Dumps.
Während der hydraulische Drücker die Last gegen den Rotor drückt, beginnt die eigentliche Zerkleinerung. Die rotierenden Messer greifen das Material aggressiv. Sie ziehen es nach unten und scheren es gegen die feststehenden Statormesser. Da der Stößel einen konstanten, regulierten Druck aufrechterhält, wird die feste Masse kontinuierlich abgeschabt oder zerkleinert. Die zerkleinerten Bruchstücke zirkulieren in der Schneidkammer, bis sie auf eine Größe zerkleinert sind, die klein genug ist, um durch das Bodensieb zu fallen. Sollte das Material abprallen oder den Klingen Widerstand leisten, passt der Stößel seinen Druck sofort an, um einen gleichmäßigen, effektiven Biss aufrechtzuerhalten.
Der wahre Wert moderner Zerkleinerungsgeräte liegt in ihrer Software. Die SPS fungiert als zentrales Gehirn des Betriebs. Maschinensicherheit und gleichbleibende Ausgabequalität haben Vorrang vor roher, unkontrollierter Geschwindigkeit.
Die Vorschubgeschwindigkeit ist niemals statisch. Es handelt sich um eine hochdynamische Variable. Zunächst legt die SPS eine Grundstromstärke für optimale Schnittbedingungen fest. Wenn der Rotor weiche Kunststoffe oder hohle Behälter verarbeitet, verbraucht der Motor deutlich weniger Strom. Wenn die SPS diese geringe Last erkennt, befiehlt sie dem Hydraulikzylinder, schneller vorzufahren. Diese Aktion erhöht den Gesamtdurchsatz. Wenn der Rotor dagegen auf dichte Plastikklumpen oder dickes Hartholz trifft, muss der Motor exponentiell härter arbeiten. Die SPS registriert diesen Stromspitzenanstieg sofort und bremst den Hydraulikzylinder ab. Durch die Reduzierung der Vorschubgeschwindigkeit kann der Rotor kleinere Bisse aufnehmen. Dadurch bleibt der optimale Wirkungsgrad erhalten, ohne dass das Antriebssystem überhitzt.
Selbst bei dynamischen Anpassungen können bestimmte hartnäckige Materialien dazu führen, dass sich der Motor seiner maximalen sicheren Betriebsgrenze nähert. Maschinen in Industriequalität verfügen über robuste Motoren – oft mit einer Leistung von 37 kW bis 132 kW – gepaart mit High-End-SPS für Reaktionszeiten im Millisekundenbereich. Sollte der Rotor in einen besonders festen Block beißen, erkennt die SPS die kritische Stromstärkespitze sofort und leitet eine Schutzsequenz ein. Zunächst stoppt der Hydraulikzylinder sofort den Druck und fährt leicht zurück, um den horizontalen Druck zu entlasten. Anschließend stoppt der Hauptrotor und kehrt seine Drehung für einige Sekunden um, um die mögliche Blockierung zu beseitigen. Schließlich nimmt der Rotor seine Vorwärtsdrehung wieder auf und der Stößel bewegt sich nach vorne, um in einem anderen Winkel wieder in den Block einzugreifen. Dieser automatisierte Eingriff verhindert katastrophale Ausfälle und macht eine manuelle Bereinigung überflüssig.
Um den kommerziellen Wert der Modernisierung Ihrer Recyclinglinie deutlich zu veranschaulichen, untersuchen Sie die betrieblichen Unterschiede zwischen älteren manuellen Systemen und modernen automatisierten Anlagen.
| Betriebsmerkmale | Manueller oder schwerkraftgespeistes System, | SPS-gesteuerte hydraulische Zufuhr |
|---|---|---|
| Motorschutz | Hohe Gefahr des Abwürgens und Reißens des Riemens. | Null Risiko. Auto-Reverse verhindert Überlastung. |
| Durchsatzkonsistenz | Sehr unregelmäßig, abhängig von den Fähigkeiten des Bedieners. | Stabile und vorhersehbare Tonnenproduktion pro Stunde. |
| Arbeitsbedarf | Erfordert ständige Überwachung und manuelle Entstörung. | Vollständig autonomer Betrieb nach der ersten Beladung. |
| Materialanpassungsfähigkeit | Probleme mit sehr dichten oder sehr leichten Materialien. | Der Stößeldruck passt sich dynamisch der Materialdichte an. |
Bei der Bewertung einer Kunststoffzerkleinerungsmaschine für eine gewerbliche Anlage ist die Effizienz des Zuführmechanismus direkt mit bestimmten technischen Kennzahlen verknüpft. Das Verständnis dieser Spezifikationen ist für eine fundierte Kaufentscheidung von entscheidender Bedeutung.
Die physischen Abmessungen der Zufuhröffnung müssen perfekt zur Schüttgutgröße Ihres Zielabfallstroms passen. Wenn die Öffnung zu eng ist, bleiben große Stücke im oberen Teil des Trichters hängen, bevor sie überhaupt die Schneidkammer erreichen. Dieses frustrierende Phänomen wird als Bridging bezeichnet. Wenn eine Brückenbildung auftritt, drückt der Hydraulikzylinder leere Luft, während das Ausgangsmaterial nutzlos darüber schwimmt. Um dies zu verhindern, müssen die Trichteröffnung und die Innenkammerbreite so spezifiziert werden, dass sie das größte einzelne Stück Schrott, das Ihre Anlage verarbeiten möchte, aufnehmen können, plus einen großzügigen Spielraum.
Die Motorleistung bestimmt das maximale Drehmoment, das der Häcksler auf den Widerstand ausüben kann. Durch die höhere Leistung kann das Gerät seine Drehzahl auch dann beibehalten, wenn der Hydraulikzylinder dichte Materialien aggressiv gegen die Messer drückt. Hochleistungs-Einwellensysteme arbeiten im Allgemeinen mit niedrigen Drehzahlen – typischerweise zwischen 70 und 120 U/min – um dieses enorme Drehmoment zu erzeugen. Eine perfekt kalibrierte Einheit gleicht die Rotationskraft des Motors mit dem Druckdruck des Hydraulikzylinders aus. Diese Waage erreicht eine maximale Tonnenleistung pro Stunde, ohne die Auto-Reverse-Funktion unnötig auszulösen.
Selbst die fortschrittlichsten automatisierten Systeme erfordern ordnungsgemäße Betriebsprotokolle, um optimal zu funktionieren. Durch die Implementierung strenger Standardbetriebsverfahren in der Anlage wird der mechanische Verschleiß drastisch reduziert.
Industrielle Aktenvernichter sind zwar robust, aber nicht unzerstörbar. Die wichtigste Betriebsgewohnheit ist die Vorsortierung des Inputs, um nicht zerkleinerbare Verunreinigungen zu entfernen. Schwermetalle, dicke Stahlteile oder große Steine, die in einem Plastikmüllstrom versteckt sind, können schwere, irreversible Schäden an den Schneidmessern verursachen. Obwohl die SPS die plötzliche Überlastung erkennt und den Rotor umkehrt, kann der anfängliche heftige Aufprall eine Wolframkarbidklinge leicht zerbrechen. Der Einsatz magnetischer Überkopfabscheider oder manueller Inspektionsprotokolle vor dem Beladen ist für die Langlebigkeit der Ausrüstung unerlässlich.
Um die Effizienz Ihres Recycling-Schredders zu maximieren , sollten Betreiber eine kontinuierliche, dosierte Zufuhr anstreben, anstatt große, seltene Chargen abzuwerfen. Durch das gleichzeitige Abladen einer großen Ladung wird das Material komprimiert. Dies erhöht die Gefahr einer Brückenbildung im Trichter und zwingt die Maschine dazu, in stark schwankenden Lastzyklen zu arbeiten. Stattdessen ermöglicht der Einsatz eines geneigten Förderbandes, das mit einem Frequenzumrichter ausgestattet ist, den Bedienern die Bereitstellung eines gleichmäßigen Schrottstroms. Dadurch bleibt der Trichter konstant zu einer optimalen Kapazität von 60 bis 70 % gefüllt, sodass der Hydraulikzylinder in einem gleichmäßigen, rhythmischen Zyklus arbeiten kann.
Trotz hochautomatisierter Steuerungen können mechanische oder betriebliche Variablen gelegentlich Störungen in der Verarbeitungslinie verursachen. Nachfolgend finden Sie einen praktischen Diagnoseleitfaden zur Behebung der häufigsten Fütterungsstörungen.
Wenn der Hydraulikzylinder hin und her fährt und sich der Rotor dreht, aber keine zerkleinerten Partikel das Sieb verlassen, liegt wahrscheinlich eine Brückenbildung vor. Die Motorstromstärke bleibt normalerweise ungewöhnlich niedrig. Dies geschieht, wenn Schrott im oberen Teil des Trichters stecken bleibt und einen Bogen über der Schneidkammer bildet. Dies kommt häufig bei übergroßen Gegenständen oder hochflexiblen, leichten Folien vor, denen die Schüttdichte fehlt, um auf natürliche Weise zu fallen. Bei starren Artikeln muss das Material vorgestanzt werden. Bei flauschigen Folien oder gewebten Beuteln wird dringend empfohlen, eine Überkopfpresse – einen vertikalen hydraulischen Stempel – zu installieren, um das schwimmende Material kraftvoll nach unten in den Weg des horizontalen Stempels zu drücken.
Gelegentlich kann es vorkommen, dass sich der Hydraulikzylinder unregelmäßig, extrem langsam oder überhaupt nicht vorwärts bewegt. Hierbei handelt es sich in der Regel eher um ein Problem mit dem Hydrauliksystem als um einen Softwarefehler. Zu den häufigsten Ursachen gehören niedrige Hydraulikflüssigkeitsstände, verstopfte Filter, beschädigte Wegeventile oder zerkleinerter Kunststoffstaub, der die physischen Führungsschienen blockiert. Um dieses Problem zu beheben, führen Sie eine gründliche Inspektion des Hydraulikaggregats durch, überprüfen Sie die Betriebsdruckmessgeräte und reinigen Sie die internen Führungsschienen sorgfältig.
Wenn das System ständig stoppt, automatisch reversiert und Schwierigkeiten hat, einen gleichmäßigen Schnittrhythmus aufrechtzuerhalten, sinkt der Durchsatz. Dies bedeutet normalerweise, dass das Ausgangsmaterial zu dicht für die aktuellen SPS-Einstellungen ist, die Schneidmesser stark abgestumpft sind oder die Sieblochgröße zu restriktiv ist. Überprüfen Sie zunächst die Rotor- und Statormesser. Stumpfe Klingen erfordern exponentiell mehr Kraft zum Scheren von Material. Wenn die Messer scharf sind, muss ein Techniker möglicherweise die Stromstärkegrenzen der SPS neu kalibrieren oder die Vorschubgeschwindigkeit des hydraulischen Stößels reduzieren.
Die betriebliche Effizienz jeglicher Zerkleinerungsgeräte wird stark von den physikalischen Eigenschaften des Inputs bestimmt. Ein herkömmliches schwerkraftgespeistes System hat mit Extremen zu kämpfen – Materialien, die entweder zu dicht oder zu flexibel sind. Durch den Einsatz einer SPS zur Steuerung der Bewegung des Hydraulikzylinders passt sich der gesteuerte Zerkleinerer nahtlos an verschiedene Schüttdichten und Zugfestigkeiten an.
Materialien wie Spritzgussspülungen, dickwandige Rohre aus hochdichtem Polyethylen und große Extruderklumpen verfügen über eine enorme strukturelle Integrität. Wenn ein dichter Kunststoffklumpen unreguliert in einen Rotor eingebracht wird, führt das plötzliche Einkuppeln zum sofortigen Abwürgen des Motors. Der gesteuerte Hydraulikzylinder ist hier unbedingt erforderlich. Der schwere Kunststoff wird im Mikrotempo vorangetrieben, so dass der Rotor jeweils ein paar Millimeter abschabt. Dieser kontrollierte Abrieb verhindert ein Abwürgen und sorgt für einen gleichmäßigen Abbau der härtesten Blöcke.
Flexible Materialien stellen eine ganz andere Herausforderung dar. Polyethylenfolien niedriger Dichte und gewebte Beutel aus Polypropylen weisen eine hohe Zugfestigkeit, aber eine sehr geringe Schüttdichte auf. Sie neigen dazu, den Trichter zu überbrücken oder sich um die Rotorwelle zu wickeln. Bei Verwendung einer hochwertigen Maschine, die mit einem intelligenten Hydraulikzylinder ausgestattet ist, kann das System speziell für diese Eingaben kalibriert werden. Die SPS stellt den Stößel so ein, dass er sich schneller und kontinuierlicher bewegt. Dadurch wird das luftige Material aktiv in eine dichte, brikettartige Form gegen den Rotor komprimiert, wodurch ein Umwickeln verhindert und ein sauberes Scheren gewährleistet wird.
Ersatzbrennstoffe und industrielle Holzabfälle stellen äußerst heterogene Ströme dar. Eine einzelne Charge kann Textilien, starre Kunststoffe, flexible Verpackungen und dichte Hartholzreste enthalten. Die Inkonsistenz dieser Materialien erfordert einen äußerst anpassungsfähigen Zuführmechanismus. Der SPS-gesteuerte Vorschub geht nahtlos vom schnellen Vorschieben weicher Pappe zum sofortigen Verlangsamen für ein dichtes Stück Holz über. Diese dynamische Anpassung sorgt für ein konstantes Ausgabevolumen und eine einheitliche Partikelgröße, ohne dass eine manuelle Sortierung des gemischten Abfallstroms erforderlich ist.
Ein intelligentes, automatisiertes Zuführsystem ist der Grundstein für ein hocheffizientes modernes Recycling. Durch den Einsatz eines SPS-überwachten Hydraulikzylinders können Anlagen Materialstaus wirksam verhindern, Motorüberlastungen verhindern und eine äußerst vorhersehbare Durchsatzrate aufrechterhalten. Durch die Auswahl der richtigen Ausrüstung, die richtige Dimensionierung Ihres Zufuhranschlusses und die Einhaltung strenger Wartungspläne können Sie Ihre Betriebsausgaben drastisch reduzieren. Letztlich ist die Abkehr von der manuellen Beschickung hin zur kontrollierten Zerkleinerungstechnologie eine Investition in langfristige Zuverlässigkeit und Rentabilität. Wenn Ihre Anlage bereit ist, Engpässe zu beseitigen und die Größenreduzierung zu automatisieren, erkunden Sie die fortschrittlichen Lösungen von Jwell Machinery, um den genauen Zerkleinerer zu finden, der für Ihren spezifischen Materialstrom konfiguriert ist.
Bei einer manuellen oder schwerkraftabhängigen Standardmaschine führt eine Überfütterung unweigerlich zu einem mechanischen Stau. Das überschüssige Material überschwemmt die Schneidkammer und führt dazu, dass sich der Rotor nicht mehr dreht. Dadurch entsteht eine enorme Stromspitze, die zum Auslösen von Leistungsschaltern oder zum Reißen von Antriebsriemen führen kann. Bei einer gesteuerten Zerkleinerungsanlage nimmt die SPS dies vorweg. Wenn zu viel Material in den Trichter gekippt wird, erkennt die Software die daraus resultierende Belastung des Rotors und stoppt den hydraulischen Schieber automatisch oder zieht ihn zurück. Dadurch kann der Rotor das überschüssige Material entfernen, bevor die Zufuhr wieder aufgenommen wird, wodurch ein Stau vollständig verhindert wird.
Die Auswahl der richtigen Zufuhröffnungsgröße ist eine wichtige technische Entscheidung. Die wichtigste Regel ist, dass die Einfüllöffnung etwas größer sein muss als die maximalen physischen Abmessungen Ihres sperrigsten Abfallartikels. Wenn die Öffnung zu klein ist, verkeilen sich übergroße Materialien an den Wänden des Trichters und bilden einen Bogen über der Schneidkammer. Facility Manager müssen die Länge, Breite und Höhe ihrer größten Verarbeitungsgegenstände messen – beispielsweise die gesamte Stellfläche einer Kunststoffpalette. Sie müssen sicherstellen, dass der Trichter und die Hublänge des hydraulischen Schiebers problemlos an diese Abmessungen angepasst werden können.
Während diese Maschinen hauptsächlich für Kunststoffe, Holz und Ersatzbrennstoffe konzipiert sind, hängt ihre Interaktion mit Metall vollständig von der Art und dem Volumen ab. Sie sind in der Lage, gelegentlich weiche Fremdmetalle wie dünne Aluminiumfolien oder kleine Messingbeschläge zu verarbeiten, die versehentlich in den Abfallstrom gelangen. Gehärtete Metalle wie Stahlplatten oder dicke Eisenrohre müssen unbedingt vermieden werden. Selbst bei einem hochintelligenten, gesteuerten Vorschubsystem führt der physische Aufprall des gehärteten Stahls auf die Schneidmesser zu starken Absplitterungen oder Brüchen der Klingen. Bei stark verschmutzten Betrieben ist eine Vorsortierung über Magnetabscheider zwingend erforderlich.
Die manuelle Zuführung beruht vollständig auf der Schwerkraft und dem Urteilsvermögen eines menschlichen Bedieners. Dies führt naturgemäß zu extremen Durchsatzschwankungen. Um Zeit zu sparen, überfüttern die Bediener die Maschine häufig, was zum Stillstand führt, oder unterfüttern die Maschine, was zu einer schlechten Energieeffizienz führt. Auch die Schwerkraft allein reicht nicht aus, um Materialien mit geringer Dichte in die Schaufeln zu drücken. Durch die kontrollierte Fütterung werden menschliche Fehler und Einschränkungen durch die Schwerkraft beseitigt. Es nutzt einen intelligenten hydraulischen Stößel, der das Material physisch auf einer horizontalen Ebene in die Schneidmesser drückt und über eine SPS kontinuierlich mit dem Motor kommuniziert. Diese algorithmische Konsistenz stellt sicher, dass der Motor jederzeit mit seiner maximalen Effizienzkurve arbeitet.
Häufiges Blockieren weist in der Regel auf eine Diskrepanz zwischen den Maschineneinstellungen und der Materialdichte oder auf einen Mangel an grundlegender Wartung hin. Wenn die Stromstärkeschwellen Ihrer SPS zu hoch eingestellt sind, drückt der Stößel dichtes Material zu aggressiv, was dazu führt, dass der Motor abwürgt, bevor die automatische Umkehrfunktion einsetzt. Darüber hinaus erfordern stark stumpfe Rotormesser deutlich mehr Drehmoment zum Schneiden. Wenn Klingen ihre Schärfe verlieren, wird das Material eher eingeklemmt als abgeschert. Regelmäßiges Schärfen der Klinge und eine ordnungsgemäße SPS-Kalibrierung sind unerlässlich, um chronische Blockierungen zu verhindern.
Der Stromverbrauch variiert stark je nach Motorgröße und Zähigkeit des zu verarbeitenden Materials. Ein gesteuerter Aktenvernichter ist tatsächlich weitaus energieeffizienter als ein manueller. Da die SPS den Hydraulikzylinder ständig moduliert, läuft der Hauptmotor selten im Zustand extremer Überlastung oder im Leerlauf. Es sorgt für eine gleichmäßige, optimierte Belastung. Beispielsweise verbraucht eine 75-kW-Maschine, die Standardkunststoffe verarbeitet, innerhalb ihrer Effizienzkurve eine konstante Stromstärke, was letztendlich Ihre Kosten pro Tonne im Vergleich zu einer Maschine senkt, die ständig Spitzenwerte aufweist und ausfällt.


