
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-08-05 Herkunft:Powered


Die weltweite Nachfrage nach recycelten Kunststoffen steigt in einem beispiellosen Tempo, angetrieben durch Nachhaltigkeitsversprechen der Unternehmen und strengere Umweltvorschriften. Unter der Oberfläche dieses boomenden Marktes schmälern jedoch häufig hohe Betriebskosten die täglichen Gewinne der Anlagenbetreiber. Versorgungsleistungen – insbesondere Wasser und Strom – machen einen großen Teil der Betriebskosten einer Anlage aus. Um wettbewerbsfähig zu bleiben, müssen Anlagenmanager genau wissen, wie viel Flüssigkeit während des Materialrückgewinnungsprozesses verbraucht wird.
Hier kommt moderne Technik ins Spiel. Hochwertige Maschinen werden sorgfältig entwickelt, um den Durchsatz zu maximieren und gleichzeitig den Abfall zu minimieren. Aus betrieblicher Sicht bedeutet der Betrieb einer rentablen Anlage, jeden Tropfen erhitzten, chemisch aufbereiteten Wassers ausschließlich als finanziellen Vermögenswert zu behandeln. In diesem umfassenden Leitfaden werden wir die genauen Nutzwerte pro Tonne verarbeitetem Material aufschlüsseln. Wir werden auch die internen Mechanismen einer hocheffizienten Kunststoffwaschlinie untersuchen und demonstrieren, wie integrierte Flüssigkeitsrückgewinnungssysteme Ihr Geschäftsergebnis direkt schützen.
Bevor wir uns mit den technischen Spezifikationen und der Strömungsdynamik befassen, müssen wir die grundlegenden Kennzahlen festlegen, die den Verbrauch in modernen Recyclinganlagen regeln. Investoren und Betreiber sollten bei der Bewertung der Anlagenrentabilität die folgenden standardisierten Datenpunkte berücksichtigen.
Betrachtet man die aktuelle Branchenentwicklung, so sind die globalen Recyclingsektoren einem beispiellosen regulatorischen Druck hinsichtlich der Abwasserentsorgung ausgesetzt. Marktanalysen deuten auf einen massiven Wandel hin zu Anlagen mit Flüssigkeitsausstoß nahe Null hin. Da Wasserknappheit in großen Produktionszentren zu einem drängenden Problem wird, setzen die Kommunen vor Ort strikte Grenzwerte für den Bedarf an chemischem und biologischem Sauerstoff durch.
Einrichtungen, die auf starke kommunale Abflüsse angewiesen sind, werden stark bestraft oder ganz eingestellt. Folglich ist die Einführung einer integrierten, mehrstufigen Filterung nicht mehr nur eine umweltfreundliche PR-Maßnahme. Es ist zu einer strikten Grundlage für das Überleben in der modernen Kunststoffwirtschaft geworden. Die Branche bewegt sich schnell weg von linearen Verbrauchsmodellen hin zu einer aggressiven internen Rezirkulation, was Gerätehersteller dazu zwingt, intelligentere, sensorgesteuerte Flüssigkeitsmanagementsysteme zu entwickeln.
Die Analyse der Anforderungen an schwere Recyclingmaschinen erfordert eine genaue Betrachtung sowohl der Industriestandards als auch der physikalischen Variablen, die durch Post-Consumer-Abfälle entstehen. Flüssigkeit fungiert sowohl als chemisches Lösungsmittel als auch als mechanischer Träger. Sein Volumenbedarf ist direkt proportional zum Verschmutzungsgrad der zugeführten Ballen.
Im industriellen Kunststoffsektor wird der Verbrauch streng pro Tonne produzierter Menge gemessen. Die Verarbeitung einer Tonne stark verunreinigter Post-Consumer-Flaschen – Ballen voller Schleifsand, restlicher zuckerhaltiger Flüssigkeiten, hartnäckiger Klebstoffe und organischer Abfälle – erfordert eine erhebliche Grundhydrierung.
Ohne Filtrationsprotokolle erfordert die Reinigung einer Tonne schmutziger Flocken zwischen 10.000 und 15.000 Liter, um eine akzeptable Reinheit zu erreichen. Die Ableitung dieses riesigen Volumens ist weder wirtschaftlich noch umweltverträglich. Daher arbeiten erstklassige Geräte mit hochentwickelten Behandlungsmodulen zusammen. Durch die kontinuierliche Filterung und Umwälzung des Durchflusses sinkt die tatsächliche Frischzusatzaufnahme auf nur 1.000 bis 3.000 Liter pro Tonne. Dieser verbleibende Verlust ist hauptsächlich auf die natürliche Dampfverdunstung während der thermischen Phase und physikalisch im extrahierten Schlamm eingeschlossene Feuchtigkeit zurückzuführen.
Um die finanziellen Auswirkungen der Geräteauswahl deutlich zu veranschaulichen, werden in der folgenden Tabelle die Verbrauchskennzahlen basierend auf verschiedenen Anlagenkonfigurationen aufgeschlüsselt.
| Systemkonfiguration | Frischwasserverbrauch (pro Tonne) | OPEX-Auswirkungen | Umweltkonformität |
|---|---|---|---|
| Ältere Maschinen (kein Recyclingmodul) | 10.000 - 15.000 Liter | Extrem hoch (starke Versorgungsbelastung) | Hohes Risiko von Bußgeldern |
| Standardlinie mit Basisfiltration | 4.000 - 6.000 Liter | Mäßig | Erfüllt die grundlegenden kommunalen Grenzwerte |
| Moderne Linie mit fortschrittlichem Closed-Loop-ZLD | 1.000 - 3.000 Liter | Optimiert (Niedrigste Betriebskosten) | Weltweit vollständig konform |
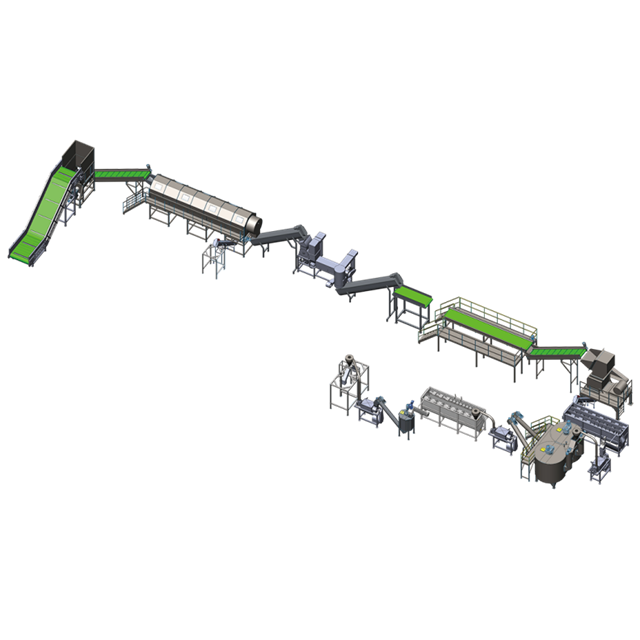
Um die Betriebskosten genau einschätzen zu können, müssen Betreiber das schrittweise Funktionsprinzip der Geräte verstehen. Die Flüssigkeit wird nicht gleichmäßig über die gesamte Fabrikhalle verteilt. Stattdessen wird es in ganz bestimmten Phasen eingeführt und extrahiert, um unterschiedliche mechanische und chemische Funktionen zu erfüllen.
Dieses Anfangsstadium ist völlig trocken. Verdichtete Ballen werden von einem Hochleistungs-Entballer gewaltsam auseinandergerissen. Anschließend passieren lose Flaschen eine riesige rotierende Siebmaschine. Die mechanische Taumelwirkung zwingt schwere Verunreinigungen wie Steine, Glasscherben und losen Sand dazu, durch das Siebgewebe zu fallen. Die Schonung lebenswichtiger Betriebsressourcen beginnt hier damit, den Prozess trocken zu halten.
Das Entfernen von Etiketten erfolgt durch trockene mechanische Reibung. Hochgeschwindigkeitsmesser aus Legierung kratzen die Flaschenaußenseiten ab, um PVC- oder PP-Etiketten abzureißen. Einige fortschrittliche Systeme führen einen minimalen Nebel in die Schaberkammer ein. Diese leichte Feuchtigkeit wirkt als wichtiges Schmiermittel, um die Reibungswärme zu reduzieren und zu verhindern, dass Etiketten schmelzen und am Kunststoff haften. Der Verbrauch ist hier vernachlässigbar und beträgt typischerweise weniger als zwei Prozent des Gesamtverbrauchs.
Der starke Verbrauch beginnt am Granulator. Während ganze Flaschen in 12 mm bis 18 mm große Flocken geschnitten werden, wird ein kontinuierlicher Strom in die Schneidkammer gepumpt. Inmitten des ohrenbetäubenden Knirschens der Rotorblätter erfüllt die Flüssigkeit zwei wichtige Zwecke. Es fungiert als notwendiges Kühlmittel, das starke Reibungswärme absorbiert, um eine thermische Verschlechterung zu verhindern. Gleichzeitig führt es eine kräftige Vorwäsche durch und nutzt die heftige Umwälzwirkung, um Oberflächenschmutz von frisch geschnittenen Kanten zu trennen.
Das zerkleinerte Material gelangt in einen großen Trennbehälter. Diese Phase beruht ausschließlich auf der Dynamik des spezifischen Gewichts. Da PET dichter als Wasser ist, sinkt es auf den Boden, wo es von Förderschnecken gefördert wird. Leichtere Polyolefine wie PP- und PE-Flaschenverschlüsse schwimmen an der Oberfläche und werden abgeschöpft. Obwohl der Tank ein riesiges Volumen fasst, funktioniert er als statisches System mit interner Zirkulation. Der Verlust erfolgt ausschließlich durch die Feuchtigkeitsverschleppung der nassen Flocken.
Um Lebensmittelqualität zu erreichen, ist eine aggressive thermische Behandlung erforderlich. Die Flocken werden in einen doppelwandigen, isolierten Kesseltank getaucht, der auf eine Temperatur zwischen 85 °C und 90 °C erhitzt wird. Gemischt mit chemischen Wirkstoffen wie Natronlauge und speziellen Reinigungsmitteln löst diese Umgebung hartnäckige Klebstoffe und mikroskopisch kleine organische Stoffe. Aufgrund der Dampfverdampfung und der Sättigung mit viskosem Chemikalienschlamm ist die Erschöpfung hier außergewöhnlich hoch und erfordert eine ständige Frischeinspritzung, um sichere Pumpenfüllstände aufrechtzuerhalten.
Nach dem chemischen Bad müssen die Flocken gründlich abgespült werden. Die Reibscheibe nutzt einen Innenrotor, der sich mit über 1.000 U/min dreht. Kalter, frischer Strom wird eingespritzt, während der Rotor die Flocken gegen ein Edelstahlsieb drückt. Durch intensive mechanische Reibung werden aufgeweichter Kleber und restliche ätzende Chemikalien entfernt. Da diese Phase makellose Klarheit erfordert, um die Reinheit des Produkts sicherzustellen, fungiert sie als primärer Punkt für die Frischaufnahme im Gesamtsystem.
Die letzte Phase konzentriert sich ausschließlich auf die Extraktion. Nasse Flocken gelangen in einen horizontalen Zentrifugaltrockner, in dem die Oberflächenfeuchtigkeit mithilfe einer Hochgeschwindigkeitsrotation mechanisch durch ein feinmaschiges Sieb ausgetrieben wird. Anschließend wandert das Material durch eine Wärmeleitung, wo heiße Luft die verbleibenden mikroskopisch kleinen Tröpfchen verdampft. Damit das Material für die Weiterverarbeitung geeignet ist, muss der Endfeuchtigkeitsgehalt unbedingt unter ein Prozent fallen.
Der Betrieb einer Anlage mit hoher Kapazität ohne ein spezielles Behandlungsprotokoll führt schnell zum Betriebsausfall. Die wirtschaftliche Rentabilität der gesamten Anlage ist eng mit ihrer Fähigkeit verknüpft, ihr eigenes Abwasser zu verwalten, zu reinigen und wiederzuverwenden.
Ein geschlossenes Kreislaufsystem behandelt das Abwasser direkt vor Ort. Wenn trübe Flüssigkeit die Nasszerkleinerungs- und Reibungsstufen verlässt, wird sie in ein zentrales Modul gepumpt. Hier werden chemische Gerinnungsmittel eingebracht, die dazu führen, dass sich schwebender Schmutz, Papierfasern und organische Partikel zu schweren Clustern verbinden, die als Flocken bezeichnet werden. Diese Ansammlungen sinken als dichter Schlamm auf den Boden eines Klärbeckens, der dann mechanisch gepresst und als fester Abfall entfernt wird. Die verbleibende geklärte Flüssigkeit wird einem pH-Wert-Ausgleich unterzogen, um restliche Natronlauge zu neutralisieren, bevor sie zurück zu den Brechern gepumpt wird.
Die Implementierung einer erstklassigen PET-Flaschen-Recycling-Waschanlage mit Rückgewinnungstechnologie führt zu sofortigen Kosteneinsparungen. Durch die kontinuierliche Filterung des Durchflusses kann eine fortschrittliche Anlage bis zu 90 Prozent des aufgenommenen Wassers erfolgreich recyceln. Diese drastische Reduzierung schützt den Betreiber vor schwankenden Tarifen der Stadtwerke. Darüber hinaus stellt es sicher, dass jede minimale Entladung strikt den gesetzlichen Vorschriften entspricht, wodurch das Unternehmen vor hohen Bußgeldern geschützt wird.
Ein umfassendes Verständnis der Betriebskosten erfordert die Analyse des empfindlichen thermodynamischen Gleichgewichts zwischen Wärmeenergie und Volumen. Die Interaktion zwischen dem Kessel und den Kaltreibungsstufen stellt die höchste Konzentration an Betriebskosten dar.
Kalte Flüssigkeiten können trotz mechanischer Reibung komplexe Polymerklebstoffstrukturen nicht auflösen oder organische Rückstände effektiv desinfizieren. Steigende Temperaturen beschleunigen die chemische Reaktion von Natronlauge und lösen Schadstoffe auf molekularer Ebene auf. Diese Hochtemperaturumgebung führt jedoch zu einer kontinuierlichen Dampferzeugung. In Kombination mit der Tatsache, dass die Gülle stark mit gelösten Leimen gesättigt ist und regelmäßig gespült werden muss, ist diese Phase sehr intensiv.
Facility Manager stehen vor einem ständigen Kompromiss. Wenn das Volumen im heißen Tank zu gering ist, steigt die chemische Konzentration und die Aufschlämmung wird zu viskos, als dass die Pumpen sie bewältigen könnten. Wenn das Volumen zu hoch ist, wird der Energiebedarf des Kessels finanziell nicht mehr tragbar. Moderne Systeme lösen dieses Problem, indem sie präzise Durchflussmesser verwenden, um das genaue Verhältnis von Flüssigkeit zu Flocken zu regulieren. Dadurch wird sichergestellt, dass der Kessel mit höchster thermodynamischer Effizienz arbeitet, ohne dass ein einziger Tropfen erhitzter Strömung verschwendet wird.
Bei der Errichtung einer neuen Anlage diskutieren Investoren häufig den Kauf vergünstigter gebrauchter Maschinen oder die Investition in brandneue Geräte. Während die Vorabinvestitionen für Gebrauchtmaschinen unbestreitbar attraktiv sind, sieht die technische Realität auf lange Sicht oft düsterer aus.
Das Hauptproblem bei gebrauchten Leitungen liegt in der mechanischen Verschlechterung. Ein Mikroleck in einem stark korrodierten Kohlenstoffstahltank kann innerhalb eines Monats Tausende Liter erhitzter, chemisch behandelter Flüssigkeit verschwenden. Im Laufe einer typischen Lebensdauer zerstört die raue Kombination aus abrasivem Sand, ätzenden Chemikalien und ständigen Vibrationen die strukturelle Integrität. Ältere Geräte leiden häufig unter beschädigten Gummipumpendichtungen und verfügen nicht über die erforderliche Sensorinfrastruktur, um sich nahtlos in moderne Module mit geschlossenem Regelkreis zu integrieren. Dies führt zu kontinuierlichen, unkontrollierten Blutungen.
Umgekehrt bietet die Investition in neu hergestellte Geräte durch eine strenge Kontrolle der Versorgungsunternehmen eine schnelle Kapitalrendite. Moderne Systeme bestehen aus hochwertigem Edelstahl der Güteklasse 304 oder 316, sind äußerst widerstandsfähig gegen chemische Korrosion und verhindern strukturelle Undichtigkeiten. Sie integrieren erstklassige globale Komponenten wie speicherprogrammierbare Steuerungen von Siemens und ABB-Motoren. Automatisierte Pneumatikventile und intelligente SPS-Systeme überwachen aktiv den Flüssigkeitsstand. Wenn ein Tank die optimale Kapazität erreicht, stoppt das System automatisch die Frischzufuhr. Dieser Automatisierungsgrad verhindert menschliches Versagen, eliminiert unnötige Verschwendung und sorgt vom ersten Tag an für maximale finanzielle Effizienz.
Das ultimative Ziel der Anlage ist nicht nur die Reinigung von Kunststoffen, sondern auch deren Vorbereitung auf die strengen Anforderungen der thermischen Extrusion. Der Übergang vom Reinigen zum Schmelzen ist ein hochsensibler Prozess, der stark von der Beseitigung von Feuchtigkeit abhängt.
Gelingt es Zentrifugal- und Thermotrocknern nicht, den Feuchtigkeitsgehalt unter ein Prozent zu senken, kommt es während der Schmelzphase zu katastrophalen Ausfällen. Wenn das Polymer in Gegenwart von Feuchtigkeit hoher Hitze ausgesetzt wird, unterliegt es einem hydrolytischen Abbau. Wassermoleküle reagieren aggressiv mit Polymerketten, unterbrechen diese und verringern die Eigenviskosität des Materials drastisch. Eine niedrige Eigenviskosität führt zu sprödem, minderwertigem Kunststoff, der für hochwertige Anwendungen wie die Flaschenherstellung ungeeignet ist.
Ein ausgereiftes System stellt sicher, dass die Flocken, die den Thermotrockner verlassen, makellos, gleichmäßig und knochentrocken sind. Diese perfekt konditionierten Flocken können ohne sekundäre Entfeuchtung direkt einem Extruder zugeführt werden. Durch die strenge Kontrolle der Qualität und Trocknungseffizienz garantieren die Betreiber einen nahtlosen Übergang zur PET-Pelletsproduktion . Letztendlich führt dies zu hochklaren, hochfesten Recyclingpellets, die auf dem globalen Rohstoffmarkt Spitzenpreise erzielen.
Die Bewertung der Investitionsausgaben erfordert einen Blick über den ursprünglichen Kaufpreis hinaus. Die Gesamtbetriebskosten werden durch die täglichen Betriebskosten bestimmt. Investitionen in hochwertige Maschinen wirken sich durch präzises Engineering und Ressourcenmanagement direkt auf die langfristigen Kosten aus. Top-Hersteller legen heute Wert auf Ressourcenschonung, Automatisierung und Systemlanglebigkeit.
Unabhängig davon, ob Ihre Anlage eine kompakte Anlage mit 500 kg/h oder eine leistungsstarke kontinuierliche Verarbeitungslinie mit 3.000 kg/h benötigt, ermöglicht die moderne Technik eine umfassende Anpassung. Antriebe mit variabler Frequenz passen die Pumpenleistung basierend auf der Echtzeitlast der Flocken an und verhindern so, dass das System bei der Verarbeitung leichterer Chargen den maximalen Stromverbrauch zieht. Darüber hinaus können Systeme speziell für Regionen mit strenger Wasserknappheit entwickelt werden und durch aggressive interne Flockung eine Rezirkulationsrate von bis zu 95 Prozent erreichen.
Moderne Materialrückgewinnung setzt auf intelligentes Ressourcenmanagement und Präzisionstechnik. Während die Verarbeitung stark verunreinigter Post-Consumer-Ballen von Natur aus eine flüssige Interaktion erfordert, minimiert eine hochwertige Linie gepaart mit der richtigen Rückgewinnungstechnologie die Frischaufnahme. Geschlossene Systeme halten Ihre täglichen Betriebskosten niedrig und stellen sicher, dass Ihre Anlage gesetzeskonform und hochprofitabel bleibt. Letztendlich wirkt sich die Wahl der richtigen Ausrüstung direkt auf Ihre täglichen Stromrechnungen und die Gesamteffizienz der Anlage aus. Wenn Sie Ihr Fabriklayout optimieren, Ihre Abwasserbehandlung verbessern oder bestimmte Maschinenkonfigurationen erkunden möchten, besuchen Sie Jwell Recycling noch heute. Lassen Sie sich von unserem Engineering-Team beim Aufbau eines nachhaltigen, margenstarken Betriebs unterstützen.
Nein, ein vollständiger Prozess kann nicht völlig trocken ablaufen. Während bestimmte Vorbehandlungsschritte wie das Entballen und das mechanische Abstreifen von Etiketten trockene Prozesse sind, ist Flüssigkeit für die Kerntrennung chemisch und physikalisch unerlässlich. Im Sink-Schwimm-Tank ist es erforderlich, schwere Polymere von leichteren Polyolefinen zu trennen. Darüber hinaus fungiert es als notwendiges Medium zum Transport von Reinigungsmitteln und Wärmeenergie während der Siedephase. Dies ist die einzige wirksame Möglichkeit, aggressive Klebstoffe aufzulösen und organische Rückstände zu desinfizieren.
Die Abwassermenge hängt vollständig von der Anlagenkapazität und dem Vorhandensein eines geschlossenen Behandlungssystems ab. In einer vollständig optimierten Anlage, die 1.000 kg pro Stunde mit einem integrierten Modul verarbeitet, führt das System den größten Teil seiner Aufnahme in den Kreislauf zurück. Der tatsächliche Verlust ist typischerweise auf 10 bis 20 Prozent des gesamten verwendeten Volumens begrenzt. Dieser Verlust entsteht durch natürliche Dampfverdunstung und die physikalische Entfernung von Nassschlamm. Daher darf eine hocheffiziente Anlage nur 1 bis 3 Kubikmeter Abwasser pro Tonne verarbeitetem Material einleiten.
Die Siedephase beruht auf einem speziellen Chemikaliencocktail, um Verunreinigungen abzubauen, ohne die Polymerstruktur zu beschädigen. Die hauptsächlich verwendete Chemikalie ist Natriumhydroxid, allgemein bekannt als Natronlauge. Natronlauge erhöht den pH-Wert, verseift effektiv Öle und löst hartnäckige Klebstoffe auf EVA-Basis, die für Etiketten verwendet werden. Darüber hinaus werden industrielle nichtionische Tenside zugesetzt, um die Oberflächenspannung zu verringern und so das Eindringen in Mikrospalten zu ermöglichen, um hartnäckigen Zucker und Sirup auszuwaschen.
Ja, die Reinheit der Spülflüssigkeit hat großen Einfluss auf die endgültige Pelletqualität. Wenn der Spülstrom hohe Mengen an Schwebstoffen, gelösten organischen Stoffen oder Resten von Natronlauge enthält, backen diese Verunreinigungen während der thermischen Trocknung auf der Flockenoberfläche fest. Wenn diese verunreinigten Flocken in den Hochtemperatur-Extruder gelangen, verbrennen die Rückstände. Dies führt zu schwarzen Flecken in den Pellets, unerwünschten Gelbverfärbungen, übermäßigem Rauch am Düsenkopf und einer deutlich schwächeren endgültigen Polymerstruktur.
Die Auswahl des geeigneten Behandlungssystems erfordert die Analyse von drei Hauptfaktoren: Ihrer Durchsatzkapazität, dem Verschmutzungsgrad Ihrer Eingangsballen und den örtlichen Umweltvorschriften. Die Verarbeitung stark kontaminierter Deponieflaschen erfordert ein robustes System mit chemischer Flockung, Flotation mit gelöster Luft und schweren Schlammpressen. Sie müssen auch die gesetzlichen Grenzwerte Ihrer örtlichen Gemeinde für den biologischen Sauerstoffbedarf und den chemischen Sauerstoffbedarf überprüfen. Wenden Sie sich immer direkt an Ihren Maschinenhersteller, um ein gepaartes Modul zu entwickeln, das genau Ihren Durchflussraten entspricht.
Aus technischer Sicht liegt das ideale Gewichtsverhältnis in einem kontinuierlichen Heißwaschkessel typischerweise zwischen 3:1 und 4:1. Durch die Aufrechterhaltung dieses spezifischen Gleichgewichts wird sichergestellt, dass die Aufschlämmung flüssig genug ist, damit Kreiselpumpen sie ohne Verstopfungen transportieren können, und gleichzeitig dicht genug bleibt, damit der Kessel nicht übermäßig viel Strom oder Dampfenergie beim Erhitzen der leeren Flüssigkeit verschwendet. Präzisionsdurchflussmesser und automatisierte Ventile sind für die dynamische Aufrechterhaltung dieses exakten Verhältnisses von entscheidender Bedeutung.
Durch die Integration eines Recyclingmoduls mit geschlossenem Kreislauf werden die Betriebskosten drastisch reduziert, da zwei wichtige wiederkehrende Kosten gesenkt werden: Gebühren für die Frischwasserentsorgung und Strafen für die Einleitung gefährlicher Abwässer. Durch die Rückgewinnung von bis zu 90 Prozent der Prozessflüssigkeit schützen sich Anlagen vor schwankenden Strompreisen. Darüber hinaus reduziert die Speicherung der erwärmten Flüssigkeit im Systemkreislauf die thermodynamische Belastung der Kessel und senkt den täglichen Strom- oder Gasverbrauch, der erforderlich ist, um die kalte Zusatzflüssigkeit auf die erforderliche Betriebstemperatur von 90 °C zu bringen.


