
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-10-02 Herkunft:Powered


Vermindern steigende Stromrechnungen stillschweigend Ihre Recyclingmargen? Werksleiter überwachen akribisch den Strom- und Arbeitsaufwand in der Fabrikhalle. Dennoch bleibt der Flüssigkeitsverbrauch oft unter dem Radar. Die Verarbeitung stark verunreinigter Polymere erfordert naturgemäß eine erhebliche Hydratation. Die genaue Menge, die Sie verbrauchen und bezahlen, hängt stark von der zugrunde liegenden Technologie ab.
Wir werden die genauen Flüssigkeitsmetriken einer modernen Kunststoff-Wäscheleine erläutern . Wir gehen über bloße Schätzungen hinaus und beschreiben detailliert die mechanischen Stufen, die den höchsten Durchfluss erfordern. Sie erfahren außerdem, wie aktuelle Branchentrends dazu führen, dass Anlagen keine Flüssigkeitsentladung mehr benötigen, und erfahren bewährte technische Methoden zum Schutz Ihres Geschäftsergebnisses.
Um die Strömungsdynamik in einer Kunststoffrecyclinganlage zu verstehen, muss eine klare Grenze zwischen dem, was sich durch die Maschine bewegt, und dem, was das Gebäude tatsächlich verlässt, gezogen werden.
Neue Investoren verwechseln häufig das Umlaufvolumen mit dem tatsächlichen Verbrauch. Dies ist ein kostspieliger Prognosefehler. Stellen Sie sich eine Standardkonfiguration mit einer Kapazität von 500 Kilogramm pro Stunde vor. Es könnte kontinuierlich 15 Tonnen Flüssigkeit pro Stunde durch seine verschiedenen Reibscheiben und Trenntanks pumpen. Entscheidend ist, dass das System diese 15 Tonnen nicht verbraucht. Diese Flüssigkeit wird kontinuierlich gefiltert und im Kreislauf geführt. Bei verbrauchtem Wasser handelt es sich grundsätzlich um dauerhafte Verluste. Dazu gehören die Verdunstung von Dampf in die Fabrikluft, die an den fertigen Flocken haftende Feuchtigkeit und die Feuchtigkeit, die in den gefilterten Schlammkuchen abtransportiert wird.
Die genaue Menge an frischer Zusatzflüssigkeit, die erforderlich ist, um das System am Laufen zu halten, hängt vollständig von der Anlageninfrastruktur ab. Beim Betrieb ohne Recyclingkreislauf wird verschmutzte Flüssigkeit direkt in den Abwasserkanal geleitet. Diese veraltete Methode könnte dazu führen, dass eine Anlage 5 bis 10 Tonnen Frischwasser pro Tonne verarbeitetem Kunststoff verbraucht. Regulierungsbehörden bestrafen diesen äußerst ineffizienten Ansatz zunehmend.
Im Gegensatz dazu benötigen hochoptimierte Closed-Loop-Anlagen nur 0,5 bis 2,0 Tonnen Frischwasser pro Tonne Kunststofffolie. Der Branchendurchschnitt verdeutlicht diese enorme Effizienzlücke.
| Zirkulationsvolumen | des Wassermanagementsystems pro Stunde | Frischwasserzusatz pro Tonne Kunststoff |
|---|---|---|
| Traditioneller offener Regelkreis | 10 - 20 Kubikmeter | 5,0 - 10,0 Tonnen |
| Moderner Closed-Loop | 10 - 20 Kubikmeter | 0,5 - 2,0 Tonnen |
*Die Daten spiegeln branchenübliche Beobachtungen für eine Anlage wider, die mäßig kontaminierte LDPE- und LLDPE-Materialien mit einer Leistung von 500 bis 1.000 Kilogramm pro Stunde verarbeitet.
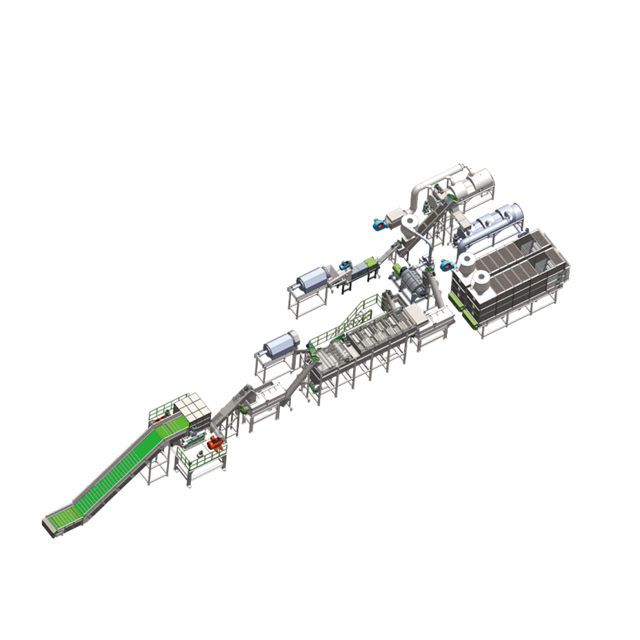
Flüssigkeit fungiert als Lebensnerv der Operation. Es dient als primäres Medium zur Reinigung, Wärmeregulierung und Materialtrennung. Durch die genaue Bestimmung der Fließrichtung dieser Flüssigkeit können Bediener verborgene Bereiche zur Optimierung aufdecken.
Die Recyclingreise beginnt mit einer aggressiven Größenreduzierung. In einer Nasszerkleinerungsanlage wird die Schneidkammer von starken Sprühstößen überschwemmt. Diese andauernde Überschwemmung erfüllt drei entscheidende Funktionen. Zunächst fungiert es als wichtiges Schmiermittel, um die starke Reibung zwischen den sich drehenden Stahlklingen und den zähen, flexiblen Polymeren zu lindern. Anschließend nimmt es die enorme Hitze auf, die beim Schneiden entsteht. Dadurch wird verhindert, dass der Kunststoff schmilzt und auf den Messern verschmiert. Abschließend führt es eine grobe Vorwäsche durch, die losen Schmutz und Sand gründlich entfernt, bevor das Material weitertransportiert wird.
Diese robusten Maschinen sind die unbestreitbaren Arbeitspferde jeder Abfallwaschanlage für Kunststoffe . Bei rasanten Drehzahlen – oft über 1.200 Umdrehungen pro Minute – nutzen Friktionsscheiben eine starke Zentrifugalkraft aus. In Kombination mit der gleichmäßigen Flüssigkeitseinspritzung entfernt das mechanische Rührwerk hartnäckiges Fett, festsitzenden Schmutz und Papieretiketten direkt von den Flocken. Dabei fungiert die Flüssigkeit als schneller Träger. Es spült den abgetrennten Schlamm durch ein spezielles Maschensieb und treibt gleichzeitig die gereinigten Polymere voran.
Sink-Schwimm-Tanks stützen sich auf die grundlegende Fluiddynamik und sortieren Materialien nach ihrem spezifischen Gewicht. Polypropylen und Polyethylen haben eine geringere Dichte als Wasser, etwa 0,90 bis 0,95 Gramm pro Kubikzentimeter. Dadurch dümpeln sie ganz natürlich an die Oberfläche. Schwerere unerwünschte Verunreinigungen wie Steine, Glasscherben und dichtes Plastik fallen auf den Boden. Dieses riesige Becken birgt das größte statische Volumen der gesamten Anlage. Während die Oberfläche im Vergleich zu den heftigen Reibungsscheiben relativ ruhig erscheint, wird der Boden von versteckten, untergetauchten Schnecken kontinuierlich ausgebaggert, um eine maximale Trennleistung aufrechtzuerhalten.
Keine zwei Recyclinganlagen arbeiten unter identischen Bedingungen. Der tatsächliche Stromverbrauch Ihrer Anlage schwankt zwangsläufig aufgrund einiger zentraler Betriebsvariablen.
Die Entstehungsgeschichte Ihres Schrotts ist die größte Variable, die den Flüssigkeitsverbrauch bestimmt. Erwägen Sie Post-Consumer-Agrarkunststoffe wie Gewächshausabdeckungen oder Mulchfolien. Diese Bündel kommen von den Feldern und sind schwer beladen mit bis zu 40 Prozent Erde, Sand und verrottender Biomasse. Die Verarbeitung dieses extrem schmutzigen Bestands erfordert eine aggressive, kontinuierliche Spülung, um zu verhindern, dass sich die Sink-Schwimm-Tanks in einen dicken, schlammigen Sumpf verwandeln. Auf der anderen Seite tragen postindustrielle Stretchfolien, die aus makellosen Lagerverteilzentren stammen, nur minimal Staub. Durch die Zugabe von Reiniger bleibt die Lebensfähigkeit der Flüssigkeit viel länger erhalten, wodurch der Make-up-Bedarf drastisch gesenkt wird.
Die schiere Größe Ihres Betriebs verändert auch den Wirkungsgrad. Sowohl eine kompakte Anlage mit 300 Kilogramm pro Stunde als auch eine riesige Anlage mit 1.000 Kilogramm pro Stunde erfordern eine Grundfüllung, um die Pumpen anzusaugen und die Trennbecken zu fluten. Betriebe mit hoher Kapazität profitieren jedoch häufig von Skaleneffekten. Größere Anlagen werden fast immer mit hochautomatisierten Filtereinheiten in Industriequalität kombiniert. Folglich sinken die Betriebskosten pro Kilogramm verarbeiteter Flocken normalerweise mit zunehmendem Anlagendurchsatz.
Standardabfälle aus der Landwirtschaft lassen sich im Allgemeinen durch Kaltreiben reinigen. Doch um stark geölte, fettige oder mit Klebstoff beladene Industriefilme zu bekämpfen, müssen Bediener einen Heißwaschprozess einsetzen. Dabei werden die Bottiche auf glühende 80 bis 85 Grad Celsius erhitzt und häufig mit aggressiver Natronlauge oder speziellen Reinigungsmitteln versetzt. Natürlich führt der Betrieb bei Temperaturen nahe dem Siedepunkt zu einem massiven Anstieg der thermischen Verdunstung. Darüber hinaus erfordert dieses mit Chemikalien beladene Abwasser eine aufwendige Neutralisierung, bevor es sicher zurückgeführt oder abgeleitet werden kann. Dies erhöht die Komplexität der Flüssigkeitsmanagementstrategie der Anlage um eine weitere Ebene.
Betrachtet man die breitere Recyclinglandschaft, zeichnet sich ein klarer Trend ab, der durch strengere globale Umweltvorschriften angetrieben wird. Die Behörden gehen hart gegen Industrieabwässer vor. Kommunen in ganz Europa, Nordamerika und Asien legen strenge Obergrenzen für den biologischen Sauerstoffbedarf, den chemischen Sauerstoffbedarf und die Gesamtmenge an Schwebstoffen fest. Steigende Entsorgungsgebühren und die drohende Gefahr des Widerrufs von Genehmigungen zwingen die Branche dazu, schnell auf Null-Flüssigkeits-Entladungs-Rahmenwerke umzusteigen.
Darüber hinaus betrachten Anlagenmanager die Abwasseraufbereitung nicht mehr als optionales sekundäres Zubehör. Hochentwickelte Klärsysteme mit geschlossenem Kreislauf bilden heute das Herzstück der Anlage. Fortschrittliche sensorgesteuerte Dosiersysteme und automatische Kläranlagen sorgen dafür, dass kaum ein Tropfen den Fabrikboden verlässt, es sei denn, er bleibt in einem verdichteten Schlammkuchen hängen. Durch diesen Wandel wird Wasser von einem Verbrauchsmaterial zu einem streng gehüteten Gut.
Für Anleger, die die Betriebskosten genau im Auge behalten, ist die Integration eines geschlossenen Kreislaufs eine nicht verhandelbare Voraussetzung für langfristige Rentabilität.
In einer ordnungsgemäß konzipierten Architektur mit geschlossenem Kreislauf wird der trübe, bodenlastige Abfluss der Reibscheiben niemals verworfen. Stattdessen leiten Hochdruckpumpen es in eine spezielle Filtermatrix. Zunächst fangen Vibrationssiebe die großen unerwünschten Partikel ein. Die verbleibende trübe Flüssigkeit fließt dann in riesige Klärsilos. Hier ermöglichen drastisch reduzierte Strömungsgeschwindigkeiten, dass mikroskopisch kleine Schwebstoffe langsam nach unten driften.
Um diese Absetzphase zu beschleunigen, dosieren Betreiber dem Abwasser chemische Flockungsmittel und Gerinnungsmittel. Diese Wirkstoffe wirken wie chemische Magnete. Sie binden mikroskopisch kleine Schmutzpartikel zu schweren, sichtbaren Flocken, die aus der Suspension herausfallen. Der resultierende Dickschlamm wird dann in eine mechanische Filterpresse gepumpt und zu trockenen, handlichen Kuchen zur Deponieentsorgung gepresst. Die neu geklärte Flüssigkeit wird sofort wieder der Waschstraße zugeführt. Letztendlich ist die einzige Flüssigkeit, die dauerhaft verloren geht, die Spurenfeuchtigkeit, die in diesen entsorgten Schlammkuchen gebunden ist.
Bei der Prüfung der Anlageneffizienz müssen Manager über die primären Waschbecken hinausblicken. Die letzte Phase der Reinigungsreise ist ein überraschend wichtiger Kontrollpunkt für den Naturschutz.
Nachdem die Polymere gründlich gereinigt und abgetrennt wurden, kommen sie vollständig gesättigt heraus. Bei der Dehydrierung handelt es sich um einen hochbelastbaren mechanischen Prozess, bei dem die anhaftende Feuchtigkeit entzogen wird, bevor das Material pneumatisch in ein Lagersilo geblasen oder direkt in einen Granulierextruder eingespeist wird. Flexible Folien verfügen über ein enormes Verhältnis von Oberfläche zu Volumen und fangen auf natürliche Weise große Flüssigkeitsmengen ein. Gelangt diese Nässe in den Extruder, löst das schwere Betriebsalpträume aus. Dazu gehören Polymerabbau, heftige Schaumbildung und verschwendete elektrische Energie, da die Fassheizer Schwierigkeiten haben, das Wasser abzukochen. Am wichtigsten ist, dass jede Flüssigkeit, die in den Extruder gelangt, verdampft und dauerhaft aus dem Ökosystem verloren geht.
In der Vergangenheit war die Branche stark auf Zentrifugalschleudern angewiesen. Diese Geräte funktionieren ähnlich wie eine Haushaltswaschmaschine im Schleudergang und schleudern nasse Flocken gegen ein perforiertes Edelstahlsieb. Während die Zentrifugalkraft bei starren Kunststoffen wie PET-Flaschen sehr effektiv ist, erschwert sie das Trocknen dünner Folien. Die dünnen Kunststoffplatten neigen dazu, an den Bildschirmen festzukleben. Dadurch werden die Löcher verstopft und das Material weist häufig einen hartnäckig hohen Feuchtigkeitsgehalt von 10 bis 15 Prozent auf.
Um dem entgegenzuwirken, setzen moderne Anlagen zunehmend auf mechanische Quetschmaschinen. Hochleistungsgeräte zur Dehydrierung von Kunststofffolien wie die DYJG-Serie verwenden eine massive konische Schneckenschnecke, um die nasse Folie physisch gegen ein verstärktes Fass zu zerdrücken. Dieser unerbittliche mechanische Druck wringt die Flüssigkeit buchstäblich aus dem Kunststoff. Die bei dieser intensiven Kompression erzeugte Reibung sorgt auch für einen leichten Wärmeschub, um Restfeuchtigkeit zu verdampfen. Durch die Integration dieser fortschrittlichen Maschinen können Betreiber den Endfeuchtigkeitsgehalt zuverlässig auf lediglich 1 bis 3 Prozent senken. Entscheidend ist, dass die gepresste Flüssigkeit in einer unteren Wanne aufgefangen und direkt zurück in den primären Filterkreislauf gepumpt wird. Dadurch werden jeden Tag Tausende Liter vor der Verdunstung gerettet.
Es ist ein fatales Versehen, Maschinen ausschließlich anhand ihrer anfänglichen Investitionsausgaben zu bewerten. Die Betriebskosten – insbesondere Versorgungs- und Kommunalgebühren – werden letztendlich über das finanzielle Überleben der Anlage entscheiden.
Um die realen finanziellen Auswirkungen zu erfassen, ist es notwendig, ein grundlegendes Betriebskostenmodell zu erstellen. Der strukturelle Unterschied zwischen einem Open-Loop-System und einem Closed-Loop-System ist atemberaubend.
Stellen Sie sich eine hypothetische Anlage vor, die 1.000 Kilogramm Post-Consumer-Agrarfolie pro Stunde verarbeitet und 20 Stunden am Tag läuft. Ein veraltetes System mit offenem Kreislauf könnte 8 Tonnen frisches Make-up pro Tonne Kunststoff erfordern. Dies entspricht einer täglichen Frischaufnahme von 160 Tonnen. Bei einem konservativen Industriepreis von 1,50 Dollar pro Tonne sind das 240 Dollar pro Tag, nur um die Wasserhähne aufzudrehen. Rechnet man die kommunalen Abwassergebühren für die Entsorgung von 150 Tonnen giftigem Abwasser mit 2,00 Dollar pro Tonne hinzu, beträgt die tägliche Belastung 540 Dollar.
Im krassen Gegensatz dazu reduziert ein modernes geschlossenes Kreislaufsystem die Frischaufnahme auf nur 1,5 Tonnen pro Tonne Kunststoff. Dadurch sinkt der tägliche Wassereinkauf auf lediglich 45 Dollar. Da es nahezu ohne Flüssigkeitsentsorgung arbeitet, fallen kommunale Deponiegebühren praktisch nicht mehr an. Selbst unter Berücksichtigung der täglichen Kosten für chemische Flockungsmittel kostet das moderne System etwa 95 Dollar pro Tag. Über ein 300-tägiges Betriebsjahr bedeutet das eine Ersparnis von über 130.000 Dollar.
Sich auf veraltete, billige Infrastruktur zu verlassen, führt zu einem schweren finanziellen Blutverlust. Die Einsparungen, die durch sinkende Wasserrechnungen, die Vermeidung exorbitanter Abwasserstrafen und die Minimierung der manuellen Tankreinigung erzielt wurden, gleichen den höheren Preis einer High-End-Anlage schnell aus. Darüber hinaus verhindert die Aufrechterhaltung einer kristallklaren Umlaufflüssigkeit, dass Schleifkörnchen teure Granulatorblätter und Extruderschnecken vorzeitig zerstören. Dadurch wird Ihr Wartungsbudget indirekt gekürzt.
Die Auswahl der geeigneten Maschinen erfordert eine strenge systematische Bewertung Ihrer spezifischen Inputmaterialien. Ein System, das perfekt für sauberen Lagerschrott ausgelegt ist, wird katastrophal versagen, wenn es mit dem Durchkauen von schlammverkrustetem Agrarmulch beauftragt wird.
Standardlösungen liefern selten höchste Effizienz. Kluge Einkäufer schicken vor Vertragsabschluss immer Rohstoffmuster an den Hersteller. Das Verständnis Ihres genauen Kontaminationsprofils ermöglicht es dem Ingenieurteam, die Sink-Float-Becken richtig zu dimensionieren, die Geschwindigkeiten der Reibscheiben zu kalibrieren und eine Durchflussrate zu entwerfen, die Engpässe verhindert.
Stellen Sie frühzeitig fest, ob der Hersteller ein All-in-One-Ökosystem liefert, das sowohl die mechanischen Waschkomponenten als auch die angrenzende Abwasseraufbereitungsanlage liefert. Unter einem Dach konzipierte Systeme zeichnen sich durch eine nahtlose Automatisierung aus. Die zentrale speicherprogrammierbare Steuerung kann den starken Zug der Reibscheiben perfekt mit der exakten Förderleistung der Klärbecken synchronisieren. Wenn Sie ein externes Umweltunternehmen beauftragen müssen, ist ein strenges Projektmanagement erforderlich, um sicherzustellen, dass beide Systeme einwandfrei kommunizieren.
Diese Maschinen arbeiten in einer ständig feuchten, stark abrasiven und gelegentlich ätzenden Umgebung. Daher bestimmt die zugrunde liegende Metallurgie die Lebensdauer Ihrer Investition. Kritische Nassbereiche – insbesondere die Schwimm-Sink-Tanks, Entwässerungssiebe und Reibungsgehäuse – müssen aus hochwertigem Edelstahl gefertigt sein.
Standard-Edelstahl 304 ist die Basis für Kaltwaschanwendungen und bietet einen robusten Schutz gegen milde organische Säuren. Wenn Ihr Prozess jedoch eine Heißwäsche mit aggressiven alkalischen Reinigungsmitteln erfordert, um Industrieöle zu entfernen, ist die Umrüstung auf Edelstahl 316L unbedingt erforderlich. Der Zusatz von Molybdän in der 316L-Legierung sorgt für eine hervorragende Schutzwirkung gegen chemische Lochfraßbildung. Dies verhindert katastrophale strukturelle Ausfälle und Rostverschmutzung in Ihren fertigen Kunststoffpellets.
Der Betrieb eines erfolgreichen Kunststoffrecyclingunternehmens erfordert ein meisterhaftes Ressourcenmanagement. Während der Waschvorgang unbestreitbar eine starke Flüssigkeitszufuhr erfordert, um hartnäckige Verunreinigungen zu entfernen, liegt die tatsächlich verbrauchte Menge vollständig in Ihrer Kontrolle. Durch den Verzicht auf veraltete Verfahren mit offenem Kreislauf und die Einführung einer fortschrittlichen Klärung mit geschlossenem Kreislauf können Betreiber ihre Frischwasseraufnahme drastisch drosseln.
In Verbindung mit leistungsstarken mechanischen Pressen, die die endgültige Feuchtigkeit auspressen und zurückgewinnen, verwandeln diese modernen Systeme eine verbrauchsintensive Belastung in einen schlanken, umweltfreundlichen und hochprofitablen Betrieb. Wenn Sie bereit sind, Ihre Margen nicht mehr durch die Betriebskosten schmälern zu lassen, wenden Sie sich an einen erfahrenen Gerätehersteller wie Jwell Machinery, um Ihr spezifisches Materialprofil zu bewerten und ein System zu entwerfen, das auf langfristige Nachhaltigkeit ausgelegt ist.
Die Abwasseraufbereitung in einer Kunststoffrecyclinganlage basiert auf einem mehrstufigen Klärungsprozess. Zunächst durchläuft das Schmutzwasser vibrierende mechanische Siebe, um große Schmutzpartikel und Plastikfeinteile zu entfernen. Anschließend gelangt die Flüssigkeit in einen großen Absetzbehälter oder Klärbehälter. Bediener injizieren chemische Gerinnungs- und Flockungsmittel in das Wasser. Diese Chemikalien führen dazu, dass sich mikroskopisch kleine Schmutz- und Ölpartikel zu schweren Flocken verklumpen, die als Schlamm zu Boden sinken. Das saubere Wasser oben wird zurück in die Waschlinie gepumpt, während der untere Schlamm in einer Filterpresse komprimiert wird, um verbleibende Feuchtigkeit vor der Entsorgung zu entfernen.
In einer modernen Anlage mit einem geschlossenen Filtersystem liegt das optimale Verhältnis von Frischwasser zu verarbeitetem Kunststoff zwischen 1:1 und 2:1. Das bedeutet, dass Sie pro Tonne verarbeiteter Kunststofffolie etwa 1 bis 2 Tonnen Frischwasser verbrauchen. Ältere Systeme mit offenem Kreislauf ohne Wasserrecycling können bis zu 10 Tonnen Wasser pro Tonne Kunststoff verbrauchen, was ihren Betrieb äußerst ineffizient und teuer macht.
Nein. Während für leicht staubige Materialien Nischentechnologien zur Trockenreinigung existieren, benötigen Standard-Polyolefine Flüssigkeit, um zu funktionieren. Die Flüssigkeit fungiert als kritisches Medium für die Dichtetrennung in den Schwimm-Sink-Behältern. Dadurch können wertvolle Polymere schwimmen, während schwerer Schmutz absinkt. Darüber hinaus dient es als notwendige Trägerflüssigkeit in den Reibscheiben, um mechanisch gelösten Schmutz wegzuspülen. Der Trockenlauf dieser Hochgeschwindigkeitsmaschinen würde eine katastrophale Überhitzung auslösen, die Polymere schmelzen und die Ausrüstung zerstören.
Während des Betriebs verstopft die Flüssigkeit schnell mit suspendierten Feststoffen, organischen Stoffen und gelösten Chemikalien. In einfachen Anlagen ohne Filterung wird es schnell zu einer dicken, nicht verarbeitbaren Aufschlämmung, die ständig entsorgt und ersetzt werden muss. In einer modernen Kreislaufarchitektur mit chemischer Flockung und Schlammpressen wird der Hauptwasservorrat jedoch kontinuierlich geklärt. Eine vollständige Entleerung ist selten erforderlich. Die Bediener füllen lediglich 1 bis 3 Tonnen pro Stunde auf, um das zu ersetzen, was durch atmosphärische Verdunstung verloren geht und in den weggeworfenen Schlammkuchen eingeschlossen ist.
Kein mechanisches System erreicht eine absolute Feuchtigkeitsentfernung. Premium-Quetscher und fortschrittliche Zentrifugaleinheiten sind so konstruiert, dass sie den Feuchtigkeitsgehalt auf beherrschbare 1 bis 3 Prozent senken. Diese leichte Feuchtigkeit ist für die anschließende Pelletierung durchaus akzeptabel. Moderne Extruder verfügen über spezielle Vakuum-Entgasungszonen entlang des beheizten Zylinders. Wenn der Kunststoff schmilzt, verwandelt sich die verbleibende Spurenfeuchtigkeit sofort in Dampf und wird von Vakuumpumpen aggressiv abgesaugt. Dadurch wird sichergestellt, dass die fertigen Pellets dicht, fest und frei von inneren Luftblasen sind.
Heißes Waschen ist im Allgemeinen zu viel des Guten für Standard-Mulch aus der Landwirtschaft oder kommerzielle Stretchfolien, die meist durch Schmutz und Sand beeinträchtigt werden. Eine kräftige Kaltreibungswäsche bewältigt diese perfekt. Bei der Verarbeitung von Filmen, die mit schweren Maschinenölen, dicken Fetten oder hartnäckigen Klebstoffen verunreinigt sind, ist die Wärmezufuhr jedoch unerlässlich. In diesen Szenarien wird die Flüssigkeit fast bis zum Siedepunkt erhitzt und es werden ätzende Chemikalien hinzugefügt, um die molekularen Bindungen der Öle aufzubrechen. Dadurch kann sich die Verunreinigung sauber von der Polymermatrix lösen.


