
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-08-10 Herkunft:Powered


Flexibles Kunststoffrecycling bietet heute erhebliche Gewinnspannen. Globale Nachhaltigkeitsauflagen und die explodierenden Kosten für Neuharze treiben diese Nachfrage weiterhin an. Allerdings kämpfen Anlagenmanager häufig mit Geräteausfällen und stark schwankender Pelletqualität. Die Grundursache liegt in der Regel in einem grundlegenden Betriebsfehler: der exakt gleichen Behandlung aller Filmabfälle.
In dieser technischen Aufschlüsselung werden wir die starken chemischen und physikalischen Kontraste zwischen verschiedenen flexiblen Verpackungsströmen untersuchen. Sie erfahren, welche Maschinenkonfigurationen genau erforderlich sind, um den maximalen Durchsatz zu erzielen und gleichzeitig die Ausfallzeiten auf ein absolutes Minimum zu beschränken. Letztendlich bestimmt das spezifische Material, das in Ihre Fabrikhalle gelangt, die Kunststoffwaschstraße und die Trocknungsausrüstung, die Sie benötigen, um hochwertige, marktreife Recyclingpellets herzustellen.
Stretchfolie dient als hochentwickelte, dehnbare Barriere, die häufig in der Logistik und Lagerhaltung eingesetzt wird. Stellen Sie sich einen Gabelstaplerfahrer vor, der Schichten Klarsichtfolie von einer neu angekommenen Palette schneidet. Hersteller entwickeln dieses spezielle Material zur Sicherung schwerer Industrielasten und zum Schutz von Gütern beim grenzüberschreitenden Transport. Aufgrund dieser anspruchsvollen industriellen Anwendung verfügt der Kunststoff über einzigartige mechanische Eigenschaften, die Recyclingingenieure sorgfältig verwalten müssen.
Aus chemischer Sicht werden Stretchfolien überwiegend aus linearem Polyethylen niedriger Dichte, allgemein als LLDPE bezeichnet, hergestellt. Die lineare Molekülstruktur von LLDPE bietet spezifische physikalische Eigenschaften, die bei Verpackungen sehr geschätzt werden, beim Recycling jedoch bekanntermaßen eine Herausforderung darstellen. Zu diesen Eigenschaften gehören extreme Elastizität, hohe Durchstoßfestigkeit und natürliche Hafteigenschaften. Hersteller verstärken diese Haftung häufig mit klebrigmachenden Zusätzen. Im Gegensatz zu starren Kunststoffen, die unter Scherdruck zerbrechen oder brechen, absorbiert LLDPE mechanische Belastungen durch Dehnung. Dies verändert grundlegend die Art und Weise, wie das Material mit den Rotorblättern von Recyclingmaschinen interagiert.
Aufgrund seines primären Verwendungszwecks stammen Stretchfolienabfälle fast ausschließlich aus Business-to-Business- und Industrieumgebungen. In großen Lagerhallen, Vertriebszentren und Hinterzimmern von Einzelhandelsgeschäften fallen riesige Mengen dieses äußerst einheitlichen Schrotts an.
Folglich bleibt das Kontaminationsprofil dieses Materials vorhersehbar und beherrschbar. Verunreinigungen sind normalerweise trocken und oberflächlich. Ein normaler eingehender Ballen Stretchfolienabfall enthält hauptsächlich Lagerstaub, Bodenschmutz, Holzpalettensplitter, Logistiketiketten aus Papier und gelegentlich ein Stück PET-Umreifungsband. Es enthält selten die biologischen oder chemischen Gefahren, die in Haushaltsabfällen vorkommen.
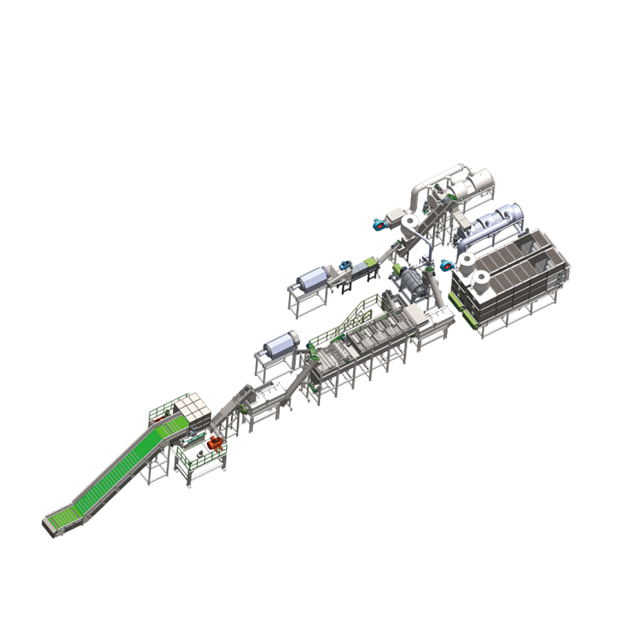
Gemischte Verpackungsfolien stellen eine chaotische Kategorie flexibler Kunststoffe dar. Stellen Sie sich einen kommunalen Papierkorb am Straßenrand vor, der mit Kartoffelchipstüten, Einkaufstüten, landwirtschaftlichen Abdeckungen und eingeschweißten Werbehüllen überfüllt ist. Die Verarbeitung dieses Durcheinanders erfordert aufgrund der völligen Inkonsistenz des Futters einen äußerst anpassungsfähigen technischen Ansatz.
Die Zusammensetzung gemischter Verpackungsfolien ist unglaublich komplex. Ein einzelner Ballen kann Polyethylen niedriger Dichte, Polyethylen hoher Dichte, biaxial orientiertes Polypropylen, PVC und verschiedene mehrschichtige laminierte Folien enthalten. Beispielsweise stoßen Betreiber häufig auf mit Aluminiumfolie ausgekleidete Kunststoffe, die der Lebensmittelkonservierung dienen.
Diese immense Vielfalt bedeutet, dass die physikalischen Eigenschaften des Eingabematerials stark variieren. Anlagenbetreiber müssen mit schwankenden Materialstärken, unterschiedlichen Dehnbarkeitsgraden und unterschiedlichen Schmelzpunkten umgehen. Wenn sie während des Trocknens oder Extrudierens einer gleichmäßigen thermischen Belastung ausgesetzt werden, zersetzen sich einige Polymere in der Mischung und geben flüchtige Gase ab. Währenddessen bleiben andere Polymere völlig unplastifiziert und ruinieren die endgültige Charge.
Gemischte Verpackungsfolien stammen hauptsächlich aus Post-Consumer-Abfallströmen. Dazu gehören kommunale Recyclinganlagen und Haushaltssammlungen. Da es aus dem täglichen Gebrauch durch Verbraucher stammt, ist das Kontaminationsprofil schwerwiegend.
Verunreinigungen sind typischerweise nass, schwer und tief in den Kunststofffalten verankert. Bediener müssen Folien verarbeiten, die mit Speiseresten, organischen Stoffen, Speiseölen, chemischen Reinigungsmitteln und starken Druckfarben beschichtet sind. Die Entfernung dieser hartnäckigen Verunreinigungen erfordert aggressive mechanische Reibung in Kombination mit einem präzisen chemischen Eingriff.
Bevor wir uns mit den Besonderheiten der Ausrüstung befassen, ist es hilfreich, die Makrotrends zu verstehen, die unsere Branche verändern. Globale Vorschriften zur erweiterten Herstellerverantwortung zwingen große Verbrauchermarken dazu, einen viel höheren Anteil an recycelten Post-Consumer-Inhalten in ihre Verpackungen zu integrieren. Dieser gesetzgeberische Vorstoß hat die Wertschöpfungslücke auf dem Schrottmarkt dramatisch vergrößert.
Sauberer LLDPE-Industrieschrott ist nach wie vor sehr gefragt, da er problemlos in die Produktion im geschlossenen Kreislauf fließt. Umgekehrt erfordern stark verunreinigte Mischfolien jetzt eine fortschrittliche optische Sortierung und aggressive chemische Wäsche, um strenge neue Standards zu erfüllen. Recycler, die auf Altgeräte angewiesen sind, haben zunehmend Schwierigkeiten, im Wettbewerb zu bestehen, was weltweit zu einer Welle von Anlagenmodernisierungen führt, um diese komplexen Materialströme effizient zu verarbeiten.
Das Verständnis dieser physikalischen und chemischen Unterschiede bleibt für die Konfiguration Ihrer Anlage von entscheidender Bedeutung. Wenn stark verschmutzter Verbraucherabfall durch Maschinen geleitet wird, die für sauberen Industrieschrott ausgelegt sind, führt dies zu einer schlechten Pelletqualität und endlosen Wartungsproblemen.
| Feature: | Stretchfolienreste, | gemischte Verpackungsfolien. |
|---|---|---|
| Primäres Polymer | LLDPE | LDPE, HDPE, BOPP, PVC, mehrschichtig |
| Kontaminationstyp | Trocken und oberflächlich | Nass und tief |
| Elastizität | Extrem hoch | Variable |
| Waschanforderung | Kaltes mechanisches Waschen ist normalerweise ausreichend | Heißes Waschen und chemische Reinigungsmittel erforderlich |
| Endproduktausbeute | Hochwertige, klare, durchscheinende Pellets | Minderwertige, dunkle oder graue Verbundpellets |
Die größte Herausforderung in der Fabrikhalle ist das Schredderverhalten. Bei der Zufuhr in einen Standard-Aktenvernichter sorgt die hohe Elastizität der Stretchfolie dafür, dass sie sich dehnt, anstatt sie sauber zu schneiden. Lange LLDPE-Stränge neigen dazu, sich wie ein Tourniquet eng um die rotierenden Schredderwellen zu wickeln. Dies führt zu enormer Reibung, Motorüberhitzung und schließlich zum Maschinenausfall. Darüber hinaus reißt und bricht die gemischte Folie unter der mechanischen Scherwirkung von Standardklingen viel leichter, da sie steifere Polymere wie BOPP oder HDPE enthält.
In einem Standard-Sink-Schwimm-Trenntank verhält sich reine LLDPE-Stretchfolie gleichmäßig. Es schwimmt und lässt schwere Verunreinigungen wie Glas, Schmutz und Metall zur Bodenschnecke sinken. Mischfilme weisen jedoch unterschiedliche Dichten auf. Während PE- und PP-Folien schwimmen, sinken PVC und bestimmte schwere Mehrschichtlaminate. Dies verkompliziert den Nasstrennprozess und erfordert häufig sekundäre Sortiermechanismen, um die endgültige Reinheit des Polymers sicherzustellen.
Die oben beschriebenen chemischen und physikalischen Unterschiede bestimmen die genauen technischen Spezifikationen, die für Ihre Anlage erforderlich sind. Der Versuch, stark verschmutzten Verbrauchermüll mit Maschinen zu verarbeiten, die für sauberen Industrieschrott ausgelegt sind, führt zu einem übermäßigen Energieverbrauch und häufigen Wartungsausfällen.
Da gemischte Filme mit Ölen, Klebstoffen und organischen Abfällen bedeckt sind, erweist sich eine herkömmliche Spülung mit kaltem Wasser als völlig wirkungslos. Die wirtschaftliche Verarbeitung dieses Materials erfordert ein Hochleistungs- Waschsystem für Kunststoffabfälle, das mit speziellen Heißwaschfunktionen ausgestattet ist. Das Wasser in den Thermaltanks muss auf 80 bis 90 °C erhitzt und mit Natronlauge oder speziellen chemischen Reinigungsmitteln versetzt werden. Diese thermisch-chemische Kombination löst Lipidbindungen und löst hartnäckige Klebstoffe. Insbesondere muss das System aggressive Hochgeschwindigkeits-Reibscheiben verwenden, die mit mehr als 1.000 U/min arbeiten, um die aufgeweichten Verunreinigungen mechanisch von der Oberfläche der Kunststoffe zu schrubben.
Bei der Stretchfolienverarbeitung steht weniger die chemische Reinigung als vielmehr die mechanische Handhabung im Vordergrund. Da sich der Schmutz meist auf Lagerstaub und Schlamm beschränkt, reicht in der Regel ein einfacherer, energieeffizienter Kaltwaschprozess aus. Der entscheidende technische Bedarf entsteht hier in der Phase der Größenreduzierung. In den Anlagen müssen spezielle Einwellen-Zerkleinerer eingesetzt werden, die mit speziellen V-förmigen Messerwinkeln, engen Rotor-Stator-Toleranzen und Anti-Wickel-Mechanismen ausgestattet sind, um den elastischen Film sauber zu schneiden und ein katastrophales Blockieren der Welle zu verhindern.
In der Fabrikhalle stehen Bediener je nach dem vorherrschenden Material, das durch ihre Anlage läuft, vor unterschiedlichen täglichen Herausforderungen. Das frühzeitige Erkennen dieser Engpässe ermöglicht eine proaktive Maschinenkonfiguration und eine bessere Wartungsplanung.
Wie bereits erwähnt, besteht die Hauptgefahr bei der Verarbeitung von Stretchfolie in der Verstopfung der Maschine. Wenn es in der ersten Zerkleinerungsstufe nicht gelingt, das LLDPE in gleichmäßige Flocken mit einer typischen Größe von 40 mm bis 50 mm zu schneiden, gelangen lange, ungeschnittene Stränge in den Nassbereich der Waschstraße. Diese Stränge verbinden sich im Wasser und bilden riesige, schwere Plastikklumpen. Diese Klumpen können leicht die Transportschnecken verstopfen, die Reibscheiben blockieren und schwere strukturelle Schäden an den Antriebsmotoren einer Standardverarbeitungsanlage verursachen.
Bei der Verarbeitung gemischter Verpackungsfolien verlagert sich der Engpass vom maschinellen Stauen hin zur Materialsortierung. Mehrschichtfolien, PVC und Nicht-PE-Kunststoffe müssen entfernt werden, um die strukturelle Integrität des endgültigen Pellets aufrechtzuerhalten. Die manuelle Vorsortierung ist langsam, arbeitsintensiv und sehr anfällig für menschliches Versagen. Moderne Anlagen, die gemischte Filme verarbeiten, müssen automatisierte optische Sortierer mit Nahinfrarot-Technologie oder ballistische Separatoren integrieren, bevor das Material überhaupt in die Nasszerkleinerungsphase eintritt.
Nach der Waschphase halten flexible Folien von Natur aus große Mengen Wasser zurück. Aufgrund ihrer dünnen Struktur und ihres hohen Oberflächen-Volumen-Verhältnisses können Nassfilmflocken bis zu 40 % ihrer Gesamtmasse an Feuchtigkeit speichern. Die Einspeisung von Material mit einem derart hohen Wassergehalt in einen Granulierextruder führt zu einem katastrophalen Ausfall. Das Wasser verdampft sofort, was zu starken Druckspitzen und hochporösen, unbrauchbaren Pellets führt. Die effiziente Entfernung dieser Feuchtigkeit bleibt der energieintensivste Teil des Recyclingprozesses.
Das Standardrecycling von Hartplastik ist in hohem Maße auf Zentrifugaltrockner angewiesen, die das Material mit hoher Geschwindigkeit schleudern, um Wasser abzuscheiden. Allerdings versagen Zentrifugaltrockner bei hochelastischer Stretchfolie oft spektakulär. Die nassen Filmflocken verklumpen einfach und bleiben an den Innensieben kleben. Dadurch wird der Luftstrom blockiert, die Feuchtigkeit bleibt erhalten und eine häufige manuelle Reinigung ist erforderlich.
Die moderne technische Lösung für diesen Engpass ist die Dehydrierung von Kunststofffolien mittels mechanischer Quetschmaschinen. Nehmen Sie als Paradebeispiel branchenübliche Geräte wie die DYJG Squeezer-Serie. Anstatt den Kunststoff zu drehen, drückt eine robuste Schneckenschnecke, die von einem robusten 90-kW- bis 132-kW-Motor angetrieben wird, den Nassfilm durch einen sich stetig verengenden Zylinder. Dieser enorme mechanische Druck presst das Wasser physisch durch ein Entwässerungssieb heraus und bewältigt problemlos Kapazitäten von 300 kg bis 1000 kg pro Stunde. Durch die erzeugte Reibung wird das LLDPE halbplastifiziert, wodurch der Feuchtigkeitsgehalt auf unter 3 % bis 5 % reduziert wird und das Material gleichzeitig verdichtet wird, um eine reibungslose Extruderzufuhr zu gewährleisten.
Das Entwässern gemischter Filme erfordert eine sorgfältige Betriebsüberwachung. Da das Material Polymere mit unterschiedlichen Schmelzpunkten enthält, müssen Reibung und Druck in einer Quetschmaschine genau kontrolliert werden. Wenn die Temperatur im Presszylinder zu stark ansteigt, zersetzen sich Kunststoffe mit niedrigerem Schmelzpunkt, verbrennen oder geben schädliche flüchtige Gase ab, bevor sie den Granulierextruder erreichen. Frequenzumrichter an den Quetschmotoren sind für die Anpassung der Verarbeitungsgeschwindigkeit an die jeweilige Folienmischung unbedingt erforderlich.
Der Kauf industrieller Recyclingmaschinen ist eine große Kapitalinvestition. Um eine hohe Kapitalrendite zu gewährleisten, müssen die technischen Spezifikationen der Ausrüstung direkt an Ihr tatsächliches Eingangsmaterial angepasst werden.
Vor der Bewertung von Maschinen müssen Betreiber eine strenge Prüfung ihrer Schrottlieferkette durchführen. Schließen Sie Verträge mit regionalen Logistikzentren ab, die zu einer Zufuhr von 80 % Industriestretchfolie führen? Oder verarbeiten Sie Ballen aus kommunalen Abfallentsorgungsanlagen und erhalten so 100 % Post-Consumer-Mischfolie? Das Verhältnis Ihres Eingangsmaterials bestimmt, ob Sie große Investitionen in thermische Waschsysteme tätigen oder mechanischen Zerkleinerern und Quetschern den Vorzug geben müssen, die die Verpackung verhindern.
Stellen Sie bei der Rücksprache mit Maschinenherstellern sicher, dass das vorgeschlagene System die erforderlichen Komponenten für Ihren genauen Materialtyp enthält. Suchen Sie insbesondere nach den folgenden Konfigurationen:
Um kostspielige Betriebsengpässe zu vermeiden und einen maximalen Durchsatz sicherzustellen, empfehlen wir dringend, sich an einen spezialisierten Recyclingmaschinenbauer zu wenden. Sie können Ihre spezifischen Filmabfallproben auswerten und eine individuell auf Ihre betrieblichen Anforderungen zugeschnittene Verarbeitungslinie bauen.
Während beide unter dem Dach der flexiblen Kunststoffe fallen, unterscheiden sich Stretchfolienabfälle und gemischte Verpackungsfolien grundlegend in ihrer chemischen Zusammensetzung, ihrem Kontaminationsprofil und ihrem mechanischen Verarbeitungsverhalten. Die Behandlung als dasselbe Material führt unweigerlich zu verstopften Aktenvernichtern, schlechter Feuchtigkeitskontrolle und schlechterer Pelletqualität.
Durch das Verständnis dieser Kernunterschiede können Anlagenbetreiber fundierte, datengesteuerte Kaufentscheidungen treffen. Die Investition in die richtige Waschtechnologie und fortschrittliche mechanische Dehydrierungsausrüstung ist der einzige bewährte Weg, um einen hohen Durchsatz, minimale Systemausfallzeiten und die Produktion hochwertiger recycelter Pellets sicherzustellen.
Ja, das ist physikalisch möglich, aber es erfordert eine äußerst vielseitige und anpassbare Verarbeitungslinie, die mit einstellbaren Einstellungen wie Antrieben mit variabler Geschwindigkeit und Bypassventilen für heiße Waschtanks ausgestattet ist. Aus geschäftlicher Sicht wird jedoch generell davon abgeraten, diese beiden Materialien zu mischen. Das Mischen von reiner, hochwertiger LLDPE-Stretchfolie mit minderwertigen gemischten Polymeren verringert die Gesamtqualität, Zugfestigkeit und den Marktwert des endgültigen recycelten Pellets. Für maximale Rentabilität empfehlen wir, Industriestretchfolien und Post-Consumer-Mischfolien stets in völlig getrennten Chargen zu verarbeiten.
Nein, es handelt sich um grundlegend unterschiedliche Materialien mit unterschiedlichen physikalischen Eigenschaften und Recyclinganforderungen. Schrumpffolien werden typischerweise aus LDPE, PVC oder Polyolefin hergestellt. Es wird lose um ein Produkt herum aufgetragen und dann Hitze ausgesetzt, wodurch sich die Polymerketten zusammenziehen und eng über dem Produkt schrumpfen. Stretchfolie besteht überwiegend aus LLDPE. Es ist hochelastisch und wird bei Raumtemperatur mechanisch gedehnt, um Paletten zu umwickeln und zu sichern. Aufgrund ihrer unterschiedlichen Elastizität und Schmelzpunkte verhalten sie sich in Zerkleinerern und Extrudern unterschiedlich.
Stretchfolie lässt sich aufgrund ihrer extremen Elastizität nur schwer zerkleinern. Standard-Häckslermesser sind zum Schneiden oder Brechen starrer Materialien konzipiert. Wenn hochelastisches LLDPE auf ein rotierendes Standardblatt trifft, dehnt es sich und wickelt sich um die Rotorwelle, anstatt sauber zu scheren. Mit der Zeit entsteht dadurch ein Staueffekt, der zu massiver Reibung führt, den Antriebsmotor überhitzt und schließlich zum Blockieren der Maschine führt. Für die Verarbeitung sind spezielle Anti-Wickel-Schredder mit präzisen Messerwinkeln erforderlich.
Obwohl LDPE und LLDPE zur gleichen Polyethylenfamilie gehören, ist beim Mischen Vorsicht geboten. Sie haben unterschiedliche Molekülstrukturen und Schmelzindexe. Das Mischen in kleinen, kontrollierten Verhältnissen ist beim Folienblasen üblich, um Klarheit und Zugfestigkeit auszugleichen. Allerdings kann das zufällige Mischen unbekannter Mengen an LDPE- und LLDPE-Abfällen während des Extrusionsprozesses zu inkonsistenten Schmelztemperaturen führen, was zu einer instabilen Blasenbildung während der Blasfolienherstellung führt.
Bei flexiblen Verpackungen und Folien ist eine mechanische Presse weitaus effizienter als die herkömmliche thermische Trocknung oder Zentrifugaltrocknung. Zentrifugaltrockner haben Probleme mit Filmen, da das Material verklumpt und die Entwässerungssiebe blockiert. Eine Quetschpresse nutzt kontinuierliche mechanische Reibung und Schraubendruck, um das Wasser physisch aus dem Kunststoff zu pressen. Diese Methode spart im Vergleich zur Wärmetrocknung erheblich elektrische Energie ein und bereitet das Material effektiv für den Granulierextruder vor, indem die Feuchtigkeit auf unter 5 % reduziert und gleichzeitig die Flocken halbplastifiziert werden.
Ganz gleich, ob Sie saubere Industriestretchfolie oder stark verunreinigte Post-Consumer-Ballen verarbeiten, die Auswahl der richtigen Ausrüstung ist Ihre wichtigste Entscheidung. Lassen Sie nicht zu, dass die falschen Maschinen zu Engpässen in Ihrer Anlage führen.


