
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-08-25 Herkunft:Powered


Ruiniert ungleichmäßiger Plastikmüll Ihre Recyclinggewinne? Übergroße Abfälle verstopfen regelmäßig nachgeschaltete Geräte. Sie beschädigen teure Granulatoren erheblich und stören letztendlich den gesamten Pelletierungsprozess. Um diesem betrieblichen Albtraum entgegenzuwirken, ist ein spezielles System zur Größenreduzierung die ultimative Lösung. Insbesondere die Einzelwellenkonfiguration erweist sich als die zuverlässigste Methode zur präzisen Materialdimensionierung.
In diesem umfassenden Leitfaden werden wir die genauen Mechanismen aufschlüsseln, mit denen eine Zerkleinerungseinheit die Ausgabeabmessungen steuert. Durch das Verständnis dieser Grundprinzipien aus technischer Sicht können Anlagenbetreiber ihre Ausrüstung optimieren, unerwartete Ausfallzeiten minimieren und die perfekten Maschinen für ihre spezifischen Produktionslinien auswählen.
Um vollständig zu verstehen, wie die Ausgabegröße reguliert wird, muss man zunächst die grundlegende Mechanik der Ausrüstung untersuchen. Diese robuste Industriemaschine dient als entscheidender erster Schritt beim Kunststoffrecycling und verwandelt sperrigen, unhandlichen Abfall in einheitliche, verarbeitbare Fragmente.
Die betriebliche Effizienz dieser Maschine beruht auf einem synchronisierten System hochbelastbarer Komponenten. Jedes Teil übernimmt eine bestimmte Rolle, um sicherzustellen, dass das Polymer auf exakte Spezifikationen reduziert wird.
Der Weg des Kunststoffabfalls durch die Maschine ist ein streng kontrollierter mechanischer Prozess mit geschlossenem Kreislauf. Stellen Sie sich einen Bediener vor, der einen riesigen Ballen Agrarfolie in den Trichter kippt. Im Inneren übernehmen die Schwerkraft und der Hydraulikzylinder die Kontrolle. Sie drücken den Sperrmüll unermüdlich gegen die schnell rotierende Welle.
Während sich der Rotor dreht, greifen seine hervorstehenden Messer nach dem Kunststoff und ziehen ihn nach unten zu den stationären Statorblättern. Folglich erfährt das Material enorme Scherkräfte, wenn es durch den schmalen Spalt zwischen der beweglichen und der festen Kante gepresst wird. In kleinere Stücke gebrochen, zirkuliert der Kunststoff durch die Schneidkammer. Es dreht sich kontinuierlich und wird neu geschnitten, bis die Fragmente klein genug sind, um durch die spezifischen Löcher des unteren Siebs zu fallen.
Facility Manager wägen häufig die betrieblichen Unterschiede zwischen Einzel- und Doppelwellen-Aufbauten ab. Während sich beide durch eine Volumenreduzierung auszeichnen, erfüllen sie im Fertigungsbereich völlig unterschiedliche Zwecke. Um diese Unterschiede zu verdeutlichen, betrachten Sie die wichtigsten mechanischen Unterschiede.
| Funktion: | Einzelwellen-Aufbau, | Doppelwellen-Aufbau |
|---|---|---|
| Schneidmechanismus | Hochgeschwindigkeitsscheren gegen feststehende Messer | Reißen bei niedriger Geschwindigkeit zwischen zwei gegenläufig rotierenden Wellen |
| Größenkontrolle | Streng kontrolliert durch einen unteren Bildschirm | Kein Bildschirm; hängt ganz von der Klingenbreite ab |
| Ausgabekonsistenz | Äußerst gleichmäßige, vorhersehbare Flocken | Unregelmäßige, lange und unvorhersehbare Streifen |
| Beste Anwendung | Präzise Dimensionierung für nachgeschaltete Granulatoren | Primäre Volumenreduzierung von massiven, sperrigen Artikeln |
Im Gegensatz zum Doppelwellen-Design ist die Einwellen-Architektur strukturell darauf ausgelegt, eine gleichmäßige, vorhersehbare Leistung zu erzeugen. Durch das Einschließen des Materials in der Schneidkammer, bis es den genauen Dimensionsanforderungen entspricht, wird die genaue Flockengröße bereitgestellt, die für die sichere Beschickung empfindlicher nachgeschalteter Maschinen erforderlich ist.
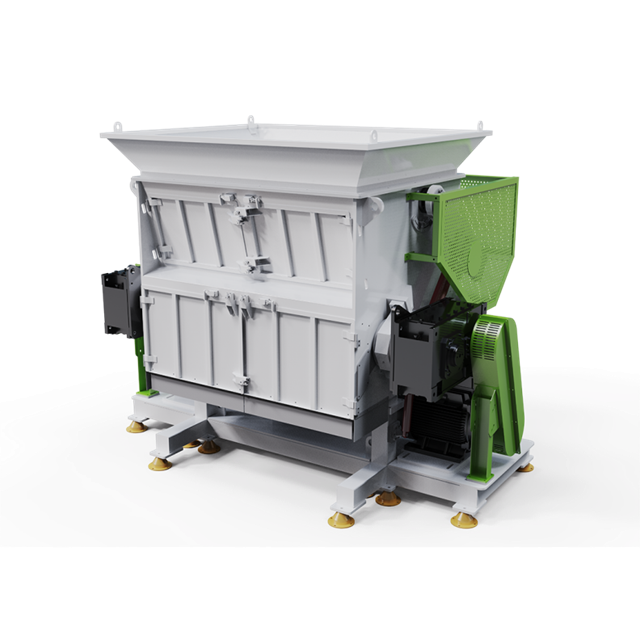
Wenn Sie die Größenkontrolle verstehen möchten, schauen Sie direkt auf den Bildschirm. Diese hochbelastbare Komponente fungiert als ultimativer Wächter der Materialdimensionen.
Das physikalische Prinzip des Bildschirms ist einfach. Feste Kunststoffteile können auf keinen Fall aus der Maschine austreten, es sei denn, sie passen physisch durch die gebohrten Löcher. Wenn der Rotor ein Stück Kunststoff abschneidet, wird dieses Fragment über die Sieboberfläche gefegt. Ist das Stück kleiner als der Lochdurchmesser, fällt es auf ein Auslaufband. Wenn es umgekehrt zu groß bleibt, befördert der Rotor es zurück nach oben, um es erneut hart gegen die feststehenden Messer zu drehen. Dieser kontinuierliche Zyklus garantiert die strikte Einhaltung Ihrer gewünschten Ausgabegröße.
Die Auswahl der richtigen Siebgröße ist ein heikler Balanceakt zwischen Endproduktverfeinerung und Stundendurchsatz. Kleinere Löcher erzeugen hochfeine Flocken, zwingen das Material jedoch dazu, länger in der Kammer zu bleiben. Dies verringert zwangsläufig die Verarbeitungsgeschwindigkeit.
Empirische Daten aus Betriebsanlagen legen mehrere Standardkonfigurationen nahe. Beispielsweise werden 30-mm- bis 40-mm-Siebe typischerweise für harte, starre Kunststoffe eingesetzt, die für einen sekundären Granulator bestimmt sind, wodurch nachgeschaltete Staus wirksam verhindert werden. Mittlerweile bieten 50-mm- bis 60-mm-Siebe eine optimale Balance für die allgemeine Zerkleinerung. Bei stark verunreinigten oder extrem sperrigen Gegenständen, bei denen eine schnelle Volumenreduzierung das einzige Ziel ist, werden in Einrichtungen oft massive Siebe mit 80 mm bis 100 mm verwendet.
Während das Sieb die maximal zulässige Größe bestimmt, bestimmen der Rotor und seine Messer genau, wie effizient das Material diese Größe erreicht. Die Geometrie des Schnitts spielt eine große Rolle für die Ausgabekonsistenz.
Der Schnittspalt bezeichnet den Mikroabstand zwischen den Spitzen der rotierenden Messer und der Kante der feststehenden Messer. Die Aufrechterhaltung enger Toleranzen für diesen Spalt, normalerweise zwischen 0,2 mm und 0,5 mm, ist wohl die kritischste Anpassung, die ein Wartungstechniker vornehmen kann. Bei richtiger Einstellung wirken die Messer wie eine Präzisionsschere. Sie erzeugen eine saubere, scharfe Scherung, die gleichmäßige geometrische Flocken erzeugt.
Wenn sich dieser Spalt aufgrund schlechter Wartung außerdem vergrößert, hört die Maschine auf zu schneiden und beginnt zu reißen oder zu quetschen. Bei starren Kunststoffen erzeugt ein breiter Spalt übermäßig viel, unbrauchbaren Staub. Bei flexiblen Filmen faltet sich das Material über die stumpfen Klingen, schmilzt aufgrund der Reibung und führt zu langen, fadenförmigen Massen, die leicht die Sieblöcher verstopfen.
Eine konstante Ausgabegröße erfordert messerscharfe Werkzeuge. Stumpfe Klingen beruhen eher auf stumpfer Kraft als auf Scherwirkung, was zu einer thermischen Zersetzung des Polymers und einem erhöhten Energieverbrauch führt. Um dem entgegenzuwirken, verwenden moderne Maschinen quadratische, umkehrbare Schneideinsätze. Wenn ein Bediener eine Verschlechterung der Ausgabequalität bemerkt, schraubt er einfach die Wendeschneidplatte ab, dreht sie um 90 Grad, um eine neue Kante freizulegen, und nimmt die Produktion mit perfekt wiederhergestellter Schneidgeometrie wieder auf.
Der automatische Zuführmechanismus bleibt oft unbemerkt, dennoch ist er der heimliche Held der Größenkontrolle. Der Rotor kann nur dann effizient schneiden, wenn ihm das Material mit dem richtigen Druck zugeführt wird.
Der hydraulische Schieber ist dafür verantwortlich, die Kunststoffmasse physisch in die Schneidzone zu drücken. Das Verhältnis zwischen dem Schieberdruck und der Schneidleistung des Rotors bestimmt die Gleichmäßigkeit der Ausgabe. Wenn der Stößel zu stark drückt, drückt er überschüssiges Material in den Schneidspalt, wodurch der Rotor übergroße Brocken abreißt, die das Sieb verstopfen. Andererseits führt ein unzureichender Druck dazu, dass der Kunststoff vom Rotor abprallt, was zu einer ineffizienten Knabberwirkung führt, die zu nutzlosem Staub und nicht zu verwendbaren Flocken führt.
Um menschliches Versagen auszuschließen, sind fortschrittliche Maschinen auf intelligente speicherprogrammierbare Steuerungssysteme angewiesen. Diese Computer überwachen kontinuierlich die elektrische Stromaufnahme des Rotormotors. Wenn die Schneidkammer auf einen besonders dichten Kunststoffblock trifft, arbeitet der Motor stärker und die Stromstärke steigt. Das automatisierte System erkennt dies in Millisekunden und befiehlt dem hydraulischen Schieber, sich leicht zurückzuziehen. Dadurch wird der Zerkleinerungsdruck verringert, der Rotor kann das hartnäckige Material in seinem eigenen Tempo entfernen und eine gleichmäßige Schneidwirkung aufrechterhalten, bevor die Vorwärtsbewegung fortgesetzt wird.
Aktuelle Marktanalysen deuten auf einen massiven Wandel hin zu intelligenten, datengesteuerten Technologien zur Größenreduzierung hin. Da die weltweite Nachfrage nach hochwertigem Post-Consumer-Harz steigt, stehen Recyclinganlagen unter enormem Druck, einwandfreie Flocken zu liefern. Branchenexperten weisen darauf hin, dass die präzise und gleichmäßige Zerkleinerung in der Primärstufe die Energiebelastung der Sekundärgranulatoren drastisch reduziert. Diese Optimierung schützt nicht nur die nachgeschaltete Ausrüstung, sondern senkt auch grundlegend den gesamten CO2-Fußabdruck des gesamten Recyclingvorgangs. Die Anlagen weichen zunehmend von Maschinen mit roher Gewalt ab und bevorzugen Systeme, die mit automatischen Lasterkennungsschiebern und präzisionsgefertigten Rotoren ausgestattet sind, um die höchste Qualität der recycelten Produktion zu gewährleisten.
Plastikmüll ist unglaublich vielfältig. Die mechanischen Einstellungen, die perfekte 40-mm-Flocken aus einem festen Block ergeben, versagen katastrophal, wenn sie auf dünne Stretchfolie aufgetragen werden. Eine echte Größenkontrolle erfordert die Anpassung der Maschinenkonfiguration an das spezifische Polymer.
Harte Kunststoffe wie dickwandiges PVC, Spritzgussteile und große HDPE-Klumpen sind dicht und spröde. Sie erfordern ein hohes Drehmoment und aggressive Schnittwinkel, um effektiv zu brechen. Bei der Verarbeitung dieser dichten Materialien sorgt der Einsatz eines hochbelastbaren Mehrzweck-Kunststoff-Einwellenzerkleinerers dafür, dass der hohe physikalische Widerstand des Sperrmülls mit verstärkten Getrieben und robusten Schieberkolben bewältigt wird. Die Siebgrößen liegen im Allgemeinen zwischen 40 mm und 60 mm, wobei der Schwerpunkt in erster Linie darauf liegt, ein Abwürgen des Rotors zu verhindern und gleichzeitig geometrisch konsistente Brocken zu liefern.
Flexible Kunststoffe stellen eine ganz andere mechanische Herausforderung dar. Materialien wie LDPE-Agrarfolien und gewebte PP-Beutel sind nicht bruchfest. Stattdessen dehnen, reißen und wickeln sie sich um rotierende Wellen. Um dieses Problem zu lösen, ist ein spezieller leichter Recycling-Schredder der DYSSQ-Serie mit extrem engen Schnittspalten unerlässlich, um einen sauberen, scherenähnlichen Schnitt zu gewährleisten. Bediener müssen spezielle Siebe mit versenkten Löchern verwenden, um zu verhindern, dass nasse oder statisch aufgeladene Filme an der Metalloberfläche haften und den Ausgang blockieren.
Warum sind Werksleiter so besessen davon, die Produktionsabmessungen zu kontrollieren? Denn die primäre Reduktionsstufe ist selten das Endziel. Es ist die kritische Vorbereitungsphase, die die Rentabilität der gesamten Downstream-Linie bestimmt.
In den meisten industriellen Anlagen wird das zerkleinerte Material über ein Förderband direkt einem Sekundärgranulator zugeführt, der die 40-mm-Stücke auf 10-mm-Flocken zerkleinert. Granulatoren arbeiten mit unglaublich hohen Geschwindigkeiten und reagieren äußerst empfindlich auf die Materialgröße. Wenn es einer Primärmaschine nicht gelingt, ihre Leistung zu regulieren und ein massives Feststoffstück durchschlüpfen lässt, kann dies zu einem katastrophalen Bruch der Granulatorblätter oder einer Biegung der Rotorwelle führen. Eine gleichbleibende Primärproduktion fungiert als obligatorische Versicherungspolice für empfindliche Sekundärmaschinen.
Recycelte Kunststoffe müssen gründlich gewaschen werden, um Schmutz, Öle und chemische Verunreinigungen zu entfernen. Die Effizienz von Reibscheiben und Schwimm-Sink-Tanks hängt ausschließlich vom Oberflächenkontakt ab. Wenn die in die Waschmaschine gelangenden Kunststoffflocken eine gleichmäßige Größe haben, können mechanische Paddel sie gleichmäßig schrubben und so ein hochreines Material ergeben. Gemischte Größen fangen Schmutz in den größeren Teilen ein, während die wertvollen kleinen Partikel in Abwasserfiltersystemen verloren gehen.
Im letzten Recyclingschritt werden die Flocken in einem Extruder geschmolzen, um wiederverwendbare Pellets herzustellen. Extruder benötigen eine gleichmäßige, gleichmäßige Zufuhr, um stabile Schmelztemperaturen und Innendruckprofile aufrechtzuerhalten. Wenn die Schüttdichte und die Größe des zerkleinerten Kunststoffs stark schwanken, kommt es zu einem Druckstoß im Extruder. Dies führt zu starken Temperaturschwankungen im Inneren des Zylinders, Polymerabbau und letztendlich zur Produktion von minderwertigen, porösen oder verfärbten Pellets.
Die Auswahl der geeigneten Zerkleinerungsausrüstung erfordert eine objektive, datengesteuerte Bewertung Ihrer spezifischen Produktionsparameter. Eine Maschine, die bei einem Mitbewerber, der starre Rohre verarbeitet, einwandfrei funktioniert, ist für Ihre Anlage möglicherweise völlig ungeeignet, wenn Sie flexible Folien verarbeiten.
Bei der Bewertung potenzieller Geräte müssen Entscheidungsträger die technischen Spezifikationen sorgfältig prüfen, um sicherzustellen, dass sie mit den erforderlichen Leistungsgrößen übereinstimmen. Zu den wichtigsten Kennzahlen gehören die Motorleistung in Kilowatt für ein ausreichendes Scherdrehmoment, die Rotorbreite zur Anpassung an die physische Größe Ihrer größten Abfallklumpen und die Reaktionsfähigkeit des Hydrauliksystems. Darüber hinaus müssen Betreiber die tatsächliche Durchsatzkapazität in Kilogramm pro Stunde basierend auf der spezifischen Siebgröße berechnen, die sie verwenden möchten, da kleinere Siebe naturgemäß die stündlichen Verarbeitungsraten reduzieren.
Letztendlich ist die Kontrolle der Produktionsmenge von Kunststoffabfällen eine hochkalibrierte mechanische Symphonie. Es basiert auf der perfekten Synergie zwischen dem Begrenzungssieb, dem präzisen Schnittspalt der Rotorblätter und der intelligenten Taktung des hydraulischen Schiebers. Die Investition in ein hochwertiges, richtig konfiguriertes Zerkleinerungsgerät ist nicht nur eine Anschaffung. Es ist eine grundlegende Investition in die Langlebigkeit, Effizienz und Rentabilität Ihrer gesamten Recyclinglinie.
Da eine genaue Größenkontrolle auf mikroskopischen Toleranzen beruht, ist die Fertigungsqualität von größter Bedeutung. Wir ermutigen Anlagenbetreiber dringend, ihre aktuellen Abfallströme genau zu bewerten und sich mit Branchenexperten zu beraten, um die ultimative Lösung zur Größenreduzierung zu entwerfen. Durch die Erkundung des umfassenden Portfolios an Kunststoffzerkleinerungsmaschinen bei Jwell Recycling können Sie auf maßgeschneiderte Rotorgeometrien, langlebige Messermetallurgie und zuverlässige Steuerungsprogrammierung zugreifen, die genau auf Ihren individuellen Materialstrom zugeschnitten ist. Kontaktieren Sie Jwell Recycling noch heute, um eine Lösung zu entwickeln, die Ihre betriebliche Rentabilität maximiert.
Ja, der direkteste und effektivste Weg, die Ausgabegröße zu ändern, besteht darin, das Lochsieb unter dem Rotor durch ein Lochsieb mit größeren oder kleineren Lochdurchmessern zu ersetzen. Viele moderne Geräte verfügen über herunterklappbare hydraulische Halterungen, um diesen Austausch schnell und sicher zu machen.
Obwohl es stark vom jeweiligen Modell und der Polymerart abhängt, reduzieren diese Primäreinheiten den Kunststoff typischerweise auf 30- bis 50-mm-Stücke. Für stark verfeinerte Größen, die kleiner sind, wie z. B. 10-mm-Flocken, ist normalerweise ein sekundärer Hochgeschwindigkeitsgranulator in der Produktionslinie erforderlich.
Dieser Betriebsfehler wird normalerweise durch stumpfe Schneidmesser oder einen falsch kalibrierten Schneidspalt zwischen den beweglichen Rotormessern und den stationären Statormessern verursacht. Es kann auch auftreten, wenn das untere Sieb beschädigt, stark abgenutzt oder ganz fehlt.
Wenn Ihr Betrieb eine bestimmte, einheitliche Ausgabegröße benötigt, um nachgeschaltete Geräte sicher zu versorgen, ist eine Einwellenkonstruktion strukturell überlegen, da sie ein Klassierungssieb verwendet. Doppelwellenmodelle eignen sich hervorragend für die primäre Volumenreduzierung massiver Gegenstände, steuern die endgültigen Ausgabeabmessungen jedoch nicht so genau.
Die Lebensdauer der Klinge hängt vollständig von der Abrasivität des zu bearbeitenden Materials und den Betriebsstunden ab. Bei sauberen Kunststoffen können die Klingen mehrere Monate halten, bevor sie gedreht werden müssen. Bei stark verunreinigten Agrarfolien, die Sand oder Schmutz enthalten, müssen die Schneideinsätze möglicherweise alle paar Wochen gedreht oder ausgetauscht werden, um einen optimalen Schneidspalt aufrechtzuerhalten.
Beim Betrieb ohne Bildschirm entfällt der primäre Größenkontrollmechanismus. Der Kunststoff durchläuft die Schneidkammer bereits nach wenigen Durchgängen, was zu völlig inkonsistenten, übergroßen Stücken führt. Dies wird mit ziemlicher Sicherheit zu schweren Verstopfungen und mechanischen Ausfällen in nachgeschalteten Förderern und Granulatoren führen.


