
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-09-27 Herkunft:Powered


Standen Sie schon einmal auf dem Boden einer Recyclinganlage und hörten das deutliche, quälende Kreischen eines Granulators, der an einem riesigen Stück Plastik erstickt? Dieses Geräusch ist gleichbedeutend mit sofortigem mechanischem Verschleiß und einem Rentabilitätsverlust. Effizienz beginnt in dieser Branche nicht beim Extruder oder optischen Sortierer. Es beginnt in dem Moment, in dem ein verdichteter Kunststoffballen auf das erste Förderband trifft. Wenn dieser erste Trennschritt fehlschlägt, blockieren Materialstöße kritische Maschinen und führen zu erheblichen Engpässen in Ihrem gesamten Betrieb.
Eine schlechte Ballentrennung beeinträchtigt die Prozessstabilität. Wir werden genau aufschlüsseln, wie diese Störungen in der Fabrik entstehen, und die technischen Lösungen erläutern, die zu ihrer Behebung erforderlich sind.
Da globale Kreislaufwirtschaftsvorschriften einen höheren Recyclinganteil in Verbraucherverpackungen fordern, erlebt der Recyclingsektor einen tiefgreifenden Wandel. Die Anlagen wandeln sich von einfachen Abfallentsorgungsstandorten zu fortschrittlichen Produktionsanlagen, von denen erwartet wird, dass sie Harze in nahezu reiner Qualität produzieren. Aktuelle Branchenanalysen verdeutlichen einen rasanten Trend zur Hyperautomatisierung, um diese strengen Reinheitsstandards zu erfüllen.
Moderne optische Sortierer und KI-gesteuerte Roboterarme erfordern die Präsentation von Materialien in einer einzigen, perfekt verteilten Schicht. Jeder vorgelagerte Engpass macht diese millionenschweren Sortierinvestitionen praktisch nutzlos. Der Markt fordert daher integrierte, geschlossene Futtermittelregelungen. In diesen modernen Anlagen kommunizieren Ballenbrecher in Echtzeit mit nachgeschalteten Geräten und passen die Rotorgeschwindigkeiten automatisch an, um genau die Überspannungen zu verhindern, die ältere, manuell überwachte Anlagen lahmlegen.
In der globalen Recyclinginfrastruktur werden Post-Consumer-Kunststoffe selten lose transportiert. Um die Logistik zu optimieren und die Versandkosten zu senken, komprimieren Betriebe Plastikflaschen mit hydraulischen Ballenpressen zu dichten, schweren Blöcken. Diese Ballen wiegen regelmäßig Hunderte von Kilogramm und die Flaschen sind unter enormem Druck fest miteinander verbunden.
Das Entballen ist der obligatorische erste mechanische Schritt in jedem kommerziellen Umfeld. Dabei werden diese fest zusammengedrückten Blöcke wieder in einzelne, lose Flaschen zerlegt. Eine spezielle Maschine, bekannt als Entballer oder Ballenbrecher, verwendet rotierende Wellen, die mit robusten Stahlstiften ausgestattet sind, um die Ballen auseinanderzureißen. Das primäre technische Ziel besteht darin, eine nahezu perfekte Abscheiderate zu erreichen. Sie müssen sicherstellen, dass keine Flaschen miteinander verschmolzen bleiben, bevor sie mit der Sortierung und Größenreduzierung fortfahren.
Industrielle Recyclingbetriebe sind auf eine kontinuierliche Verarbeitung ausgelegt. Eine moderne Kunststoffwaschstraße ist genau auf die Verarbeitung einer bestimmten Materialmenge pro Stunde abgestimmt, die je nach Anlagengrundfläche typischerweise zwischen 500 und 3000 Kilogramm liegt.
Der Entballer fungiert als primärer Gatekeeper. Wenn dieser erste Trennschritt fehlschlägt, stört der daraus resultierende ungleichmäßige Materialfluss die Betriebsparameter jeder nachfolgenden Maschine. Ein kontinuierlicher Prozess erfordert einen dosierten, vorhersehbaren Input. Wenn dichte Klumpen nicht getrennter Flaschen den Brecher umgehen, bricht das Fundament dieses kontinuierlichen Prozesses zusammen.
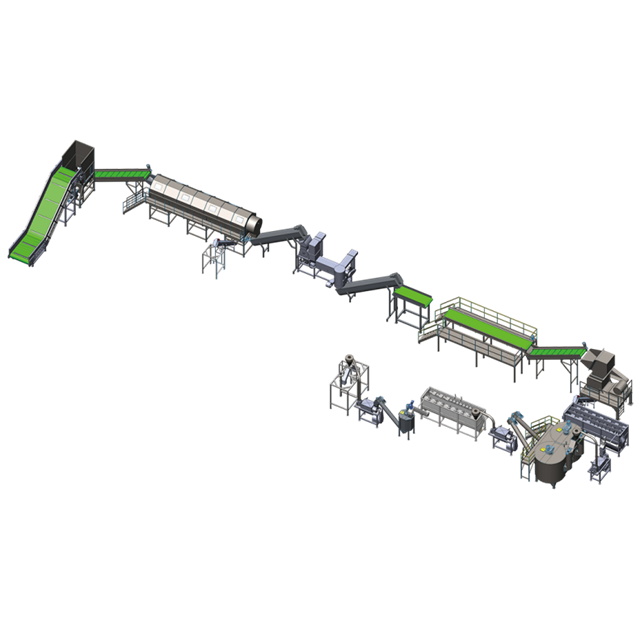
Wenn Ballen nicht vollständig getrennt werden, verursachen die entstehenden Kunststoffklumpen logistische Albträume entlang der Zuführlinie. Betreiber kämpfen täglich häufig mit den folgenden Hauptstörungen.
Förderbänder sind für den Transport einer gleichmäßigen Schicht leichten Materials konzipiert. Im Gegensatz dazu führt eine schlechte Entballung dazu, dass große, ungebrochene Kunststoffbrocken auf das Band fallen. Stellen Sie sich einen riesigen, 50 Kilogramm schweren Brocken geschmolzenen PET vor, der auf ein Transferband für lose Gegenstände fällt. Diese Materialstöße destabilisieren die Strömung. Die plötzliche Massenverlagerung führt dazu, dass die Bänder durchhängen, von den Rollen rutschen oder Material über die Seiten der Fördererstruktur spritzt. Die Bediener müssen sich abmühen, die Gänge freizumachen, wodurch die gesamte Linie angehalten wird.
Recyclinglinien nutzen verschiedene Übergangspunkte wie Rutschen, Trichter und Übergabeförderer, um Material zwischen Maschinen zu transportieren. Ingenieure dimensionieren diese Übergangspunkte für einzelne Flaschen oder kleine Cluster. Übergroße, fest zusammengebundene Plastikklumpen verklemmen sich leicht in diesen engen Passagen. Sobald eine Verstopfung auftritt, staut sich das Material innerhalb von Sekunden. Um diese Verstopfungen zu beseitigen, ist es in der Regel erforderlich, die Leitung abzuschalten, strenge Lockout-Tagout-Sicherheitsverfahren einzuhalten und die schwere Blockade mit Hebeleisen physisch zu lösen.
Eine ungleichmäßige Trennung führt zu einem äußerst ineffizienten Fütterungsmuster, das in der Branche als „Hunger- und Drosselung“ bezeichnet wird. Wenn Material stromaufwärts stecken bleibt, laufen die stromabwärts gelegenen Maschinen leer, was den Prozess verlangsamt. Dadurch wird erhebliche Menge an elektrischer Energie verschwendet, da Hochleistungsmotoren weiterhin die Grundleistung verbrauchen, ohne ein Produkt zu produzieren. Wenn umgekehrt ein riesiger Klumpen sich schließlich löst und auf einmal in eine Maschine eindringt, erstickt er das System. Der plötzliche Materialzufluss übersteigt die Volumenkapazität der Maschine, was zu sofortigen Drehmomentüberlastungen und automatischen Motorabschaltungen führt.
Moderne Anlagen sind stark auf automatisierte Sortiertechnologien angewiesen, darunter optische Nahinfrarotsortierer und magnetische Überbandabscheider. Bei diesen hochentwickelten Systemen muss das Material in einer einzigen Schicht präsentiert werden. Wenn Flaschen in einer dichten Masse zusammengeklebt sind, können optische Sensoren den Polymertyp oder die Farbe der tief im Klumpen verborgenen Flaschen nicht genau identifizieren. Ebenso scheitern Magnetabscheider daran, eisenhaltige Verunreinigungen zu extrahieren, die fest in einem schweren Block aus komprimiertem Kunststoff eingebettet sind. Dies erhöht direkt die Kontaminationsrate Ihres Endprodukts.
Nach der ersten Sortierphase gelangen die Kunststoffflaschen in die mechanische Entetikettierungsmaschine. Diese Geräte arbeiten nach dem Reibungsprinzip und entfernen mit rotierenden Klingen oder Schabern Schrumpfschläuche und angeklebte Etiketten von der Außenseite der Flaschen. Damit dieser Mechanismus effizient funktioniert, muss der Entetikettierer mit der Oberfläche jeder einzelnen Flasche interagieren. Wenn Flaschen in verdichteten Klumpen in die Maschine gelangen, fungieren die äußeren Flaschen als physischer Schutzschild. Die Etiketten auf den Innenflaschen bleiben vollständig vor der Kratzwirkung geschützt.
Der Kern einer leistungsstarken PET-Flaschen-Recycling-Waschanlage basiert auf thermischer und kinetischer Energie, um Verunreinigungen zu entfernen. Hochgeschwindigkeits-Reibscheiben, die mit Geschwindigkeiten von bis zu 1200 U/min rotieren, verwenden eine Kombination aus 90 Grad Celsius heißem Wasser, speziellen Reinigungsmitteln und intensiver mechanischer Bewegung, um Klebstoffe aufzulösen und Schmutz abzuwaschen. Allerdings sind diese Waschanlagen darauf ausgelegt, die Oberfläche von kleinen, abgetrennten Kunststoffflocken zu reinigen. Wenn durch eine unvollständige Entballung große Klumpen in den Schredder gelangen, bleiben die resultierenden Flocken häufig mit Resten des Ballendrahtes oder starken Klebstoffen zusammenkleben. Das Waschwasser kann in diese dichten Ansammlungen einfach nicht eindringen.
Das ultimative Ziel der meisten Recyclinglinien ist die Herstellung hochwertiger Pellets in Lebensmittel- oder Industriequalität. Dies erfordert eine hochpräzise Extrusion. Wenn die vorgeschalteten Zerkleinerer und Granulatoren mit Klumpen zu kämpfen haben, produzieren sie unweigerlich eine inkonsistente Flockengröße, wodurch übermäßiger Kunststoffstaub und übergroße Stücke entstehen. Wenn diese inkonsistenten Flocken einem Extruder zugeführt werden, schmelzen sie ungleichmäßig. Dies beeinträchtigt die intrinsische Viskosität des Polymers und führt zu gefährlichen Schwankungen des Schmelzedrucks. Folglich liefert die endgültige PET-Pelletsproduktion – selbst auf einem fortschrittlichen Einschneckensystem mit einem L/D-Verhältnis von 36:1 – Pellets, die strukturell schwach, verfärbt oder in der Größe uneinheitlich sind.
Um die Betriebsunterschiede deutlich zu veranschaulichen, sehen Sie sich den folgenden Vergleich zwischen schlechter manueller Ballenentfernung und einem automatisierten System mit hohem Drehmoment an.
| Betriebsmetrik: | Schlechte/unvollständige Entbalkung. | Automatisierte Entbalkung mit hohem Drehmoment |
|---|---|---|
| Materialfluss | Unregelmäßige Wellen, häufige Lawinen | Stabile, dosierte einschichtige Präsentation |
| Downstream-Verschleiß | Es besteht ein hohes Risiko gebrochener Schneidmühlenblätter | Normale, vorhersehbare Lebensdauer der Komponenten |
| Energieverbrauch | Hohe Spitzenspitzen, verschwendete Leerlaufleistung | Optimierter Grundlinienzug, hohe Effizienz |
| Reinheit sortieren | Niedrig, Sensoren durch verklumpte Masse blockiert | Hohe Identifikationsgenauigkeit von nahezu 99 % |
| Arbeitskosten | Hoher manueller Eingriff erforderlich | Minimaler, vollautomatischer geschlossener Regelkreis |
Bei der Bewertung der Anlagenleistung konzentrieren sich Manager häufig ausschließlich auf das Endprodukt. Der finanzielle Schaden, der durch eine schlechte Ballentrennung an der Frontpartie verursacht wird, wird häufig unterschätzt. Eine schlechte Ernährung führt zu einer Kaskade von Ineffizienzen, die sich direkt auf die Betriebsausgaben auswirken.
Der kontinuierliche Betrieb ist die Basis für die Rentabilität. Um Blockaden zu beseitigen, muss die gesamte Linie angehalten werden. Die finanziellen Auswirkungen dieser ungeplanten Ausfallzeit sind erheblich. Stellen Sie sich eine Anlage mit hoher Kapazität vor, die 3 Tonnen Material pro Stunde verarbeitet. Wenn die Linie dreimal pro Schicht für nur 20 Minuten angehalten werden muss, um verstopfte Trichter zu reinigen, verliert die Anlage täglich genau eine Stunde Produktion. Im Laufe eines normalen Betriebsjahres führt das Versäumnis, die Ballen ordnungsgemäß zu trennen, zu einer massiven Betriebsanfälligkeit.
Ein Haupttreiber der Betriebskosten in einer Recyclinganlage ist der Energieverbrauch der riesigen Elektromotoren, die die Schredder und Reibscheiben antreiben. Diese Motoren arbeiten am effizientesten unter einer konstanten, konstanten Last. Motoren im Leerlauf verbrauchen erheblichen Strom, ohne sinnvolle Arbeit zu verrichten. Darüber hinaus führt ein plötzlicher Strombedarf durch Materiallawinen zu Stromspitzen. Diese Spitzen führen bei den Energieversorgern zu Spitzenlastgebühren, was die monatlichen Energierechnungen dauerhaft in die Höhe treibt.
Die Lösung dieses Problems erfordert einen proaktiven Ansatz. Durch die Implementierung robuster mechanischer Lösungen können Anlagenmanager Materialstöße vermeiden und eine äußerst konstante Zufuhrrate gewährleisten.
Die direkteste Lösung ist die Aufrüstung auf eine speziell angefertigte Entballungsmaschine mit hohem Drehmoment. Im Gegensatz zu herkömmlichen Zerkleinerern sind moderne Ballenzerkleinerer speziell dafür konstruiert, fest verdichtete Blöcke auseinanderzureißen, ohne die einzelnen Flaschen zu zerschneiden. Achten Sie auf technische Spezifikationen, einschließlich einstellbarer Rotorgeschwindigkeiten zur Handhabung unterschiedlicher Ballendichten und robuster, verschleißfester Rührstifte aus Stahl. Erweiterte Geräte verfügen über eine automatische Umkehrlogik. Wenn die Maschine einen dichten Kern erkennt, der den Rotor zu blockieren droht, kehrt sie automatisch die Richtung um, um den Ballen neu zu positionieren, bevor sie fortfährt.
Selbst der beste mechanische Hammer benötigt ein unterstützendes Ökosystem. Die Kombination des Entballers mit einem automatischen Zufuhrkontrollsystem garantiert einen perfekt dosierten Fluss. Dies wird durch die Entleerung der vereinzelten Flaschen in einen mit Wägezellen ausgestatteten Dosierbunker erreicht. Ein Extraktionsförderer mit variabler Geschwindigkeit am Boden des Bunkers kommuniziert über eine zentrale SPS direkt mit der nachgeschalteten Ausrüstung. Wenn der optische Sortierer das Material zu schnell verarbeitet, beschleunigt das Förderband. Wenn nachgeschaltete Maschinen ihre maximale Auslastung erreichen, verlangsamt sich die Geschwindigkeit.
Einer der häufigsten technischen Fehler bei der Anlagenplanung besteht darin, dass die Anlagenkapazitäten nicht aufeinander abgestimmt sind. Die Leistung eines Entballers muss sorgfältig auf die Aufnahmekapazität der nachgeschalteten Systeme abgestimmt werden. Als allgemeine verfahrenstechnische Regel gilt, dass die Vorgeräte eine Verarbeitungskapazität haben sollten, die 15 bis 20 Prozent über der Nennkapazität der gesamten Waschlinie liegt. Diese bewusste Überkapazität sorgt dafür, dass der Dosierbunker ausreichend gefüllt bleibt und ein kontinuierlicher Puffer an getrennten Flaschen entsteht.
Ein Entballer, häufig auch als Ballenbrecher bezeichnet, ist die grundlegende erste Maschine in einem automatisierten Recyclingbetrieb. Es nutzt hochbelastbare, rotierende Wellen, die mit aggressiven Stahlstiften ausgestattet sind, um dicht verdichtete Ballen aus Plastikflaschen auseinanderzureißen. Das Hauptziel besteht darin, den komprimierten Block in einzelne, lose Flaschen zu trennen, ohne den Kunststoff selbst zu zerkleinern.
Granulatoren und Zerkleinerer sind für die Verarbeitung eines gleichmäßigen, kontinuierlichen Materialstroms ausgelegt. Bei unvollständiger Entballung gelangen dichte Kunststoffklumpen auf einmal in die Schneidkammer. Dieser plötzliche Zustrom führt zu massiven Drehmomentspitzen am Rotor. Mit der Zeit führen diese mechanischen Stöße zu einem schnellen Abstumpfen der Schneidmesser, schweren Schäden an den Klassierungssieben und Überhitzung.
Ja, die Auswirkungen auf die Endqualität sind tiefgreifend. Werden Kunststoffflaschen am Anfang der Linie nicht vollständig vereinzelt, können sie von mechanischen Entetikettierern oder Reibwäschern nicht ordnungsgemäß verarbeitet werden. Schmutz, organische Stoffe und Klebstoffe bleiben in den dicht gepackten Klumpen eingeschlossen, was zu verfärbten, strukturschwachen und minderwertigen Pellets führt.
Die effektivste technische Lösung ist die Aktualisierung Ihrer Front-End-Infrastruktur. Installieren Sie einen hochwertigen mechanischen Entballer mit hohem Drehmoment und kombinieren Sie ihn mit einem automatischen Dosierbunker und einem Absaugförderer mit variabler Geschwindigkeit. Diese Kombination stellt sicher, dass die Ballen vollständig zerkleinert und mit einer perfekt gleichmäßigen Geschwindigkeit dosiert werden.
Für sehr kleine Boutique-Recyclingbetriebe mag die manuelle Entballung technisch möglich sein, für jede kommerzielle Anlage ist sie jedoch völlig unrentabel. Sich auf manuelle Arbeit zu verlassen, um stark komprimierte Ballen auseinanderzubrechen, ist äußerst ineffizient und birgt erhebliche Sicherheitsrisiken für die Arbeiter.
Die Ballendichte bestimmt direkt das Drehmoment, das zum Trennen der Flaschen erforderlich ist. Extrem dichte Ballen, die oft durch hydraulische Pressen mit hoher Tonnage gepresst werden, erfordern einen Entballer mit robusten Getrieben und automatischen Umkehrfunktionen, um ein Abwürgen des Rotors zu verhindern. Die Verarbeitung zu dichter Ballen ohne geeignete Ausrüstung führt zu sofortigen mechanischen Blockaden.
Verfahrenstechniker empfehlen, den Entballer und das Front-End-Zuführsystem so zu dimensionieren, dass die Kapazität etwa 15 bis 20 Prozent höher ist als die der Hauptwaschlinie. Dies stellt eine konstante, gepufferte Versorgung des Dosiertrichters mit abgetrenntem Material sicher und verhindert so, dass die Waschstraße jemals an Input mangelt.
Eine unvollständige Entballung ist ein kritischer Recycling-Engpass, der sich direkt negativ auf Ihr Geschäftsergebnis auswirkt. Dies führt zu einer ungleichmäßigen Zufuhr, zerstört teure nachgeschaltete Geräte und beeinträchtigt die Qualität Ihres Endprodukts. Eine gleichmäßige, dosierte Zufuhr ist die absolute Grundlage für einen profitablen Betrieb. Verlieren Sie kein Geld mehr durch ungeplante Ausfallzeiten und Geräteverschleiß. Bewerten Sie noch heute Ihre aktuellen Zuführsysteme und entdecken Sie leistungsstarke, automatisierte Lösungen bei Jwell Recycling, um Ihre Ausrüstung für maximale finanzielle Erträge aufzurüsten.


