
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-10-04 Herkunft:Powered


Nur 50 Teile pro Million. Das ist alles, was nötig ist, damit eine mikroskopisch kleine Spur Polyvinylchlorid eine ganze Charge recycelten Polyethylenterephthalats völlig ruiniert. Wenn man auf dem Boden einer modernen Recyclinganlage steht, wird einem schnell klar, dass unglaublich viel auf dem Spiel steht. Wenn sich diese beiden scheinbar identischen Kunststoffe vermischen und in die Hochtemperatur-Extrusionsphase gelangen, zersetzt sich das Polyvinylchlorid schnell. Es setzt ätzende Säuren frei, die vollkommen recycelten Kunststoff gelb, spröde und strukturell unbrauchbar machen.
Die Bekämpfung dieser Kontamination erfordert weit mehr als nur eine einfache Sortierung. Eine herkömmliche Wasserabscheidung funktioniert hier einfach nicht. In diesem umfassenden Leitfaden werden wir die genauen chemischen Herausforderungen und die mechanischen Realitäten der Dichtetrennung untersuchen. Wir werden uns auch mit den fortschrittlichen Sensortechnologien befassen, die in einer modernen Verarbeitungsanlage eingesetzt werden, um Verunreinigungen zu erkennen und zu beseitigen und so die absolut höchste Reinheit des recycelten Kunststoffs sicherzustellen.
Um die flüchtige Wechselwirkung zwischen diesen beiden Polymeren zu verstehen, müssen ihre thermischen Schwellenwerte und chemischen Eigenschaften genau untersucht werden. Während sie im Supermarktregal eine ähnliche Rolle spielen, sind sie aufgrund ihres Verhaltens unter industriellen Verarbeitungsbedingungen völlig inkompatibel. Als Ingenieure betrachten wir die thermische Dynamik, um die Ursache des Problems zu verstehen.
Die Kernkatastrophe ereignet sich während der Extrusionsphase, in der zerkleinerte Plastikflocken zu neuen Pellets schmelzen. Polyethylenterephthalat ist ein robustes Polymer, das eine relativ hohe Verarbeitungstemperatur erfordert. Normalerweise schmilzt es glatt zwischen 250 °C und 260 °C. Im Gegensatz dazu ist Polyvinylchlorid sehr hitzeempfindlich und beginnt bei viel niedrigeren Temperaturen, normalerweise etwa 160 °C bis 200 °C, thermisch abzubauen.
Wenn eine verunreinigte Mischung die für die Extrusion erforderliche hohe Hitze erreicht, verbrennen die streuenden wärmeempfindlichen Komponenten buchstäblich. Bei diesem thermischen Abbau wird giftiges Salzsäuregas freigesetzt. Diese Säure entweicht nicht einfach, sondern wirkt als aggressiver Katalysator. Es beschleunigt den hydrolytischen Abbau der umgebenden Polymerketten. Das Molekulargewicht bricht, wodurch die physikalischen Eigenschaften der gesamten Charge grundlegend zerstört werden.
Wenn Sie eine kontaminierte Charge untersuchen, die aus dem Düsenkopf austritt, sind die physischen Auswirkungen unmittelbar und schwerwiegend. Optisch erzeugt das verbrannte Material deutliche, harte schwarze Flecken, die über den gesamten extrudierten Kunststoff verteilt sind. Schlimmer noch: Durch die Säurereaktion kommt es zu einer starken Vergilbung oder Bräunung des umgebenden Kunststoffs. Dadurch wird die makellose optische Klarheit, die man von hochwertigem Recyclingmaterial erwartet, völlig zunichte gemacht.
Strukturell verringert dieser chemische Abbau die Grenzviskosität des Kunststoffs drastisch. Die Grenzviskosität ist das primäre Maß für das Molekulargewicht eines Polymers und bestimmt direkt seine mechanische Festigkeit. Ein plötzlicher Abfall der Grenzviskosität führt dazu, dass der resultierende Kunststoff unglaublich spröde wird. Getränkeflaschen, die aus diesem beeinträchtigten Material geblasen werden, bestehen die Drucktests nicht, brechen beim Transport leicht und gefährden die Sicherheit der Endverpackung.
Gelingt es nicht, diese Schadstoffe zu isolieren und zu entfernen, hat dies massive wirtschaftliche Folgen. Anlagenbetreiber, die mit schwarzen Flecken, Verfärbungen und schlechter mechanischer Festigkeit zu kämpfen haben, werden feststellen, dass der Marktwert ihrer Produktion über Nacht sinkt.
Für eine Anlage, die den lukrativen Bottle-to-Bottle-Recyclingmarkt beliefern möchte, werden von globalen Gesundheitsbehörden strenge gesetzliche Reinheitsstandards durchgesetzt. Sie fordern, dass alle Verpackungen, die mit Lebensmitteln in Berührung kommen, nahezu kontaminationsfrei sind. Wenn eine Charge diese strengen Reinheitstests nicht besteht, wird sie sofort auf minderwertige Anwendungen wie Polyester-Umreifungsbänder oder billige synthetische Fasern herabgestuft. Diese Herabstufung wirkt sich erheblich auf die Kapitalrendite aus und verwandelt ein Premiumprodukt in eine reduzierte Ware.
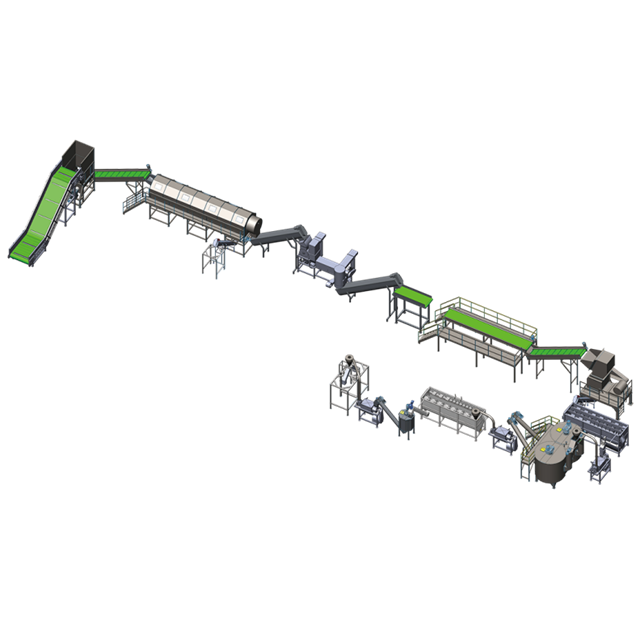
Um einen katastrophalen chemischen Abbau zu verhindern, müssen störende Materialien so früh wie möglich aus dem Bach entfernt werden. Moderne Recyclinganlagen nutzen automatisierte, sensorgesteuerte Sortiersysteme für ganze Flaschen, lange bevor der Kunststoff überhaupt auf die rotierenden Messer eines Granulators trifft.
Die Nahinfrarotspektroskopie dient als Arbeitspferd für die automatisierte Polymersortierung. Stellen Sie sich ein Hochgeschwindigkeitsförderband vor, das Tausende zerkleinerter Flaschen pro Minute bewegt. Über dem Band montiert, richten spezielle Sensoren bestimmte Lichtwellenlängen, typischerweise zwischen 900 und 1700 Nanometern, auf den chaotischen Materialstrom.
Da Polymere über einzigartige molekulare Bindungen verfügen, absorbieren und reflektieren sie dieses Licht in unterschiedlichen spektralen Signaturen. Der Sensor liest das reflektierte Licht, verarbeitet die Spektrumsdaten in Millisekunden und unterscheidet sofort die Polymertypen. Sobald sie identifiziert ist, wird die unerwünschte Flasche durch einen präzise abgestimmten Druckstoß aus einer Reihe von Druckluftstrahlen physisch in einen Auswurfschacht ausgeworfen. Obwohl sie sehr effizient sind, ist es erwähnenswert, dass Oberflächensensoren gelegentlich Probleme haben können, wenn eine Flasche durch eine Ganzkörperschrumpfhülle aus einem anderen Kunststoff stark verdeckt wird.
Um die oberflächennahen Einschränkungen der Lichtreflexion zu überwinden, wird die Röntgentransmission als ultimativer Goldstandard für die Erkennung verwendet. Anstatt sich auf Oberflächenoptiken zu verlassen, dringt diese Technologie in das Material ein, um die Atomdichte zu messen.
Polyvinylchlorid enthält Chlor, ein Element mit der Ordnungszahl 17. Polyethylenterephthalat besteht vollständig aus Kohlenstoff, Wasserstoff und Sauerstoff, die alle viel niedrigere Ordnungszahlen haben. Wenn Röntgenstrahlen die Gegenstände auf dem Band durchdringen, absorbieren die schwereren Chloratome deutlich mehr Energie. Dadurch entsteht ein starker, unbestreitbarer Dichtekontrast, den die Sensoren sofort erfassen. Da Röntgenstrahlen das Objekt vollständig durchdringen, bleibt das System unabhängig von Schmutz, dicken Papieretiketten oder undurchsichtigen Schrumpfschläuchen absolut präzise.
Sobald die ganzen Flaschen sortiert sind, werden sie einem Nassgranulator zugeführt und in kleine Flocken zerkleinert, die typischerweise eine Größe von 10 bis 12 mm haben. In diesem Stadium gelangt das Material in den Nassteil der Recyclinganlage. Hier ist der Prozess stark von der Fluiddynamik und der mechanischen Trennung abhängig. Allerdings stoßen die Bediener sofort auf eine frustrierende körperliche Einschränkung.
| Eigenschaft | Polyethylenterephthalat | Polyvinylchlorid | Technische Herausforderung |
|---|---|---|---|
| Spezifisches Gewicht | 1,37 bis 1,40 g/cm³ | 1,30 bis 1,40 g/cm³ | Beide Materialien versinken im Wasser, wodurch die übliche Flotation unbrauchbar wird. |
| Schmelzpunkt | 250°C bis 260°C | 160°C bis 200°C | Verunreinigungen verbrennen und setzen bei Verarbeitungstemperaturen Säure frei. |
| Visuelles Erscheinungsbild | Klarer, starrer Thermoplast | Klarer, starrer Thermoplast | Auf Hochgeschwindigkeitsstrecken mit bloßem Auge nicht zu erkennen. |
| Atomare Zusammensetzung | Kohlenstoff, Wasserstoff, Sauerstoff | Enthält Chloratome | Erfordert fortschrittliche Röntgentechnologie für den atomaren Dichtekontrast. |
Die mechanische Trennung in Wasser hängt vollständig vom spezifischen Gewicht der verarbeiteten Materialien ab. Reines Wasser hat ein spezifisches Gewicht von genau 1,0 g/cm³. Jedes Material mit einer geringeren Dichte schwimmt auf natürliche Weise an die Oberfläche, während alles schwerere auf den Boden sinkt.
Der Sink-Float-Tank ist ein riesiges, mit Wasser gefülltes Becken und ein wichtiger Bestandteil des Prozesses. Seine Hauptaufgabe besteht darin, die wertvollen Flaschenflocken von Flaschenverschlüssen und Ringetiketten zu trennen, die normalerweise aus Polypropylen oder hochdichtem Polyethylen bestehen. Wenn die gemischten gemahlenen Flocken ins Wasser tauchen, schwimmen die Kappenmaterialien sofort nach oben, wo rotierende Paddel sie abschöpfen.
Da jedoch beide unserer Zielkunststoffe ein nahezu identisches spezifisches Gewicht deutlich über 1,0 haben, sinken beide direkt auf den Boden des Tanks. Die Wasserdynamik kann einfach nicht zwischen den beiden unterscheiden. Aufgrund dieser physikalischen Realität kann eine Standard- Kunststoffwaschanlage den Reinigungsprozess nicht alleine abschließen, sodass eine spezielle nachgeschaltete Flockensortierung unbedingt erforderlich ist.
Auch wenn die Wasserdichte die beiden sinkenden Kunststoffe nicht trennen kann, ist eine kräftig konfigurierte Waschanlage dennoch zwingend erforderlich. Die Sauberkeit der Kunststoffflocken bestimmt direkt die Genauigkeit der hochempfindlichen optischen Maschinen, die stromabwärts warten.
Nachdem sie vom Boden des Sink-Schwimm-Tanks entnommen wurden, werden die gemischten sinkenden Flocken in Heißwasch- und Hochgeschwindigkeits-Reibungswaschmodule gepumpt. In industriellen Heißwaschanlagen wird Wasser auf 85 bis 90 °C erhitzt und mit chemischen Reinigungsmitteln wie Natronlauge stark dosiert. Diese aggressive, kochende Umgebung löst hartnäckige Klebstoffe, entfernt Papieretikettenreste vollständig und desinfiziert organische Abfälle.
Nach dem Thermalbad werden die Flocken in einen Reibwäscher geworfen. Der Rotor arbeitet mit Geschwindigkeiten, die oft über 1000 U/min liegen, und schrubbt die Oberfläche des Kunststoffs durch intensiven mechanischen Abrieb buchstäblich sauber. Es ist von entscheidender Bedeutung, dieses Maß an makelloser Sauberkeit zu erreichen. Eine hochentwickelte PET-Flaschen-Recycling-Waschanlage sorgt dafür, dass kein Schmutz oder Klebstoff auf der Flocke zurückbleibt. Wenn eine Flocke mit dunklem Kleber überzogen ist, könnte eine nachgeschaltete optische Kamera sie fälschlicherweise als Verunreinigung identifizieren und auswerfen. Umgekehrt kann eine Schmutzschicht ein giftiges Stück Plastik verdecken und es so ermöglichen, dass es in das Endprodukt gelangt.
Vor der Einführung hyperschneller optischer Kameras nutzten Anlagen oft eine thermische Sortierung, um die Flocken mechanisch zu trennen. Diese Methode nutzt geschickt die unterschiedlichen Schmelzpunkte aus, die wir weiter oben in unserer chemischen Analyse besprochen haben.
In einer thermischen Sortieranlage werden die sauberen, getrockneten Flockenmischungen gleichmäßig auf einer beheizten, rotierenden Fördertrommel verteilt. Die Trommeloberfläche ist sorgfältig auf etwa 150 °C bis 200 °C kalibriert. Bei dieser spezifischen Temperatur bleiben die guten Flocken vollkommen fest und steif und springen auf natürliche Weise vom Ende der Trommel in einen Auffangbehälter. Die Verunreinigungen beginnen jedoch aufzuweichen und stark klebrig zu werden. Sie bleiben an der heißen Metalloberfläche haften und werden unter die Trommel getragen, wo sie mit einer speziellen Abstreifklinge zu einem Ausschusshaufen abgezogen werden. Auch wenn sie älter ist, handelt es sich immer noch um eine wissenschaftlich fundierte physikalische Trenntechnik.
Trotz größter Anstrengungen bei der Sortierung ganzer Flaschen rutscht zwangsläufig ein mikroskopischer Prozentsatz an Schrumpfschläuchen oder verstreuten Flaschen durch den Granulator. Um die strengen Reinheitsziele von unter 50 Teilen pro Million zu erreichen, die von globalen Marken gefordert werden, greift die fortschrittliche Flockensortierung als letzte, undurchdringliche Verteidigungslinie ein.
Die optische Flockensortierung funktioniert nach genau den gleichen Prinzipien wie die Ganzflaschensortierung, ist jedoch auf den Mikromaßstab reduziert. Nachdem die Flocken vollständig getrocknet sind, werden sie über eine beleuchtete Freifallrinne oder einen Vibrationsförderer geleitet.
Während die Flockenkaskade durch die Luft fällt, prüfen hochauflösende Vollfarb-Zeilenkameras und hochempfindliche Lasersensoren Tausende von Teilen pro Sekunde. Diese Sensoren sind fein abgestimmt, um die mikroskopischen visuellen und spektralen Unterschiede zwischen den Polymeren zu erkennen. Sobald im Plastikwasserfall eine schlechte Flocke entdeckt wird, löst der Systemcomputer ein mikropneumatisches Ventil aus. Ein nadelfeiner Druckluftstoß schießt die einzelnen Flocken aus dem Strom und stellt sicher, dass nur reines Material in das Absacksilo gelangt.
Für Betriebe, die mit stark verunreinigten Ballen zu tun haben oder die absolut höchste Lebensmittelkonformität anstreben, bietet die elektrostatische Trennung eine einwandfreie, wasserlose Lösung. Diese Methode nutzt den triboelektrischen Effekt, bei dem bestimmte Materialien durch physikalische Reibung eine elektrische Ladung aufbauen.
Die getrockneten gemischten Flocken werden in einen rotierenden Beschickungszylinder geleitet, wo sie intensiv gerührt werden. Aufgrund ihrer ausgeprägten dielektrischen Eigenschaften neigen die guten Flocken dazu, eine positive Oberflächenladung anzunehmen, während die Verunreinigungen eine negative Ladung annehmen. Das geladene Material fällt dann durch ein massives elektrisches Hochspannungsfeld, das oft über 20.000 Volt beträgt. Die positiv geladenen Flocken ziehen heftig zur negativen Elektrode und die negativ geladenen Flocken werden zur positiven Elektrode abgelenkt. Dadurch wird der Strahl in der Luft perfekt aufgeteilt und identisch aussehende Materialien mit identischer Dichte mit einer erstaunlichen Genauigkeit von 99,5 Prozent getrennt.
Betrachtet man die breitere Landschaft des Polymerrecyclings, erlebt die Branche derzeit einen massiven Paradigmenwechsel. Angetrieben durch starken gesetzgeberischen Druck, wie etwa weltweite Vorgaben für einen Mindestanteil an Post-Consumer-Recycling in Getränkebehältern, entfernt sich der Markt rasch vom Downcycling. In der Vergangenheit wurden leicht verunreinigte Chargen einfach an Teppichfaser- oder Umreifungshersteller verkauft. Heutzutage liegt der wirtschaftliche Vorteil vollständig im geschlossenen Kreislauf des Flasche-zu-Flasche-Recyclings.
Dieser Drang zur Zirkularität hat zu schnellen Innovationen in der Sortiertechnologie geführt. Wir erleben derzeit die Integration von künstlicher Intelligenz und maschinellen Lernalgorithmen gepaart mit hyperspektraler Bildgebung. Diese intelligenten Systeme werden kontinuierlich geschult, um komplexe, mehrschichtige Verpackungen und stark bedruckte Schrumpfschläuche zu erkennen, die herkömmliche optische Sensoren traditionell verwirrten. Darüber hinaus testet die Branche digitale Wasserzeichen- und Fluoreszenz-Tracer-Technologien. Diese Fortschritte ermöglichen es optischen Sortierern, die spezifische Materialbeschaffenheit einer Flasche sofort zu erkennen, während sie über das Förderband fliegt. Da Marken weiterhin mit neuartigen Verpackungsdesigns experimentieren, sind Recyclingbetriebe gezwungen, diese KI-gesteuerten Hochreinheitssysteme einzuführen, nur um wettbewerbsfähig zu bleiben und die strengeren Sicherheitsstandards einzuhalten.
Die gesamte millionenschwere Sortier- und Waschinfrastruktur dient einem einzigen Zweck. Dieser Zweck besteht darin, dem Extruder ein einwandfreies, nicht kontaminiertes Rohmaterial zuzuführen.
Sobald das Material die optische und elektrostatische Herausforderung überwunden hat und als rein verifiziert wurde, wird es kristallisiert und entfeuchtet. Dieses Polymer ist stark hygroskopisch, das heißt, es nimmt Feuchtigkeit aus der Umgebungsluft auf. Wenn es im feuchten Zustand geschmolzen wird, durchtrennen die Wassermoleküle die Polymerketten, was zu demselben verheerenden Abfall der Grenzviskosität führt, der durch Säureverunreinigungen verursacht wird.
Im Hochtemperatur-Extruder schmelzen die trockenen, reinen Flocken, homogenisieren und durchlaufen eine Vakuum-Entgasungszone, um alle verbleibenden flüchtigen organischen Verbindungen zu extrahieren. Da die Verunreinigungen erfolgreich entfernt wurden, schmilzt der Kunststoff reibungslos, ohne dass korrosive Gase freigesetzt werden. High-End-Systeme nutzen eine Roots-Vakuumpumpe zur Hochvakuumabsaugung, um eine optimale Molekülkonservierung zu gewährleisten. Das geschmolzene Polymer wird durch mikroskopisch kleine Siebwechsler gefiltert, durch einen Düsenkopf gedrückt, in einem Wasserbad abgekühlt und in gleichmäßige, kristallklare Pellets zerkleinert. Dieser sorgfältige Prozess ist das Markenzeichen einer professionellen PET-Granulatproduktion.
Für eine Recyclinganlage ist die Lebensmittelzertifizierung der ultimative Maßstab für betriebliche Exzellenz. Aufsichtsbehörden schreiben strikt vor, dass recycelte Kunststoffe, die für den direkten Lebensmittelkontakt verwendet werden, keine schädlichen Chemikalien, Gerüche oder Beigeschmack übertragen dürfen. Dies erfordert oft, dass die Kontaminationswerte streng unter 10 Teilen pro Million bleiben.
Durch die Umsetzung einer strengen, mehrstufigen Erkennungs- und Beseitigungsstrategie können Einrichtungen diese kompromisslosen Standards konsequent erfüllen. Diese makellose Reinheit ermöglicht es, das Endprodukt zu einem höheren Preis zu verkaufen und so den Kreislauf nachhaltiger Verpackungen erfolgreich zu schließen.
Die Bekämpfung hartnäckiger Kontaminationen lässt sich nicht in einem einzigen Schritt lösen. Es erfordert einen ganzheitlichen, maßgeschneiderten Ansatz für die Anlagengestaltung. Anlagenmanager müssen ihre Verarbeitungsinfrastruktur kontinuierlich evaluieren, um mit der wachsenden Komplexität von Post-Consumer-Abfällen Schritt zu halten.
Berücksichtigen Sie bei der Auswahl der Ausrüstung die folgenden umsetzbaren technischen Richtlinien:
Der Kauf industrieller Recyclingmaschinen ist mit enormen Kapitalausgaben verbunden. Es erfordert die Zusammenarbeit mit erfahrenen Geräteherstellern, die die nuancierte Chemie von Polymeren genau verstehen. Anlagenbetreiber sollten Lieferanten den Vorzug geben, die integrierte, modulare Systeme anbieten, bei denen die Granulatoren, Wäscher und Trockner so konstruiert sind, dass sie perfekt synchron kommunizieren und funktionieren.
Während diese beiden Kunststoffe mit bloßem Auge identisch aussehen und eine frustrierend ähnliche physikalische Dichte aufweisen, ist es dank moderner Technik durchaus möglich, sie zu trennen. Die Gefahr von chemischem Abbau, Vergilbung und strukturellem Versagen ist groß, aber mit dem richtigen Ansatz und der richtigen Technologie beherrschbar.
Eine wirksame Erkennung und Entfernung muss in mehreren Schritten erfolgen, angefangen bei der Röntgen- und optischen Sortierung ganzer Flaschen bis hin zur punktgenauen Laser- und elektrostatischen Trennung der zerkleinerten Flocken. Anlagenmanager und Recyclingbetreiber müssen heute ihre aktuellen Verarbeitungslinien kritisch bewerten.
Wenn Ihre Einrichtung mit Verunreinigungen zu kämpfen hat oder eine Umrüstung auf erstklassige Lebensmittelproduktion anstrebt, erkunden Sie die hochentwickelten Lösungen von Jwell. Von fortschrittlichen Heißwasch-Reibungslinien bis hin zu Präzisions-Einschnecken-Granulierextrudern bietet Jwell die Industrietechnologie, die Sie benötigen, um sich Ihren Platz in der Kreislaufwirtschaft für Kunststoffe zu sichern. Kontaktieren Sie Jwell noch heute, um Ihre nächste hochreine Verarbeitungslinie individuell anzupassen und die langfristige Rentabilität Ihrer Produktion zu maximieren.
Für hochwertiges Flasche-zu-Flasche-Recycling verlangt der Industriestandard eine Verunreinigung von weniger als 50 Teilen pro Million. Viele streng lebensmitteltaugliche Anwendungen und Hersteller von Premiumverpackungen verlangen jedoch, dass der Kontaminationsgrad unter 10 Teilen pro Million bleibt. Das Überschreiten dieser Grenzwerte verändert die chemische Stabilität und das physikalische Erscheinungsbild des Endprodukts drastisch, was zu Chargenausfällen und finanziellen Verlusten führt.
Nein. Da beide Kunststoffe ein spezifisches Gewicht haben, das schwerer als Wasser ist, typischerweise etwa 1,38 g/cm³, sinken sie beide. Mechanische Sink-Schwimmer-Tanks eignen sich hervorragend zum Aufschwimmen von leichten Polyolefin-Kappen, sie können jedoch nicht zwei sinkende Materialien trennen. Um eine echte Trennung zu erreichen, müssen Anlagen nachgeschaltete thermische, elektrostatische oder optische Sortiertechnologien implementieren.
Bei beiden handelt es sich um klare, haltbare thermoplastische Polymere, die in der globalen Verpackungsindustrie häufig eingesetzt werden. Sie besitzen ähnliche Brechungsindizes und Lichtdurchlässigkeitseigenschaften. Ohne spezielle Ausrüstung wie Röntgenübertragung oder Nahinfrarotsensoren sind sie für das menschliche Auge praktisch nicht zu unterscheiden, insbesondere wenn sie sich schnell auf einem Hochgeschwindigkeits-Sortierförderband bewegen.
Beim Heißwaschen selbst werden die Verunreinigungen weder mechanisch noch chemisch aus dem Materialstrom entfernt. Bei einem hochwertigen Waschvorgang werden jedoch kochendes Wasser und ätzende Reinigungsmittel verwendet, um hartnäckige Kleber, Papieretiketten und organische Abfälle zu entfernen. Dadurch wird sichergestellt, dass die Kunststoffflocken perfekt sauber sind. Saubere Flocken sind unbedingt erforderlich, da sie es nachgeschalteten optischen Flockensortierern ermöglichen, die störenden Materialien präzise zu erkennen und auszuwerfen, ohne dass sie durch Schmutz oder Klebstoffe beeinträchtigt werden.
Bei hohen Extrusionstemperaturen verbrennt der chlorbasierte Kunststoff und setzt Salzsäure frei. Diese Säure greift die umgebenden Molekülketten an und führt zu starker Vergilbung, schwarzen Kohlenstoffflecken und einem massiven Abfall der Grenzviskosität. Der resultierende Kunststoff wird sehr spröde und strukturell unsicher für unter Druck stehende Getränkebehälter.
Die Nahinfrarotsortierung misst die Oberflächenreflexion bestimmter Lichtwellenlängen, um molekulare Bindungen zu identifizieren. Es ist schnell und effizient, kann aber von Ganzkörper-Schrumpfschläuchen getäuscht werden. Die Röntgensortierung hingegen durchdringt das gesamte Objekt, um die Atomdichte zu messen. Es erkennt problemlos die schwereren Chloratome im Kunststoff, unabhängig von Oberflächenetiketten, Schmutz oder undurchsichtigen Hüllen, und ist damit die genaueste Erkennungsmethode auf dem Markt.


