
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-08-11 Herkunft:Powered


Stellen Sie sich eine Hochgeschwindigkeits-Plattenextrusionslinie vor, die einwandfrei läuft. Das Kernprodukt sieht perfekt aus. Das kontinuierliche Schlitzen unregelmäßiger Kanten erzeugt jedoch in aller Stille einen unaufhörlichen Schrottstrom. In vielen Fabrikhallen verschwendet das Extrusionskantenschneiden bis zu 15 Prozent wertvoller Rohstoffe. Das Recycling dieses Besatzes ist eine absolute wirtschaftliche Notwendigkeit. Dennoch führt es zu einer kritischen Schwachstelle in Ihrem Prozess. Kreuzkontamination.
Das Mischen verschiedener Kunststoffqualitäten, -farben oder unterschiedlicher Schmelzindexe während der Rückgewinnung beeinträchtigt die Produktqualität. Dies führt direkt zu kostspieligen Herstellungsfehlern und Ausschussrollen. Die Aufrechterhaltung der Polymerreinheit erfordert einen strategischen Ansatz für die Materialhandhabung und Größenreduzierung. Durch die Implementierung spezieller Recyclingsysteme und strenger Produktionsprotokolle können Sie diesen Schrott sicher zurückgewinnen. Ihr Endprodukt bleibt völlig kompromisslos.
Die jüngsten Marktveränderungen zeigen einen massiven Vorstoß in Richtung einer abfallfreien Produktion. Aufgrund strenger globaler Umweltauflagen und schwankender Preise für Frischharze entfernen sich Werksleiter zunehmend von unordentlichen, zentralisierten Mahlräumen. Der Industriestandard verschiebt sich in Richtung einer dezentralen Inline-Wiederherstellung mit geschlossenem Kreislauf. Diese Entwicklung minimiert den Materialtransport. Noch wichtiger ist, dass es als ultimativer Schutz vor den Kreuzkontaminationsrisiken dient, die mit der herkömmlichen Chargenverarbeitung einhergehen.
Bei der Extrusion von Kunststoffplatten, -folien und -profilen sind Kantenbeschnitte eine unvermeidbare Realität. Bediener müssen die Bahn etwas breiter als die Zielspezifikation extrudieren, um präzise Maßtoleranzen zu erreichen. Diese unregelmäßigen Kanten werden kontinuierlich geschlitzt und weggezogen. Dieser Beschnittprozess garantiert die Maßhaltigkeit des Endprodukts. Es entsteht jedoch ein kontinuierlicher, großvolumiger Schrottstrom. Abhängig von der Breite des Endprodukts und dem spezifischen Extrusionsverfahren macht dieser Beschnitt 5 bis 15 Prozent des gesamten Rohstoffdurchsatzes aus.
Die Rückgewinnung dieses Materials ist finanziell von entscheidender Bedeutung. Dennoch birgt es ein erhebliches Risiko. Wenn während des Rückgewinnungsprozesses versehentlich verschiedene Kunststoffqualitäten oder Polymerfamilien vermischt werden, wird die resultierende Charge grundlegend beeinträchtigt.
Ich habe gesehen, wie Bediener hastig eine Rolle hochschlagfesten Polystyrols in einen Behälter für Allzweck-Polystyrol warfen. Dieser einzige Fehler verändert das Schmelzverhalten im Extruderzylinder. Das Mischen unterschiedlicher Schmelzindexe führt zu einem Anstieg. Geschmolzener Kunststoff verlässt die Matrize mit schwankendem Druck. Dies führt zu erheblichen Dickenschwankungen und Unstimmigkeiten in der Dicke des fertigen Blechs. Darüber hinaus löst das Mischen inkompatibler Polymere wie Polyethylenterephthalat und Polyvinylchlorid einen katastrophalen chemischen Abbau aus. Polyvinylchlorid zerfällt bei den höheren Verarbeitungstemperaturen, die für Polyethylenterephthalat erforderlich sind. Dabei wird Salzsäuregas freigesetzt. Es korrodiert die teuren Zylinderschnecken stark und zerstört sofort die gesamte Produktion.
Die finanziellen Folgen einer Sortenvermischung gehen weit über eine einzige kaputte Charge hinaus. Reiner, sortenreiner Kunststoffabfall behält einen enormen Marktwert. Es kompensiert den Kauf von teurem Neuharz nahezu eins zu eins. Sobald die Qualitäten vermischt sind, wird das Material sofort herabgestuft. Gemischter Schrott wird oft für ein paar Cent an Sekundärrecycler verkauft, sofern sich überhaupt ein Käufer findet. Folglich sind Betriebsleiter gezwungen, zusätzliches Neuharz zu kaufen, um den Materialverlust auszugleichen. Dies schmälert direkt die Gewinnmargen des Unternehmens.
Konkret müssen Hersteller zwischen zwei primären Arbeitsabläufen zur Materialrückgewinnung wählen. Jedes bietet unterschiedliche Vorteile, unterscheidet sich jedoch erheblich in seiner Fähigkeit, die Sortenreinheit zu schützen.
Inline-Recyclinganlagen verarbeiten den Randbeschnitt sofort. Sie führen es direkt wieder dem gleichen Extruder zu, in dem es hergestellt wurde. Der Endlosbeschnitt wird direkt von der Schlitzstation in eine Schleifmaschine gezogen. Von dort werden die resultierenden Flocken in Echtzeit pneumatisch zurück zum Extrudertrichter gefördert.
Dadurch entsteht ein echtes geschlossenes Ökosystem. Das Material verlässt niemals die aktive Produktionslinie. Daher sinkt das Risiko der Vermischung verschiedener Qualitäten, Farben oder Polymerfamilien auf Null. Es garantiert absolute Materialrückverfolgbarkeit und Reinheit.
Beim Offline-Recycling hingegen wird der Randbeschnitt auf großen Spulen gesammelt oder in Sammelbehälter geleitet. Das Material wird dann zu einem zentralen Bereich transportiert, wo es zu einem späteren Zeitpunkt stapelweise verarbeitet wird.
Dies erfordert zwar weniger Vorabkapital, birgt jedoch ein hohes Risiko menschlicher Fehler. Die Aufrechterhaltung der Reinheit der Qualität in einem Offline-Setup erfordert strenge Verwaltungskontrollen. Die Anlagen müssen eine standardisierte Kennzeichnung umsetzen, farbcodierte Behälter verwenden und strenge Maschinenreinigungsverfahren zwischen der Verarbeitung verschiedener Materialchargen durchsetzen.
| Funktion | Inline-Recycling | Offline-Batch-Recycling |
|---|---|---|
| Kontaminationsrisiko | Nahe Null | Hoch |
| Arbeitsbedarf | Minimal bis nichts | Hohe manuelle Handhabung |
| Kapitalinvestition | Mäßig bis hoch | Niedrig bis mittel |
| Fußabdruck | Linienseitige Integration | Erfordert einen zentralen Schleifraum |
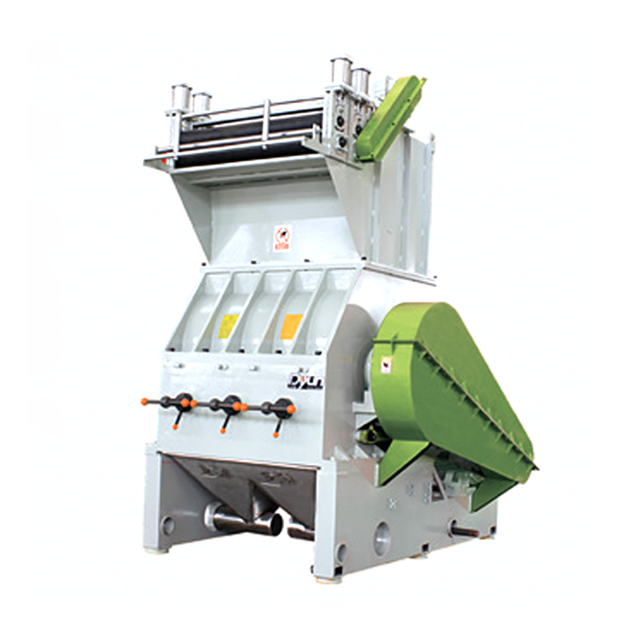
Das Herzstück jeder Strategie zur Größenreduzierung sind leistungsstarke Industrieanlagen, die darauf ausgelegt sind, Kunststoffabfälle zu zertrümmern und in gleichmäßige Flocken zu schneiden. Eine hochwertige Kunststoffzerkleinerungsmaschine arbeitet mit einer zentralen rotierenden Welle, die mit robusten Rotorblättern ausgestattet ist. Fortgeschrittene Modelle nutzen beispielsweise eine V-förmige Schneidtechnologie. Durch diese Konstruktion wird das Material in die Mitte des Rotors gedrückt, wodurch Reibung an den Seitenwänden verhindert und ein gleichmäßiger Schnitt gewährleistet wird. Die Klingen schneiden aggressiv gegen stationäre Statorklingen, die in einer verstärkten Schneidkammer montiert sind. Unter diesem Schneidmechanismus befindet sich ein Klassierungssieb. Der Kunststoff bleibt in der Kammer eingeschlossen, bis er klein genug ist, um durch die Sieblöcher zu gelangen.
In Anlagen, die auf Offline-Chargenverarbeitung angewiesen sind, bestimmt die interne Konstruktion des Brechers, wie effektiv Sie die Sortenreinheit aufrechterhalten können. Ältere Maschinen sind bekanntermaßen schwer zu reinigen. Kleine Flocken bleiben leicht im Trichter, in den Rotorspalten oder im Siebgestell hängen. Wenn eine neue Charge einer anderen Sorte eingeführt wird, lösen sich diese versteckten Flocken unweigerlich. Sie verunreinigen sofort das neue Material.
Moderne Brecher, die speziell für die Qualitätssicherung entwickelt wurden, zeichnen sich durch ein Klappschalendesign oder einen werkzeuglosen Zugangsmechanismus aus. Diese Innovationen ermöglichen es Wartungsteams, die Schneidkammer innerhalb weniger Minuten vollständig zu öffnen, das Sieb abzusenken und die Maschine gründlich abzusaugen. Um Kreuzkontaminationen bei Materialwechseln vorzubeugen, ist eine schnelle und nachweisbare Reinigung unerlässlich.
Die mechanische Wirkung beim Zerkleinern von starrem Kunststoff erzeugt starke Reibung. Wenn ein Brecher mit zu hohen Geschwindigkeiten arbeitet oder stumpfe Messer verwendet, erzeugt er übermäßige Hitze. Diese thermische Belastung kann das Polymer vorzeitig abbauen. Es verändert die mechanischen Eigenschaften, bevor das Material überhaupt den Extruder erreicht. Durch ineffizientes Schneiden entsteht außerdem übermäßig viel Plastikstaub. Dieser Staub verbrennt bei Kontakt mit der erhitzten Extruderschnecke sofort und zeigt sich als schwarze Flecken im Endprodukt. High-End-Brecher wirken diesem Problem entgegen, indem sie eine Schnittdynamik bei niedriger Geschwindigkeit, hohem Drehmoment und optimierten Messergeometrien nutzen. Sie schneiden den Kunststoff sauber auf und halten das Material kühl und staubfrei.
Die physikalischen Eigenschaften Ihres Kantenbeschnitts bestimmen die erforderliche Schnittgeometrie. Flexibler Folienzuschnitt erfordert eine scherenartige Schneidbewegung, um das nachgebende Material zu schneiden, ohne es zu zerreißen. Starre Blechzuschnitte erfordern einen viel robusteren, schlagkräftigeren Schnittwinkel. Dadurch wird das steife Polymer zertrümmert und geschert, ohne dass der Motor abgewürgt wird.
Beim kontinuierlichen Beschneiden starrer Kanten aus einer Plattenextrusionslinie sind standardmäßige Trichter mit Schwerkraftzuführung nicht ausreichend. Das steife, kontinuierliche Material lässt sich nicht reibungslos transportieren. Es kommt häufig zu Brücken oder Verstopfungen im Trichterhals.
Um diesen Engpass zu überwinden, verwenden Hersteller einen speziellen Kunststoffplattenbrecher, der mit einer synchronisierten Zugeinheit ausgestattet ist. Die DYPS-P-Serie beispielsweise integriert motorisierte Andruckwalzen direkt über der Schneidkammer. Ein Antrieb mit variabler Frequenz synchronisiert die Walzengeschwindigkeit perfekt mit der Leistung der Extrusionslinie. Die Zugeinheit erfasst die Endlosbahn und zieht sie mit exakter Geschwindigkeit in die Messer. Diese gleichmäßige Spannung verhindert Leitungsstaus, reguliert das in die Kammer gelangende Materialvolumen und führt letztendlich zu äußerst gleichmäßigen Flockengrößen.
Da Inline-Brecher direkt neben der Extrusionslinie positioniert sind, wo die Bediener arbeiten, ist die Lärmkontrolle ein entscheidender Sicherheitsfaktor. Moderne Geräte verfügen über doppelwandige, schalldichte Gehäuse, die den hohen Dezibel-Geräusch zersplitternden Kunststoffs drastisch dämpfen. Darüber hinaus sind diese Systeme hochautomatisiert. Sobald das Material zerkleinert ist, evakuiert ein integriertes Gebläsesystem die Flocken sofort über antistatische Pneumatikleitungen. Es transportiert sie direkt zu einem Proportionalventil über dem Extrudertrichter. Dadurch entfällt die manuelle Materialhandhabung vollständig.
Sobald der Randbeschnitt erfolgreich zu Flocken zerkleinert wurde, müssen Sie entscheiden, wie Sie ihn wieder in die Produktion einführen. Bei vielen Inline-Anlagen können zerkleinerte Flocken zusammen mit Neupellets direkt in den Trichter des Extruders zurückgeführt werden. Dies ist jedoch typischerweise auf einen geringen Prozentsatz beschränkt. Normalerweise liegt die Obergrenze bei 10 bis 15 Prozent des Gesamtfutters.
Diese Einschränkung ergibt sich aus Unterschieden in der Schüttdichte. Neuware-Pellets sind dicht und gleichmäßig. Zerkleinerte Flocken sind heller und unregelmäßig. Wenn ein hoher Anteil an Flocken mit geringer Dichte eingebracht wird, hat die Extruderschnecke Schwierigkeiten, das Material gleichmäßig zu fördern. Dies führt zu Druckschwankungen an der Düse und zu einem Rückgang des Gesamtdurchsatzes.
Wenn in Betrieben ein hoher Anteil an recyceltem Material erforderlich ist, müssen zerkleinerte Flocken wieder in gleichmäßige Pellets umgewandelt werden. Um dies zu erreichen, ist eine spezielle Pelletierlinie für starre Kunststoffe erforderlich.
Geräte wie das JWL Single Stage-System verarbeiten die Flocken in mehreren unterschiedlichen Stufen. Zunächst werden Flocken in den Extruderzylinder dosiert. Die mechanische Scherung der optimierten Schnecke schmilzt den Kunststoff schonend auf. Entscheidend ist, dass Vakuumentlüftungszonen während der Entgasungsphase Feuchtigkeit und flüchtige organische Verbindungen entziehen. Dadurch werden Hohlräume im Endprodukt vermieden. Kontinuierliche Schmelzefilter entfernen anschließend mikroskopisch kleine Verunreinigungen. Abschließend wird die saubere Schmelze durch eine Lochplatte gedrückt und in perfekt gleichmäßige Pellets geschnitten.
Der Pelletierungsprozess selbst muss streng kontrolliert werden. Übermäßige Scherbeanspruchung oder schlechtes Temperaturprofilmanagement können Polymerketten zerstören. Fortschrittliche Pelletierungslinien nutzen präzise Temperatursysteme mit speicherprogrammierbarer Steuerung und optimierte Schneckenkonstruktionen, um das Material sanft zu schmelzen. Dadurch wird sichergestellt, dass die resultierenden recycelten Pellets genau die gleichen Fließeigenschaften und mechanische Festigkeit aufweisen wie das ursprüngliche Neuharz.
Die Aufrechterhaltung der Reinheit Ihrer Polymerqualitäten während des Recyclingprozesses erfordert strenge betriebliche Disziplin. Wenn Fabrikleiter strenge Protokolle umsetzen, sinkt das Risiko einer Kreuzkontamination erheblich. Nachfolgend finden Sie ein äußerst umsetzbares Rahmenwerk, das für Manager von Extrusionsanlagen entwickelt wurde.
Die sicherste Methode zur Verhinderung einer Sortenvermischung ist die Gerätetrennung. Wann immer der Platz und der Kapitalaufwand der Anlage dies zulassen, weisen Sie einer einzelnen Polymerfamilie einen bestimmten Brecher zu. Ordnen Sie es idealerweise einer einzigen Farbe und Sorte zu.
Bei kontinuierlichen Extrusionslinien wird durch die Installation eines speziellen Brechers mit synchronisierter Zugeinheit direkt neben der Linie sichergestellt, dass der Abfall das geschlossene Kreislaufsystem nie verlässt. Diese physische Isolierung eliminiert die Möglichkeit menschlicher Fehler bei der Materialverteilung.
In Betrieben, in denen es finanziell nicht rentabel ist, einer einzelnen Sorte eine einzelne Maschine zuzuordnen, ist eine Stapelverarbeitung erforderlich. In der Übergangszeit zwischen Materialwechseln kommt es am häufigsten zu Kreuzkontaminationen. Die Implementierung einer obligatorischen, dokumentierten Standardarbeitsanweisung zum Abblasen und Abwischen ist von entscheidender Bedeutung.
| Schritt | Erforderliche Maßnahme | Technische Begründung |
|---|---|---|
| Lockout-Tagout | Trennen Sie alle Stromquellen und sichern Sie die Maschine mit Vorhängeschlössern. | Gewährleistet absolute Bedienersicherheit während des Innenreinigungsprozesses. |
| Zugang zur Kammer | Öffnen Sie die Schneidkammer und entfernen Sie das Klassierungssieb vollständig. | Gewährt vollständigen Sichtzugriff auf den Rotor, die Statorblätter und die Sieblöcher, in denen sich Flocken verstecken. |
| Hochdruckabblasen | Verwenden Sie industrielle Druckluft, um eingeschlossene Partikel aus den Spalten der Klinge zu entfernen. | Entfernt Feinstaub und Mikroplastik, die beim manuellen Abwischen möglicherweise übersehen werden. |
| Industrielles Staubsaugen | Saugen Sie die gesamte Kammer, den Trichter und den Auswurfkanal mit einem HEPA-System ab. | Entfernt die gelösten Partikel vollständig aus der unmittelbaren Umgebung. |
| Visuelle Inspektion | Vor dem Schließen muss ein Vorgesetzter die Kammer mit einer Taschenlampe mit hoher Lichtstärke inspizieren. | Bietet eine sekundäre Ebene der Verantwortlichkeit, um sicherzustellen, dass keine Rückstände zurückbleiben. |
Sich auf Handarbeit zu verlassen, um zerkleinerte Flocken in offenen Behältern durch eine geschäftige Fabrikhalle zu transportieren, kann zu einer Katastrophe führen. In der Luft befindlicher Staub aus anderen Prozessen, versehentliches Verschütten oder das einfache Abwerfen von Material in den falschen Behälter durch den Bediener kann eine Charge hochwertiger Recyclingreste sofort ruinieren.
Um dies zu mildern, sollten Anlagen pneumatische Fördersysteme mit geschlossenen Rohren verwenden. Sobald der Randstreifen verarbeitet ist, transportiert ein automatisches Gebläsesystem die gleichmäßigen Flocken durch versiegelte Rohrleitungen direkt zu einem dafür vorgesehenen Lagersilo. Durch diese geschlossene Handhabung wird die Variable des menschlichen Versagens aus der Materialtransportgleichung entfernt.
Wenn Offline-Recycling unvermeidbar ist, ist die Rückverfolgbarkeit Ihr wichtigster Schutz. Jede Rolle Randbeschnitt oder jeder Behälter mit losem Abfall muss mit der gleichen strengen Bestandskontrolle behandelt werden wie eingehendes Neuharz.
Implementieren Sie ein umfassendes Barcode- oder RFID-Tag-System für alle Offline-Kantenbeschnitte. Auf den Etiketten sollten deutlich der Polymertyp, die spezifische Qualität, die Farbe, der Schmelzindex sowie das genaue Datum und die genaue Uhrzeit der Extrusion angegeben sein. Nutzen Sie außerdem farblich gekennzeichnete Sammelbehälter. Wenn ein Bediener versucht, eine blau markierte Rolle einem Brecher zuzuführen, der derzeit für ein Material der roten Klasse vorgesehen ist, dient die visuelle Nichtübereinstimmung als sofortige, intuitive Warnung, den Prozess anzuhalten.
Der physikalische Zustand des Schneidmechanismus hat direkten Einfluss auf die Materialqualität. Stumpfe Rotor- oder Statorblätter schneiden den Kunststoff nicht sauber. Stattdessen zertrümmern und zertrümmern sie die Verkleidung. Dieses ineffiziente Schneiden erzeugt übermäßige Reibung, was zu einem Wärmestau führt, der das Molekulargewicht des Polymers vorzeitig abbaut.
Stumpfe Klingen erzeugen zudem eine hohe Staubmenge. Wenn diese mikroskopisch kleinen Partikel in den Extruder zurückgeführt werden, schmelzen sie viel schneller als größere Flocken. Dies führt zu einer lokalen Zersetzung und einem inkonsistenten Schmelzverhalten. Erstellen Sie einen strengen Wartungsplan, um die Schärfe der Messer zu überprüfen und den Spalt zwischen Rotor- und Statormessern zu kalibrieren.
Für Fertigungsleiter muss die Investition in spezielle Randstreifen-Recyclinganlagen durch eine klare Kapitalrendite gerechtfertigt sein. Kantenbeschnitt als unvermeidlichen Abfall zu betrachten, ist ein schwerwiegender finanzieller Fehltritt. Es handelt sich um einen sehr wertvollen Rohstoff, für den bereits Verarbeitungskosten angefallen sind. Durch die Umrüstung auf qualitätserhaltende Technologie werden diese versunkenen Kosten in eine sofortige Kapitalrückgewinnung umgewandelt.
Der wichtigste finanzielle Faktor für die Modernisierung von Recyclingmaschinen ist der direkte Ausgleich für den Kauf von Neuharz. Wenn extrudierte Randstreifen mit anderen Qualitäten gemischt werden, werden sie herabgestuft und für einen Bruchteil ihres ursprünglichen Wertes verkauft. Durch die Reinheit der Qualität kann die Anlage den gesamten Verschnitt wiederverwenden und so Stück für Stück neues Material ersetzen.
Stellen Sie sich eine Extrusionsanlage vor, die eine Folienlinie betreibt, die 1.000 Kilogramm Material pro Stunde produziert, mit einer Schnittabfallrate von 10 Prozent. Dabei fallen täglich 2.400 Kilogramm Randbeschnitt an. Wenn Neuharz 1,50 Dollar pro Kilogramm kostet und gemischter Abfall für 0,50 Dollar pro Kilogramm verkauft wird, verliert die Anlage 1,00 Dollar für jedes Kilogramm gemischten Abfall. Das bedeutet einen enormen jährlichen Verlust. Durch die Investition in einen speziellen Inline-Zerkleinerer, der reine Flocken direkt in den Extruder zurückführt, gewinnt die Anlage den gesamten Wert zurück. Die Amortisationszeit für High-End-Zerkleinerungsanlagen wird oft innerhalb der ersten drei bis sechs Monate nach dem Betrieb erreicht.
Während die direkte Flockenbeschickung für eine geringe Rückgewinnungsquote äußerst effizient ist, müssen Anlagen, die größere Schrottmengen erzeugen, bei der Größenreduzierung noch einen Schritt weiter gehen. Die Integration einer Pelletierungslinie ist die finanziell sinnvollste Entscheidung für die Rückgewinnung großer Mengen. Durch das Einschmelzen reiner Flocken unter präzisen Temperaturkontrollen und das Schneiden in gleichmäßige Pellets erreichen Hersteller eine konstante Schüttdichte, die der von Neuharz entspricht. Dadurch können Betriebe bis zu 100 Prozent Recyclinganteil in bestimmten unkritischen Schichten coextrudierter Produkte verwenden. Es reduziert den Rohmaterialaufwand drastisch.
Ältere Offline-Recyclingmethoden sind von Natur aus arbeitsintensiv. Die Bediener verbringen unzählige Stunden damit, Schnittreste manuell einzusammeln, sie durch die Anlage zu transportieren, sie zentralen Granulatoren zuzuführen und verschüttete Flüssigkeiten zu beseitigen. Diese kontinuierliche manuelle Handhabung erhöht die Arbeitskosten und erhöht das Risiko einer Kreuzkontamination.
Moderne automatisierte Systeme machen diese Anforderungen überflüssig. Ein spezieller Brecher mit einer Zugeinheit zieht den Rest automatisch mit der exakten Geschwindigkeit der Extrusionslinie ab. Den Transport übernehmen Gebläse. Werksleiter können diese manuelle Arbeit dann auf höherwertige Aufgaben wie Qualitätskontrolle und Maschinenoptimierung umverteilen.
Kantenbeschnitt ist kein Abfall. Es handelt sich um einen äußerst wertvollen Rohstoff. Sein wirtschaftlicher und struktureller Wert bleibt jedoch nur erhalten, wenn die Polymerqualitäten strikt getrennt gehalten werden. Gemischte Materialien verlieren schnell ihre Integrität, was zu Produktionsfehlern und schweren finanziellen Verlusten führt. Die Investition in die richtige Recyclingtechnologie ist ein strategischer Schritt, der Ihr Geschäftsergebnis schützt.
Bewerten Sie noch heute Ihre aktuellen Ausschussraten und Materialhandhabungsverfahren in der Fabrik. Lassen Sie kein Geld mehr durch gemischten Plastikmüll auf dem Tisch liegen. Für Einrichtungen, die ihre Infrastruktur modernisieren möchten, stellt die Partnerschaft mit einem bewährten Branchenführer sicher, dass sie genau die Maschinen erhalten, die Ihren Polymeranforderungen entsprechen. Besuchen Sie Jwell , um sich über spezielle Brech-, Traktions- und Pelletierungslösungen zu informieren, die entwickelt wurden, um den Kreislauf in Ihrer Fabrikhalle sicher zu schließen.
Während sich Standardbrecher hervorragend für die Chargenverarbeitung von losen Teilen oder Offline-Schrott eignen, stellt die kontinuierliche Kantenbearbeitung eine besondere mechanische Herausforderung dar. Standardbrecher basieren auf der Schwerkraftbeschickung. Dies führt dazu, dass sich der kontinuierliche Schnitt verheddert, den Rotor blockiert oder ungleichmäßig zugeführt wird. Für kontinuierliche Extrusionslinien ist ein spezieller Brecher mit Zugeinheit unbedingt erforderlich. Diese Einheit verwendet motorisierte Rollen, um den Endlosschnitt zu greifen und ihn mit der exakten, synchronisierten Geschwindigkeit der Extrusionslinie in die Schneidkammer zu ziehen. Dies sorgt für eine gleichmäßige Flockengröße und verhindert Linienunterbrechungen.
Um Kreuzkontaminationen zu verhindern, ist eine gründliche, methodische Reinigung zwischen Materialwechseln erforderlich. Anlagenmanager sollten Brecher mit Klappgehäuse oder leicht zugänglicher Klappkonstruktion verwenden, für deren Öffnen keine speziellen Werkzeuge erforderlich sind. Der Reinigungsprozess umfasst strenge Sperrverfahren, das vollständige Entfernen des Klassierungssiebs und die Verwendung von Hochdruck-Druckluft, um eingeschlossenen Staub aus den Schaufelspalten auszublasen. Anschließend muss ein industrielles HEPA-Saugen durchgeführt werden, um alle verbleibenden Partikel aus dem Trichter und der Kammer zu entfernen. Schließen Sie immer mit einer obligatorischen Sichtprüfung ab.
Die Entscheidung zwischen der direkten Wiederverwendung von Flakes oder der Investition in eine Pelletierungslinie hängt vollständig von Ihrem Produktionsprozess und dem angestrebten Anteil an recyceltem Material ab. Wenn Sie ein kleines Verhältnis, beispielsweise 5 bis 15 Prozent, zusammen mit Neupellets in den Hauptextruder zurückführen, reichen in der Regel sauber geschnittene Flocken aus. Allerdings haben Flocken eine deutlich geringere Schüttdichte als Pellets. Dies führt bei höheren Volumina zu Brückenbildung im Trichter. Wenn Sie planen, einen hohen Anteil an recyceltem Material zu verwenden, es zu lagern oder zu verkaufen, ist eine Pelletieranlage notwendig, um eine gleichmäßige Schüttdichte und ein stabiles Schmelzverhalten zu gewährleisten.
Beim Inline-Recycling handelt es sich um einen vollautomatischen Prozess mit geschlossenem Kreislauf, bei dem die Recyclingausrüstung direkt neben der Extrusionslinie positioniert ist. Der Randstreifen wird kontinuierlich dem Brecher zugeführt und die resultierenden Flocken werden sofort zurück in den Trichter des Extruders geblasen. Dadurch ist das Risiko einer Sortenvermischung praktisch ausgeschlossen. Beim Offline-Recycling wird der Endlosschnitt auf großen Rollen oder in Behältern gesammelt, die dann zur Chargenverarbeitung zu einem zentralen Bereich transportiert werden. Während das Offline-Recycling weniger Vorabinvestitionen erfordert, birgt es erhebliche Risiken menschlicher Fehler und versehentlicher Vermischung der Sorten.
Der maximale Prozentsatz hängt stark von der Schüttdichte des Materials und Ihren Endproduktspezifikationen ab. Wenn zerkleinerte Flocken zusammen mit Neupellets direkt in den Trichter zugeführt werden, begrenzen die meisten Linien zwischen 10 und 15 Prozent, um Probleme bei der Extruderschneckenzufuhr zu vermeiden. Wenn Sie den Randbeschnitt jedoch zunächst in einer Pelletieranlage verarbeiten, um seine Schüttdichte wieder an die des Frischharzes anzupassen, können Sie häufig bis zu 100 Prozent Recyclinganteil in den unkritischen Kernschichten coextrudierter Platten verwenden.
Wenn der Randbeschnitt sauber gehalten und richtig verarbeitet wird, sollte er keinen Einfluss auf die endgültige Blechdicke haben. Wenn Sie jedoch verschiedene Qualitäten mit unterschiedlichen Schmelzindexen mischen oder einen massiven Schwall von Flocken mit geringer Dichte in den Trichter einbringen, kommt es im Extruder zu starken Druckschwankungen. Diese Druckabfälle am Düsenkopf führen direkt zu Dickenschwankungen und ungleichmäßiger Blechdicke. Eine synchronisierte Zufuhr und eine gleichmäßige Flockengröße sind entscheidend für die Aufrechterhaltung eines stabilen Extrusionsdrucks.


