
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-08-15 Herkunft:Powered


Wussten Sie, dass gemischte Kunststoffe praktisch nutzlos sind? Ohne sorgfältige Sortierung scheitern Recyclingbemühungen völlig. Die Nahinfrarot-Technologie löst diese massive Abfallkrise, indem sie einzigartige Kunststoffarten blitzschnell identifiziert. In diesem Beitrag erfahren Sie genau, wie die optische Sortierung funktioniert, welche Wissenschaft hinter ihrem Material-Fingerabdruck steckt und wie diese Front-End-Präzision den Erfolg Ihrer nachgelagerten Ausrüstung bestimmt – insbesondere Ihrer fortschrittlichen Kunststoffwaschlinie.
Stellen Sie sich die ohrenbetäubende, staubige Umgebung einer Materialrückgewinnungsanlage aus den 1990er Jahren vor. Jahrzehntelang war die Recyclingindustrie bei der Trennung gemischter Siedlungsabfälle stark auf Handarbeit angewiesen. Arbeiter standen Schulter an Schulter an schnell laufenden Förderbändern. Sie identifizierten visuell verschiedene Kunststoffarten und wählten sie anhand ihrer Form, Flexibilität und Kennzeichnung aus. Allerdings führt die Abhängigkeit von Menschenhand zu schwerwiegenden betrieblichen Engpässen. Der Prozess ist von Natur aus langsam. Arbeitnehmer leiden unter ermüdungsbedingten Fehlern. Das Personal der Einrichtung ist erheblichen Gesundheits- und Sicherheitsrisiken ausgesetzt.
Darüber hinaus ist das menschliche Auge biologisch nicht in der Lage, genau zwischen verschiedenen Polymertypen zu unterscheiden, die identisch aussehen. Eine durchsichtige PET-Wasserflasche und ein durchsichtiger PVC-Klappbehälter sind optisch nicht zu unterscheiden. Dennoch sind sie chemisch inkompatibel. Um der weltweit steigenden Nachfrage nach hochreinen Recyclingmaterialien gerecht zu werden, sind moderne Anlagen auf automatisierte optische Sortierung umgestiegen. Bei dieser Verschiebung handelt es sich nicht nur um ein inkrementelles Upgrade. Es ist eine grundlegende Notwendigkeit. Die optische Automatisierung verarbeitet Tonnen von Material pro Stunde mit statistischer Konsistenz. Es ersetzt Vermutungen durch datengesteuerte Materialidentifizierung.
In einer standardisierten Recyclinganlage mit hoher Kapazität erfolgt die Sortierung nicht im luftleeren Raum. Es dient als kritischer Zwischenkontrollpunkt innerhalb eines umfassenderen mechanischen Arbeitsablaufs. Der typische Prozess beginnt mit der Handhabung von Schüttgut. Durch aggressive Zerkleinerung, Trommelsiebung und ballistische Trennung werden Schmutz, Altmetalle und zweidimensionale Materialien wie Papier und dünne Kunststofffolien entfernt.
Konkret: Sobald die starren, dreidimensionalen Kunststoffteile vereinzelt sind, werden sie auf Hochgeschwindigkeits-Beschleunigungsbänder befördert. Diese Bänder führen direkt in die Scanmaschinen. Dabei wird der chaotische Strom an Kunststoffen nach bestimmten Polymertypen getrennt. Erst nach dieser präzisen chemischen Trennung gelangt das Material flussabwärts. Anschließend erfolgt die Wasch- und Mahlphase, die schließlich in der Extrusions- und Pelletierungsphase endet.
Im Kern basiert diese Technologie auf den Prinzipien der Spektroskopie. Das System funktioniert, indem es den sich schnell bewegenden Strom an Plastikmüll mit einer speziellen Halogenlichtquelle beleuchtet. Oft bewegen sich diese Materialien mit Geschwindigkeiten von mehr als 3 Metern pro Sekunde. Dieses intensive Licht emittiert Wellenlängen im nahen Infrarotspektrum, typischerweise im Bereich zwischen 700 und 2500 Nanometern.
Wenn dieses gezielte Licht auf einen Kunststoffgegenstand trifft, absorbieren die molekularen Bindungen innerhalb der Polymermatrix bestimmte Wellenlängen. Bindungen wie Kohlenstoff-Wasserstoff oder Sauerstoff-Wasserstoff reagieren unterschiedlich auf das Licht. Die restlichen Wellenlängen werden zurück zum Sensor reflektiert. Da jede Art von Kunststoff eine ganz eigene Molekülstruktur aufweist, reflektiert jedes Polymer ein ganz bestimmtes Lichtmuster. Der Sensor fungiert als ultraschnelles Spektrometer. Es erfasst dieses reflektierte Licht und analysiert sofort das Absorptionsmuster, um einen optischen Fingerabdruck zu erstellen. Durch den Vergleich dieses Fingerabdrucks mit einer vorprogrammierten digitalen Datenbank identifiziert der Computer in Echtzeit den genauen Harztyp des Objekts.
Das Erkennen des Materials ist nur die halbe Miete. Die Maschine muss den Zielgegenstand physisch extrahieren, bevor er vorbeifährt. Sobald der Sensor ein gewünschtes Polymer auf dem Förderband identifiziert, berechnet der Zentralprozessor die genaue Position, Form und Geschwindigkeit dieses bestimmten Artikels.
Wenn das Kunststoffobjekt das Ende des Bandes erreicht und in eine freie Fallbahn eintritt, wird eine präzise ausgerichtete Anordnung von pneumatischen Hochgeschwindigkeitsluftventilen ausgelöst. Diese Ventile geben innerhalb von Millisekunden konzentrierte Druckluftstöße ab. Das plötzliche Zischen der Luft verändert die Flugbahn des Zielplastiks. Es schießt das Material über einen mechanischen Verteiler in einen dafür vorgesehenen Sammelbunker. Währenddessen fallen Nichtzielmaterialien auf natürliche Weise in einen separaten Ausschussschacht.
Die Hauptaufgabe der optischen Sortierung besteht darin, einen stark gemischten Abfallstrom in homogene, hochwertige Chargen zu trennen. Diese Trennung basiert auf Standard-Harz-Identifikationscodes. Die Technologie hat sich bei der Isolierung der häufigsten kommerziellen Kunststoffe, die in kommunalen Wasserläufen vorkommen, als äußerst effektiv erwiesen.
Nachfolgend finden Sie eine Aufschlüsselung, wie das System mit verschiedenen gängigen Harzen umgeht:
| Harztyp- | ID-Code, | optische Sortiereigenschaften, | häufige Kontaminationsrisiken |
|---|---|---|---|
| HAUSTIER | 1 | Zeigt sehr ausgeprägte Absorptionsspitzen; hochpräzise Sortierung. | PVC, PLA |
| HDPE | 2 | Starke, klare Signalantwort; leicht von PET zu trennen. | PP |
| PVC | 3 | Unterscheidet sich von PET-Unterlichtscannern; Aufgrund des Säuregehalts ist die Isolierung kritisch. | HAUSTIER |
| LDPE | 4 | Erkennbar, wenn auch oft aufgrund der Steifigkeit unterschiedlich verarbeitet. | LLDPE |
| PP | 5 | Einzigartiges Spektrum; werden üblicherweise für die Wiederverwendung in Automobilen und Verpackungen sortiert. | HDPE |
| PS | 6 | Leicht zu identifizieren; getrennt, um eine Kontamination in anderen Strömen zu verhindern. | HÜFTEN |
Aktuelle Marktanalysen zeigen einen massiven Wandel in der Art und Weise, wie Recyclinganlagen mit Materialströmen umgehen. Aufgrund der Verschärfung der Anforderungen zur erweiterten Herstellerverantwortung weltweit stehen Anlagenbetreiber unter einem beispiellosen Druck, Reinheitsgrade von über 99 Prozent zu erreichen. Die Standardsortierung ist nicht mehr nur ein Auswurfwerkzeug. Es entwickelt sich schnell zu einem Datenerfassungsknoten. Moderne Scanner verfolgen Trends in der Materialzusammensetzung in Echtzeit. Mithilfe dieser Daten können Anlagenmanager nachgeschaltete Reibscheiben und Thermotrockner dynamisch anpassen und so den Energieverbrauch basierend auf der genauen Schmutzlast, die in die Linie gelangt, optimieren.
Unterdessen verändert sich die Verpackungslandschaft. Biologisch abbaubare Kunststoffe wie Polymilchsäure gelangen zunehmend in den kommunalen Abfallstrom. Mit bloßem Auge sieht ein biobasierter Kaltgetränkebecher genauso aus wie ein normaler PET-Becher. Wenn diese Biokunststoffe jedoch in einen herkömmlichen Recyclingstrom gelangen, wirken sie als schwere chemische Kontaminanten. Sie verändern den Schmelzpunkt drastisch und zerstören die strukturelle Integrität des recycelten Endprodukts.
Glücklicherweise kann die fortschrittliche Spektroskopie die chemischen Unterschiede zwischen biobasierten Polymeren und herkömmlichen erdölbasierten Kunststoffen deutlich erkennen. Moderne optische Systeme werden kontinuierlich mit neuen Spektraldaten aktualisiert. Dadurch können Anlagenbetreiber Biokunststoffe erfolgreich identifizieren und aussortieren und so den Kernwert ihrer primären Recyclingströme schützen.
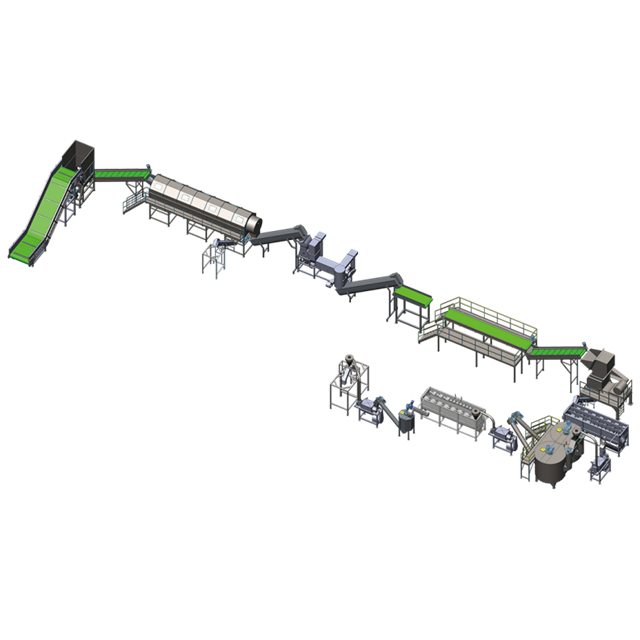
Die Maschinen, die Sie hinter Ihren optischen Sortierern platzieren, bestimmen letztendlich die Endqualität Ihres recycelten Produkts. Dennoch bleibt eine grundlegende technische Realität bestehen. Ein hocheffizientes Waschsystem ist darauf ausgelegt, Materialien zu reinigen und nicht zu sortieren.
Wenn der in die Waschanlage eingespeiste Eingangsstrom stark mit Mischpolymeren verunreinigt ist, muss die gesamte Linie deutlich mehr arbeiten. Erhöhte Verschmutzungsgrade führen zu einer ineffizienten Nutzung thermischer Energie. Der Wasserverbrauch steigt. Chemische Reinigungsmittel gehen schnell und kostspielig zur Neige. Indem sichergestellt wird, dass das Front-End-System einen hochreinen Strom liefert, kann die Waschstraße genau so funktionieren, wie es die Ingenieure beabsichtigt hatten. Es kann sich ganz auf das Entfernen organischer Rückstände, das Auflösen von Klebstoffen und das Entfernen von Papieretiketten konzentrieren, anstatt sich mit chemischen Unverträglichkeiten im Heißwaschbehälter zu befassen.
Eine genaue Front-End-Trennung dient auch als robuste vorbeugende Wartungsstrategie. Kommunale Abfallströme sind dafür bekannt, dass sie abrasive, nicht zielgerichtete Materialien enthalten. Schwermetalle und dichte Strukturkunststoffe haben in einer Standard-Verpackungsrecyclinglinie absolut keinen Platz.
Stellen Sie sich aus technischer Sicht eine Hochgeschwindigkeits-Reibscheibe vor, die mit 1200 Umdrehungen pro Minute läuft. Wenn es plötzlich durch geschmolzene Klebstoffe und dichte, inkompatible Harze verstopft, sind die Folgen katastrophal. Wenn es den Scannern nicht gelingt, diese Anomalien frühzeitig auszusortieren, gelangen harte Verunreinigungen in die mechanische Verarbeitungsphase. Sie lassen die Stahlmesser von Schneidmühlen schnell stumpf werden oder zerbrechen. Dies führt zu schwerwiegenden mechanischen Blockaden, kostspieligen ungeplanten Ausfallzeiten und teuren Komponentenaustauschen, die sich direkt auf die Betriebsmarge auswirken.
Eine der kritischsten kommerziellen Anwendungen der optischen Technologie ist die Trennung von Polyvinylchlorid von Polyethylenterephthalat. In der Recyclingbranche ist dies als PVC-Dilemma bekannt. Beide Materialien werden häufig für durchsichtige Verbraucherverpackungen verwendet. Dies macht eine manuelle Trennung im großen Maßstab unmöglich.
Wenn auch nur ein mikroskopischer Anteil an PVC in eine gelangt PET-Flaschen-Recycling-Wäschestraße , sind die Folgen katastrophal. Industrielle Waschstraßen sind für enorme Kapazitäten ausgelegt, die oft von 500 Kilogramm pro Stunde bis zu 6000 Kilogramm pro Stunde reichen. Während der anschließenden Schmelz- und Extrusionsphasen erfordert PET außergewöhnlich hohe Verarbeitungstemperaturen. Bei diesen erhöhten Temperaturen zersetzt sich etwaiges restliches PVC sofort. Es setzt ätzendes Salzsäuregas frei. Diese Säure greift die Molekularstruktur der Charge heftig an und führt zu starker Vergilbung, extremer Sprödigkeit und einem katastrophalen Rückgang der strukturellen Integrität. Die Hochgeschwindigkeitsspektroskopie ist nach wie vor die einzige industriell nutzbare Methode, um diese Verunreinigungen zu erkennen und auszuscheiden, bevor sie die Heizphasen vergiften.
Das ultimative Ziel vieler moderner Recyclingbetriebe ist die Herstellung von recyceltem Material in Lebensmittelqualität. Dieses Premiumprodukt erzielt erstklassige Marktpreise. Die Einhaltung strenger regulatorischer Rahmenbedingungen erfordert einen mehrstufigen, kompromisslosen Ansatz.
Die absolute Grundlage einer Lebensmittelproduktion ist eine nahezu perfekte Sortierreinheit. Dennoch reicht die Sortierung allein nicht aus. Anschließend muss der gereinigte Strom einen intensiven, mehrstufigen Waschprozess durchlaufen. Die nahtlose Synergie zwischen dem Scanner, der die chemische Reinheit gewährleistet, und der Waschstraße, die Behandlungen mit heißer Natronlauge zur Beseitigung biologischer Verunreinigungen nutzt, ist es, die letztendlich sicheres, für den Kontakt mit Lebensmitteln zugelassenes Material hervorbringt.
Nachdem die Kunststoffe von den optischen Maschinen sorgfältig sortiert und von der Wäschestraße gründlich gereinigt und getrocknet wurden, liegt das Material als saubere, gleichmäßige Kunststoffflocken vor. Um von Standard-Spritzguss- oder Blasformmaschinen effektiv genutzt zu werden, müssen diese Flocken wieder in gleichmäßige Harzpellets umgewandelt werden.
Diese kritische Umwandlung findet während des Extrusionsprozesses statt. Die sauberen Flocken werden einem Extruder zugeführt und dort eingeschmolzen. Sie werden durch mikroskopisch kleine Maschensiebe gepresst, um verbleibende Verunreinigungen herauszufiltern. Die Schmelze wird in einer tiefen Vakuumumgebung entgast, um ihr Feuchtigkeit zu entziehen, und schließlich in glatte, gleichmäßige Pellets geschnitten.
Die wirtschaftliche Rentabilität von Premium-PET-Pellet-Produktionssystemen hängt stark von zwei Kennzahlen ab. Dies sind die Grenzviskosität und die Farbklarheit der Pellets. Die Grenzviskosität ist ein direktes Maß für das Molekulargewicht und die mechanische Festigkeit des Polymers.
Bei einer unsachgemäßen Erstsortierung hingegen werden Spuren von Fremdpolymeren oder gefärbten Kunststoffen direkt in die Charge eingeschmolzen. Diese Kreuzkontamination senkt sofort die Viskosität. Dadurch werden die resultierenden Pellets zu schwach für hochbeanspruchte Anwendungen wie kohlensäurehaltige Getränkeflaschen. Eine hochpräzise Front-End-Sortierung stellt sicher, dass die Extrusionslinie ein reines, einheitliches Material verarbeitet. Fortschrittliche Einschneckenextruder, die mit spezifischen Längen-Durchmesser-Verhältnissen ausgestattet sind, können dann stabile Verarbeitungsdrücke aufrechterhalten. Diese Präzision führt zu Pellets in Premiumqualität, die Recycler getrost zu den höchstmöglichen Marktpreisen verkaufen können.
Trotz ihrer weiten Verbreitung und nachgewiesenen Effizienz hat die herkömmliche optische Technologie mit einer gut dokumentierten Einschränkung zu kämpfen. Es ist schwierig, schwarze Kunststoffe zu identifizieren. Die Ursache des Problems liegt in der Physik der Lichtabsorption. Schwarze Kunststoffe werden typischerweise mit Rußpigmenten eingefärbt. Carbon Black absorbiert nahezu das gesamte Lichtspektrum, einschließlich der entscheidenden Wellenlängen im nahen Infrarot.
Da das Licht geschluckt und nicht reflektiert wird, erhält der Sensor kein optisches Signal zurück. Es sieht im Wesentlichen ein Schwarzes Loch, das sich entlang des Förderbandes bewegt. Dies macht es unmöglich, das zugrunde liegende Polymer zu identifizieren. Um diesen frustrierenden Engpass zu bekämpfen, entwickelt die Branche energisch neue Lösungen. Dazu gehören Spektroskopie im mittleren Infrarotbereich, laserbasierte Detektionstechnologien und branchenweite Initiativen zum Ausstieg aus Rußpigmenten zugunsten detektierbarer schwarzer Farbstoffe in Verbraucherverpackungen.
Mit Blick auf die Zukunft erlebt die Recyclingbranche einen massiven Kapitalzufluss in hybride Sortierarchitekturen. Die Zukunft der Materialrückgewinnung liegt in der nahtlosen Integration von Algorithmen für künstliche Intelligenz und maschinelles Lernen mit vorhandenen visuellen Sensoren. Während Standardscanner bei der Identifizierung von Basispolymeren phänomenal sind, werden moderne Verpackungen immer komplexer. Mehrschichtige Folien, vollflächige Schrumpfschläuche und schwere Etiketten können Standardsensoren leicht verwirren.
Durch die Integration künstlicher Intelligenz werden Sortiermaschinen immer intelligenter. Modelle für maschinelles Lernen werden auf Millionen von Bildern und Spektraldatenpunkten trainiert. Dadurch kann die Software physische Muster, Formen und sogar markenspezifische Verpackungen erkennen. Ein KI-gesteuertes System kann erfolgreich zwischen einer durchsichtigen Flasche, die in eine Ganzkörper-PVC-Schrumpfhülle eingewickelt ist, und einer festen PVC-Flasche unterscheiden. Es passt seine Sortierlogik im laufenden Betrieb dynamisch an, um die absolute Stream-Reinheit aufrechtzuerhalten.
Für Facility Manager und Investoren, die ihre Recyclingvorgänge optimieren möchten, ist es von entscheidender Bedeutung, die Anlage als ein einziges, miteinander verbundenes Ökosystem und nicht als eine unzusammenhängende Ansammlung einzelner Maschinen zu betrachten. Wenn Sie Ihr gesamtes Kapital ausschließlich auf den Kauf des teuersten optischen Sortierers konzentrieren, wird dies keine hohe Kapitalrendite bringen, wenn Ihre nachgeschalteten Wasch- und Extrusionsanlagen nicht über die Kapazität verfügen, das sortierte Material ordnungsgemäß zu behandeln.
Eine wirklich profitable Anlage erfordert eine nahtlose mechanische und Software-Integration. Die Ausgabekapazität des Sortierers muss perfekt mit der Eingabekapazität der Wäschelinie übereinstimmen. Ebenso müssen die thermischen und Vakuumfähigkeiten des Granulierextruders genau kalibriert werden. Sie müssen die exakten Reinheits- und Feuchtigkeitswerte bewältigen, die bei der Front-End-Verarbeitung erreicht werden.
Aufgrund der komplexen betrieblichen Abhängigkeiten zwischen Sortieren, Waschen und Extrudieren entscheiden sich viele der erfolgreichsten Recyclinganlagen für schlüsselfertige Lösungen erfahrener, umfassender Anlagenhersteller.
Durch die Beschaffung von Ausrüstung durch ein einheitliches Ingenieurteam wird sichergestellt, dass die gesamte Linie vom ersten Tag an korrekt dimensioniert ist. Erfahrene Hersteller wissen genau, wie sie die Waschparameter kalibrieren müssen, um den spezifischen Flockenausstoß moderner Sortierer zu bewältigen. Durch die Investition in ein ganzheitliches End-to-End-System können Betreiber die Ausfallzeiten bei der Integration drastisch minimieren. Sie beseitigen lokale Engpässe bei der Verarbeitung und sorgen für einen reibungslosen, hochprofitablen kontinuierlichen Fluss vom gemischten Siedlungsabfall bis hin zu hochwertigen recycelten Pellets.
Bei ordnungsgemäßer Kalibrierung und Wartung können moderne industrielle optische Sortierer routinemäßig Reinheitsgrade zwischen 95 und 99 Prozent erreichen. Diese Genauigkeit hängt jedoch stark von der Vorbereitung des Inputmaterials ab. Die ordnungsgemäße Zerkleinerung, die gleichmäßige Materialverteilung auf dem Beschleunigungsband und die Entfernung überlappender Gegenstände sind entscheidende technische Faktoren, die sicherstellen, dass die Sensoren jedes einzelne Kunststoffstück genau erfassen können.
Standardsensoren erfassen in erster Linie die dem Scanner zugewandte Oberflächenschicht des Materials. Wenn eine Verpackung aus mehrschichtigen Kunststoffen besteht, erkennt das System möglicherweise nur das äußere Harz, was möglicherweise zu einer Kontamination in Einzelstromchargen führt. Um dieses Problem zu lösen, kombinieren neuere Anlagen Tiefensensoren mit KI-Software zur visuellen Erkennung, um komplexe mehrschichtige Verpackungen zu kennzeichnen und in spezielle Verwertungsströme zu trennen.
Standardsysteme haben Schwierigkeiten, schwarze Kunststoffe zu identifizieren, da das bei der Herstellung verwendete Rußpigment das Licht absorbiert. Dadurch wird verhindert, dass der Sensor ein reflektiertes Signal liest. Allerdings schließen neuere Technologien, die Spektroskopie im mittleren Infrarotbereich, Lasererkennung und KI-gesteuerte visuelle Erkennung nutzen, diese Lücke derzeit, um schwarze Materialien erfolgreich zu sortieren.
Eine Wäscheleine aus Kunststoff ist ausschließlich für die Reinigung von Oberflächenverunreinigungen wie Schmutz, Etiketten und Klebstoffen konzipiert. Es kann die chemische Zusammensetzung des Kunststoffs nicht verändern. Eine genaue Front-End-Sortierung stellt sicher, dass die Wäschestraße ein einheitliches Material verarbeitet. Dies verhindert chemische Kreuzkontaminationen, spart Energie, reduziert den Reinigungsmittelverbrauch und schützt interne Maschinen vor abrasiven, nicht zielgerichteten Materialien.
In einer PET-Recyclinglinie ist eine genaue Sortierung von entscheidender Bedeutung, um PVC zu identifizieren und auszusortieren, das mit bloßem Auge genauso aussieht wie PET. Gelangt PVC in den nachgeschalteten Schmelzprozess, verbrennt es bei der für PET erforderlichen höheren Schmelztemperatur. Dadurch wird Salzsäure freigesetzt, die die gesamte Charge zersetzt und teure Extrusionsanlagen korrodiert.
Während eine hochgenaue Sortierung das erforderliche reine Inputmaterial liefert, ist die Sortierung allein keine Garantie für den Lebensmittelqualitätsstatus. Um eine Pelletproduktion in Lebensmittelqualität zu erreichen, ist außerdem eine intensive Kombination aus heißem Laugenwaschen, Hochgeschwindigkeitsreibungswaschen und ordnungsgemäßer Vakuumentgasung während der Extrusionsphase erforderlich, um alle biologischen Verunreinigungen und flüchtigen organischen Verbindungen zu entfernen.
Moderne Sortiermaschinen sind unglaublich schnell. Typischerweise verarbeiten sie Materialien auf Förderbändern, die sich mit einer Geschwindigkeit von 2,5 bis 3 Metern pro Sekunde bewegen. Abhängig von der Breite der Maschine und der Dichte des Materials kann ein einzelner optischer Sortierer mehrere Tonnen Kunststoff pro Stunde verarbeiten. Es identifiziert einzelne Gegenstände und wirft sie in Sekundenbruchteilen physisch aus.
Sind Sie bereit, Ihre Einrichtung zu modernisieren? Lassen Sie nicht zu, dass Verarbeitungsengpässe Ihre Gewinnmargen zerstören. Unabhängig davon, ob Sie 500 kg/h verarbeiten müssen oder den Betrieb auf gewaltige 6000 kg/h steigern müssen, ist die nahtlose Geräteintegration der Schlüssel zur Herstellung hochwertiger Flocken und Pellets in Lebensmittelqualität. Entdecken Sie noch heute branchenführende, schlüsselfertige Kunststoffrecyclinglösungen, die auf maximale Reinheit und kontinuierliche Betriebsstabilität ausgelegt sind.


