
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-08-16 Herkunft:Powered


Nasse Kunststofffolie macht den endgültigen Extrusionsprozess völlig zunichte. Wenn Sie den Boden einer veralteten Recyclinganlage betreten, werden Sie das Chaos aus erster Hand sehen. Bediener hämmern auf überbrückte Trichter. Extruder stoßen Dampf stark aus. Das Aufkehren von aussortierten, spröden Pellets wird zu einer frustrierenden täglichen Aufgabe. Wie beseitigen erstklassige Einrichtungen diesen massiven betrieblichen Engpass?
Eine robuste Wäscheleine aus Kunststoff leistet phänomenale Arbeit bei der Reinigung von Post-Consumer-Abfällen. Es entfernt Schlamm, landwirtschaftliche Chemikalien und Rückstände von Ölen aggressiv. Allerdings ist das Ausgangsmaterial klatschnass. Flexible Kunststoffe haben ein enormes Verhältnis von Oberfläche zu Volumen. Diese physikalische Eigenschaft fängt hartnäckige Oberflächenfeuchtigkeit ein, sodass die Flocken zum sofortigen Schmelzen völlig ungeeignet sind.
In diesem technischen Leitfaden erläutern wir die entscheidenden Mechanismen des Folienquetschens. Sie erfahren genau, wie diese Spezialmaschinen gewaschenes Material für die Extrusion vorbereiten. Wir werden auch untersuchen, warum die mechanische Entwässerung zu einem nicht verhandelbaren Bestandteil für profitable Recyclingbetriebe geworden ist.
Um den Wert einer Folienquetschung zu verstehen, müssen wir uns ihre genaue Position innerhalb des umfassenderen Recycling-Workflows ansehen. In einem Standardverfahren durchlaufen Post-Consumer-Kunststoffe eine strenge Abfolge aus Zerkleinerung, Reibungswäsche und Sink-Schwimm-Trennung. In diesen Anfangsstadien sind große Mengen Wasser erforderlich, um schwere feste Verunreinigungen auszuspülen.
Dieser wasserintensive Prozess liefert außergewöhnlich saubere Kunststoffflocken. Dennoch führt es zu einem schwerwiegenden sekundären Problem. Das aus der letzten Reibscheibe oder dem Spültank austretende Material ist vollständig gesättigt. Eine tropfnasse, luftige Folie kann einfach nicht in einen Granulierextruder gelangen.
Als unverzichtbare Brücke fungiert hier die Folienquetschmaschine. Unmittelbar nach der letzten Waschstufe positioniert, fungiert die Presse als automatischer Übergangspunkt. Er erhält die nassen Flusen direkt von der Reinigungsanlage. Anschließend werden diese Flusen in einen trockenen, verdichteten Zustand verarbeitet. Durch die gleichzeitige Lösung von Feuchtigkeits- und Dichteproblemen stellt der Quetscher sicher, dass das Material, das in die Zufuhröffnung des Extruders gelangt, perfekt für ein hocheffizientes Schmelzen konditioniert wird.
Betrachtet man die allgemeine Entwicklung der Kunststoffrecyclingindustrie, passt der Übergang zum mechanischen Auspressen perfekt zu den aktuellen Marktanforderungen. Strengere globale Vorschriften für recycelte Post-Consumer-Inhalte zwingen Marken dazu, Pellets in nahezu reiner Qualität zu verlangen. Anlagenbetreiber können sich die durch unzureichende Trocknungsmethoden verursachte Porosität und Zersetzung nicht länger leisten.
Weltweit steigende Industriestrompreise spielen bei diesem Wandel eine große Rolle. Der Betrieb energiehungriger Thermotrockner oder riesiger Heißluftgebläse zerstört die Gewinnspanne. Der Übergang zu einer reibungsbasierten Verdichtung ist nicht mehr nur eine betriebliche Verbesserung. Es handelt sich um eine strikte wirtschaftliche Notwendigkeit. Anlagen, die mechanisches Auspressen einsetzen, berichten durchweg über niedrigere Kosten pro Tonne im Vergleich zu Anlagen, die an herkömmlichen thermischen Trocknungssystemen festhalten.
Bei der Verarbeitung gewaschener flexibler Kunststoffe stehen Anlagenbetreiber vor großen Hürden. Die Hauptgründe, warum gewaschene Folie nicht direkt einem Extruder zugeführt werden kann, sind auf zwei frustrierende physikalische Eigenschaften zurückzuführen. Dies sind übermäßige Feuchtigkeit und unzureichende Schüttdichte.
Das Einbringen von Wasser in eine Hochtemperatur-Extrusionsumgebung ist äußerst zerstörerisch. Standard-Granulierextruder arbeiten je nach Polymer bei Temperaturen zwischen 160 °C und 240 °C. Wenn der Nassfilm in den Extruderzylinder gelangt, erfährt das Restwasser sofort einen Phasenwechsel. Es löst sich heftig in Dampf auf.
Bei der Umwandlung von Flüssigkeit in Gas dehnt sich Wasser etwa um den Faktor 1.600 aus. Diese schnelle Expansion erzeugt einen enormen inneren Druck. Durch die plötzliche Dampfentwicklung kommt es zu starker Schaumbildung und Ausgasung, wodurch verhindert wird, dass die Polymerschmelze einen zusammenhängenden Strang bildet. Eingeschlossener Dampf erzeugt außerdem mikroskopisch kleine Hohlräume in den fertigen Kunststoffpellets, wodurch deren strukturelle Integrität erheblich beeinträchtigt wird. Pellets mit hoher Porosität sind spröde und werden von nachgeschalteten Herstellern abgelehnt. Die Implementierung einer effektiven Methode zur Dehydrierung von Kunststofffolien vor der Extrusion ist ein absolutes operatives Muss.
Abgesehen von der Feuchtigkeit stellt die physikalische Struktur gewaschener flexibler Kunststoffe eine enorme Herausforderung bei der Ernährung dar. Materialien wie Landwirtschaftsfolien aus Polyethylen niedriger Dichte und gewebte Beutel aus Polypropylen sind nach dem Zerkleinern unglaublich leicht. Die Schüttdichte dieser gewaschenen Flocken liegt typischerweise zwischen lediglich 20 und 50 Kilogramm pro Kubikmeter. Ein Standardextruder arbeitet am effizientesten, wenn er mit Materialien beschickt wird, die eine Schüttdichte von 300 Kilogramm pro Kubikmeter oder mehr haben.
Diese extreme Diskrepanz führt zu einem mechanischen Versagen, das als Bridging bezeichnet wird. Da es der flauschigen Folie an Masse mangelt, kann sie durch die Schwerkraft allein nicht in den Einfüllschacht gezogen werden. Das Material verflechtet sich und bildet einen festen Bogen über der rotierenden Extruderschnecke. Die Schnecke kann das Material nicht greifen, was zu einer Unterversorgung führt. Die Produktionskapazität sinkt drastisch und ein inkonsistenter Materialfluss führt zu starken Schwankungen des Schmelzedrucks.
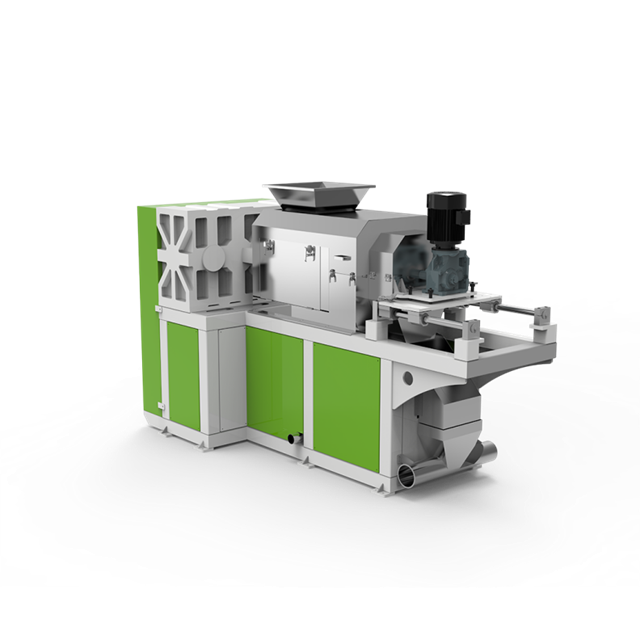
Die Folienquetschmaschine löst sowohl Feuchtigkeits- als auch Dichteprobleme durch einen mehrstufigen mechanischen Prozess. Im Gegensatz zu herkömmlichen Thermotrocknern, die auf externe Wärmequellen angewiesen sind, nutzt eine Presse mechanische Kraft und Reibung. Hier erfahren Sie genau, wie die Transformation in der Fabrik stattfindet.
Der Vorgang beginnt, wenn die nasse, flauschige Folie in den Aufnahmetrichter fällt. Das Herzstück der Maschine ist eine Hochleistungsschnecke mit variabler Steigung, die in einem robusten Stahlzylinder untergebracht ist. Während sich die Schnecke dreht, zieht sie das nasse Material aktiv nach vorne. Der Abstand zwischen den Schneckengängen verringert sich allmählich, je näher das Material dem Austragsende kommt.
Durch diese abnehmende Steigung verringert sich kontinuierlich das für den Kunststoff verfügbare physikalische Volumen. Der Film ist einer enormen mechanischen Kompression ausgesetzt. Diese intensive Quetschwirkung zwingt die einzelnen Folienstücke dazu, eng zusammenzupacken, was den Verdichtungsprozess in Gang setzt und gleichzeitig eingeschlossenes Oberflächenwasser aggressiv auswringt.
Da die Schnecke zunehmenden Druck ausübt, wird eingeschlossenes Wasser mechanisch aus der Kunststoffmatrix gedrückt. Der untere Teil des Quetschzylinders verfügt über spezielle, robuste Entwässerungssiebe oder ein präzise perforiertes Gehäuse.
Der Druck ist so groß, dass Wasser schnell durch diese Perforationen austritt. Diese mechanische Entwässerungsstufe reduziert den Feuchtigkeitsgehalt innerhalb von Sekunden von über 30 % auf etwa 10–15 %. Hier wird keine Wärme zugeführt. Das ausgestoßene Wasser sammelt sich in einer Auffangwanne unter der Maschine und wird zurück zum Wasseraufbereitungssystem der Anlage geleitet.
Die technologisch fortschrittlichste Phase findet im letzten Abschnitt des Laufs statt. Der stark komprimierte Kunststoff drückt nach vorne gegen eine verengte Austrittsstelle. Durch die mechanische Scherung und Reibung zwischen dem Kunststoff, der Schnecke und der Zylinderwand entsteht eine beträchtliche Menge natürlicher Wärme.
Diese Reibungswärme dient zwei wichtigen Zwecken. Erstens wird die Temperatur ausreichend erhöht, um die verbleibende Restfeuchtigkeit zu verdampfen. Dadurch wird der Endwassergehalt auf den Zielwert von 1–3 % gesenkt. Zweitens wird die Hitze präzise gesteuert, um den Erweichungspunkt des spezifischen Polymers zu erreichen. Der Kunststoff erreicht keinen vollständig geschmolzenen flüssigen Zustand. Stattdessen wird es halbplastifiziert. Es wird weich und verschmilzt miteinander und verwandelt sich von losen Flocken in eine zusammenhängende, teigartige Masse.
Der letzte Schritt besteht darin, das halbplastifizierte Material in ein handliches Format zu formen. Die dichte, heiße Kunststoffmasse wird durch eine spezielle Düsenplatte am Ende des Presszylinders gedrückt. Während das Material durch die Löcher extrudiert, wird es von einem Satz rotierender Hochgeschwindigkeitsmesser sofort in kleine Stücke geschnitten.
Da das Material halbgeschmolzen ist, agglomerieren diese geschnittenen Stücke auf natürliche Weise und kühlen beim Entladen leicht ab. Sie bilden dichte, unregelmäßige, popcornartige Körnchen. Dieses Granulat besitzt eine hohe Schüttdichte und lässt sich unter der Schwerkraft leicht fließen. Sie sind perfekt konditioniert, um direkt in den Trichter eines Granulierextruders zu fallen.
Beim Entwurf einer Recyclinganlage müssen Betreiber die richtige Trocknungstechnologie auswählen. In der Vergangenheit waren Zentrifugalschleudern die Standardwahl. Bei flexiblen Folien versagt die Zentrifugaltrocknung jedoch im Vergleich zur mechanischen Quetschung.
Zentrifugaltrockner arbeiten, indem sie nassen Kunststoff mit hoher Geschwindigkeit in einem stationären Sieb schleudern. Dadurch wird das Wasser nach außen geschleudert. Diese Methode eignet sich hervorragend für starre Kunststoffe wie PET-Flaschenflocken oder dickes HDPE-Mahlgut. Harte Materialien prallen von den Sieben ab, sodass sich Wasser leicht ablösen kann.
Flexible Folien reagieren unterschiedlich. Weiche, dünne Filme schmiegen sich flach an die rotierenden Siebe. Sie verschließen die Perforationen und verhindern das Austreten von Wasser. Durch die große Oberfläche kann die Oberflächenspannung Feuchtigkeit einschließen, die die Zentrifugalkraft allein nicht überwinden kann. Zentrifugaltrockner hinterlassen bei flexiblen Folien häufig eine Restfeuchte von 8-15 %. Schlimmer noch: Die Zentrifugaltrocknung trägt überhaupt nicht dazu bei, die Schüttdichte des Materials zu erhöhen.
| Merkmal/Metrische | Zentrifugalschleuder- | Folienquetschmaschine |
|---|---|---|
| Idealer Materialtyp | Starre Kunststoffe wie PET- und HDPE-Flocken | Flexible Kunststoffe wie LDPE-, LLDPE- und PP-Gewebebeutel |
| Trocknungsmechanismus | Hochgeschwindigkeitsrotation durch Zentrifugalkraft | Mechanische Kompression und Reibungsschererwärmung |
| Endgültiger Feuchtigkeitsgehalt | 8 % bis 15 % für flexible Folien | 1 % bis 3 % werden durchgängig erreicht |
| Einfluss auf die Schüttdichte | Keiner. Das Material bleibt flauschig und leicht. | Hoch. Verwandelt Flusen in dichtes Granulat. |
| Extruder-Zuführungsbereitschaft | Arm. Verursacht Brückenbildung im Trichter und Dampfporen. | Exzellent. Einfache Zuführung durch Schwerkraft und Maximierung des Durchsatzes. |
Bei der Modernisierung einer Anlage zur Verarbeitung flexibler Kunststoffe ist die Auswahl der richtigen Maschinen von größter Bedeutung. Nicht alle Verdichtungsgeräte entsprechen den gleichen Standards. Anlagenbetreiber müssen die mechanische Integrität, die Stromverteilung und die Automatisierungsfähigkeiten bewerten, um eine langfristige Zuverlässigkeit sicherzustellen. Suchen Sie nach industrietauglichen Spezifikationen ähnlich der DYJG-Serie.
Die Kernfunktion beruht auf einem enormen mechanischen Druck. Diese kontinuierliche Kompression führt zu extremer physikalischer Belastung der Metallkomponenten. Hochwertige Quetscher verwenden spezielle verschleißfeste Legierungen. Premium-Maschinen verfügen über Schrauben, die aus hochwertigem Baustahl, insbesondere nitriertem 38CrMoAlA, geschmiedet sind. Durch diesen tiefen Oberflächenhärtungsprozess wird die Abriebfestigkeit deutlich erhöht. Dies ist bei der Verarbeitung von Agrarfolien, die mikroskopisch kleine Sandpartikel zurückhalten, von entscheidender Bedeutung.
Die Verdichtung flexibler Polymere erfordert erhebliche kinetische Energie. Die Motor- und Getriebebaugruppe muss bei relativ niedrigen Drehzahlen ein konstant hohes Drehmoment liefern. Abhängig von der Zielkapazität, die zwischen 300 und 1000 kg/h liegen kann, liegen die Motoren typischerweise im Bereich von 90 kW bis 160 kW. Eine Premium-Quetschere verfügt über ein robustes Getriebe mit harter Zahnoberfläche. Bei unterdimensioniertem Getriebe kommt es bei Materialstößen häufig zu Blockaden der Maschine und damit zu kostspieligen Ausfallzeiten.
Einzelmaschinen werden zunehmend durch vollständig integrierte Produktionslinien ersetzt. Eine erstklassige Maschine muss nahtlos mit einem fortschrittlichen Abfallwaschsystem für Kunststoffe kommunizieren . Die fortgeschrittene Integration umfasst SPS-Systeme, die den Materialfluss in Echtzeit überwachen. Wenn der Ausgabetrichter der Quetschpresse voll ist, signalisiert die SPS den vorgeschalteten Reibscheiben automatisch, die Materialabgabe zu unterbrechen. Dadurch entsteht ein kontinuierlicher, geschlossener Betrieb, der nur minimale menschliche Eingriffe erfordert.
| Komponente/Merkmal | Standard-Marktquetscher | Hochwertiger Premium-Quetscher |
|---|---|---|
| Schraubenmaterial | Standard-Kohlenstoffstahl | Nitriertes 38CrMoAlA oder Bimetalllegierung |
| Getriebetyp | Standard-Untersetzungsgetriebe | Hartzahnoberfläche, Getriebe mit hohem Drehmoment |
| Feuchtigkeitsabgabe | 5 % bis 8 % | 1 % bis 3 % |
| Kontrollsystem | Manueller Druckknopf | SPS-Touchscreen mit VFD-Integration |
Die Vielseitigkeit einer Folienquetschmaschine ist eine ihrer wertvollsten Eigenschaften. Während für starre Kunststoffe Zentrifugalschleudern zum Einsatz kommen, erfordern flexible Polymere eine spezielle Kompression. Nachfolgend sind die Hauptmaterialien aufgeführt, die am meisten von dieser Technologie profitieren.
Post-Consumer-LDPE-Agrarfolien: Landwirtschaftsfolien aus Polyethylen niedriger Dichte stellen einen großen Teil der Kunststoffrecyclingindustrie dar. Diese Materialien fangen erhebliche Mengen an Feuchtigkeit ein. Bei der Zufuhr in eine Presse wird das eingeschlossene Wasser durch mechanische Kompression herausgedrückt. Durch die Reibungswärme wird das LDPE leicht erweicht, wodurch große Mengen ausgedehnter Folien in kompakte Agglomerate umgewandelt werden.
LLDPE-Stretchfolien und Verpackungsfolien: Lineares Polyethylen niedriger Dichte zeichnet sich durch extreme Elastizität aus. Das geringe Gewicht von LLDPE führt zu starker Brückenbildung in den Extrudertrichtern. Der Quetscher löst dieses Problem, indem er das Material halbplastifiziert und in dichte Granulatkörner schneidet. Durch die Schwerkraft kann das Material dann effizient in die Extruderschnecke gezogen werden.
PP-Gewebebeutel und Jumbo-Beutel: Gewebte Beutel aus Polypropylen verfügen über eine unglaublich hohe Zugfestigkeit. Herkömmliche Agglomeratoren haben Schwierigkeiten, PP-Gewebebeutel ohne übermäßigen Messerverschleiß zu verarbeiten. Eine Presse mit hohem Drehmoment zerkleinert und komprimiert die zähen gewebten Fasern. Es zerstört die strukturelle Integrität des Gewebes und erzeugt genügend Wärme, um feste, gleichmäßige Körnchen zu bilden.
Nylonnetze und Fischernetze: Nylon ist ein hygroskopisches Material. Es nimmt Feuchtigkeit auf natürliche Weise innerhalb seiner Polymerstruktur auf. Die Verarbeitung ausrangierter Fischernetze erfordert eine aggressive Feuchtigkeitsentfernung vor der Extrusion, um einen hydrolytischen Abbau zu verhindern. Folienquetscher üben den nötigen anhaltenden Druck aus, um Feuchtigkeit auszutreiben und so verhedderte Netze in ein Futtermaterial mit hoher Dichte umzuwandeln.
Für ein erfolgreiches Recycling von Kunststofffolien sind eine präzise Feuchtigkeitskontrolle und Strukturverdichtung erforderlich. Ohne Berücksichtigung des Flusenfaktors und des Restwassers kommt es bei Extrusionsprozessen unweigerlich zu Engpässen, Geräteverschleiß und schlechter Pelletqualität. Folienquetscher bieten die ultimative kontinuierliche Lösung für diese beiden gewaltigen Herausforderungen.
Die Investition in moderne Pressmaschinen wertet Ihren gesamten Betrieb auf. Es verwandelt einen unzusammenhängenden, arbeitsintensiven Prozess in einen optimierten, hochprofitablen Arbeitsablauf. Sind Sie bereit, Trichterbrücken und Dampfblasen zu beseitigen? Statten Sie Ihre Einrichtung mit leistungsstarker Entwässerungstechnologie aus. Besuchen Sie Jwell Recycling, um maßgeschneiderte Lösungen zu entdecken und Ihren Extrusionsausstoß noch heute drastisch zu steigern.
Für eine optimale Extrusion ohne Entgasungsprobleme sollte der Feuchtigkeitsgehalt streng zwischen 1 % und 3 % kontrolliert werden. Wenn flexible Polymere die Feuchtigkeit über diesem Schwellenwert halten, verdampft das Wasser beim Eintritt in das Hochtemperaturfass sofort. Diese Dampfausdehnung führt zu Schaumbildung in der Polymerschmelze, was zu starker Porosität in den fertig recycelten Pellets führt. Ein hochwertiger Folienquetscher nutzt intensiven mechanischen Druck und Reibungswärme, um dieses Ziel konsequent zu erreichen.
Ja. In fast allen modernen Recyclinganlagen-Designs ersetzt ein Folienquetscher den herkömmlichen Batch-Agglomerator vollständig. Historisch gesehen kochten Agglomeratoren Feuchtigkeit ab und verdichteten Folienreste durch die Reibung schnell rotierender Messer in einem großen Topf. Bei dieser älteren Methode handelt es sich um einen Batch-Prozess, der eine ständige manuelle Überwachung erfordert, übermäßig viel Staub erzeugt und enorme Mengen an elektrischer Energie verbraucht. Der Quetscher führt kontinuierlich und automatisch genau die gleichen Verdichtungs- und Trocknungsaufgaben aus.
Nein, der Squeezer ist im Vergleich zu alternativen Trocknungstechnologien äußerst energieeffizient. Thermische Trocknungssysteme basieren auf leistungsstarken elektrischen Widerstandsheizungen oder Heißluftgebläsen. Eine Folienquetschung arbeitet nach dem Prinzip der mechanischen Thermodynamik. Die Maschine nutzt einen einzigen leistungsstarken Elektromotor zum Antrieb der Kompressionsschraube. Die eigentliche Trocknungswärme entsteht auf natürliche Weise durch die intensive Reibung des Kunststoffs, der sich gegen sich selbst und die Fasswände drückt.
Nein, vorausgesetzt, die Maschine ist sorgfältig konstruiert und vom Bediener korrekt kalibriert. Ein Polymerabbau tritt typischerweise dann auf, wenn Kunststoffe übermäßiger, unkontrollierter thermischer Hitze ausgesetzt werden, die Molekülketten zerstört. Eine hochwertige Presse verwaltet die erzeugte Reibungswärme sorgfältig. Die Temperatur im Inneren des Zylinders erreicht genau den Punkt, der zur Halbplastifizierung des Materials erforderlich ist. Da der Prozess kontinuierlich abläuft, ist die Verweilzeit des Kunststoffs im Inneren der Presse sehr kurz, wodurch Schäden durch Hitze vermieden werden.
Ein Folienquetscher zeichnet sich durch eine äußerst kompakte Stellfläche aus. Herkömmliche thermische Trocknungssysteme erfordern lange Rohrleitungen, massive Zyklonabscheider und große Heizsilos, um der heißen Luft genügend Verweilzeit zum Verdampfen der Feuchtigkeit zu bieten. Im Gegensatz dazu vereint eine Quetschmaschine Entwässerung, Trocknung und Verdichtung in einem einzigen Maschinenrahmen. Dadurch wird wertvolle Fabrikfläche gespart und das gesamte Anlagenlayout vereinfacht.
Die kritischste Wartung umfasst die Überwachung des Verschleißes an den Schneckengängen und der Innenwand des Zylinders. Da die Maschine auf hoher Reibung und hohem Druck beruht, können abrasive Verunreinigungen wie Sandreste das Metall nach und nach abnutzen. Die Einrichtungen sollten regelmäßige Sichtprüfungen durchführen und den Abstand zwischen Schnecke und Zylinder messen. Der Einsatz von Maschinen mit nitrierten 38CrMoAlA-Stahlkomponenten verlängert die Wartungsintervalle erheblich und erfordert unter normalen Betriebsbedingungen nur routinemäßige Getriebeölwechsel und Lagerschmierung.


