
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-09-24 Herkunft:Powered


Jedes Jahr landen Millionen Tonnen Stretchfolie auf Mülldeponien und stellen eine enorme Verschwendung verwertbarer Polymerressourcen dar. Auf dem Papier ist lineares Polyethylen niedriger Dichte (LLDPE) in hohem Maße recycelbar. In der Fabrikhalle ist die Realität weitaus komplizierter. Roher Lagerschrott ist fast nie sauber genug für eine direkte Wiederverwendung, und Verunreinigungen machen den Standard-Extrusionsprozess völlig zunichte.
Um die Lücke zwischen schmutzigen Logistikabfällen und hochwertigen recycelten Post-Consumer-Pellets zu schließen, müssen sich Anlagenbetreiber auf leistungsstarke mechanische Eingriffe verlassen. Durch die Integration einer handelsüblichen Kunststoffwaschanlage können Recycler Schmutz, Öle und Klebstoffe systematisch entfernen, bevor der Kunststoff überhaupt den Schmelzefilter erreicht. In dieser technischen Aufschlüsselung untersuchen wir die spezifischen Schadstoffe, die Ihre Extrusionsmaschinen gefährden, und wie moderne Reinigungssysteme sie beseitigen.
LLDPE wird für seine hohe Klebrigkeit und statische Aufladung geschätzt. Aufgrund dieser Eigenschaften eignet es sich hervorragend zur Sicherung schwerer Lagerpaletten. Ironischerweise machen genau diese physikalischen Eigenschaften den Film zu einem Magneten für schwere Kontaminationen. Wenn verschmutzter Schrott ohne ordnungsgemäße Dekontamination in einen Recycling-Extruder gelangt, sind die betrieblichen und finanziellen Folgen unmittelbar.
Über ästhetische Mängel hinaus zerstören Verunreinigungen direkt die mechanische Langlebigkeit Ihrer Recyclingausrüstung. Stellen Sie sich eine weggeworfene Folie aus Stretchfolie vor, die unter den Rädern eines geschäftigen Gabelstaplers eingeklemmt ist. Innerhalb weniger Minuten bettet es Quarzsand und Betonstaub tief in seine Polymermatrix ein. Wenn abrasive Materialien wie Sand und Kies in den Extruder gelangen, wirken sie wie Schleifpaste auf die Schnecken und Zylinder und beschleunigen den Metallverschleiß erheblich. Darüber hinaus verstopfen feste Verunreinigungen schnell Schmelzefilter. Wenn Siebwechsler verstopfen, steigt der Gegendruck im Extruder gefährlich an und zwingt die Bediener dazu, die Produktion einzustellen. Diese häufigen Ausfallzeiten reduzieren den Durchsatz drastisch und treiben die Arbeitskosten in die Höhe.
Aktuelle Marktdaten verdeutlichen einen deutlichen Wandel in der Branche der flexiblen Verpackungen. Aufgrund strenger Vorgaben zur erweiterten Herstellerverantwortung und aggressiver Unternehmensnachhaltigkeitsziele fordern große Marken mittlerweile höhere Anteile an Post-Consumer-Harz in ihren Verpackungen. Käufer akzeptieren einfach keine minderwertigen, verfärbten Recyclingharze mehr. Der Markt verlangt nach geruchlosem, hochtransparentem LLDPE. Folglich werden stark verunreinigte Pellets zu minderwertigen Anwendungen herabgestuft, was die Gewinnspanne der Recyclinganlagen schmälert. Um eine nahezu makellose Qualität zu erreichen, ist ein systematischer, physikbasierter Ansatz zur Dekontamination erforderlich.
Um eine Reinigungsanlage richtig zu konfigurieren, müssen Anlageningenieure zunächst die spezifischen Schadstoffe analysieren, die in ihren Rohstoffen vorhanden sind. Nicht jeder Schmutz ist gleich und unterschiedliche Verunreinigungen erfordern unterschiedliche Entfernungsstrategien.
Schmutz, Staub, Sand und Kies
Da Stretchfolie eine statische elektrische Ladung trägt, zieht sie aktiv Staub und Bodenschmutz in der Luft an. In Logistikzentren werden Folienreste häufig über schmutzige Betonböden geschleift. Besonders problematisch sind Partikel auf Silikatbasis. Ihr Schmelzpunkt ist weitaus höher als der von LLDPE. Wenn sie nicht weggeschrubbt werden, passieren sie die Heizzonen intakt und verursachen mikroskopisch kleine Spannungsbrüche in den fertigen Kunststoffpellets.
Papieretiketten und hartnäckige Klebstoffe
Moderne Logistikabläufe sind stark auf Versandetiketten und Packbänder angewiesen, die direkt auf der Palettenumhüllung angebracht werden. Während des Extrusionsprozesses erreichen die Zylindertemperaturen typischerweise zwischen 160 Grad Celsius und 210 Grad Celsius. Bei diesen extremen Temperaturen verkohlen Papierfasern schnell. Durch diesen Verbrennungsprozess werden schwarze Flecken und üble, rauchige Gerüche in den recycelten Pellets zurückgehalten. Darüber hinaus verändern geschmolzene Klebstoffe die Viskosität der Polymerschmelze, was zu einer inkonsistenten Pelletbildung führt.
Öle, Fette und chemische Rückstände
Stretchfolie umhüllt häufig Industriemaschinen oder Automobilteile. Während des Transports nimmt die Folie problemlos Schmieröle oder Hydraulikflüssigkeiten auf. Öle auf Kohlenwasserstoffbasis beeinträchtigen die thermische Stabilität von LLDPE erheblich. Wenn eine geölte Folie in den Extruder gelangt, führt die extreme Hitze dazu, dass sich die Öle verflüchtigen und es zu einer übermäßigen Ausgasung kommt. Dieses Gas erzeugt innere Hohlräume im Kunststoff und beeinträchtigt dessen Zugfestigkeit.
Unverträgliche Kunststoffe und Umreifungsbänder
Lagerabfälle sind selten homogen. Es wird häufig mit PET-Umreifungsbändern, PVC-Bändern oder starren HDPE-Palettenfragmenten vermischt. Die Gefahr liegt hier in Schmelzpunktunterschieden. PET schmilzt bei etwa 260 Grad Celsius. Bei der Verarbeitung bei Standard-LLDPE-Temperaturen bleibt PET völlig fest und wirkt wie ein Fremdkörper, der Filter sofort verstopft. PVC ist noch gefährlicher. Beim Erhitzen setzt es ätzendes Salzsäuregas frei, das Maschinen zerstört und schwere Gesundheitsrisiken mit sich bringt.
| des Schadstofftyps | auf den Extrusionsprozess. | Erforderliche Entfernungsmethode |
|---|---|---|
| Quarzsand und Kies | Starker Schnecken-/Zylinderverschleiß, verstopfte Schmelzefilter | Hochgeschwindigkeits-Reibwäsche und Trennung nach spezifischem Gewicht |
| Papieretiketten und Klebstoffe | Karbonisierung, schwarze Flecken, üble Gerüche | Thermisches Heißwaschen mit alkalischen Reinigungsmitteln |
| PET/PVC-Umreifung | Filterverstopfung, Freisetzung korrosiver Gase | Sink-Schwimm-Trenntanks |
| Öle und Industriefette | Ausgasung, Polymerhohlräume, Verlust der Zugfestigkeit | Chemikaliendosierung und Heißreibwäsche |
| Feuchtigkeit | Starke Schaumbildung, spröde Pellets, Kavitation | Mechanisches Auspressen und Austrocknen |
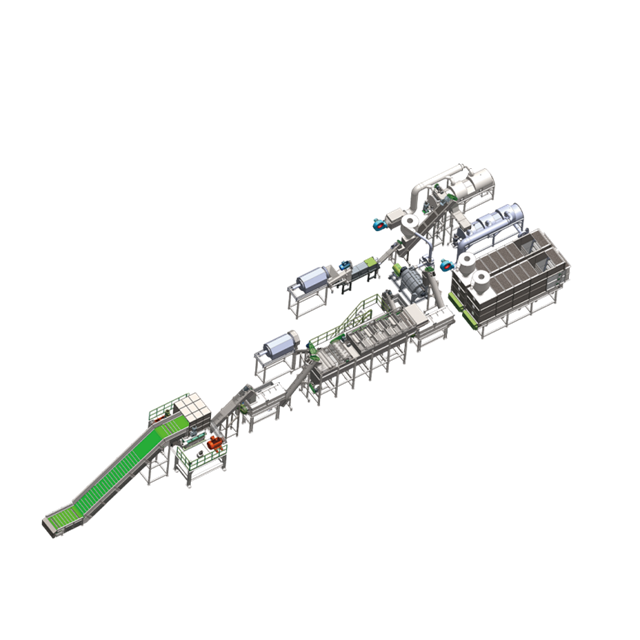
Recyclinganlagen funktionieren nicht im luftleeren Raum. Sie müssen sich strikt an die Umweltvorschriften halten. Bei der Verarbeitung von Post-Industrial-Stretchfolien müssen die Betreiber auf die Herkunft des Abfalls achten, um die Einhaltung der örtlichen Umweltschutzbehörden sicherzustellen.
Stretchfolien, die in der Landwirtschaft – beispielsweise als Silageballenfolie – oder in der chemischen Industrie eingesetzt werden, weisen häufig gefährliche Rückstände auf. Dazu gehören Pestizide, Düngemittel oder industrielle Lösungsmittel. Die Verarbeitung dieser Filme ohne angemessene Dekontamination birgt das Risiko hoher Bußgelder und gefährdet die Gesundheit der Anlagenarbeiter, die während der Zerkleinerungsphase flüchtigen organischen Verbindungen ausgesetzt sind.
Industrielle Waschanlagen dienen als primärer Abwehrmechanismus gegen die Nichteinhaltung gesetzlicher Vorschriften. Durch kontrollierte Chemikaliendosierung und thermisches Waschen neutralisieren diese Systeme saure Rückstände. Moderne Anlagen integrieren neben ihren Waschstraßen geschlossene Wasseraufbereitungsanlagen, um gefährlichen Schlamm sicher aufzufangen und zu filtern und sicherzustellen, dass das endgültige Waschwasser den örtlichen Abwasservorschriften entspricht.
Die Umwandlung stark verunreinigten Schrotts in extrusionsfertige Flocken erfordert einen sequenziellen, physikbasierten Ansatz. Durch den Einsatz eines hochentwickelten Abfallwaschsystems für Kunststoffe können Anlagen mechanisches Rühren, Trennung nach spezifischem Gewicht und thermische Energie nutzen, um reines LLDPE zu isolieren.
Zerkleinerung und Größenreduzierung
Eine Dekontamination kann nicht erfolgen, wenn Schadstoffe physisch in großen, verwickelten Folienballen eingeschlossen sind. Der Prozess beginnt mit der Größenreduzierung. Industrielle Nassbrecher schneiden die Stretchfolie in gleichmäßige Flocken mit einer Größe von typischerweise 40 mm bis 60 mm. Das Aufschneiden der Folie in einer feuchten Umgebung verhindert eine Überhitzung des Materials durch Reibung und löst sofort losen Oberflächenschmutz.
Hochgeschwindigkeits-Reibungswäscher
Nach der Zerkleinerung gelangen die nassen Flocken in den Hochgeschwindigkeits-Reibungswäscher. Eine Standard-Industrieanlage verwendet einen zentralen Rotor, der sich in einem stationären Sieb mit mehr als 1.000 U/min dreht. Die intensive mechanische Bewegung zwingt die Kunststoffflocken dazu, aggressiv aneinander zu reiben. Durch diese extreme Reibung werden eingebetteter Sand, Schmutz und aufgeweichte Papieretiketten effektiv weggeschrubbt und das Schmutzwasser durch das äußere Sieb ausgestoßen.
Sink-Schwimm-Trenntanks
Nach der Reibungswäsche gelangt das Material in einen Sink-Schwimm-Trenntank, der nach dem Prinzip der spezifischen Schwerkraft arbeitet. Da LLDPE eine Dichte von etwa 0,92 Gramm pro Kubikzentimeter hat und damit leichter als Wasser ist, schwimmen die sauberen Stretchfolienflocken an die Oberfläche. Im Gegensatz dazu sinken schwerere Verunreinigungen wie Steine, Glas, Metalle und unverträgliche schwere Kunststoffe zu Boden. Rotierende Paddel schieben das schwimmende LLDPE sanft nach vorne, während eine Bodenschnecke den versunkenen Abfall systematisch absaugt.
Heißes Waschen für Klebstoffe
Bei Post-Consumer-Stretchfolien, die stark mit Versandetiketten und Industriefetten beladen sind, reicht die Kaltwasserreibung einfach nicht aus. Um dem entgegenzuwirken, ist ein thermisches Heißwaschmodul in die Linie integriert. Die Flocken werden in auf 80 Grad Celsius erhitztes Wasser getaucht und mit milden alkalischen Reinigungsmitteln vermischt. Diese thermische Energie löst die Klebeverbindungen auf, trennt den Kleber vom Kunststoffsubstrat und emulgiert gleichzeitig Öle, um deren erneute Ablagerung zu verhindern.
Wenn es um Schadstoffe geht, konzentrieren sich Facility Manager oft ausschließlich auf feste Materialien. Allerdings wird einer der zerstörerischsten Schadstoffe im Recyclingprozess häufig übersehen: Feuchtigkeit. Wenn die Waschphase hochwirksam ist, die Trocknungsphase jedoch unzureichend ist, wird die gesamte Recyclingcharge beeinträchtigt.
Wenn nasse Kunststoffflocken auf den Extruderzylinder treffen, verwandelt sich die eingeschlossene Feuchtigkeit sofort in Dampf. Diese plötzliche Gasexpansion führt zu starker Kavitation innerhalb der Polymerschmelze. Die Folge ist Schaumbildung. Die extrudierten Kunststoffschnüre werden porös, spröde und voller Luftblasen. Aus nassen Flocken geformten Pellets mangelt es an Strukturdichte, was zur sofortigen Ablehnung durch Käufer führt.
Da leichte flexible Folien dazu neigen, herkömmliche Zentrifugalschleudertrockner zu verklumpen und zu blockieren, sind moderne Systeme auf mechanisches Auspressen angewiesen. Die Integration von Hochleistungsgeräten zur Dehydrierung von Kunststofffolien ist die entscheidende Brücke zwischen der Waschstraße und dem Pelletierer. Eine spezielle Quetschpresse verwendet eine konische Hochleistungsschnecke, die den Nassfilm durch einen sich kontinuierlich verengenden Zylinder drückt. Dieser enorme mechanische Druck wringt das Wasser physisch aus der Folie, ähnlich wie das Drehen eines nassen Handtuchs.
Während der Quetscher die Folie komprimiert, erzeugt die mechanische Reibung innere Wärme, die das Material halbplastifiziert. Dieser doppelt wirkende Prozess erreicht außergewöhnliche Dehydrierungsgrade – er reduziert den Feuchtigkeitsgehalt auf streng unter 3 Prozent. Noch wichtiger ist, dass es die Schüttdichte des Materials erhöht und so die Zufuhreffizienz des nachgeschalteten Extruders deutlich verbessert.
Investitionen in industrielle Recyclingmaschinen erfordern eine sorgfältige technische Bewertung. Für leicht verschmutzten Post-Industrial-Schrott mag eine Grundkonfiguration ausreichen, für den Umgang mit unvorhersehbaren Post-Consumer-Filmen ist jedoch eine hochentwickelte Lösung erforderlich. Bei der Bewertung von Geräten sollten Ingenieure anhand der folgenden Kriterien vergleichen.
Die Rentabilität beim Kunststoffrecycling hängt direkt vom Verarbeitungsvolumen ab. Gewerbliche Waschstraßen müssen in der Lage sein, hohe Durchsätze zu bewältigen, die typischerweise zwischen 500 Kilogramm pro Stunde und 3.000 Kilogramm pro Stunde liegen. Um diese Volumina ohne häufige Ausfälle aufrechtzuerhalten, müssen alle Komponenten, die Wasser und Reibung ausgesetzt sind, aus verschleißfestem Edelstahl SUS304 oder SUS316 gefertigt sein, um schnelle Korrosion zu verhindern.
Der Wasserverbrauch ist ein weiterer großer Betriebsaufwand. Hochmoderne Systeme verfügen über eine Technologie zur Wasserrückführung im geschlossenen Kreislauf. Durch den Einsatz von Flotation mit gelöster Luft und mechanischer Filterung reinigen diese Einheiten kontinuierlich das Waschwasser und führen bis zu 90 Prozent davon zurück in die Friktions- und Sink-Schwimm-Stufen. Darüber hinaus müssen Käufer modulare Linien anstreben, um sicherzustellen, dass die Maschinen genau auf das spezifische Rohstoffprofil der Anlage abgestimmt sind.
Während fortschrittliche Waschtechnologie auch extreme Verschmutzungen bewältigen kann, wird die Gesamteffizienz einer Recyclinganlage stark von vorgelagerten Verfahren beeinflusst. Die Umsetzung geeigneter Abfallmanagementprotokolle im Vertriebszentrum verbessert die Rentabilität des Stretchfolienrecyclings erheblich.
Der wirksamste Weg, die Kontamination zu reduzieren, besteht darin, eine Vermischung am Entsorgungsort zu verhindern. Lagerleiter sollten spezielle, deutlich gekennzeichnete Sammelbehälter ausschließlich für durchsichtige LLDPE-Stretchfolie einrichten. Durch die Trennung dieses Materials von Pappe und PET-Umreifungsband wird verhindert, dass unverträgliche Polymere in die Recyclingkette gelangen.
Ebenso wichtig ist es, den Abfall trocken zu halten und ihn vom Boden fernzuhalten. Wenn weggeworfene Folie auf Lagerhallenböden zurückbleibt, fungiert sie als Wischmopp und nimmt Schmutz und verschüttete Chemikalien auf. Bei der Lagerung von Folienballen im Freien ist die Folie Regen und UV-Strahlung ausgesetzt, was zu einem vorzeitigen Polymerabbau führt. Durch die Implementierung einer strikten Quellentrennung und Innenlagerung können Lagerhäuser Premiumpreise für ihren sauberen Schrott aushandeln und so die Abfallentsorgungskosten in eine profitable Einnahmequelle verwandeln.
Die Entfernung von Verunreinigungen – von mikroskopisch kleinem Quarzstaub bis hin zu hartnäckigen Barcode-Klebstoffen – ist die einzige Möglichkeit, das Stretchfolienrecycling wirtschaftlich und strukturell sinnvoll zu gestalten. Ohne eine aggressive mechanische Reinigung leiden die recycelten Endprodukte unter schwerwiegenden Strukturschwächen und einem geringen Marktwert.
Professionelle Waschanlagen sind für den betrieblichen Erfolg unbedingt erforderlich. Durch den Einsatz von Hochgeschwindigkeitsreibung, spezifischer Schwerkrafttrennung und fortschrittlicher Quetschtechnologie können Recycler stark verschmutzten Abfall in hochwertige, extrusionsfertige Flocken umwandeln. Wenn Ihre aktuelle Anlage mit hohem Feuchtigkeitsgehalt, schnellem Schneckenverschleiß oder schlechter Pelletqualität zu kämpfen hat, ist es an der Zeit, Ihre Verarbeitungslinie aufzurüsten. Wir ermutigen Facility Manager, ihre Rohstoffe zu bewerten und speziell entwickelte Recyclingmaschinen von Branchenführern wie Jwell zu erkunden, um den Durchsatz und die langfristige Rentabilität zu maximieren.
Antwort: Ja, aber die Papieretiketten und die darunter liegenden Klebstoffe müssen vollständig entfernt werden, bevor der Kunststoff schmilzt. Wenn das Papier auf der Folie verbleibt, verbrennt es im Extruder, was zu schwarzen Kohlenstoffflecken, Strukturschwäche und üblen Gerüchen in den recycelten Pellets führt. Diese Entfernung erfolgt in der Regel mithilfe von Hochgeschwindigkeits-Reibungswaschanlagen und thermischen Heißwaschtanks in einer gewerblichen Anlage.
Antwort: Auf den Kunststoffflocken verbleibende Feuchtigkeit verwandelt sich während der Hochtemperatur-Extrusionsphase in Dampf. Diese schnelle Dampfausdehnung führt zu Luftblasen und Strukturschwächen in den fertig recycelten Pellets, wodurch diese für die Herstellung neuer Produkte ungeeignet werden. Um den Feuchtigkeitsgehalt unter 3 Prozent zu senken und diesen Schaumeffekt zu verhindern, ist ein ordnungsgemäßes mechanisches Auspressen unbedingt erforderlich.
Antwort: Harte Kunststoffe wie PET-Palettenbänder oder PVC-Materialien haben deutlich höhere Schmelzpunkte als LLDPE. Wenn sie während der Schwimm-Sink-Waschphase nicht getrennt werden, bleiben sie fest, während die Stretchfolie schmilzt. Dies führt zu schweren Verstopfungen in den Schmelzefiltern der Maschine, beschädigt die Extruderschnecken und führt zu harten Klumpen, die die strukturelle Integrität des Endprodukts beeinträchtigen.
Antwort: Es kommt ganz auf den konkreten Verschmutzungsgrad an. Für stark verschmutzte Post-Consumer-Folien, die dicke Industrieöle, Fette oder sehr hartnäckige Barcode-Klebstoffe enthalten, ist eine Heißwäsche mit heißem Wasser und milden chemischen Reinigungsmitteln zwingend erforderlich. Bei relativ sauberen, postindustriellen Lagerfolien, die hauptsächlich losen Staub enthalten, ist jedoch häufig eine standardmäßige Kaltreibungswäsche ausreichend.
Antwort: Schwere Oberflächenbedruckungen und Tinten wirken als chemische Verunreinigungen. Wenn die Tintenpigmente während der Reibwaschphase nicht abgewaschen werden, vermischen sie sich mit der Polymerschmelze, was zu dunklen, trüben oder verfärbten recycelten Pellets führt. In der Regel ist ein Heißwaschen mit hoher Reibung erforderlich, um schwere Tinten zu entfernen und die Klarheit des PCR-Harzes aufrechtzuerhalten.
Antwort: Agrarfolien, wie zum Beispiel Silagefolie, erfordern stark modifizierte Waschstraßen. Diese Folien sind typischerweise mit bis zu 40 Gewichtsprozent Verunreinigungen beladen, darunter schwerer Schlamm, Sand und organische Abfälle. Die Verarbeitung dieses Materials erfordert Hochleistungszerkleinerer, umfangreiche Sandentfernungstrommeln und mehrere Stufen der Hochgeschwindigkeits-Reibwäsche, bevor es sauber genug für die Standardextrusion ist.


