
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-09-29 Herkunft:Powered


Während die Nahinfrarot-Sortiertechnologie unbestreitbar die globale Kunststoffrecyclingindustrie revolutioniert hat, besteht nach wie vor ein massiver betrieblicher Engpass. Millionen Tonnen dunkler und mehrschichtiger Kunststoffe umgehen täglich die Verwertungsströme und landen auf Mülldeponien oder in Verbrennungsanlagen. Im Werksbereich ist ein mechanischer Ausfall selten das Hauptproblem. Es ergibt sich vielmehr aus den strengen physikalischen und chemischen Beschränkungen der optischen Detektionstechnologie selbst.
Aktuelle Branchentrends zeigen, dass schnelllebige Konsumgütermarken schnell auf leichte, komplexe Barrierefolien umsteigen, um Transportemissionen zu reduzieren. Gleichzeitig bedeutet die Verschärfung der Vorschriften zur erweiterten Herstellerverantwortung, dass Anlagen zur Materialverwertung diese Ausschussteile nicht mehr einfach entsorgen können. Die optische Standardtechnologie weist ausgeprägte physische tote Winkel auf. Wenn rußpigmentierte Polymere oder Verbundfolien die anfängliche Kategorisierungsphase durchlaufen, strömen sie kaskadenartig durch die gesamte Anlage. Dieses unkontrollierte Material wirkt als aktiver Schadstoff und beeinträchtigt die nachgeschaltete mechanische Effizienz erheblich. Durch die objektive Bewertung der Sensorgrenzen und die Integration robuster mechanischer Verarbeitungsalternativen können Anlagenmanager diese Hürden systematisch überwinden, um erstklassige Extrusionsergebnisse zu erzielen.
Um zu verstehen, warum die Trennung bestimmter Materialien nicht gelingt, müssen wir uns mit der Physik der optischen Spektroskopie befassen. Overhead-Sensoren richten Nahinfrarotlicht auf einen sich schnell bewegenden Strom gemischter Post-Consumer-Abfälle. Der Wellenlängenbereich umfasst typischerweise 800 bis 2500 Nanometer. Wenn diese elektromagnetische Strahlung auf einen Kunststoffgegenstand trifft, absorbieren die molekularen Bindungen bestimmte Wellenlängen und reflektieren andere. Diese einzigartige Reflexion erzeugt einen spektralen Fingerabdruck. Polyethylenterephthalat und hochdichtes Polyethylen geben dem Spektrometer völlig unterschiedliche Signaturen zurück.
Stellen Sie sich das Hauptförderband vor. Mit Geschwindigkeiten von mehr als drei Metern pro Sekunde flitzen Abfallteile vorbei. Sobald der Overhead-Sensor eine bestimmte Polymersignatur genau identifiziert, berechnet die Zentraleinheit die genauen räumlichen Koordinaten des Ziels. Millisekunden später feuert eine Flut pneumatischer Ventile ab. Gezielte Druckluftstöße sprengen den identifizierten Kunststoffgegenstand physisch in einen dafür vorgesehenen Sammelbunker, bevor er in die mechanische Reinigungsphase übergeht.
Trotz offensichtlicher Mängel bleibt die optische Sortierung aufgrund der hohen Verarbeitungsgeschwindigkeit der Grundstandard in modernen Anlagen. Unter optimalen Bedingungen mit klaren Monoschichtströmen erreichen moderne Sortierer Reinheitsgrade von über 95 Prozent. Dieser automatisierte Ansatz reduziert den manuellen Arbeitsaufwand drastisch und sorgt gleichzeitig für den enormen Volumendurchsatz, der erforderlich ist, um die moderne Recyclingwirtschaft profitabel zu halten.
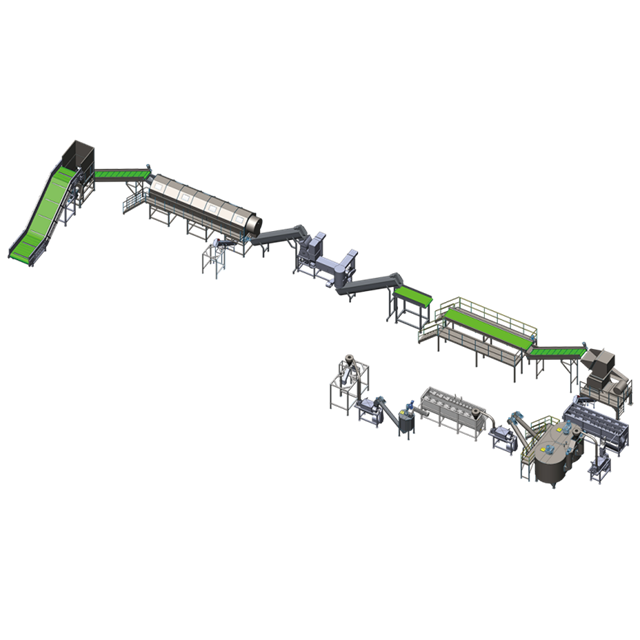
Der Hauptgrund dafür, dass dunkle Kunststoffe eine so große Herausforderung darstellen, liegt im Herstellungsfarbstoff. Die überwiegende Mehrheit der dunklen Verpackungen, von starren Lebensmittelschalen bis hin zu Automobilkomponenten, verwendet Rußpigmente. Hersteller bevorzugen dieses Additiv, weil es unglaublich günstig ist, eine hohe Stabilität aufweist und eine tiefe Deckkraft bietet. Dieses spezielle Pigment besitzt jedoch physikalische Eigenschaften, die die optische Kategorisierung direkt durchbrechen.
Die physikalische Grenze ist absolut. Ruß weist im gesamten elektromagnetischen Spektrum, insbesondere im nahen Infrarotbereich, ein hohes Absorptionsvermögen auf. Wenn Halogenlampen einen dunklen Kunststoffgegenstand beleuchten, absorbiert das Pigment fast die gesamte Lichtenergie. Es wird kein Spektralsignal zum Sensor zurückreflektiert. Der Computer registriert eine Lücke auf dem Förderband und macht den Artikel praktisch unsichtbar.
Folglich lösen die pneumatischen Luftdüsen niemals aus. Dieser unsichtbare Abfall umgeht die automatische Trennstufe vollständig. In den meisten Fällen werden nicht erkannte Materialien direkt auf den Ausschussstapel gelegt. Schlimmer noch: Wenn die Systemkalibrierung abweicht, strömen diese dunklen Polymere versehentlich nach vorne. Sie werden die nachgeschaltete stark verunreinigen, Kunststoffwaschlinie wenn nicht eine strenge manuelle Qualitätskontrolle oder hochbelastbare Dichtetrennungsschritte aktiv eingesetzt werden.
Moderne Lebensmittelverpackungen sind ein Wunderwerk der Technik, das darauf ausgelegt ist, die Haltbarkeit verderblicher Lebensmittel durch Verbundstrukturen zu verlängern. Ein typischer Saftbeutel oder eine Barrierefolie besteht aus einer starren Außenschicht für strukturelle Integrität, einer mikroskopisch kleinen Mittelschicht, die als Sauerstoffbarriere fungiert, und einer heißsiegelbaren Innenschicht. Diese Verbundwerkstoffe eignen sich zwar hervorragend für die Lebensmittelkonservierung, stellen jedoch einen Albtraum für die Materialrückgewinnung dar.
Standardscanner stoßen bei geschichteten Strukturen an eine harte physikalische Grenze. Der Nahinfrarotstrahl dringt nur wenige Mikrometer tief ein. Wenn der Scanner einen Verbundbehälter auswertet, liest er nur die Außenhülle. Es bleibt völlig blind für die unterschiedlichen chemischen Schichten, die unter der Oberfläche verborgen sind.
Diese Messung auf Oberflächenebene erzeugt ungenaue Spektraldaten. Die Maschine klassifiziert den gesamten Verbundartikel als reinen einschichtigen Kunststoff und strahlt ihn in den Premium-Klarstrahlstrahl. Durch diese Kreuzkontamination gelangen Fremdpolymere in eine homogene Charge, wodurch die für hochwertige Sekundärrohstoffe erforderlichen Grenzviskositätswerte sofort zerstört werden.
Wenn optische Sortierer dunkle oder zusammengesetzte Kunststoffe nicht identifizieren können, liegt die gesamte Trennlast bei den mechanischen Verarbeitungsgeräten. Der Umgang mit falsch klassifizierten, äußerst haltbaren Barrierefolien stellt eine extreme mechanische Belastung für die Anlageninfrastruktur dar. Schwere Mehrschichtfolien verfügen über eine hohe Zugfestigkeit. Sie verfangen sich häufig in den Rotorwellen des Granulators oder verstopfen Filtersiebe, was zu unerwarteten Ausfallzeiten führt.
Unerwartete Polymerdichten stören die empfindliche Fluiddynamik von Sink-Schwimm-Trenntanks völlig. Wenn schwere Verbundkunststoffe in den Wasserfluss gelangen, müssen Reibscheiben deutlich mehr elektrische Energie und chemische Reinigungsmittel verbrauchen. Selbst bei verstärkter mechanischer Reinigung besteht keine Garantie dafür, dass die gebundenen Verunreinigungen entfernt werden.
Die finanziellen Folgen von Fehlern bei der vorgelagerten Sortierung sind schwerwiegend. Kontaminierte Flocken können die strengen thermischen Anforderungen für Anwendungen in Lebensmittelqualität nicht erfüllen. Bei der thermischen Verarbeitung führen die unterschiedlichen Schmelzpunkte der Fremdpolymere zu einer starken Zersetzung. Anstatt Premium-Marktpreise zu erzielen, muss die gesamte kontaminierte Charge in minderwertige Produkte wie Polyester-Umreifungsbänder umgewandelt werden, was sich direkt negativ auf die Rentabilität der Anlage auswirkt.
Um die physikalischen Einschränkungen von Standardscannern zu umgehen, müssen Anlageningenieure alternative spektroskopische Methoden mit äußerst robusten mechanischen Fallbacks integrieren. Die folgende Tabelle zeigt, wie moderne Technik diese spezifischen Engpässe behebt.
| Materialherausforderung | NIR-Begrenzung | Mechanische und alternative Lösung |
|---|---|---|
| Carbon Black Kunststoffe | Absorbiert Licht; Macht den Gegenstand für Sensoren unsichtbar. | KI-gesteuerte visuelle RGB-Kameras + Erkennung im mittleren Infrarotbereich. |
| Mehrschichtige Barrierefolien | Liest nur die Oberflächenschicht; klassifiziert Material falsch. | Zerkleinerung mit hohem Drehmoment + präzise Sink-Schwimm-Dichtetrennung. |
| Gemischte Flaschenverschlüsse | Hinterlässt dunkle Kappen an durchsichtigen Flaschenkörpern. | Intensives heißes chemisches Waschen + Reibscheiben mit mehr als 1000 U/min. |
Die Trennung endet nicht vor den optischen Maschinen. Eine hochbelastbare mechanische Bearbeitungsanlage fungiert als ultimatives Sicherheitsnetz. Fortschrittliche Sink-Float-Tanks nutzen ein präzises Flüssigkeitsdichtemanagement. Sie trennen falsch klassifizierte Polymere, die von Scannern übersehen wurden, physikalisch und verlassen sich dabei ausschließlich auf das spezifische Gewicht und nicht auf die Lichtreflexion.
Bei der Verarbeitung von Post-Consumer-Getränkebehältern erfordert die Handhabung schwieriger Komponenten wie dunkler Flaschenverschlüsse und Barriereetiketten spezielle mechanische Konfigurationen. Bei der Standardkategorisierung bleiben diese Komponenten oft am Hauptflaschenkörper befestigt. Die Konfiguration einer speziellen PET-Flaschen-Recycling-Waschanlage ist hier von entscheidender Bedeutung. Granulatoren mit hohem Drehmoment müssen präzise kalibriert sein. Der Klingenspalt muss den spröden Flaschenkörper zertrümmern, während die weicheren Verschlussfragmente relativ intakt bleiben, um sicherzustellen, dass sie ordnungsgemäß in den nachgeschalteten Trenntanks schwimmen.
Im Nassbereich muss die Umgebung aggressiv sein. Aus der heißen Waschmaschine strömt Dampf, während das Wasser auf einer strengen Temperatur von 85 bis 90 Grad Celsius gehalten wird. Dieses kochende Wasser vermischt sich mit einer bestimmten Konzentration an Natronlauge. Diese chemische Umgebung ist zwingend erforderlich, um die hartnäckigen Industrieklebstoffe aufzulösen, mit denen mehrschichtige Etiketten an den Flaschenwänden haften.
Nach der Heißwäsche übernehmen Hochgeschwindigkeits-Reibscheiben. Diese Maschinen arbeiten mit Geschwindigkeiten von mehr als 1.000 Umdrehungen pro Minute und sorgen für die intensive mechanische Reinigung, die erforderlich ist, um restliche Oberflächenverunreinigungen und Kleber zu entfernen. Diese hochmoderne Infrastruktur sorgt dafür, dass alles, was der optische Scanner übersieht, von der mechanischen Linie zerstört und getrennt wird.
Das ultimative Ziel für fortschrittliche Rückgewinnungsbetriebe ist die Herstellung marktreifer Materialien, die mit neuen Petrochemikalien konkurrieren können. Um dies zu erreichen, müssen die eingesetzten Flocken einen Reinheitsgrad von 99,9 Prozent oder mehr erreichen. Selbst mikroskopisch kleine Spuren von Polyvinylchlorid oder dunklem Polypropylen führen zu katastrophalen Ausfällen im Extruderzylinder. Dies führt zu starker Vergilbung, Strukturschwäche und dem sofortigen Verlust der Lebensmittelzertifizierung.
Um höchste Reinheit zu erreichen, ist ein nahtloser Arbeitsablauf erforderlich. Einer genauen Vorkategorisierung mithilfe von KI-Technologien muss unmittelbar eine gründliche mechanische und thermische Reinigung folgen. Erst wenn diese Nassphasen einwandfrei funktionieren, kann die Anlage mit der Extrusion fortfahren. Durch Investitionen in die Infrastruktur für Hochleistungswaschanlagen werden die mit optischen Einschränkungen verbundenen Risiken gemindert. Durch die Gewährleistung einer sauberen Flockeneingabe bleibt Ihre PET-Pellets- Produktionslinie – ausgestattet mit Hochvakuum-Entgasung und präzisen Temperaturkontrollen – kontinuierlich, kontaminationsfrei und hochprofitabel.
Während die standardmäßige optische Sortierung die Geschwindigkeit der Recyclingindustrie optimierte, bleibt sie durch die Physik dunkler Pigmente und Verbundverpackungen grundsätzlich eingeschränkt. Diese physischen blinden Flecken müssen nicht die Qualität Ihres Endprodukts beeinflussen. Die Branche passt sich durch KI-gesteuerte visuelle Erkennung und überlegene mechanische Reibungstechnologien schnell an. Um einen Wettbewerbsvorteil zu wahren, müssen Facility Manager die Lücke, die optische Sensoren hinterlassen, mit robusten, robusten mechanischen Lösungen schließen.
Sind Sie bereit, den Durchsatz Ihrer Anlage zu steigern und Kontaminationsengpässe zu beseitigen? Entdecken Sie unser komplettes Angebot an leistungsstarken mechanischen Verarbeitungslösungen bei Jwell Recycling, um die exakte Gerätekonfiguration zu finden, die auf Ihre komplexen Materialströme zugeschnitten ist.
Ja, dunkel pigmentierter Kunststoff ist aus chemischer und struktureller Sicht in hohem Maße recycelbar. Die Herausforderung liegt allein in der Kategorisierungsphase. Anlagen, die mit KI-Vision-Sortierern, Mittelinfrarot-Technologie oder speziellen manuellen Qualitätskontrolllinien ausgestattet sind, isolieren diese Polymere erfolgreich. Sobald sie getrennt sind, werden sie mechanisch verarbeitet, ohne dass es zu einer inhärenten Materialzerstörung kommt.
Wenn ein Verbundkunststoff den optischen Scanner umgeht, greifen hochbelastbare mechanische Geräte ein. Intensive mechanische Reibung, heißes chemisches Waschen und eine präzise Sink-Schwimm-Dichtetrennung lösen die Verbundschichten physikalisch auf und trennen sie. Bei starker Verschmutzung durch Barrierefolien sind jedoch immer noch scharfe, verschleißfeste Granulatormesser erforderlich, um ein Verheddern zu verhindern.
Derzeit stellt künstliche Intelligenz in Kombination mit hochauflösenden RGB-Kameras die effektivste Alternative dar. Anstatt sich auf Lichtreflexion zu verlassen, werden KI-Systeme anhand umfangreicher visueller Datensätze trainiert, um die Form, das Markenetikett und die Textur dunkler Kunststoffe auf einem Hochgeschwindigkeitsförderband zu erkennen.
Mehrschichtfolien verschmelzen verschiedene Polymere miteinander – beispielsweise eine Feuchtigkeitsbarriere, die mit einer Sauerstoffbarriere verbunden ist. Da diese Schichten völlig unterschiedliche Schmelzpunkte und chemische Strukturen haben, können sie nicht ohne Zersetzung zusammengeschmolzen werden. Mechanische Recyclinglinien müssen auf aggressives Heißwaschen und Reibung zurückgreifen, um die verbundenen Schichten vor der Extrusion zu trennen.
Bei der Nahinfrarottechnologie wird Licht von einem Material reflektiert, um dessen chemische Signatur zu lesen. Dies versagt jedoch, wenn das Material das Licht absorbiert. Im Gegensatz dazu verhält sich die KI-Sortierung wie ein menschliches Auge. Es verwendet hochauflösende Kameras und maschinelle Lernalgorithmen, um ein Objekt anhand seines physischen Erscheinungsbilds visuell zu identifizieren, unabhängig von seiner Farbe oder seinen Lichtabsorptionseigenschaften.
Vorgelagerte Sortierfehler führen direkt zu Polymerkreuzkontaminationen im Extruder. Fremdkörper verbrennen oder schmelzen bei falschen Temperaturschwellen im Schneckengehäuse. Dies führt zu starker Vergilbung, einem massiven Abfall der Grenzviskosität und zur sofortigen Ablehnung der endgültigen recycelten Pellets durch die Käufer.


