
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-10-09 Herkunft:Powered


Fällt es Ihnen schwer, die Schredderleistung mit der Partikelgröße in Einklang zu bringen? Kleinere Siebe erzeugen feinere Kunststoffe, verlangsamen jedoch häufig die Produktion. In diesem Beitrag untersuchen wir, warum dieser Engpass aus Sicht des Maschinenbaus auftritt. Wir erläutern auch Möglichkeiten zur Maximierung der Maschineneffizienz, um sicherzustellen, dass Ihr Betrieb hochproduktiv bleibt, ohne dass die Materialqualität darunter leidet.
Um industrielle Recyclingvorgänge zu optimieren, müssen Anlagenmanager zunächst die mechanische Beziehung zwischen Schneidkomponenten und Austragsmechanismen verstehen. Das Sieb ist eine wichtige Regelungskomponente in jeder Kunststoffzerkleinerungsmaschine . Es fungiert als ultimativer Gatekeeper für Ihr Endprodukt.
In einer Standardkonfiguration ist das Sieb eine gebogene, perforierte Metallplatte, die direkt unter der rotierenden Schneidwelle positioniert ist. Während die Rotormesser den Kunststoff an den stationären Messern abscheren, fallen die resultierenden Fragmente auf den Boden der Schneidkammer. Schwerkraft und Zentrifugalkraft treiben diese Abwärtsbewegung voran. Das Material kann die Kammer erst verlassen, wenn es körperlich klein genug ist, um durch den spezifischen Lochdurchmesser des Siebs zu gelangen.
Wenn ein Kunststofffragment größer als die Sieböffnung ist, bleibt es im Schneidbereich gefangen. Dieser grundlegende Siebmechanismus gewährleistet die absolute Kontrolle über die maximale Partikelgröße. Diese Präzision ist für die Weiterverarbeitung wie Waschen oder Pelletieren unerlässlich.
Die primäre Volumenreduzierung beruht typischerweise auf einem Mechanismus mit niedriger Geschwindigkeit und hohem Drehmoment. Im Gegensatz zu Hochgeschwindigkeitsgranulatoren verwenden diese Grobschneider einen hydraulischen Stößel oder Schieber. Dieser Schieber schiebt Sperrmüll gezielt gegen die rotierende Welle mit Schneidzähnen. Starke Spülungen, dicke Rohre oder eng gebündelte Folien werden in den Schneidweg gedrückt. Der Bildschirm unten bestimmt letztendlich, wann der Schiebe- und Schneidezyklus für ein bestimmtes Kunststoffstück abgeschlossen ist. Dadurch entsteht eine kontinuierliche Rückkopplungsschleife basierend auf der Motorstromstärke.
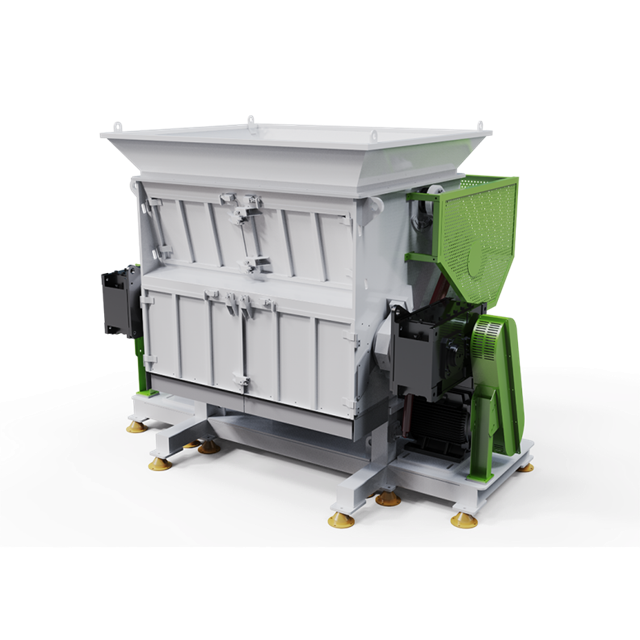
Wenn Bediener ein Sieb mit kleineren Öffnungen installieren, beobachten sie fast immer einen sofortigen und erheblichen Rückgang der Tonnenkapazität der Maschine pro Stunde. Diese Reduzierung ist kein mechanischer Fehler. Vielmehr handelt es sich um eine direkte und unvermeidbare Folge physikalischer Verarbeitungsgesetze.
Der Durchsatz ist grundsätzlich eine Funktion des Volumens im Zeitverlauf. Durch die Reduzierung der Sieblöcher muss ein einzelnes Stück Kunststoff deutlich mehr Schneidzyklen durchlaufen. Es ist nicht möglich, die erforderlichen Abmessungen in einem Durchgang zu erreichen. Beispielsweise verdoppelt die Reduzierung der Siebgröße von 50 Millimeter auf 20 Millimeter nicht nur den Schneidaufwand. Es erhöht die Arbeitsbelastung exponentiell. Die Klingen müssen mehrmals auf dasselbe Kunststoffstück schlagen, es abschneiden und neu positionieren. Dadurch kann der Hydraulikzylinder neuen Neuabfall nicht so schnell in den Rotor drücken. Dieser Engpass führt zu einer drastischen Reduzierung der Gesamtverarbeitungsgeschwindigkeit.
Wenn außerdem Kunststofffragmente auf ein Sieb mit kleinen Öffnungen treffen und nicht durchdringen, bleiben sie nicht einfach auf der Lochplatte liegen. Die drehmomentstarke Drehung der Welle fegt diese übergroßen Teile wieder nach oben. Der Rotor transportiert sie in einer 360-Grad-Schleife um die Schneidkammer. Ingenieure nennen dies den Rezirkulationseffekt. Rezirkulierendes Material nimmt wertvollen Raum zwischen den Rotormessern und den Bettmessern ein. Wenn sich die Kammer mit diesem in der Verarbeitung befindlichen Material verstopft, verschwendet die Maschine mechanische Energie, indem sie bereits geschnittenen Kunststoff im Kreis bewegt, anstatt frisches Material zu verarbeiten.
Aus technischer Sicht wird die Siebeffizienz stark durch den Anteil der offenen Fläche bestimmt. Diese Metrik stellt das Verhältnis von leerem Lochraum zu festem Metall dar. Wenn Sieblöcher kleiner gemacht werden, erfordert die strukturelle Integrität der Metallplatte ein dickeres Gewebe zwischen den Löchern. Das zusätzliche Metall ist notwendig, um den immensen Aufprallkräften des Zerkleinerungsprozesses standzuhalten. Da insgesamt weniger offener Raum zur Verfügung steht, haben Schwerkraft und Zentrifugalkräfte einfach weniger Wege, den Kunststoff herauszudrücken. Der Bildschirm fungiert im Wesentlichen als restriktiver Trichter.
Der Versuch, eine grobe Volumenreduzierungsmaschine dazu zu zwingen, hochfeine Partikel zu produzieren, erzeugt einen Welleneffekt mechanischer Spannung. Über den unmittelbaren Engpass hinaus können diese sekundären Folgen das Betriebsbudget einer Recyclinganlage erheblich beeinträchtigen.
Reibung ist das unvermeidliche Nebenprodukt einer längeren Materialverweildauer. Da Kunststoff ständig am Stahlsieb, am Rotorgehäuse und an anderen Kunststoffteilen reibt, wandelt sich kinetische Energie schnell in Wärmeenergie um. Stellen Sie sich einen Bediener vor, der die Servicetür öffnet und feststellt, dass das Sieb vollständig verschlossen ist. Dieses Phänomen wird als Blendung bezeichnet. Dies liegt daran, dass gängige Polymere wie Polyethylen niedriger Dichte relativ niedrige Schmelzpunkte haben. Wenn die Kammer überhitzt, wird der Kunststoff weicher, verschmiert das Metall und verhärtet sich in den Löchern. Der Durchsatz sinkt auf Null, was eine mühsame manuelle Reinigung erfordert.
Die Energieeffizienz im Recyclingsektor wird streng in Kilowattstunden pro Tonne verarbeitetem Material gemessen. Wenn die Siebgröße verkleinert wird, muss der Motor ein kontinuierlich hohes Drehmoment aufbringen, um den Widerstand des gestauten, rezirkulierenden Materials zu überwinden. Die Maschine verbraucht über einen längeren Zeitraum die maximale Stromstärke, um das gleiche Gewicht an Kunststoff zu verarbeiten. Dadurch steigt der Energieverbrauch pro Tonne dramatisch an.
Darüber hinaus handelt es sich bei industriellen Schneidmessern um Verschleißteile. Ihre Lebensdauer hängt direkt von der Anzahl der Scherstöße ab, denen sie ausgesetzt sind. Wenn kleine Sieböffnungen das Material dazu zwingen, länger in der Kammer zu bleiben, müssen der Rotor und die Bettmesser Tausende von redundanten Schnitten ausführen. Dies beschleunigt den abrasiven Verschleiß der gehärteten Stahlklingen. Stumpfe Klingen zerreißen den Kunststoff, anstatt ihn sauber abzuscheren. Das Reißen erzeugt noch mehr Hitze und verschärft das Durchsatzproblem noch weiter.
Aktuelle Marktanalysen zeigen einen deutlichen Wandel in der Herangehensweise moderner Recyclinganlagen an die Größenreduzierung. Anlagenbauer gehen davon weg, eine einzige Maschine zu zwingen, die endgültige Partikelgröße zu erreichen. Stattdessen geht der Branchentrend zu einer mehrstufigen Verarbeitung. Die Anlagen nutzen jetzt einen Primärzerkleinerer mit einem größeren Sieb für die Grobzerkleinerung mit hoher Kapazität, gefolgt von einem Sekundärgranulator für die Feinzerkleinerung. Dieser abgestufte Ansatz minimiert die thermische Verschlechterung, schützt die Langlebigkeit der Ausrüstung und maximiert den gesamten Anlagendurchsatz. Die Nachfrage nach hochwertigen Rezyklaten drängt die Branche weiterhin zu einer intelligenteren, anwendungsspezifischen Siebgröße anstelle einer aggressiven Einzeldurchgangszerkleinerung.
Das Ausmaß, in dem ein kleineres Sieb die Produktion drosselt, ist nicht universell. Dies hängt stark von den physikalischen Eigenschaften des spezifischen zu verarbeitenden Polymers ab. Ein spezieller Recycling-Schredder reagiert je nach dem in seinen Trichter eingeführten Abfallstrom sehr unterschiedlich.
Starre Kunststoffe wie Rohre aus hochdichtem Polyethylen oder Spritzgussklumpen neigen dazu, beim Aufprall zu zersplittern oder zu brechen. Diese Materialien zerbrechen in geometrische, relativ gleichmäßige Stücke, die leicht durch Sieböffnungen fallen. Während ein kleineres Sieb den Durchsatz bei starren Geräten immer noch verringert, ist der Rückgang vorhersehbar und beherrschbar.
Ganz anders verhalten sich dagegen flexible Kunststoffe wie Agrarfolien oder gewebte Jumbo-Beutel. Sie dehnen, falten und verheddern sich. Wenn flexible Materialien auf eine kleine Sieböffnung treffen, drapieren sie oft über die Löcher, anstatt durch sie hindurchzugehen. Der Rotor zieht sie dann über die Sieboberfläche. Dadurch erhöht sich das Risiko einer Erblindung erheblich und es kommt zu einem deutlich stärkeren Leistungsabfall.
Die Schüttdichte spielt eine entscheidende Rolle dabei, wie effizient das Material die Schneidkammer verlässt. Schwere, dichte Materialien besitzen so viel Masse, dass die Schwerkraft sie im Moment des Zuschneidens kraftvoll durch die Sieblöcher ziehen kann. Leichten, flauschigen Materialien fehlt die Masse, um schnell abzufallen. Sie verfangen sich in den turbulenten Luftströmen, die vom rotierenden Rotor erzeugt werden, und bleiben in der Rezirkulationsschleife schwebend.
Um die richtige Ausrüstung auszuwählen, müssen Sie die gewünschte Ausgabegröße mit den mechanischen Gegebenheiten der Maschine in Einklang bringen. Um Anlagenmanagern dabei zu helfen, datengesteuerte Entscheidungen zu treffen, haben wir einen praktischen Auswahlleitfaden zusammengestellt, der auf realen technischen Parametern basiert.
| Materialtyp | Empfohlene Siebgröße | Erwartete Auswirkung auf den Durchsatz | Geeignete Maschinenserie |
|---|---|---|---|
| Starre Klumpen und Rohre | 40mm - 60mm | Mäßig | Mehrzweck-Kunststoffabfallserie |
| Flexible Folien und Beutel | 50mm - 80mm | Hoch | DYSSQ Light-Serie |
| Gemischter Post-Consumer-Abfall | 50mm - 100mm | Variable | Mehrzweck-Kunststoffabfallserie |
Insbesondere bietet der Einsatz eines Einwellen-Zerkleinerers aus der Multipurpose Waste Plastic-Serie robuste Leistung für Hochleistungsanwendungen. Diese Maschinen verfügen häufig über große Rotordurchmesser und leistungsstarke Motorkonfigurationen von 37 Kilowatt bis 75 Kilowatt. Diese rohe Kraft sorgt dafür, dass der Rotor selbst bei einem leicht restriktiven Sieb genügend Drehmoment beibehält, um das Material durchzudrücken, ohne abzuwürgen.
Für leichtere Materialien bietet der Leichtzerkleinerer der DYSSQ-Serie eine optimierte Rotorgeometrie. Es verfügt über anpassbare Bildschirmoptionen von 20 Millimeter bis 100 Millimeter. Indem Sie die spezifische Motorleistung und den Prozentsatz der Sieböffnungsfläche genau auf Ihren Polymertyp abstimmen, verhindern Sie unnötige Rezirkulation und maximieren Ihren Ertrag in Tonnen pro Stunde.
Für flexible Folien empfehlen Ingenieure in der Regel eine Siebgröße von mindestens 50 Millimetern für die Vorzerkleinerung. Bei einer Verkleinerung erhöht sich das Risiko, dass die Folie über die Löcher fällt und aufgrund der Reibungswärme schmilzt, erheblich. Wenn eine feinere Partikelgröße erforderlich ist, wird dringend empfohlen, die groben Schnitzel durch einen sekundären Hochgeschwindigkeitsgranulator zu verarbeiten, der mit einem kleineren Sieb ausgestattet ist.
Um ein Verstopfen des Siebs zu verhindern, ist eine Kombination aus geeigneter Siebgröße, scharfen Schneidmessern und kontrollierten Zufuhrraten erforderlich. Stellen Sie sicher, dass Ihre Rotor- und Untermesser regelmäßig geschärft werden, um eine saubere Scherung statt abrasivem Abreißen zu gewährleisten. Darüber hinaus ermöglicht die Auswahl eines Siebs mit einem größeren Anteil an offener Fläche eine schnellere Evakuierung des Materials, wodurch die Reibung und der Wärmestau in der Schneidkammer drastisch reduziert werden.
Lassen Sie nicht zu, dass zu kleine Siebe Ihre Produktionslinie behindern. Durch Auswahl der richtigen Rotor-, Motor- und Siebkombination können Sie Ihre Zielpartikelgröße erreichen und gleichzeitig den Spitzendurchsatz aufrechterhalten. Durch die Umrüstung auf technische Lösungen wird thermischer Abbau verhindert, der Rotorverschleiß verringert und Ihre Energiekosten pro Tonne gesenkt. Entdecken Sie das umfassende Sortiment an leistungsstarken Zerkleinerungsgeräten bei Jwell Recycling. Kontaktieren Sie noch heute unser Engineering-Team, um die perfekte Maschinenkonfiguration zu finden, die auf Ihren spezifischen Abfallstrom und Ihre Betriebsziele zugeschnitten ist.


