
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-08-21 Herkunft:Powered


Wussten Sie, dass eine einzige verirrte PVC-Flasche eine ganze Recycling-Charge ruinieren kann? Dies ist in der Fabrikhalle eine kostspielige Realität. PVC-Kontaminationen stellen eine ernsthafte Bedrohung für Standard-PET-Recyclingprozesse dar, da sie zu irreversiblen Schäden an der Ausrüstung und einer drastischen Verschlechterung der Materialqualität führen. Heute werden wir genau untersuchen, warum Polyvinylchlorid als Gift für Ihre Extrusionslinien wirkt, und praktische technische Strategien erläutern, um zu verhindern, dass es in den Arbeitsablauf eindringt.
Um zu verstehen, warum Polyvinylchlorid beim Recycling von Polyethylenterephthalat giftig ist, müssen wir seine grundlegenden chemischen und physikalischen Eigenschaften untersuchen. Auf den ersten Blick sehen ein durchsichtiger PVC-Behälter und eine Standard-PET-Wasserflasche auf dem Sortierband praktisch identisch aus. Beide Materialien bieten hervorragende Transparenz, Steifigkeit und Barriereeigenschaften. In der Vergangenheit bedeutete dieses gemeinsame visuelle Profil, dass Hersteller sie für sich überschneidende Verpackungsanwendungen wie Speiseölbehälter und Klappverpackungen verwendeten.
Ihre chemische DNA ist jedoch völlig unterschiedlich. PET ist ein thermoplastisches Polymerharz, das aus Kohlenstoff, Wasserstoff und Sauerstoff besteht. Anlagenbetreiber schätzen es aufgrund seiner Zugfestigkeit, thermischen Stabilität und vollständigen Recyclingfähigkeit. Im krassen Gegensatz dazu ist PVC ein synthetischer Kunststoff, der stark mit Chlor beladen ist, typischerweise etwa 57 Gewichtsprozent. Während dieser hohe Chlorgehalt PVC eine einzigartige chemische Beständigkeit und Flammhemmung verleiht, ist es genau der Katalysator, der es bei der thermischen Verarbeitung zu einer gefährlichen Verunreinigung macht.
Eine weitere kritische Überschneidung liegt in ihrem spezifischen Gewicht. Die Dichte von PET liegt zwischen 1,33 und 1,38 Gramm pro Kubikzentimeter, während Hart-PVC typischerweise zwischen 1,30 und 1,45 liegt. Da sich diese Dichten so stark spiegeln, versagen herkömmliche Trennmethoden auf Wasserbasis vollständig. Beide Materialien sinken in einem Standard-Wasserbad auf den Boden, was die Facility Manager dazu zwingt, sich auf weitaus ausgefeiltere Sortiermechanismen zu verlassen.
Stellen Sie sich ein sich schnell bewegendes Förderband in einer kommunalen Rückgewinnungsanlage vor, das pro Minute mit Tausenden von zerkleinerten Behältern überflutet wird. Trotz der anhaltenden Bemühungen der Industrie, bestimmte Kunststoffe aus dem Verkehr zu ziehen, bleibt PVC weit verbreitet. Die Kontamination beginnt normalerweise auf Verbraucherebene, wenn Benutzer gemischte Gegenstände in Sammelbehälter mit nur einem Strom werfen.
Interessanterweise kommt die hartnäckigste Kontaminationsquelle selten aus den Flaschen selbst. Stattdessen stammt es aus Verpackungszubehör. Hersteller kleben routinemäßig PVC-Schrumpfschläuche, Originalitätsbänder und Werbeetiketten auf PET-Flaschen. Wenn ein verpackter Behälter in eine automatische Sortierlinie gelangt, kann es sein, dass optische Scanner das darunter liegende Polymer falsch erkennen oder den Artikel nicht auswerfen, bevor er den Granulator erreicht.
Manuelle Sortierlinien sind gleichermaßen gefährdet. Menschliche Sortierer können die beiden durchsichtigen Kunststoffe bei schneller Fabrikbeleuchtung einfach nicht visuell unterscheiden, sodass menschliches Versagen unvermeidlich ist. Selbst bei Nahinfrarot-Integration können sich überlappende Gegenstände oder verschmutzte Sensoren zu einer Fehlidentifizierung führen. Folglich enthalten sortierte PET-Ballen, die an Recyclinganlagen geliefert werden, häufig Spuren von PVC, was eine gefährliche Grundlage für Fehler bei der Weiterverarbeitung bildet.
Der zerstörerischste Aspekt dieser Kontamination zeigt sich während der thermischen Extrusionsphase. Um recycelte PET-Flocken in verwendbare Pellets umzuwandeln, muss das Material bei hohen Temperaturen geschmolzen werden, was typischerweise ein Verarbeitungsfenster zwischen 250 °C und 280 °C erfordert.
Diese Umgebung ist für PVC katastrophal heiß. Da Polyvinylchlorid sehr temperaturempfindlich ist, beginnt es bei etwa 190 °C strukturell abzubauen. Wenn eine gemischte Charge in den Extruderzylinder gelangt, schmilzt das PET wie vorgesehen, die PVC-Partikel unterliegen jedoch einem schnellen und heftigen thermischen Abbau.
Bediener am Boden bemerken möglicherweise gelegentlich einen scharfen, beißenden Geruch in der Nähe des Düsenkopfs, der ein verräterisches Zeichen für Dehydrochlorierung ist. Während dieser aggressiven Kettenreaktion werden durch starke Hitze die Kohlenstoff-Chlor-Bindungen in der Polymerkette aufgebrochen und gefährliches Chlorwasserstoffgas freigesetzt. Wenn das PVC weiter anbrennt, hinterlässt es einen karbonisierten, verhärteten schwarzen Rückstand. Die gleichzeitige Entstehung von saurem Dampf und verbrannten Partikeln verändert die Chemie der gesamten Schmelze grundlegend.
Die Freisetzung von Chlorwasserstoffgas stellt eine ernsthafte und unmittelbare Bedrohung für die physische Infrastruktur einer Recyclinganlage dar. Wenn sich dieses Gas mit der Umgebungsluft oder Spuren von in den Flocken eingeschlossener Restfeuchtigkeit verbindet, bildet es schnell Salzsäure.
Diese Säure greift die Metallurgie von Standard-Recyclingmaschinen unbarmherzig an. Im Inneren eines Extruders sind Schnecke, Zylinder und Düsenkopf typischerweise aus hochwertigem Kohlenstoffstahl oder Speziallegierungen geschmiedet. Ständige Einwirkung von heißer Salzsäure führt zu schneller Lochfraßbildung und örtlicher Korrosion entlang dieser Metalloberflächen. Nach und nach verschleißt die präzise Geometrie der Extruderschnecke. Dieser Verschleiß führt zu ungleichmäßigem Schmelzedruck, schlechter Durchmischung und einem drastischen Abfall der Durchsatzeffizienz.
Der Schaden reicht oft über den Primärextruder hinaus. Saure Dämpfe können in die umliegende Anlage gelangen und strukturelle Stützen, Schalttafeln und Lüftungskanäle langsam angreifen. Für Anlagenbetreiber bedeutet dies häufige, ungeplante Ausfallzeiten. Der Austausch einer stark korrodierten Schraube ist ein äußerst kostspieliges Unterfangen. Um dieses Risiko zu mindern, müssen Betriebe, die stark kontaminierte Post-Consumer-Ballen verarbeiten, in spezielle, korrosionsbeständige metallurgische Beschichtungen für ihre Extrusionslinien investieren.
Über den mechanischen Verschleiß hinaus beeinträchtigt die PVC-Infiltration die wirtschaftliche Rentabilität des recycelten Endprodukts erheblich. Die globale Kunststoffindustrie setzt strenge Toleranzgrenzen durch. Käufer begrenzen die zulässigen PVC-Konzentrationen oft auf unter 50 Teile pro Million und fordern weniger als 10 Teile pro Million für Anwendungen in Lebensmittelqualität.
Wenn PVC im Extruder karbonisiert, verteilen sich die entstehenden harten schwarzen Flecken gleichmäßig im geschmolzenen Kunststoff und betten sich in die endgültigen Pellets ein. Wenn Hersteller versuchen, diese kontaminierten Pellets zu Klarwasserflaschen zu formen oder sie zu synthetischen Fasern zu spinnen, bleiben die schwarzen Flecken deutlich sichtbar. Dieser optische Mangel führt dazu, dass das Endprodukt für große Marken ästhetisch nicht akzeptabel ist.
Darüber hinaus beschleunigt das saure Milieu den hydrolytischen Abbau von Polymerketten. Um seine physikalische Flexibilität und Festigkeit aufrechtzuerhalten, ist PET auf eine bestimmte Kettenlänge angewiesen, die als Grenzviskosität gemessen wird. Die Säure spaltet diese Ketten in kürzere Segmente, wodurch die Viskosität deutlich sinkt. Der resultierende Kunststoff wird spröde, schwach und neigt zum Splittern. Oft führt dieses chemische Trauma auch zu einem deutlichen Vergilbungseffekt, der die von Käufern geforderte erstklassige glasartige Klarheit zerstört.
Der Betrieb einer Recyclinganlage erfordert die Einhaltung unglaublich knapper Gewinnspannen. Die Rentabilität hängt von einem hohen Durchsatz und einer erstklassigen Ausgabequalität ab. Wenn Verunreinigungen in das System eindringen, greift sie gnadenlos das Geschäftsergebnis an.
Erstens sind Einrichtungen mit einem direkten materiellen Wertverlust konfrontiert. Hochwertiges, lebensmitteltaugliches Recyclingmaterial erzielt auf dem Rohstoffmarkt Spitzenpreise. Wenn eine Charge jedoch eine niedrige Viskosität aufweist oder vergilbt, wird sie von der Qualitätskontrolle herabgestuft. Dieses herabgestufte Material wird für minderwertige Anwendungen wie industrielle Umreifungsbänder eingesetzt, was zu erheblichen Umsatzeinbußen führt. In schwerwiegenden Fällen müssen nicht mehr einlösbare Chargen auf eine Deponie verbracht werden, wodurch ein wertvoller Vermögenswert in eine kostspielige Entsorgungsverbindlichkeit umgewandelt wird.
Nachfolgend finden Sie eine vergleichende Aufschlüsselung, die die betrieblichen Auswirkungen der Verarbeitung von sauberem und kontaminiertem Material veranschaulicht:
| Betriebsmetrik | saubere PET-Verarbeitung | PVC-kontaminierte Verarbeitung |
|---|---|---|
| Materialausbeute | Hohe, über 95 Prozent nutzbare Leistung | Niedrig, unter 75 Prozent wegen Ablehnung |
| Lebensdauer der Ausrüstung | Standardmäßig 5 bis 7 Jahre für Schrauben | Reduziert, 1 bis 2 Jahre aufgrund von Korrosion |
| Wartungsausfallzeit | Geplant, minimal | Häufige, ungeplante Stopps |
| Endproduktwert | Hochwertiges, transparentes Material in Lebensmittelqualität | Minderwertiges Umreifungsband oder Abfall |
Jüngste Marktanalysen deuten auf einen massiven Wandel der Branche hin zu automatisierter Sortierung und rigoroser chemischer Wäsche hin, um genau diese Kontaminationsprobleme zu bekämpfen. Der Übergang zu einer Kreislaufwirtschaft hat zu strengen Regulierungsrahmen geführt, insbesondere für Kunststoffe, die für Anwendungen mit Lebensmittelkontakt bestimmt sind. Organisationen wie die FDA und die Europäische Behörde für Lebensmittelsicherheit haben strenge Testprotokolle erstellt, die keinen Spielraum für Fehler lassen.
Branchentrends zeigen, dass Regulierungsbehörden die Verwendung nicht kompatibler Materialien im Verpackungsdesign zunehmend bestrafen. Große Getränkemarken gestalten ihre Verpackungen aktiv um, verzichten auf PVC-Schrumpfhüllen und entscheiden sich für leicht recycelbare Alternativen. Um heute die Zertifizierung als Lebensmittelqualität zu erhalten, muss Recyclingmaterial nachweisen, dass es völlig frei von gefährlichen flüchtigen organischen Verbindungen ist. Da thermischer Abbau die strukturelle Integrität direkt beeinträchtigt, können Anlagen nicht mehr auf veraltete Sortiermethoden zurückgreifen. Die Umrüstung auf hocheffiziente Wasch- und Sortiersysteme ist nicht mehr optional; Es ist eine Grundvoraussetzung für das Überleben auf dem Markt.
Selbst bei modernster optischer und röntgenologischer Sortierung gelangen Spuren von Verunreinigungen unweigerlich in die Nassgranulationsphase. Diese Rückstände verbergen sich normalerweise als hartnäckige Etikettenfragmente, Mikroplastik oder Originalitätsbänder, die mit schweren handelsüblichen Klebstoffen verbunden sind. Um diese Bedrohung zu neutralisieren, wird der Einbau einer hochentwickelten Kunststoff-Wäscheleine zum ultimativen Abwehrmechanismus.
Bei diesem Vorgang geht es nicht nur darum, oberflächlichen Schmutz abzuspülen. Es handelt sich um eine brutale Kombination aus chemischen Bädern und kinetischer Energie, die darauf ausgelegt ist, sekundäre Verunreinigungen zu entfernen. Wenn Flaschen zu Flocken gemahlen werden, werden sie einer intensiven thermischen Wäsche unterzogen. Bei einer normalen Heißwäsche werden Natronlauge und Spezialwaschmittel bei Dauertemperaturen zwischen 85 °C und 90 °C verwendet. Diese spezielle Umgebung schmilzt die Klebstoffe, mit denen die Etiketten an den Flocken befestigt sind. Nach der Neutralisierung zerreißen Hochgeschwindigkeits-Reibscheiben die unterschiedlichen Materialien mechanisch und verhindern so, dass restliche Verunreinigungen jemals den Extruder erreichen.
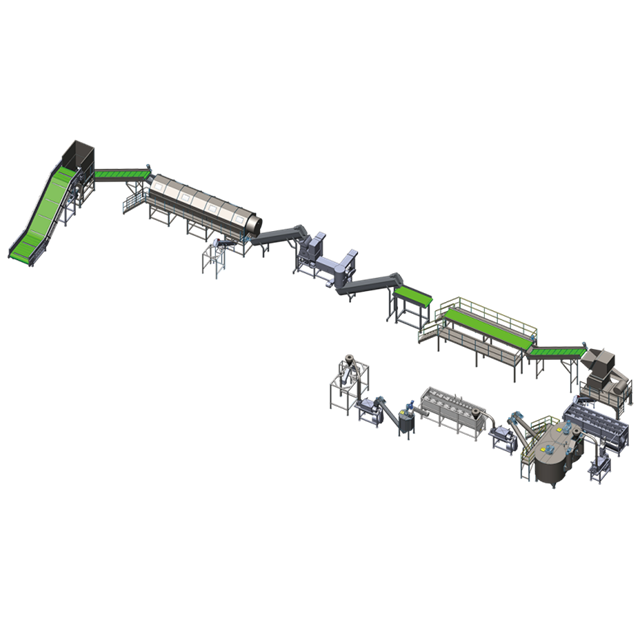
Für Betriebsleiter, die Anlagenmodernisierungen bewerten, ist es wichtig, die sequentielle Mechanik einer robusten PET-Flaschen-Recycling-Waschanlage zu verstehen . Ein wirklich effektiver Aufbau, der beispielsweise für Kapazitäten von 500 bis 6000 Kilogramm pro Stunde ausgelegt ist, ist in sorgfältig kontrollierte Stufen unterteilt.
Die Ballen werden zunächst auseinandergebrochen und durch eine Siebtrommel geschüttelt, um Steine, Glas und lose Ablagerungen auszuwerfen. Eine Vorwäsche mit heißem Wasser löst dann äußeren Schmutz und macht Schrumpfschläuche weicher, wodurch die Genauigkeit der nachgeschalteten optischen Sortierung erheblich verbessert wird.
Anschließend wird bei der Nassgranulierung Wasser direkt in die Schneidkammer eingeleitet. Dadurch wird die Reibungswärme gedämpft, wodurch das vorzeitige Schmelzen von Verunreinigungen verhindert wird. Gleichzeitig wird die Lebensdauer der Granulatorblätter verlängert und die erste Phase der aggressiven Reibungsreinigung eingeleitet.
Die Warmwasch- und chemische Behandlungsphase ist das Herzstück des Betriebs. Verweilzeit und Chemikaliendosierung müssen streng überwacht werden. Wenn die Badtemperatur unter 80 °C sinkt, geben handelsübliche Klebstoffe nicht nach, was zu schwerer Kreuzkontamination führt.
Nach dem chemischen Bad drücken Hochgeschwindigkeits-Reibscheiben, die sich mit über 1000 Umdrehungen pro Minute drehen, die Flocken gegen ein Edelstahlgewebe. Die intensive kinetische Energie vernichtet erweichte Etikettenreste und Kleberreste physikalisch.
Schließlich gelangt das Material in Sink-Schwimm-Trenntanks. Diese Dichtetanks sind zwar für die Trennung schwerer Kunststoffe unbrauchbar, aber für das Abschöpfen schwimmender Polyolefine wie Polypropylen aus Flaschenverschlüssen von den sinkenden sauberen Flocken unerlässlich.
Das ultimative Ziel der Verarbeitung von Post-Consumer-Abfällen besteht darin, einen Sekundärrohstoff zu erzeugen, der mit Neukunststoff konkurriert. Der Übergang von gereinigten Flocken zur stabilen PET-Pelletsproduktion erfordert ein einwandfreies Wärmemanagement.
Wenn unerkannte Flocken in die Schmelzphase gelangen, erzeugt das entstehende saure Gas mikroskopisch kleine Blasen im geschmolzenen Kunststoff, was zu schwerwiegenden Strukturfehlern führt. Um dem entgegenzuwirken, nutzen moderne Pelletierungslinien spezielle Vakuum-Entgasungszonen entlang des Extruderzylinders. Hochleistungs-Einschneckensysteme sind mit optimierten Längen-Durchmesser-Verhältnissen für die Handhabung spezifischer Materialviskositäten ausgelegt. Diese Hochvakuumsysteme extrahieren flüchtige Gase und Feuchtigkeit aggressiv, bevor der Kunststoff den Düsenkopf erreicht.
In Verbindung mit kontinuierlichen Laser-Schmelzfiltrationssystemen, die nicht geschmolzene karbonisierte Partikel auffangen, stellen diese Technologien sicher, dass die endgültigen Pellets die strengen optischen und mechanischen Eigenschaften beibehalten, die für Anwendungen mit hoher Belastung erforderlich sind.
Für Werksleiter, die ihren Betrieb zukunftssicher machen möchten, erfordert die Modernisierung der Infrastruktur einen strategischen, datengesteuerten Ansatz. Einrichtungen müssen zunächst eine Massenbilanzanalyse durchführen. Werden Verunreinigungen, die von ganzen Flaschen stammen, von manuellen Sortierern übersehen oder von Mikroetiketten, die durch die Granulatoren rutschen?
Sobald die Kapitalallokation identifiziert ist, sollte sie auf das schwächste Glied abzielen. Wenn ganze Flaschen der Schuldige sind, bietet die Integration von Röntgenfluoreszenz neben vorhandenen Nahinfrarotsortierern die schnellste Kapitalrendite. Wenn die Verunreinigung hauptsächlich aus Klebstoff- und Etikettenrückständen besteht, ist eine Aufrüstung der thermischen und Reibungswaschkapazitäten unbedingt erforderlich. Durch die Investition in automatisierte Überwachungssysteme, die den pH-Wert und die Heißwaschtemperaturen in Echtzeit verfolgen, kann die Kreuzkontamination verhindert werden, die auftritt, wenn chemische Parameter außerhalb der Spezifikation liegen.
Sie besitzen völlig inkompatible Schmelzpunkte und chemische Strukturen. PET schmilzt bei etwa 260 °C gleichmäßig, während PVC bei 160 °C zu brennen und sich zu zersetzen beginnt. Beim Mischen versengt das PVC, bevor das PET überhaupt schmilzt, wodurch ätzende Salzsäure freigesetzt wird, die die Molekularstruktur der Charge zerstört und die Recyclingmaschinen schwer beschädigt.
Nein. Herkömmliche Schwimm-Sink-Tanks können diese beiden Kunststoffe nicht trennen, da beide ein spezifisches Gewicht von mehr als 1,0 haben. Beide versinken im Wasser. Eine echte Trennung erfordert eine fortschrittliche optische Sortierung oder eine aggressive chemische Wäsche, um die Klebstoffe aufzulösen, die die Etiketten an den Flocken binden.
Durch die Verunreinigung sinkt die Eigenviskosität des Kunststoffs, wodurch die Verpackung spröde und anfällig für Risse wird. Darüber hinaus entstehen durch den thermischen Abbau schwarze, verkohlte Flecken und es werden schädliche flüchtige Chemikalien freigesetzt, wodurch das Material sofort die strengen Sicherheitsvorschriften für den Kontakt mit Lebensmitteln nicht mehr erfüllt.
Moderne Einrichtungen nutzen einen mehrstufigen Ansatz. Mechanische Etikettenabstreifer und Heißwasser-Vorwaschstufen reißen und lösen die Schrumpfschläuche von ganzen Flaschen. Nach der Granulierung werden Hochgeschwindigkeits-Reibscheiben in Kombination mit heißen Natronlaugebädern eingesetzt, um verbleibende Klebstoffe aufzulösen und übrig gebliebenes Mikroplastik aggressiv zu entfernen.
Der akzeptable Grenzwert hängt vollständig von der Endanwendung ab. Bei minderwertigen industriellen Umreifungsbändern oder Fasern tolerieren die Anlagen möglicherweise bis zu 50 Teile pro Million. Für hochwertiges Bottle-to-Bottle-Recycling und Lebensmittelkontaktverpackungen verlangt der Industriestandard jedoch strikt weniger als 10 Teile pro Million. Das Überschreiten dieser Grenzwerte führt zu sofortigen Fehlern bei der Qualitätskontrolle.
Herkömmliche optische Nahinfrarot-Sortierer haben oft Probleme mit Ganzkörper-Schrumpfschläuchen, da der Sensor das Schlauchmaterial und nicht die darunter liegende Flasche misst. Wenn eine Flasche in einer PVC-Hülle verpackt ist, kann es sein, dass der Scanner sie vollständig zurückweist oder sie falsch klassifiziert. Moderne Anlagen lösen dieses Problem durch die Integration mechanischer Etikettenentferner und heißer Vorwaschsysteme vor der optischen Sortierstufe.
PVC-Kontamination ist ein stiller Betriebskiller, der die strukturelle Integrität recycelter Kunststoffe und die Lebensdauer von Extrusionsmaschinen gefährdet. Um auf dem anspruchsvollen Markt von heute bestehen zu können, müssen Recyclinganlagen eine strenge optische Sortierung und aggressive, mehrstufige Waschprotokolle implementieren. Durch die Aufrüstung Ihrer Verarbeitungsausrüstung stellen Sie die Einhaltung strenger globaler Reinheitsstandards sicher, schützen Ihre Maschinen vor Schäden durch korrosive Säure und sichern die langfristige Rentabilität durch die Gewährleistung einer erstklassigen Produktion.
Wenn Ihre Anlage mit hohen Kontaminationsraten oder inkonsistenter Pelletqualität zu kämpfen hat, ist es an der Zeit, Ihre Verarbeitungsinfrastruktur zu aktualisieren. Entdecken Sie die leistungsstarken Wasch- und Pelletierungslösungen von JWELL Machinery. Von Hochleistungs-Reibungswaschmaschinen bis hin zu fortschrittlichen Vakuum-Entgasungsextrudern bietet JWELL genau die technischen Spezifikationen, die zur Beseitigung von Verunreinigungen und zur Maximierung Ihres Durchsatzes erforderlich sind. Kontaktieren Sie noch heute unser Engineering-Team, um eine Recyclinglinie individuell an Ihre betrieblichen Anforderungen anzupassen.


