
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-08-16 Herkunft:Powered


Auf den Böden moderner Kunststoffrecyclinganlagen spielt sich häufig ein bekanntes Szenario ab. Ein Anlagenmanager investiert in eine kompakte Primärreduktionsanlage zur Verarbeitung von Fabrikabfällen und erwartet eine schlüsselfertige Lösung. Sobald sich die Rotoren zu drehen beginnen und das Material verarbeitet ist, wird die Realität deutlich: Die ausgegebenen Mengen sind einfach zu groß für die direkte Herstellung, Extrusion oder den hochwertigen Weiterverkauf. Die primäre Zerkleinerungstechnologie ist unglaublich effektiv bei der Zerkleinerung sperriger, hartnäckiger Gegenstände. Allerdings stellt es selten den letzten Schritt der Materialrückgewinnung dar.
Diese Betriebslücke unterstreicht den entscheidenden Unterschied zwischen grobem Reißen und feinem Schneiden. Wenn man sich bei der Ausführung beider Aufgaben auf ein einziges Gerät verlässt, führt dies unweigerlich zu erheblicher mechanischer Belastung und einer unterdurchschnittlichen Leistung. Die Kombination Ihrer Erstzerkleinerungsausrüstung mit einem speziellen Granulator überbrückt die Kluft zwischen der groben Abfallverarbeitung und der Produktion von hochwertigem, wiederverwendbarem Mahlgut. Bediener, die verstehen, wann und warum ein synchronisiertes zweistufiges System implementiert werden muss, können ihre Maschinen schützen. Darüber hinaus erfüllen sie strenge Fertigungsspezifikationen und maximieren letztendlich die Gesamtrendite der Anlage.
Um vollständig zu verstehen, warum eine Sekundärverarbeitung notwendig ist, müssen Anlagenbetreiber zunächst die grundlegenden mechanischen Fähigkeiten ihrer Primärausrüstung ermitteln. Das Erkennen dieser technischen Grenzen verhindert den Missbrauch von Maschinen und beseitigt frustrierende betriebliche Engpässe.
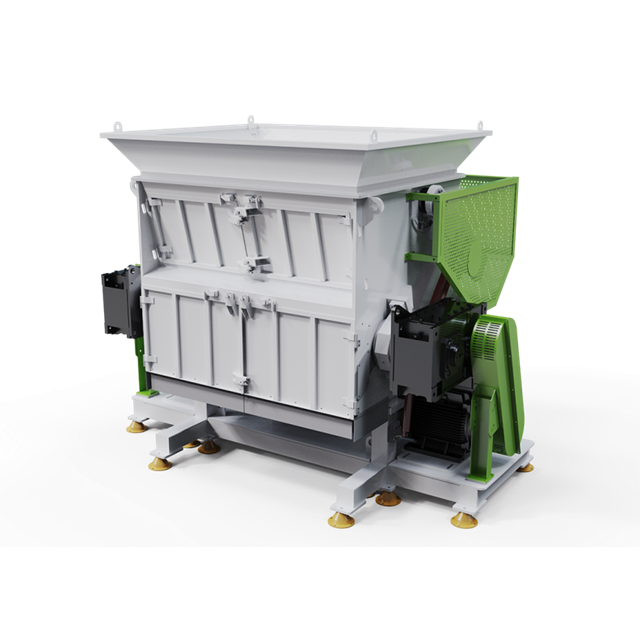
Als erfahrener Ingenieur, der die Arbeitsabläufe in Anlagen evaluiert, sehe ich oft, wie Bediener ihren Industrie-Kunststoffzerkleinerer über das vorgesehene Design hinaus schieben. Diese robusten Maschinen wie die DYSSJ-Serie basieren auf einem grundlegenden mechanischen Prinzip, das eine niedrige Drehzahl mit einem enormen Drehmoment kombiniert. Ausgestattet mit robusten Schneidmessern sind sie zum Greifen, Zerreißen und Scheren sperriger Gegenstände konzipiert. Ganz gleich, ob Sie es mit dickem Spülgut, dickwandigen PVC-Rohren oder dichten Kunststoffplatten zu tun haben, die Maschine nutzt rohe mechanische Kraft, um unhandliche Gegenstände in transportable Stücke zu zerbrechen. Die niedrige Drehzahl sorgt dafür, dass das Gerät hohen Widerstand aufnimmt, ohne abzuwürgen. Dies macht es zur perfekten ersten Verteidigungslinie in einer anspruchsvollen Recyclingumgebung.
Trotz ihrer beeindruckenden Rohleistung unterliegen Primärgeräte einer deutlichen Einschränkung hinsichtlich ihrer endgültigen Ausgangsgröße. Abhängig vom unter dem Rotor montierten Sieb liegt die typische Leistung zwischen 40 mm und 100 mm. Obwohl dies eine enorme Volumenreduzierung gegenüber dem Originalteil darstellt, ist diese Stückgröße von Natur aus nicht ausreichend für eine sofortige Wiederverwendung. Extruder und Spritzgussmaschinen benötigen kleine, gleichmäßige Partikel, um gleichmäßig zu schmelzen. Das Einbringen von 40-mm-Stücken in einen Extruder führt unweigerlich zu ungleichmäßigem Schmelzen, eingeschlossenen Lufteinschlüssen und schweren Verstopfungen, die die Produktion vollständig stoppen.
Ein häufiger und kostspieliger Fehler besteht darin, zu versuchen, ein extrem kleines Sieb an einer Primäreinheit anzubringen, um die Produktion feiner Partikel zu erzwingen. Diese Praxis stellt eine starke mechanische Belastung für eine Maschine dar, die eher für grobes Zerreißen als für Hochgeschwindigkeitsschneiden ausgelegt ist. Wenn der Rotor gezwungen wird, Material zurückzuhalten, bis es eine mikroskopische Größe erreicht, entsteht übermäßige Reibungswärme. Diese Hitze schmilzt den Kunststoff schnell, verdunkelt das Sieb, beschleunigt den Verschleiß des Antriebsstrangs und reduziert Ihren Stundendurchsatz drastisch.
Wenn Sie gerade Ihren betrieblichen Arbeitsablauf evaluieren, zeigen Ihnen spezifische Bottom-of-Funnel-Indikatoren genau an, wann ein Einzelmaschinen-Setup nicht mehr ausreicht. Hier sind die eindeutigen Anzeichen dafür, dass Ihre Einrichtung sekundäre Endbearbeitungsgeräte integrieren muss.
Das definitivste Zeichen wird durch Ihre Endverwendungsanforderungen bestimmt. Geschlossene Kreislaufsysteme, die Abfälle wieder in die Produktionslinie einführen, legen vor allem Wert auf die Produktionsgröße. Extrusions- und Spritzgussanlagen erfordern gleichmäßige, kleine Flocken, um konstante Schmelztemperaturen und Durchflussraten aufrechtzuerhalten. Grob zerkleinerte Brocken bilden Brücken im Trichter und stören die Zufuhr. Daher ist eine sekundäre Einheit erforderlich, um diese 40-mm-Schnipsel sauber auf präzise 6- bis 10-mm-Spezifikationen zu schneiden.
Gelegentlich stehen Betreiber vor dem genau gegenteiligen Problem. Sie besitzen lediglich einen Hochgeschwindigkeitsgranulator und versuchen, große, sperrige Teile direkt in die Schneidkammer zuzuführen. Wenn sich Ihre Maschine häufig verklemmt, ausfällt oder die Klingen beschädigt sind, werden ihr Materialien zugeführt, die ihre mechanischen Konstruktionsgrenzen bei weitem überschreiten. In diesem Szenario fungiert die Integration einer zuverlässigen Kunststoffzerkleinerungsmaschine als notwendiger Vorbrecher. Wenn die primäre Maschine das schwere Heben übernimmt, wird die sekundäre Einheit frei, um das feine Schneiden durchzuführen, für das sie entwickelt wurde, ohne dass es zu ohrenbetäubenden Staus kommt.
Um besser zu verstehen, wie sich diese beiden Maschinen ergänzen, ist es hilfreich, sich ihre wesentlichen technischen Unterschiede anzusehen. In der folgenden Tabelle sind die unterschiedlichen Betriebsparameter jeder Einheit aufgeführt.
| Technische Merkmale: | Primärzerkleinerer, | Sekundärgranulator |
|---|---|---|
| Betriebsgeschwindigkeit | Niedrige Drehzahl (normalerweise 40–100 U/min) | Hohe Drehzahl (normalerweise 400–600 U/min) |
| Drehmomentabgabe | Extrem hoch (entwickelt zum Zerdrücken und Zerreißen) | Niedrig bis mittel (entwickelt für schnelles Schneiden) |
| Klingenaktion | Scheren und Reißen | Scherenartiges Präzisionsschneiden |
| Ideales Inputmaterial | Dicke Spülungen, ganze Rohre, sperrige Ballen | Vorzerkleinerte Brocken, dünne Folien, kleine Flaschen |
| Endgültige Ausgabegröße | Grobe Stücke (40 mm – 100 mm) | Feines Mahlgut (6mm - 12mm) |
Aktuelle Marktanalysen zeigen eine rasche Abkehr von der einstufigen Verarbeitung im globalen Kunststoffsektor. Aufgrund strenger Vorgaben zur Kreislaufwirtschaft und steigender Energiekosten setzen moderne Recyclinganlagen zunehmend auf automatisierte, mehrstufige Zerkleinerungssysteme. Marktdaten deuten auf eine wachsende Nachfrage nach hochreinem Post-Consumer-Harz hin. Endkäufer akzeptieren keine grob zerkleinerten Kunststoffe unterschiedlicher Größe mehr. Stattdessen hat sich der Industriestandard auf die Präzisionsgranulierung verlagert. Branchenexperten stellen fest, dass der Einsatz einer synchronisierten Konfiguration mit zwei Maschinen nicht mehr nur ein Trend ist, da die Anforderungen an die Reinheit der Endprodukte immer strenger werden. Es ist zu einem Grundstandard für professionelles Abfallmanagement und ESG-Compliance geworden.
Ein standardmäßiges zweistufiges System funktioniert nahtlos durch intelligente Integration. Der Arbeitsablauf beginnt typischerweise damit, dass ein geneigtes Förderband Sperrmüll in den Primärtrichter befördert. Sobald das Material in 40-mm-Stücke gebrochen ist, fällt es auf ein Sekundärförderband oder wird von einem pneumatischen Gebläsesystem direkt in die Einfüllöffnung des Granulators gezogen. Die Sekundäreinheit schneidet das Material schnell in feine Flocken. Diese Flocken werden dann über ein Gebläse in einen Zyklonabscheider evakuiert und in einem Sammelbeutel für große Mengen abgelegt. Dieser automatisierte Kreislauf reduziert den manuellen Arbeitsaufwand drastisch und sorgt gleichzeitig für einen konsistenten Materialfluss.
Nicht alle Polymere verhalten sich bei mechanischer Belastung gleich. Die spezifischen physikalischen Eigenschaften Ihres Abfallstroms bestimmen letztendlich die Notwendigkeit eines zweistufigen Prozesses. Nachfolgend sind gängige Materialprofile aufgeführt, die diesen integrierten Ansatz unbedingt erfordern.
Bei routinemäßigen Kunststoffextrusions- oder Formprozessen kommt es in Anlagen häufig zu Spülungen. Dabei handelt es sich um große, feste Felsbrocken aus gekühltem Polymer. Es ist mechanisch unmöglich, diese dichten Gesteine direkt zu granulieren. Bei einem solchen Versuch würden die Schneidmesser sofort zerbrechen. Sie müssen zunächst von Rotoren mit hohem Drehmoment bearbeitet werden, um sie in mundgerechte Fragmente zu zerkleinern. Für diese anspruchsvollen Anwendungen sorgt ein robuster Kunststoffabfallzerkleinerer mit solider Rotorkonstruktion für die nötige Rotationsträgheit, um die dichte Kernstruktur aufzubrechen.
Extrudierte Rohre und Fensterprofile stellen eine einzigartige geometrische Herausforderung dar. Aufgrund ihrer langen, starren Form springen sie in einem Standardtrichter heftig. Dies stellt ein erhebliches Sicherheitsrisiko für die Bediener dar und reduziert den Durchsatz drastisch. Durch die Vorzerkleinerung wird diese schwierige Geometrie beseitigt, die Längen werden sicher erfasst und das Material für eine gleichmäßige, kontinuierliche Granulierung vorbereitet.
Der Kauf sekundärer schwerer Maschinen erfordert natürlich Kapitalaufwendungen. Vorausschauende Facility Manager bewerten den Return on Investment auf der Grundlage langfristiger betrieblicher Einsparungen und neu erschlossener Einnahmequellen.
Der Hauptgrund für einen schnellen ROI ist der erhöhte Marktwert Ihrer Endproduktion. Raue, uneinheitliche Plastikschnitzel sind schwer zu verkaufen und erzielen einen bemerkenswert niedrigen Preis pro Tonne. Im Gegensatz dazu ist sauberes, gleichmäßiges 8-mm-Granulat im verarbeitenden Gewerbe ein äußerst gefragtes Gut. Der erhebliche Preisunterschied zwischen dem Verkauf von Zerkleinerungsprodukten geringer Qualität und Premium-Mahlgut deckt oft die Kosten für die Zweitmaschine bereits in den ersten Finanzquartalen ab.
Ausfallzeiten sind wohl die höchsten versteckten Kosten in jeder Recyclinganlage. Der Einsatz der falschen Maschine für eine bestimmte Aufgabe führt zu kostspieligen Unterbrechungen. Wenn ein Hochgeschwindigkeitsschneider dicke, schwere Materialien verarbeiten muss, sind endlose Klingenwechsel, Siebreparaturen und das Zurückspulen des Motors erforderlich. Durch den Einsatz eines Vorbrechers mit hohem Drehmoment zur Bewältigung grober Arbeiten werden die Wartungshäufigkeit und die Kosten für Verbrauchsmaterialien Ihrer gesamten Anlage deutlich gesenkt, sodass der Betrieb vorhersehbar profitabel bleibt.
Wenn Ihre Betriebsdiagnose darauf hinweist, dass ein Upgrade erforderlich ist, ist die Auswahl der richtigen Sekundäreinheit zur Kopplung mit Ihrer vorhandenen Ausrüstung von entscheidender Bedeutung. Ein nicht übereinstimmendes System führt unweigerlich zu Engpässen und elektrischer Belastung.
Die wichtigste zu berücksichtigende Metrik ist die Durchsatzausrichtung. Die Sekundärmaschine muss das Material mit einer Geschwindigkeit verarbeiten, die der Ausgabegeschwindigkeit der Primärmaschine entspricht oder geringfügig darüber liegt. Wenn Ihre erste Stufe beispielsweise 500 kg grobe Brocken pro Stunde produziert, sollte Ihre sekundäre Stufe idealerweise für 600 kg pro Stunde ausgelegt sein. Dieser Puffer verhindert, dass sich Material auf dem Übergangsförderer staut und über den Trichter läuft.
Gerätehersteller bieten verschiedene Rotordesigns an, die auf das spezifische Materialverhalten zugeschnitten sind. Ein offenes Rotordesign ermöglicht einen maximalen Luftstrom. Dies ist ideal für leichtere, voluminöse Materialien wie Flaschen, um einen Hitzestau zu verhindern. Umgekehrt bietet ein geschlossener oder massiver Rotor eine erhebliche Rotationsträgheit, wodurch er weitaus besser geeignet ist, durch die dichten Spülgutbrocken zu schneiden, ohne abzuwürgen.
Um ein hocheffizientes, geschlossenes Recyclingsystem zu erreichen, sind zuverlässige Maschinen erforderlich, die speziell für den kontinuierlichen, synchronisierten industriellen Einsatz entwickelt wurden. Bei der Modernisierung Ihrer Anlage wird dringend empfohlen, Geräte zu beschaffen, die ausdrücklich für den Einsatz im Tandem ausgelegt sind. Die Investition in Mehrzweck-Einwellenzerkleinerer wie die hoch angesehene DYSSJ-Serie von Jwell Recycling bildet eine solide Grundlage für Ihre Zerkleinerungslinie. Diese fortschrittlichen Systeme verfügen über optimierte Rotorgeometrien, die perfekt zu Standardgranulatoren passen. Dadurch wird ein reibungsloser Übergang vom groben Zerreißen zum feinen Schneiden gewährleistet, wodurch Engpässe minimiert und Ihr betrieblicher ROI maximiert werden. Entdecken Sie das umfassende Angebot an Reduktionsgeräten bei Jwell Recycling, um genau die richtige Konfiguration zu finden, die auf Ihre spezifischen Materialanforderungen zugeschnitten ist.
Ein kompaktes Gerät ist unbestreitbar ein Kraftpaket zur Primärvolumenreduzierung. Als wesentliches Endbearbeitungswerkzeug dient jedoch ein Granulator. Gemeinsam verwandeln sie unkontrollierbaren Abfall in wertvolle, wiederverwendbare Plastikflocken. Diese strategische Kombination sorgt für echten Recyclingerfolg im geschlossenen Kreislauf und schützt gleichzeitig Ihre Geräte aktiv vor vorzeitigem mechanischem Verschleiß. Wenn Ihr ultimatives Ziel darin besteht, hochwertige Kunststoffflocken zu verkaufen oder Materialien nahtlos wieder in Ihre eigene Produktionslinie einzuführen, ist die Investition in eine sekundäre Zerkleinerungsanlage eine betriebliche Notwendigkeit. Bewerten Sie noch heute Ihre aktuelle Produktionsgröße und ergreifen Sie die notwendigen Schritte, um Ihre Recyclinglinie mit der richtigen Konfiguration mit zwei Maschinen zu optimieren.
Nein. Eine primäre Zerkleinerungsmaschine ist ausschließlich für die Grobzerkleinerung ausgelegt, was normalerweise zu Stücken von 40 mm oder mehr führt. Um kleine, gleichmäßige Flocken zu erhalten, die sich zum Schmelzen, Extrudieren oder Spritzgießen eignen, muss das grob zerkleinerte Material anschließend einen Hochgeschwindigkeitsgranulator durchlaufen.
Ein Aktenvernichter arbeitet mit sehr niedriger Geschwindigkeit und hohem Drehmoment und verwendet schwere, robuste Klingen, um große, dicke oder zähe Kunststoffe zu greifen, zu zerreißen und zu scheren. Ein Granulator arbeitet mit hoher Geschwindigkeit und verfügt über scharfe Präzisionsmesser, die speziell dafür entwickelt wurden, kleinere Kunststoffteile sauber in feine, gleichmäßige Flocken zu schneiden.
Dies hängt ganz von den physikalischen Eigenschaften des Materials ab. Dünne Filme oder kleine, spröde Kunststoffe können manchmal direkt einem Granulator zugeführt werden. Dicke, dichte oder große Teile wie Fabrikspülungen oder dickwandige Rohre führen jedoch sofort zum Bruch der Granulatorblätter oder zum Abwürgen des Motors. Diese zähen Materialien müssen vorzerkleinert werden, um einen katastrophalen Maschinenausfall zu verhindern.
Während der gleichzeitige Betrieb zweier Maschinen Strom verbraucht, ist ein synchronisiertes zweistufiges System tatsächlich energieeffizienter pro Kilogramm verarbeitetem Material. Wenn eine einzelne Maschine gezwungen wird, sowohl eine Grob- als auch eine Feinzerkleinerung durchzuführen, führt dies zu massiven Stromspitzen und starker Motorbelastung, wohingegen die Aufteilung der Arbeit den Stromverbrauch beider Maschinen optimiert.
Wenn die Stellfläche in der Anlage sehr begrenzt ist, bieten viele Gerätehersteller kombinierte All-in-One-Geräte an. Bei diesen innovativen Designs wird eine kompakte Primäreinheit direkt über einem Granulator gestapelt oder eng in diesen integriert. Dieser vertikale Aufbau macht lange Übergangsförderer überflüssig und spart wertvolle Quadratmeter in Ihrer Anlage.
Die ideale Siebgröße hängt von Ihren spezifischen Fertigungsanforderungen ab, typische Siebe liegen jedoch zwischen 6 mm und 12 mm. Beim Spritzgießen wird im Allgemeinen ein 8-mm-Sieb bevorzugt, um gleichmäßiges Mahlgut zu erzeugen, das gleichmäßig schmilzt, ohne die Einfüllöffnung zu verstopfen.
Zum Schmelzen kommt es in der Regel durch übermäßige Reibungswärme, die durch stumpfe Messer, einen zu großen Trichter oder die Verwendung eines zu kleinen Siebs verursacht wird. Um dies zu verhindern, stellen Sie sicher, dass Ihre Messer scharf sind und den richtigen Abstand haben, passen Sie die Vorschubgeschwindigkeit an die Kapazität der Maschine an und erwägen Sie die Verwendung eines Designs mit offenem Rotor, um den Luftstrom während der Verarbeitung zu maximieren.


