
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-11-03 Herkunft:Powered


Wussten Sie, dass schmutziger Plastikmüll Recyclingmaschinen stillschweigend ruiniert? Ungewaschene Agrarfolien und stark verunreinigte Verpackungen zerstören schnell teure Granulierextruder. Ich habe jahrelang in Fabrikhallen zugesehen, wie einwandfreie Schrauben von Sand und Schmutz zerfressen wurden. Die richtige Vorbereitung entfernt festsitzenden Schmutz, neutralisiert säurehaltige Chemikalien und beugt diesen kostspieligen Betriebsschäden vor. In diesem Beitrag erfahren Sie die genaue Abfolge der Schritte, die zum Schutz Ihrer Maschinen erforderlich sind. Wir werden den Wasch- und Trocknungsprozess umfassend untersuchen und dabei vom rohen, verschmutzten Abfall bis zu extrusionsfertigen Flocken übergehen.
Der weltweite Drang nach Kreislaufwirtschaftsvorschriften verändert die Recyclinglandschaft. Hersteller sind nun verpflichtet, einen höheren Anteil an recycelten Post-Consumer-Inhalten zu verwenden. Folglich müssen Recyclinganlagen minderwertige, stark verunreinigte Rohstoffe verarbeiten. Materialien, die zuvor als zu schmutzig abgelehnt wurden, gehören nun zur Standardeingabe. Diese Verschiebung offenbart eine eklatante Schwachstelle in vielen Anlagen. Extruder sind hochpräzise Maschinen zum Schmelzen und Homogenisieren sauberer Polymere. Sie können rohe Umweltschadstoffe einfach nicht herausfiltern. Der Übergang von Post-Consumer-Abfällen zu hochwertigen Pellets beruht vollständig auf einer verbesserten Zwischenvorbereitungsphase.
Wenn Werksleiter schlecht vorbereitete Materialien direkt einer Pelletieranlage zuführen, hat dies schwerwiegende finanzielle Folgen. Feste Verunreinigungen wie Sand, kleine Steine und Glas wirken als aggressive Schleifmittel. Ich sage den Bedienern oft, sie sollen genau auf den Extruderzylinder achten. Wenn Sie ein lautes Schleifgeräusch hören, scheuern Silikate an Ihrer Schraube. Dies beschleunigt den Metallverschleiß und verkürzt die Lebensdauer von Präzisionsbauteilen drastisch. Auch feste Verunreinigungen verstopfen Schmelzefilter sofort. Dies erzwingt häufige Siebwechsel und führt zu übermäßigen Maschinenstillstandszeiten.
Feuchtigkeit ist ebenso zerstörerisch. Wenn die Folie zu viel Wasser zurückhält, verwandelt sie sich bei den hohen Temperaturen des Extruders in Dampf. Eingeschlossener Dampf verursacht Ausgasung, starke Schaumbildung und einen Abfall des Molekulargewichts des Polymers. Die resultierenden Pellets werden spröde und porös. Übrig bleiben minderwertige Ergebnisse, die für Anwendungen mit geringem Gewinn verbannt werden.
Ein gut vorbereiteter Film führt direkt zu höheren Marktpreisen. Saubere und trockene Flocken ermöglichen einen kontinuierlichen Betrieb des Extruders mit maximaler Kapazität. Sie produzieren dichte, gleichmäßige Pellets mit hoher Zugfestigkeit. Diese erstklassigen Ergebnisse können zur Verwendung in High-End-Anwendungen an Hersteller verkauft werden, wodurch sich die Kapitalrendite der Anlage erheblich verbessert.
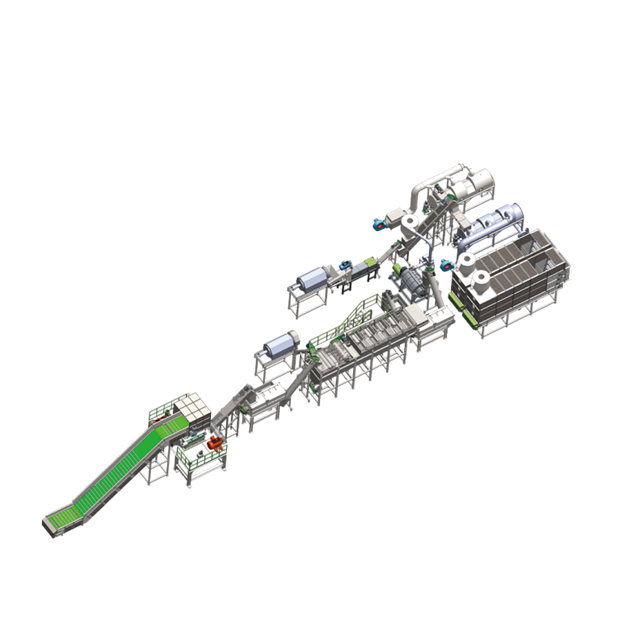
Die Umwandlung stark verunreinigter Kunststoffabfälle in saubere Flocken erfordert eine präzise Abfolge mechanischer und chemischer Prozesse. Eine Hochleistungswaschanlage aus Kunststoff orchestriert diesen gesamten Arbeitsablauf. Das Material durchläuft mehrere unterschiedliche Phasen. Jede Stufe zielt auf spezifische hartnäckige Verunreinigungen ab, um nachgeschaltete Geräte zu schützen.
Die Reise beginnt mit der Größenreduzierung. Roher Plastikmüll kommt in riesigen Ballen, losen landwirtschaftlichen Rollen oder gebündelten gewebten Säcken an. Hochleistungszerkleinerer mit drehmomentstarken, langsam laufenden Rotoren zerreißen diese Bündel in kleinere Fragmente. Anschließend gelangt das Material in einen Nassgranulator. Rotierende Hochgeschwindigkeitsmesser schneiden den Kunststoff in gleichmäßige Flocken von 40 bis 50 mm. Hier ist eine ständige Wassereinspritzung in die Schneidkammer unerlässlich. Wasser dient als Schmiermittel, um die Stahlklingen kühl zu halten. Es übernimmt auch eine wichtige Vorwaschfunktion, indem es starken Schmutz löst und Staub aus der Luft in der Fabrikhalle unterdrückt.
Gleichmäßige Flocken werden in die Hochgeschwindigkeits-Reibscheibe geschleudert. Diese Maschine ist das absolute Arbeitstier des Reinigungsprozesses. Die zentrale Welle arbeitet mit extremen Drehzahlen und treibt die Flocken mit speziell angewinkelten Paddeln nach oben. Starke Zentrifugalkraft und mechanische Bewegung führen dazu, dass die Kunststoffteile heftig aneinander und am Maschensieb scheuern. Diese aggressive Reibung entfernt hartnäckiges Fett, eingebetteten Sand und feine Partikel.
Nach einer intensiven Reinigung fallen die Flocken in einen großen Sink-Schwimm-Trenntank. In dieser Phase wird das spezifische Gewicht genutzt, um verschiedene Materialien zu isolieren. Polyethylen und Polypropylen schwimmen auf natürliche Weise, da ihr spezifisches Gewicht geringer als das von Wasser ist. Rotierende Trommelpaddel schieben diesen sauberen Kunststoff sanft über die Tankoberfläche. Schwere Verunreinigungen wie Steine, Glas, Metalle und dichtere Kunststoffe sinken zu Boden. Ein unterer Schneckenförderer entfernt diese versunkenen Verunreinigungen kontinuierlich und stellt sicher, dass sie niemals den nachgeschalteten Extruder erreichen.
Die letzte Nassphase beinhaltet ein gründliches Spülen. Wenn die Verarbeitungslinie eine Heißwaschphase mit Natronlauge umfasst, um schwere Kleber zu entfernen, müssen die Flocken gespült werden, um den pH-Wert zu neutralisieren. Sauberes Wasser wird systematisch über die Flocken gesprüht, um restliche Chemikalien, schwebenden Mikroschmutz oder Schaum zu entfernen. Dies garantiert, dass der Kunststoff vollständig gereinigt ist, bevor er in die Trocknungsphase übergeht.
Eine hohe Sauberkeit zu erreichen ist nur die halbe Miete. Das Material muss außerdem gründlich getrocknet sein. Die ordnungsgemäße Dehydrierung von Kunststofffolien ist wohl der anspruchsvollste Schritt vor der Extrusion.
Flexible Folien zeichnen sich durch ein enormes Verhältnis von Oberfläche zu Volumen aus. Leichte Materialien wirken wie Schwämme und halten erhebliche Mengen Wasser zwischen den Flockenschichten fest. Herkömmliche Zentrifugal-Schleudertrockner sind bei der Verarbeitung flexibler Folien unzureichend. Selbst leistungsstarke Wäscheschleudern hinterlassen oft Folienflocken mit einem Feuchtigkeitsgehalt von etwa 15 Prozent. Die Zuführung von Material mit diesem Feuchtigkeitsgehalt in einen Extruder führt dazu, dass Dampf aus den Entlüftungsöffnungen aufsteigt und es dann zu starker Schaumbildung am Düsenkopf kommt.
Um die für die Pelletierung erforderliche Feuchtigkeit von unter 5 Prozent zu erreichen, ist die Industrie auf mechanisches Auspressen umgestiegen. Thermische Heißlufttrockner verbrauchen enorme Mengen an Strom und sind für Großbetriebe wirtschaftlich unrentabel. Durch die Quetschtechnologie wird Wasser physisch aus der Folie gepresst.
Fortschrittliche Quetschmaschinen verwenden eine Hochleistungsschnecke in einem geschlitzten Zylinder. Während der Nassfilm in die Kammer gelangt, komprimiert die Schnecke das Material allmählich. Durch mechanischen Druck wird Wasser durch ein perforiertes Sieb herausgedrückt. Dieser enorme Druck erzeugt örtlich begrenzte Reibungswärme, wodurch die verbleibende Oberflächenfeuchtigkeit schnell verdampft. Der Film verlässt die Presse als dichte, halbplastische Klumpen. Diese Klumpen weisen einen Feuchtigkeitsgehalt von lediglich 1 bis 3 Prozent auf, sind perfekt konditioniert und bereit für die direkte Einspeisung in den Pelletierer.
Ein umfassendes Kunststoffabfall-Waschsystem ist eine synchronisierte Abfolge spezialisierter Hardware. Das Verständnis dieser Komponenten hilft Werksleitern, technische Lösungen effektiv zu vergleichen.
| Komponente | Primärfunktion | Ideale Anwendung |
|---|---|---|
| Trommelsiebe | Trockene Vorreinigung. Lässt das Material umwälzen, um lose Steine, Sand und schwere Erde vor der Zerkleinerung auszusieben. | Agrarfolien, stark verschmutzter Post-Consumer-Abfall. |
| Nassgranulatoren | Größenreduzierung. Schneidet große Filmstücke in gleichmäßige 40–50 mm große Flocken, während Wasser eingeleitet wird. | Alle Linien aus Polyethylen- und Polypropylenfolien und gewebten Beuteln. |
| Heiße Waschtanks | Thermische und chemische Reinigung. Verwendet erhitztes Wasser und Reinigungsmittel, um Öle und Klebstoffe zu lösen. | Post-Consumer-Verpackungen, Lebensmittelfolien. |
| Reibungsscheiben | Aggressives mechanisches Schrubben. Verwendet eine hohe Rotationskraft, um feinen Schmutz zu entfernen. | Stark verschmutzte Industrie- und Agrarfolien. |
| Sink-Float-Tanks | Dichtetrennung. Trennt schwimmende saubere Kunststoffe von sinkenden Verunreinigungen. | Alle Recyclingbetriebe für gemischte Kunststoffe. |
| Quetscher | Endgültige Entwässerung und Verdichtung. Presst Wasser mechanisch aus der Folie, bis die Feuchtigkeit unter 3 Prozent liegt. | Leichte flexible Folien und gewebte Beutel. |
Nicht jeder Plastikmüll ist gleich. Die physikalischen Eigenschaften des Eingangsmaterials bestimmen die erforderliche mechanische Konfiguration. Die Anlagen verarbeiten im Großen und Ganzen zwei Hauptkategorien: Agrarfolien und Post-Consumer-Verpackungen.
Agrarkunststoffe wie Gewächshausabdeckungen und Mulchfolien sind bekanntermaßen schwer zu verarbeiten. Sie können bis zu 50 Gewichtsprozent Verunreinigungen enthalten. Dazu gehören Schleifsand, eingebettete Erde und Rückstände von Agrarchemikalien. Die Verarbeitung dieses Materials erfordert schwere mechanische Eingriffe. Bei herkömmlichen Brechern kommt es zu einem schnellen Klingenverschleiß, wenn Agrarfolie direkt zugeführt wird. Die Architektur muss robuste Vorwaschstufen umfassen. Trommelsiebe und langsam laufende Zerkleinerer arbeiten zusammen mit großvolumigen Wassersprays, um schwere Rückstände frühzeitig zu entfernen. Reibscheiben müssen aus gehärteten, verschleißfesten Stahllegierungen gefertigt sein, um einem kontinuierlichen Abrieb standzuhalten.
Post-Consumer-Filme stellen chemische und organische Herausforderungen dar. Stretchfolien und gewebte Beutel sind stark mit Papieretiketten, organischen Lebensmittelabfällen und komplexen Klebstoffen beschichtet. Hier ist unbedingt die Integration einer Warmwaschphase erforderlich. Heiße Waschtanks nutzen erhöhte Temperaturen und chemische Reinigungsmittel, um Klebstoffe aufzulösen und Öle zu verseifen. Ohne thermische Behandlung gelangen die restlichen Klebstoffe direkt in den Pelletierer und verursachen starke Verkokung und Siebverstopfungen.
Die Rentabilität hängt stark von der Verwaltung der Betriebsausgaben ab. Jüngste technische Innovationen haben Standardkonfigurationen in hochautomatisierte, ressourceneffiziente Ökosysteme verwandelt.
Herkömmliche Systeme verbrauchten riesige Mengen an frischem kommunalem Wasser. Moderne Betriebe integrieren hochentwickelte, geschlossene Wasseraufbereitungsarchitekturen. Durch den Einsatz von Flockungschemikalien und automatischen Sedimentationstanks können bis zu 90 Prozent des Waschwassers kontinuierlich recycelt werden. Frischwasser wird nur zugeführt, um die natürliche Verdunstung auszugleichen. Dies senkt die Betriebskosten und stellt die Einhaltung der Abwasservorschriften sicher.
Auch die Energieeffizienz steht im Mittelpunkt. Die mechanische Entwässerung ist heute der Industriestandard. Fortschrittliche Quetschgeräte nutzen eine robuste Kompression anstelle von Hochleistungs-Wärmeheizgeräten. Die beim Komprimieren erzeugte Reibung sorgt für einen sekundären Erwärmungseffekt und reduziert die Feuchtigkeit effizient auf einen optimalen Bereich.
Moderne Einrichtungen setzen auf speicherprogrammierbare Steuerungssysteme. Diese intelligenten Schnittstellen überwachen kontinuierlich kritische Betriebsparameter wie die Motorstromstärke. Wenn bei einem Nassgranulator ein plötzlicher Anstieg der Motorlast auftritt, bremst das System automatisch das vorgelagerte Förderband ab. Dies verhindert Maschinenstillstände und minimiert das Risiko von Geräteausfällen.
Die Auswahl der Maschinen ist eine entscheidende Kapitalinvestition. Ein allgemeiner Ansatz führt selten zu optimalen Ergebnissen. Werksleiter müssen eine strenge Bewertung auf der Grundlage standardisierter Kriterien durchführen.
Die Grundlage für die Auswahl der Ausrüstung beginnt mit einem Abfallstrom-Audit. Die Verarbeitung von sauberem Industrieabfall erfordert eine andere Einrichtung als die Verarbeitung von stark verschmutztem Agrarmulch. Investieren Sie bei gemischten Streams in ein modulares System. Durch den modularen Aufbau können Bediener bei der Verarbeitung saubererer Filme auf Komponenten wie heiße Waschtanks verzichten und so Energie und Wasser sparen.
Die Durchsatzleistung muss sorgfältig berechnet werden. Ein häufiger technischer Fehler besteht darin, dass die Leistung der Waschanlage nicht mit der Aufnahmekapazität des Extruders synchronisiert werden kann. Wenn Ihre Waschanlage 1000 kg/h produziert, der Extruder aber nur 750 kg/h verarbeitet, kommt es zu erheblichen Materialengpässen. Dimensionieren Sie die Nassverarbeitungsausrüstung immer so, dass eine kontinuierliche Zufuhr zur Extrusionsabteilung gewährleistet ist.
Industrielle Waschanlagen benötigen eine beträchtliche Stellfläche. Berücksichtigen Sie Wartungszugangskorridore und Wasseraufbereitungstanks. Renommierte Hersteller bieten maßgeschneiderte Layout-Designs wie L-förmige oder U-förmige Konfigurationen an, um vorhandene Struktursäulen unterzubringen. Die Visualisierung des Grundrisses gewährleistet eine nahtlose Integration in Ihren Grundriss.
Die raue Umgebung des Kunststoffrecyclings erfordert eine überlegene Metallurgie. Bauteile, die Wasser ausgesetzt sind, müssen aus hochwertigem Edelstahl gefertigt sein, um Korrosion zu verhindern. Bewerten Sie die After-Sales-Support-Infrastruktur des Anbieters. Der Zugang zu Ersatzteilen wie Zerkleinerungsmessern und Quetschschrauben ist nicht verhandelbar, um Ausfallzeiten zu minimieren.
Ohne eine zuverlässige Vorbehandlung ist eine erfolgreiche Pelletierung nicht möglich. Die Qualität Ihres Endprodukts hängt vollständig von der richtigen Materialvorbereitung, gründlicher Reinigung und effektiver Feuchtigkeitsentfernung ab. Wenn Sie Ihre Recyclinganlagen mit maßgeschneiderten Lösungen und fortschrittlichen Quetschtechnologien aufrüsten möchten, erkunden Sie die robuste Gerätepalette von Jwell. Die Wahl des richtigen Partners gewährleistet eine höhere betriebliche Effizienz, erstklassige Pelletqualität und langfristige Rentabilität in einem hart umkämpften Markt.
Für eine optimale Extrusion sollte der Feuchtigkeitsgehalt der Kunststofffolie unbedingt unter 5 Prozent gehalten werden, wobei der ideale Bereich zwischen 1 Prozent und 3 Prozent liegt. Wenn der Feuchtigkeitsgehalt diesen Schwellenwert überschreitet, verdampft das eingeschlossene Wasser beim Eintritt in den beheizten Zylinder des Pelletierers schnell. Diese plötzliche Dampfausdehnung führt zu starker Schaumbildung in der Polymerschmelze, was zu strukturellen Hohlräumen in den fertigen Pellets führt. Pellets mit vielen durch Feuchtigkeit verursachten Hohlräumen leiden unter einer geringeren Schüttdichte, einer geringeren Zugfestigkeit und einem geringeren Marktwert.
Während diese spezifischen Systeme in erster Linie für Polyolefine niedriger Dichte entwickelt wurden, die von Natur aus im Wasser schwimmen, können sie oft auch für andere Materialien angepasst werden. Der Kernmechanismus der Trennung ist der Sink-Schwimm-Behälter. Starke Verunreinigungen sowie hochdichte Kunststoffe wie PET und PVC sinken ab und werden ausgestoßen. Durch modulare Anpassungen – wie z. B. die Änderung der Paddelkonfigurationen der Reibscheiben oder die Anpassung der Siebgrößen der Brecher – passen viele Betriebe ihre Linien erfolgreich an die Verarbeitung starrer Kunststoffe wie HDPE-Milchkännchen oder PP-Batteriegehäuse an.
In ausgereiften Anlagen ist der tatsächliche Frischwasserverbrauch trotz der großen Wassermenge, die aktiv durch die Maschinen zirkuliert, überraschend gering. Da moderne Systeme eine geschlossene Wasseraufbereitungsarchitektur nutzen, werden bis zu 90 Prozent des Wassers kontinuierlich gefiltert, aufbereitet und in die Waschtanks zurückgeführt. Das einzige Wasser, das das System dauerhaft verlässt, erfolgt durch natürliche Verdunstung während der Reibungsphasen und durch die im ausgetragenen Schlamm eingeschlossene Feuchtigkeit. Folglich müssen Betreiber nur geringfügige, regelmäßige Wassernachfüllungen vornehmen.
Kommt es in einer Anlage trotz Waschen des Materials häufig zu Verstopfungen des Siebwechslers, Ausgasungen oder verfärbten Pellets, liegt das Problem fast immer an unzureichenden Aufbereitungsparametern. Der häufigste Grund dafür ist eine unzureichende Dehydrierung; Überschüssiges Wasser, das in den Extruder gelangt, baut die Polymerkette ab. Die zweithäufigste Ursache ist das Fehlen einer Warmwaschphase. Kaltwasserreibung ist bei der Entfernung von losem Schmutz sehr effektiv, kann jedoch keine mikroskopisch kleinen Schichten von Industrieklebstoffen oder organischen Ölen entfernen. Diese restlichen Chemikalien verkohlen unter der starken Hitze des Extruders, was zu dunklen, spröden und minderwertigen recycelten Pellets führt.
Die Wartungsintervalle hängen stark von Ihrem Inputmaterial ab. Bei der Verarbeitung stark abrasiver Agrarfolien müssen die Schneidmesser des Granulators möglicherweise jede Woche geschärft werden, und die Siebe müssen möglicherweise monatlich ausgetauscht werden. Bei saubereren Post-Consumer-Filmen können diese Komponenten deutlich länger halten. Um den Durchsatz aufrechtzuerhalten und unerwartete Ausfälle zu verhindern, ist die Erstellung eines routinemäßigen, vorausschauenden Wartungsplans von entscheidender Bedeutung.
Beim Kaltwaschen kommt es ausschließlich auf mechanischer Reibung und Umgebungswasser an, um losen Schmutz, Sand und Schlamm zu entfernen. Beim Heißwaschen werden Wärmeenergie und chemische Reinigungsmittel eingesetzt. Die erhöhte Temperatur ist unbedingt erforderlich, um hartnäckige Industrieklebstoffe, organische Fette und Ölrückstände zu lösen, die kaltes Wasser einfach nicht abbauen kann.


