
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-09-20 Herkunft:Powered


Verpackungsabfälle überfordern Recyclingbetriebe weltweit. Mit der Ausweitung des E-Commerce und der Industrielogistik werden die Anlagen mit einer komplexen Mischung aus robustem Kunststoff, sperrigen Holzpaletten, Metallfässern und dichtem Karton überschwemmt. Herkömmliche Zerkleinerungsgeräte blockieren häufig oder unterliegen einem beschleunigten Verschleiß, wenn sie mit dieser unvorhersehbaren Vielfalt konfrontiert werden. Infolgedessen kommt es zu Produktionsausfällen, steigenden Wartungskosten und einem Rückgang der Gesamtrentabilität der Anlage.
Die Analyse der aktuellen Landschaft der gewerblichen Abfallwirtschaft zeigt einen entscheidenden Wandel. Globale Nachhaltigkeitsauflagen und steigende Deponiegebühren zwingen moderne Anlagen zu aggressiven Maßnahmen zur Volumenreduzierung vor Ort. Der Branchenkonsens besagt nun, dass die Verwendung von Einzweckbrechern wirtschaftlich überholt ist. Anlagenbetreiber müssen gemischte Verpackungsabfälle als verwertbares Gut behandeln. Um dies zu erreichen, ist der Einsatz robuster, multifunktionaler Primärreduktionsgeräte erforderlich, die starken mechanischen Belastungen standhalten.
Hier kommt die Dual-Rotor-Technologie ins Spiel. In diesem umfassenden Leitfaden analysieren wir, wie ein industrieller Doppelwellen-Zerkleinerer diese betrieblichen Engpässe aus technischer Sicht löst. Wir werden seine mechanischen Fähigkeiten, seine Materialvielfalt und seinen ultimativen Return on Investment untersuchen.
Um zu verstehen, warum für die Verpackungsabfälle spezielle schwere Maschinen erforderlich sind, muss man die Mechanismen der primären Zerkleinerung untersuchen. Ein industrieller Doppelwellenzerkleinerer arbeitet grundsätzlich nach dem Prinzip niedriger Drehzahl und hohem Drehmoment. Im krassen Gegensatz zu Hochgeschwindigkeitsgranulatoren, die zum Zerkleinern von Materialien auf schnell rotierende Messer angewiesen sind, verwendet dieses Hochleistungsgerät zwei parallele, gegenläufig rotierende Sechskantwellen, die mit aggressiven, ineinandergreifenden Legierungsklingen ausgestattet sind.
Wenn Materialien in die Schneidkammer gelangen, greifen die präzisionsgefertigten Haken an diesen Klingen den Abfall und ziehen ihn nach unten. Durch die gegenläufige Drehung der Wellen entsteht eine enorme Scher- und Reißwirkung. Das Material wird kontinuierlich gezogen, gerissen und geschnitten, bis es klein genug ist, um durch den Spalt zwischen den Schneidscheiben zu gelangen.
Diese spezielle Scherwirkung ist mechanisch entscheidend für Verpackungsmaterialien, die häufig hohl, voluminös oder hochelastisch sind. Hochgeschwindigkeitsmaschinen neigen dazu, von hohlen Gegenständen wie Stahlfässern abzuprallen oder sich heftig in elastischen Schrumpffolien zu verfangen. Der Mechanismus mit hohem Drehmoment sorgt dafür, dass die Klingen unabhängig von der Streckgrenze oder Dichte in das Material eindringen. Darüber hinaus werden industrietaugliche Systeme von fortschrittlichen speicherprogrammierbaren Steuerungen gesteuert. Wenn die Maschine auf ein nicht zerkleinerbares Objekt trifft, erkennt das Steuerungssystem den Mikrosekundenanstieg des Motorwiderstands und dreht die Wellen automatisch um, um den Stau zu beseitigen, wodurch das Getriebe und der Antriebsstrang vor einem katastrophalen Ausfall geschützt werden.
Industrieverpackungen sind bekanntermaßen uneinheitlich. Eine einzelne Lieferung an eine kommerzielle Recyclinganlage kann starre Kunststoffe, Holzstützen, Metallbänder und komprimiertes Papier enthalten. Facility Manager fragen sich oft, ob eine einzelne Maschine diesen vielfältigen Materialstrom verarbeiten kann, ohne schwere Schäden an den Messern zu erleiden. Empirische Erkenntnisse aus Recyclingbetrieben an vorderster Front zeigen, dass die Doppelwellentechnologie genau für diese Abweichungen entwickelt wurde.
Die moderne Industrielogistik ist stark auf massive Kunststoffbehälter angewiesen. Bei der Verarbeitung von 1000-Liter-Intermediate-Bulk-Containern, großen Fässern aus Polyethylen hoher Dichte oder Hochleistungsstretchfolien ist der Versuch, sie im Ganzen einem Standardgranulator zuzuführen, ein Rezept für Geräteausfälle. wurde speziell für den Einsatz als Hochleistungszerkleinerer für Diese Doppelwellenmaschine Ausgestattet mit Doppelmotoren, die oft jeweils über 55 kW leisten, durchdringen die aggressiven Haken an den Rotoren problemlos die gekrümmten Oberflächen von Kunststofffässern und die dicken Wände von Schüttgutbehältern und schneiden sie in handliche Streifen. Dieser Vorbereitungsschritt ist unbedingt erforderlich, bevor die Kunststoffe effektiv gewaschen, sortiert und der Sekundärgranulierung zugeführt werden können.große Kunststoffabfälle entwickelt und zeichnet sich durch eine hervorragende Primärzerkleinerung aus.
Holzpaletten sind in der Verpackungsbranche allgegenwärtig. Die technische Herausforderung beim Recycling besteht nicht nur in der Dichte des Hartholzes, sondern auch in den versteckten metallischen Verunreinigungen. Paletten werden durch Metallnägel, Stahlschrauben und schwere Industrieklammern zusammengehalten. Stellen Sie sich einen Frontlader vor, der eine riesige Ladung mit Stahlbändern versehener Holzkisten in den Einfülltrichter kippt. Anstatt heftig durch die Kammer zu springen, werden die Materialien sofort von den ineinandergreifenden Haken erfasst. Die Rotoren mit niedriger Geschwindigkeit beißen sich in das Holz, brechen dicke Hartholzbretter und scheren mit einem tiefen, rhythmischen Knirschen durch Metallbefestigungen. Dadurch wird der Sperrmüll vollständig neutralisiert, ohne die strukturelle Integrität der Schneidmesser zu beeinträchtigen.
Während sich Pappe leicht recyceln lässt, wird sie in Industriebetrieben häufig in sehr dichten, komprimierten Ballen oder dicken, mehrschichtigen Papierkernen angeliefert, die zum Aufwickeln von Industriefolien verwendet werden. Diese Materialien besitzen eine überraschend hohe Schüttdichte, die herkömmliche Einwellenmaschinen leicht verstopfen kann. Das Dual-Rotor-Design zieht diese dichten Ballen aktiv auseinander, zerreißt die komprimierten Fasern und öffnet das Material für die nachfolgende Aufschluss- oder Sekundärverarbeitung.
Bestimmte Verpackungsströme enthalten Leichtmetalle, darunter Stahlfässer, Aluminiumbehälter und die verzinkten Metallkäfige, die große Kunststoffbehälter umgeben. Ein industrieller Doppelwellenzerkleinerer, der mit entsprechend gehärteten Legierungsmessern wie D2- oder H13-Werkzeugstahl ausgestattet ist, verfügt über die nötige Scherkraft, um dünne Metalle direkt zu durchtrennen. Diese mechanische Fähigkeit macht die manuelle Trennung der Metallkäfige von den Kunststoffbehältern vor der Zerkleinerung vollständig überflüssig, wodurch die Arbeitskosten der Anlage erheblich gesenkt werden.
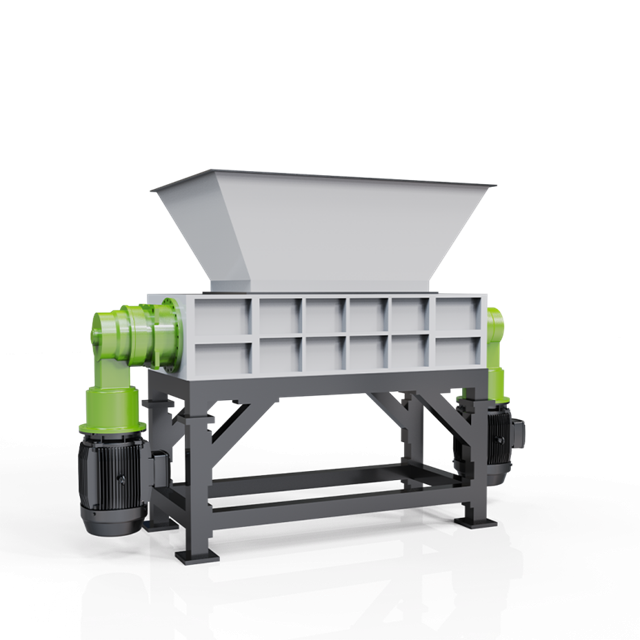
Einer der bedeutendsten Betriebskosten in der gewerblichen Abfallwirtschaft ist die Logistik. Der Transport und die Lagerung von sperrigem Verpackungsmüll ist im Wesentlichen eine lohnenswerte Angelegenheit für die Luftbewegung. Die Sperrmüll-Herausforderung wird besonders deutlich, wenn es um ganze Container oder große Kunststofffässer geht. Sie verbrauchen riesige Mengen an wertvoller Stellfläche in einer Anlage und füllen Transport-LKWs, lange bevor das Fahrzeug seine maximale Gesamtgewichtskapazität erreicht.
Durch die Integration eines Doppelwellen-Zerkleinerers gleich zu Beginn des Abfallwirtschaftskreislaufs erreichen Anlagen routinemäßig eine Volumenreduzierung von 60 bis 80 Prozent. Ein riesiger Massenbehälter nimmt, wenn er einmal in grobe Streifen geschnitten wurde, nur einen Bruchteil seiner ursprünglichen Grundfläche ein. Aufbauend auf diesem volumetrischen Vorteil verbessert die Reduzierung die Effizienz der nachgelagerten Verarbeitung drastisch. Recyclinglinien sind auf einen konsistenten, gleichmäßigen Materialfluss angewiesen. Das Aufgeben ganzer, sperriger Gegenstände auf ein Förderband führt unweigerlich zu Brückenbildung in den Trichtern oder zur Überlastung der Magnetabscheider. Durch die Vorzerkleinerung der Verpackung wird die Zufuhrgeschwindigkeit normalisiert und unregelmäßige Abfallmengen in einen stetigen Strom vorhersehbaren Materials umgewandelt.
Für Facility Manager, die Anlagenaufrüstungen bewerten, kann es eine Herausforderung sein, sich in der mechanischen Terminologie von Maschinen zur Größenreduzierung zurechtzufinden. Ein häufiger Punkt technischer Verwirrung liegt in der Wahl zwischen einem Einwellensystem und einem Doppelwellensystem. Um dies zu klären, müssen wir uns ihre grundlegenden Designparameter ansehen.
| Merkmale | Einwellen-Zerkleinerer | Doppelwellen-Zerkleinerer |
|---|---|---|
| Mechanismus | Hochgeschwindigkeitsrotor mit hydraulischem Schieber gegen ein Sieb. | Langsam drehende, gegenläufige Wellen mit ineinandergreifenden Messern. |
| Beste Anwendung | Gleichmäßige Kunststoffe, sauberes Holz, exakte Partikelgrößen erreichen. | Mischverpackungen, sperrige Gegenstände, metallverunreinigte Abfälle. |
| Metalltoleranz | Sehr niedrig. Metall zerbricht die Hochgeschwindigkeitsmesser. | Hoch. Schert Nägel, Bänder und leichte Stahlfässer. |
| Ausgabegröße | Kleine, gleichmäßige Flocken, vorgegeben durch das Klassierungssieb. | Raue, unregelmäßige Streifen, abhängig von der Klingenbreite. |
Ein Einwellensystem, das oft speziell als Kunststoff-Recycling-Schredder kategorisiert wird , eignet sich hervorragend für die Sekundärverarbeitung, ist jedoch äußerst anfällig, wenn es mit massivem oder mit Metall verunreinigtem Primärverpackungsabfall zugeführt wird. Im Gegensatz dazu ist der industrielle Doppelwellenzerkleinerer so konstruiert, dass er als primäres Arbeitspferd für die Zerkleinerung dient. Es verarbeitet mühelos gemischte oder kontaminierte Verpackungsabfälle, ohne die Schneidmesser zu zerbrechen, und ebnet so den Weg für die sekundäre Feingranulierung.
Die Investition in einen industriellen Doppelwellenzerkleinerer ist ein erheblicher Kapitalaufwand. Die Auswahl der falschen mechanischen Spezifikation kann zu unzureichendem Durchsatz oder vorzeitigem Geräteausfall führen. Anlageningenieure und Entscheidungsträger müssen vor der Beschaffung mehrere kritische technische Parameter bewerten.
Der erste Schritt ist eine strenge Prüfung Ihres eingehenden Abfallstroms. Die Dichte und die Fließgrenze Ihres Verpackungsabfalls bestimmen die erforderliche Motorleistung. Wenn Ihre Anlage hauptsächlich leichte, hohle Kunststoffe verarbeitet, kann eine Maschine mit zwei 22-kW-Motoren ausreichend sein. Wenn Ihr Materialmix jedoch schwere Hartholzpaletten oder Stahlfässer umfasst, benötigen Sie eine Maschine mit 75-kW- bis 132-kW-Doppelmotoren, um das enorme Drehmoment zu erzeugen, das zum Brechen von starrem Holz und zum Scheren von Metall erforderlich ist, ohne den Antriebsstrang abzuwürgen. Geben Sie immer eine Motorkonfiguration an, die einen Kapazitätspuffer von mindestens 20 Prozent über Ihrem maximal zu erwartenden Verarbeitungsvolumen bietet.
Die Schneidmesser sind die kritischsten Verschleißkomponenten im gesamten System. Ihre geometrische Gestaltung hat direkten Einfluss sowohl auf die Verarbeitungsgeschwindigkeit der Maschine als auch auf die Abmessungen des Ausgangsmaterials.
Schwere Reduktionsmaschinen arbeiten selten isoliert. Bewerten Sie bei der Beratung mit Geräteherstellern strukturelle Anpassungsmöglichkeiten, die einen kontinuierlichen Betrieb gewährleisten sollen. Stellen Sie sicher, dass die Geometrie des Einfülltrichters zu Ihrer spezifischen Beladungsmethode passt, sei es per Gabelstapler oder kontinuierlichem Steigförderer. Darüber hinaus ist die Integration eines Überband-Magnetabscheiders am Auslaufband eine nicht verhandelbare Schutzmaßnahme zur Entfernung von Eisenmetallen, bevor das vorzerkleinerte Material in die empfindliche Sekundärverarbeitungsanlage gelangt.
Um die konkrete Kapitalrendite vollständig zu erfassen, ist es von großem Nutzen zu untersuchen, wie kommerzielle Einrichtungen diese Hochleistungsmaschinen erfolgreich eingesetzt haben.
Ein großes regionales Vertriebszentrum sah sich mit steigenden Kosten für die Abfallentsorgung konfrontiert, da sich beschädigte Hartplastikpaletten und sperrige Behälter für flüssige Massengüter ansammelten. Da diese Artikel größtenteils aus Hohlräumen bestehen, zahlte das Unternehmen für den Lufttransport exorbitante Frachtgebühren. Durch die Installation eines leistungsstarken industriellen Doppelwellenzerkleinerers direkt an ihrem Logistikzentrum konnten die Paletten und Behälter vor dem Transport vorzerkleinert werden. Diese mechanische Transformation ermöglichte es ihnen, die Tragfähigkeit ihrer Anhänger zu maximieren, die Transportfrequenz um 80 Prozent zu reduzieren und eine vollständige Amortisation der Ausrüstung innerhalb von nur 14 Monaten zu erreichen.
In einem anderen Fall hatte eine gewerbliche Verpackungsrecyclinganlage mit erheblichen Geräteausfällen zu kämpfen. Ihre Aufnahme bestand aus stark gemischten Industrieverpackungen, darunter schwere Holzkisten, die mit dicken Stahlbändern gesichert waren. Sie versuchten zunächst, dies mit Hochgeschwindigkeitsbrechern zu verarbeiten, was zu zerbrochenen Messern, beschädigten Sieben und täglichen thermischen Abschaltungen führte. Durch die Überholung der Primärlinie mit einem industriellen Doppelwellenzerkleinerer konnten diese mechanischen Ausfälle vollständig beseitigt werden. Die langsame und drehmomentstarke Aktion zerbrach mühelos die Hartholzkisten und schnitt die Stahlbänder ab. Das automatisierte Anti-Blockier-Kontrollsystem stellte einen kontinuierlichen Betrieb sicher und steigerte die gesamte jährliche Verarbeitungskapazität drastisch.
Ein industrieller Doppelwellenzerkleinerer ist nicht nur in der Lage, gemischte Verpackungen zu recyceln; Es ist die absolute Basismaschine für jeden ernsthaften industriellen Recyclingbetrieb. Es verarbeitet mühelos zähe Kunststoffe, dichtes Holz und Leichtmetalle, die sonst herkömmliche Reduktionsgeräte lahm legen würden. Durch die Verwendung einer Konstruktion mit niedriger Drehzahl und hohem Drehmoment wird ein Blockieren verhindert und eine unübertroffene Betriebsstabilität gewährleistet.
Die Investition in diese robuste Technologie verwandelt Sperrmüll von einem kostspieligen logistischen Albtraum in ein profitables, verwertbares Gut. Eine ordnungsgemäße Vorzerkleinerung vermeidet teure Lager- und Transportengpässe und schützt gleichzeitig aktiv empfindliche nachgeschaltete Maschinen. Sobald die primäre Reduktion abgeschlossen ist und die Metalle entfernt sind, kann das Rohmaterial sicher einer sekundären Kunststoffzerkleinerungsmaschine zugeführt werden , um die präzise, gleichmäßige Partikelgröße zu erreichen, die für die Endproduktproduktion erforderlich ist. Bewerten Sie vor dem Kauf genau Ihr spezifisches Materialvolumen und wenden Sie sich an branchenführende Gerätehersteller wie Jwell, um ein maßgeschneidertes System zu konfigurieren, das die betriebliche Effizienz und Rentabilität Ihrer Anlage maximiert.
Der Hauptunterschied liegt in ihrem grundlegenden mechanischen Aufbau und der beabsichtigten Anwendung. Einwellenzerkleinerer verwenden einen einzelnen Hochgeschwindigkeitsrotor und einen hydraulischen Stößel, um das Material gegen die Schneidmesser zu drücken und die geschnittenen Stücke durch ein Klassierungssieb zu drücken, um eine kleine, gleichmäßige Leistung zu erzielen. Doppelwellenzerkleinerer verwenden zwei langsam drehende, gegenläufige Wellen mit ineinandergreifenden Messern, um Materialien zu greifen und auseinanderzuscheren. Sie verwenden kein einschränkendes Sieb und eignen sich daher ideal für die Zerkleinerung massiver, sperriger und zäher Materialien ohne Blockierung.
Im Allgemeinen nein. Ein standardmäßiger Hochgeschwindigkeits-Kunststoffgranulator oder eine Einwellenmaschine ist sehr anfällig für Metallverunreinigungen. Anfallendes Metall wie Stahlbolzen oder dicke Palettennägel führen dazu, dass die Hochgeschwindigkeitsblätter schnell stumpf werden oder zerbrechen, was zu katastrophalen Ausfällen und kostspieligen Reparaturen führt. Ein industrieller Doppelwellenzerkleinerer arbeitet jedoch mit sehr niedrigen Drehzahlen und einem enormen Motordrehmoment. Seine robusten Klingen aus Legierung sind speziell dafür konstruiert, durch zufällige Metalle zu scheren, ohne Schaden zu nehmen.
Da Doppelwellen-Zerkleinerer keine restriktiven Siebe verwenden, wird die Ausgabegröße in erster Linie durch die physikalische Breite der Schneidmesser bestimmt. Die Ausgabe erfolgt typischerweise in Form von groben, unregelmäßigen Streifen, die je nach spezifischer Maschinenkonfiguration im Allgemeinen eine Breite von 40 mm bis 100 mm haben. Wenn Ihr Betrieb kleinere, sehr gleichmäßige Flocken zum Extrudieren oder Waschen benötigt, müssen diese groben Streifen durch eine sekundäre Zerkleinerungsmaschine geleitet werden.
Die Wartung von Zerkleinerungsmaschinen mit niedriger Drehzahl ist sehr vorhersehbar. Da sie mit niedrigen Drehzahlen arbeiten, erzeugen sie im Vergleich zu Hochgeschwindigkeitsmühlen weitaus weniger Reibung und Wärme und reduzieren so den thermischen Verschleiß. Wenn die Schneidkanten irgendwann stumpf werden, können die Klingen häufig entfernt und mit einer Hartbeschichtung versehen werden. Dabei wird eine neue Schicht aus hochverschleißfester Legierung auf die Schneidkanten aufgeschweißt und diese auf die Werkstoleranzen zurückbearbeitet, was deutlich kostengünstiger ist als der Kauf komplett neuer Messersätze.
Der Return on Investment variiert je nach Anlagenvolumen, wird jedoch in der Regel innerhalb von 12 bis 18 Monaten erreicht. Der ROI wird durch drei Hauptfaktoren bestimmt: eine drastische Reduzierung der Abfalltransportgebühren aufgrund der Volumenreduzierung, die Eliminierung der manuellen Arbeit, die bisher zum Zerlegen gemischter Verpackungen erforderlich war, und die Schaffung neuer Einnahmequellen durch den Verkauf vorverarbeiteter, hochdichter, wiederverwertbarer Materialien an Sekundärverarbeiter.


