
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-10-09 Herkunft:Powered


Die weltweite Nachfrage nach Polyethylenterephthalat-Recycling wächst rasant. Strenge Umweltvorschriften und der dringende Vorstoß zu einer Kreislaufwirtschaft treiben diesen massiven Wandel voran. Große globale Getränke- und Verpackungsmarken verpflichten sich energisch, bis zum Jahr 2030 bis zu 100 Prozent recyceltes PET in ihre Produkte zu integrieren. Folglich stehen Recyclinganlagen unter enormem Druck. Sie müssen außergewöhnlich reine und gleichmäßig große Flocken liefern, um diese anspruchsvollen Unternehmensstandards zu erfüllen.
Die Verarbeitung dieses robusten und äußerst vielseitigen Polymers bereitet den Betrieben erhebliche betriebliche Probleme. PET kommt in völlig unterschiedlichen physischen Formen in Einrichtungen an. Ein Bediener könnte in einer Stunde leichte und stark komprimierbare Post-Consumer-Flaschen befüllen und sich in der nächsten Stunde mit dicken und hartnäckigen Industrieabfällen herumschlagen. Die Auswahl unzureichender Zerkleinerungsgeräte führt häufig zur Katastrophe. Bediener sind mit blockierten Motoren, schmelzendem Kunststoff aufgrund übermäßiger Reibung und lähmenden Ausfallzeiten der Anlagen konfrontiert.
Um diese täglichen Hindernisse zu überwinden, benötigen Werksleiter robuste und spezialisierte Maschinen. Ein hochbelastbares Einwellensystem bietet genau für diese Herausforderungen eine leistungsstarke Lösung. Mit der richtigen mechanischen Konfiguration bricht es dichtes PET effektiv und optimiert gleichzeitig den Materialfluss und den Durchsatz der gesamten nachgeschalteten Wasch- und Pelletierungslinie.
Bevor wir uns mit der Mechanik befassen, müssen wir einen entscheidenden Wandel in der Branche anerkennen. Aktuelle Marktanalysen zeigen einen wachsenden Trend hin zu dezentralen Recycling-Hubs mit hoher Kapazität. Da die Verpackungshersteller ihre Produktion steigern, um der Nachfrage der Verbraucher gerecht zu werden, ist die Menge an postindustriellen PET-Abfällen – insbesondere dickflüssige Abfälle, Ausschussvorformen und extrudierte Klumpen – erheblich gestiegen. Herkömmliche Abfallentsorgungsanlagen stellen fest, dass ihre herkömmlichen Leichtgranulatoren durch diese dichteren Materialien völlig übertroffen werden. Die Umrüstung auf Primärreduktionssysteme mit hohem Drehmoment ist nicht mehr nur eine betriebliche Präferenz. Dies ist zu einer Grundvoraussetzung für die Aufrechterhaltung der Rentabilität und die Vermeidung katastrophaler Geräteausfälle im heutigen aggressiven Markt für recycelte Kunststoffe geworden.
Bei der Bewertung von Infrastruktur-Upgrades fragen sich Beschaffungsmanager oft, ob eine einzelne Maschine wirklich mit den unterschiedlichen physikalischen Eigenschaften von PET-Abfällen umgehen kann. Die endgültige Antwort lautet: Ja. Um einen effizienten und kontinuierlichen Betrieb zu erreichen, ist ein tiefes Verständnis des strukturellen Verhaltens des Materials erforderlich. Es erweist sich immer als kostspieliger Fehler, sich mit weniger als einer industrietauglichen Konstruktion zufrieden zu geben.
Polyethylenterephthalat ist im verarbeitenden Gewerbe für seine außergewöhnliche Zugfestigkeit, Schlagfestigkeit und einzigartigen Wärmedämmeigenschaften bekannt. Diese genauen Eigenschaften machen es bekanntermaßen schwierig, es mechanisch zu zerlegen. In einem typischen Recyclingkontext stoßen Betreiber auf zwei unterschiedliche Kategorien dieses Polymers.
Post-Consumer-PET besteht größtenteils aus dünnwandigen Behältern und Flaschen. Obwohl diese relativ leicht zu scheren sind, erfordert ihr geringes Gewicht konsequente Zwangsvorschubmechanismen. Ohne einen richtigen Stopfer springen die Flaschen einfach um den Trichter herum. Postindustrielles PET stellt eine weitaus größere mechanische Herausforderung dar. Zu dieser Kategorie gehören dicke Produktionsrückstände, feste Klumpen und extrudierte Fasern, die bei Herstellungsfehlern entstehen. Diese dichten Formen besitzen eine enorme Scherfestigkeit. Sie erfordern extreme mechanische Kraft, um richtig zu brechen.
Leichte Granulatoren sind im Allgemeinen für weichere Kunststoffe, dünne Filme oder vorzerkleinerte Flocken ausgelegt. Wenn Sie einen massiven PET-Reiniger aus der Postindustrie in einen Standard-Granulator werfen, hören Sie wahrscheinlich das quälende Geräusch eines abgewürgten Motors, gefolgt von einem reißenden Riemen. Das Fehlen eines ausreichenden Drehmoments führt dazu, dass der Rotor beim Aufprall heftig zum Stillstand kommt. Eine unzureichende strukturelle Integrität führt häufig zu einem katastrophalen Blattbruch oder sogar zu einer Verformung der Hauptwelle.
Durch die Investition in einen in Industriequalität Recycling-Schredder wird sichergestellt, dass die kinetische Energie direkt in das Schneiden des Kunststoffs übertragen wird, anstatt die Maschine auseinanderzurütteln. Diese Hochleistungseinheiten sind mit einem verstärkten Stahlgehäuse, übergroßen Planetengetrieben und drehmomentstarken Motoren ausgestattet und bewältigen selbst dichteste Kunststoffe sicher. Die enormen Stoßbelastungen, die beim Schervorgang entstehen, nehmen sie problemlos auf.
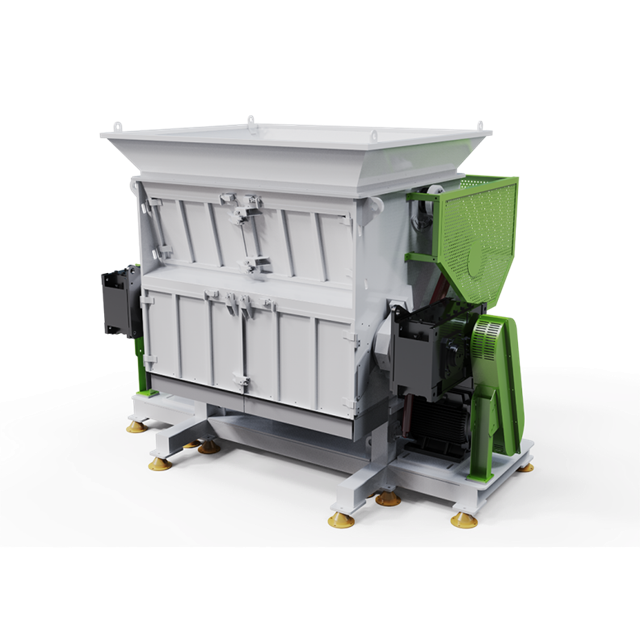
Um eine fundierte Kaufentscheidung zu treffen, müssen Käufer einen Blick in die Schneidkammer werfen, um die mechanischen Prozesse zu verstehen. Die Architektur dieses Geräts basiert auf drei Hauptkomponenten, die perfekt synchronisiert arbeiten. Gemeinsam zerkleinern sie Sperrmüll in handliche und gleichmäßige Stücke.
Stellen Sie sich einen Gabelstapler vor, der eine riesige Ladung miteinander verflochtener, fester Produktionsabfälle in den Trichter schüttet. Die Schwerkraft allein wird diese chaotische Masse niemals in die Schneidmesser zwingen. Ein Hochleistungssystem nutzt einen internen Hydraulikzylinder, um genau dieses Problem zu lösen. Diese Komponente drückt das Schüttgut gezielt horizontal gegen die rotierende Welle. Das von einer intelligenten speicherprogrammierbaren Steuerung gesteuerte Hydrauliksystem überwacht kontinuierlich die Motorstromstärke. Wenn die Last stark ansteigt, fährt der Stößel automatisch leicht zurück. Diese Mikroeinstellung gewährleistet eine aggressive, aber staufreie Fütterung.
Die Kernzerkleinerung erfolgt durch die dynamische Interaktion zwischen den beweglichen und stationären Messern. Die zentrale Architektur eines Einwellen-Zerkleinerers besteht aus einem robusten Rotor, der mit mehreren Messern aus gehärtetem Stahl ausgestattet ist. Da sich dieser Rotor mit kontrollierter niedriger Geschwindigkeit dreht, greifen diese Messer in die stationären Statormesser ein, die am Maschinengehäuse montiert sind. Der präzise Schnittwinkel und die engen Toleranzen sorgen dafür, dass das PET ähnlich wie bei einer Industrieschere sauber geschnitten wird. Dieser saubere Schervorgang ist von entscheidender Bedeutung. Beim stumpfen Reißen entsteht übermäßiger Staub und gefährliche Reibungswärme.
Direkt unter dem Schneidrotor befindet sich ein gebogenes und perforiertes Klassierungssieb. Diese Komponente bestimmt die endgültige Ausgabegröße des zerkleinerten Materials. Während die Klingen das PET brechen, werden die Fragmente wiederholt durch die Schneidkammer transportiert. Der Kunststoff bleibt in dieser kontinuierlichen Schneidschleife gefangen, bis die Stücke klein genug sind, um durch die Sieblöcher zu passen. Dieser spezielle Mechanismus garantiert eine sehr gleichmäßige Ausgabegröße und bereitet das Material perfekt für die nächste Recyclingstufe vor.
Ein häufiges Dilemma für Beschaffungsmanager während der Ausrüstungsauswahlphase ist die Wahl der richtigen mechanischen Konfiguration. Unterschiedliche Maschinen erfüllen innerhalb einer Verarbeitungslinie völlig unterschiedliche Hauptfunktionen. Lassen Sie uns die betrieblichen Realitäten aufschlüsseln, um Ihren Auswahlprozess zu vereinfachen.
| Gerätetyp: | Optimal für | Ausgangsgröße und Qualität, | Staufestigkeit, | Wärmeerzeugung |
|---|---|---|---|---|
| Einwellenzerkleinerer | Dicke PET-Spülungen, feste Klumpen, starre Kunststoffe | Gleichmäßig, bildschirmgesteuert (z. B. 40 mm) | Hervorragend (hydraulischer Schieber und SPS-Autoreverse) | Niedrig (Langsamlaufender Rotor, optionale Wasserkühlung) |
| Doppelwellenzerkleinerer | Kontaminierte PET-Ballen, Materialien mit versteckten Metallen | Unregelmäßige, lange Streifen (kein Größensieb) | Sehr hoch (zwei gegenläufige Wellen) | Sehr niedrig (langsame Reißwirkung) |
| Standardgranulator | Vorgeschredderte Flocken, dünnwandige, saubere Flaschen | Feine, gleichmäßige Flocken (z. B. 12 mm) | Schlecht (wird bei starken Säuberungen zum Stillstand kommen) | Hoch (Hochgeschwindigkeitsrotation erzeugt Reibung) |
Die Wahl dieser spezifischen mechanischen Architektur gegenüber alternativen Methoden zur Volumenreduzierung bietet mehrere deutliche betriebliche Vorteile. Diese Vorteile wirken sich direkt auf die Rentabilität, Effizienz und Skalierbarkeit einer modernen Abfallentsorgungsanlage aus.
In einer umfassenden Recyclinglinie ist die Primärzerkleinerung nur der erste Schritt. Anschließend muss der Austrag durch Schwimm-Sink-Behälter, Reibscheiben, Hochgeschwindigkeitsgranulatoren und schließlich Extruder fließen. Wenn bei der anfänglichen Zerkleinerung unregelmäßige und übergroße Brocken entstehen, kommt es häufig zu Blockaden oder einem beschleunigten Verschleiß der nachgeschalteten Maschinen. Da das Einwellensystem ein Klassierungssieb verwendet, liefert es äußerst konstante Partikelgrößen. Dies sorgt für einen reibungslosen Materialfluss und eine stabile Extruderbeschickung.
Moderne Hochleistungskonstruktionen sind in hohem Maße auf Energieeinsparung optimiert. Durch den Einsatz fortschrittlicher Untersetzungsgetriebe und versetzter Rotorgeometrien stellt die Maschine sicher, dass in jeder Mikrosekunde nur ein oder zwei Messer in das Material eingreifen. Diese gezielte Schneidsequenz liefert maximale Scherkraft und sorgt gleichzeitig für eine geringere und stabilere elektrische Zugkraft. Anlagen profitieren von enormen Durchsatzmengen, ohne unter starken Stromspitzen zu leiden, die teure Stromtarife zu Spitzenzeiten nach sich ziehen.
Bei der Anforderung eines maßgeschneiderten Angebots für eine Kunststoffzerkleinerungsmaschine müssen Beschaffungsmanager bestimmte technische Konfigurationen verlangen. Nicht alle Hochleistungsgeräte werden nach den gleichen Spezifikationen gebaut. Die Verarbeitung von PET erfordert besondere mechanische Überlegungen, um eine lange Lebensdauer zu gewährleisten. Anstatt sich auf generische Broschüren zu verlassen, suchen Sie nach diesen konkreten Industriespezifikationen.
Die treibende Kraft Ihrer Ausrüstung muss perfekt zu Ihren Kapazitätszielen passen. Bei der Verarbeitung dichter PET-Klumpen im industriellen Maßstab versagen Standardmotoren mit Direktantrieb. Abhängig von Ihren Durchsatzanforderungen benötigen Sie Konfigurationen mit Motoren mit hohem Drehmoment im Bereich von 37 kW bis 132 kW oder mehr. In Kombination mit robusten, oberflächengehärteten Untersetzungsgetrieben vervielfacht diese Konfiguration das Drehmoment effektiv. Es verhindert ein Abwürgen des Rotors bei extremer Belastung.
Post-Consumer-PET enthält häufig abrasive Verunreinigungen wie Schmutz oder Sand. Standardklingen aus Kohlenstoffstahl werden in dieser rauen Umgebung schnell stumpf. Branchenexperten empfehlen dringend, für die Schneidmesser hochverschleißfeste legierte Stähle wie SKD11 oder D2 zu verwenden. Eine V-förmig versetzte Klingenausrichtung ist ebenfalls von entscheidender Bedeutung. Diese spezielle Geometrie konzentriert die Schneidkraft in der Mitte des Rotors, verhindert, dass sich geschmolzener Kunststoff um die Welle wickelt, und sorgt für eine saubere Scherung.
Dies ist wohl das wichtigste Merkmal, das beim Umgang mit PET spezifiziert werden muss. Polyethylenterephthalat hat einen relativ niedrigen Erweichungspunkt, wenn es kontinuierlich Umgebungen mit hoher Reibung ausgesetzt wird. Wenn die Schneidkammer überhitzt, schmilzt der Kunststoff schnell, bindet sich am Rotor und verursacht schwere mechanische Blockaden. Suchen Sie nach Maschinen, die mit wassergekühlten Rotoren ausgestattet sind. Durch die hohle Hauptwelle zirkuliert kontinuierlich gekühltes Wasser, um das Material während des Schneidvorgangs steif zu halten.
Der Kauf von Premiummaschinen ist nur die halbe Miete. Um den vollen Return on Investment zu erzielen, ist die Implementierung strenger Betriebs- und Wartungsprotokolle erforderlich. Aus technischer Sicht übertrifft die vorausschauende Wartung immer die reaktive Reparatur.
Die Schärfe der Schneidmesser hat direkten Einfluss auf den Energieverbrauch, die Durchsatzgeschwindigkeit und die Staubentwicklung. Die meisten modernen Einwellenklingen sind als quadratische Wendeschneidplatten konzipiert, das heißt, sie verfügen über vier unterschiedliche Schneidkanten. Anstatt sofort eine neue Klinge zu kaufen, wenn eine Seite stumpf wird, kann das Wartungspersonal einfach das Messer abschrauben, es um 90 Grad drehen, um eine neue Schneide freizulegen, und es wieder einschrauben. Durch die Einführung einer strengen Routine für die Prüfung der Abstände und das Drehen dieser Klingen werden die Kosten für Verbrauchsmaterialien drastisch gesenkt.
Während der hydraulische Schieber einen Großteil des Beschickungsprozesses automatisiert, müssen menschliche Bediener beim Beladen des Trichters dennoch bewährte Verfahren befolgen. Das gleichzeitige Entleeren großer, miteinander verbundener Spülungen kann dazu führen, dass das Material eine Brücke über die Trichterwände bildet. Dadurch wird verhindert, dass der Kunststoff jemals den Rotor erreicht. Bediener sollten für eine gleichmäßige und dosierte Zufuhr sorgen. Auf der Steuerungsebene sorgt der Einsatz intelligenter SPS-Systeme namhafter Marken dafür, dass die Maschine Überlastspitzen genau überwacht. Das System dreht den Rotor automatisch kurz um, um Hindernisse zu beseitigen, bevor es den normalen Betrieb wieder aufnimmt, und schützt so das Getriebe vor einem katastrophalen Ausfall.
Die Entscheidung, Hochleistungszerkleinerungsgeräte zu integrieren, erfordert eine sorgfältige Bewertung der aktuellen Engpässe Ihrer Anlage und zukünftiger finanzieller Ziele.
Bevor ein Kauf abgeschlossen wird, müssen Werksleiter die verfügbare Grundfläche bewerten. Hochleistungsmaschinen benötigen ausreichend Platz für einen sicheren Wartungszugang, insbesondere bei umfangreichen Siebwechseln und routinemäßigen Messerrotationen. Der Ausgabeförderer muss genau auf Ihre nachgeschalteten Geräte wie Magnetabscheider oder Reibscheiben ausgerichtet sein. Diese Ausrichtung gewährleistet einen nahtlosen und automatisierten Materialfluss ohne manuelle Eingriffe.
Die Wirtschaftlichkeit eines Recyclingbetriebs hängt stark von der Verarbeitungseffizienz ab. Durch den Einsatz einer Maschine, die ungeplante Ausfallzeiten minimiert, Materialabbau durch Schmelzen verhindert und eine äußerst gleichmäßige Produktion erzeugt, können Anlagen ihre Ausbeute an Premium-PET-Flocken maximieren. Hochwertiges Mahlgut mit einheitlicher Größe erzielt auf dem globalen Rohstoffmarkt einen deutlich höheren Preis. Der anfängliche Investitionsaufwand für einen robusten Aktenvernichter wird durch den gesteigerten Wert des verarbeiteten Materials und die drastische Reduzierung der manuellen Arbeit schnell ausgeglichen.
Ein Hochleistungs-Einwellenzerkleinerer ist nicht nur in der Lage, hartnäckige PET-Abfälle zu verarbeiten. Es gilt als die effizienteste und zuverlässigste verfügbare Technologie zur Herstellung einheitlicher und prozessbereiter Materialien. Vom Scheren leichter Post-Consumer-Flaschen bis hin zum Antrieb durch unglaublich dichte Industrieklumpen – seine einzigartige Kombination aus hohem Drehmoment, präzisen Schnittwinkeln und siebgesteuerter Größenbestimmung macht ihn zu einem unverzichtbaren Hilfsmittel für die moderne Abfallwirtschaft.
Für Einrichtungen, die ihren Betrieb skalieren und die Flockenreinheit verbessern möchten, ist die richtige Gerätekonfiguration der Schlüssel zum Erfolg. Sie müssen sich an einen renommierten Hersteller wenden, der die Rotorgeometrie, Siebgröße, Kühlmechanismen und Motorspezifikationen an Ihre spezifischen Abfallströme anpassen kann.
Wenn Ihre Einrichtung derzeit mit ineffizienter Volumenreduzierung, geschmolzenem Kunststoff oder häufigen Geräteausfällen zu kämpfen hat, ist es Zeit für eine Modernisierung. Bewerten Sie Ihre genauen Produktionsanforderungen und erkunden Sie die fortschrittlichen Lösungen von Jwell Recycling. Ihr fachkundiges Ingenieursteam kann Ihnen bei der Konfiguration des perfekten Systems helfen, Materialtests mit Ihrem spezifischen PET-Abfall veranlassen und sicherstellen, dass Ihre Recyclinglinie mit höchster Rentabilität arbeitet.
Obwohl es der Maschine mechanisch möglich ist, volle Flaschen zu zerkleinern und zu scheren, empfehlen wir dringend, sie vor dem Zerkleinern zu entleeren und anzustechen. Zurückgehaltene Flüssigkeiten verursachen eine erhebliche Betriebsverschmutzung und führen dazu, dass der Kunststoff auf den Schneidmessern verrutscht. Dies verringert die Durchsatzeffizienz und stellt eine ernsthafte Gefahr für elektrische Sensoren oder Lager dar, wenn interne Dichtungen mit der Zeit beschädigt werden.
Die optimale Siebgröße hängt ganz von den Anforderungen Ihrer nachgeschalteten Ausrüstung ab. Typischerweise ist ein Siebdurchmesser zwischen 40 mm und 60 mm ideal für die primäre Volumenreduzierung. Diese spezielle Größe zerkleinert massive Klumpen perfekt. Es bereitet das PET darauf vor, es sicher an einen sekundären Hochgeschwindigkeitsgranulator weiterzuleiten, um es feiner auf die Standardflockengröße von 10 mm bis 15 mm zu verarbeiten.
Herkömmliche Hochgeschwindigkeitsgranulatoren erzeugen häufig übermäßige Reibung, die dazu führen kann, dass PET leicht schmilzt. Eine speziell für diese Anwendung entwickelte Hochleistungsmaschine nutzt einen Betrieb mit niedriger Drehzahl und hohem Drehmoment, um die Wärmeentwicklung zu minimieren. Zur aktiven Wärmeableitung können optional Wasserkühlungen für das Hauptrotor- und Statorgehäuse eingebaut werden. Dadurch wird sichergestellt, dass der Kunststoff steif bleibt und sauber bricht, ohne dass es zu einer thermischen Zersetzung kommt.
PET gilt als mäßig abrasives Polymer. Durch den Einsatz hochwertiger Klingen aus legiertem Stahl wie SKD11 oder D2 kann eine Anlage in der Regel Hunderte Tonnen Material verarbeiten, bevor eine Wartung erforderlich ist. Da Einwellenmesser über vier unterschiedliche Schneidkanten verfügen, dreht der Bediener das Messer einfach um 90 Grad, wenn eine Kante stumpf wird. Der komplette Kauf und Austausch der Messer ist eine relativ seltene Wartungsaufgabe, wodurch die Betriebskosten niedrig bleiben.
Der Energieverbrauch variiert je nach Motorgröße und Dichte des Materials. Hochleistungssysteme sind mit intelligenten SPS-Steuerungen ausgestattet, die den hydraulischen Schieber an die Motorlast anpassen und so unnötige Leistungsspitzen verhindern. Während ein Industriemotor viel Strom verbraucht, führen der hohe Durchsatz und die Vermeidung von Staus zu geringeren Energiekosten pro Tonne im Vergleich zu schwachen und unterdimensionierten Geräten.
Post-Consumer-Flaschen sind leicht und stark komprimierbar. Sie benötigen aggressive Vorschubmechanismen, um zu verhindern, dass sie über dem Rotor schweben. Postindustrielle PET-Klumpen sind fest und unglaublich dicht. Sie erfordern eine enorme Scherkraft, ein hohes Drehmoment und robuste Klingenmaterialien, um zu brechen, ohne den Motor abzuwürgen oder die Maschinenwelle zu brechen.


