
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-09-11 Herkunft:Powered


Beanspruchen federnde Kunststofffässer derzeit Ihre wertvolle Lagerfläche? Das Recycling von Industriekunststoffen stellt einzigartige logistische und mechanische Hürden dar. Hohlschrott verschwendet enorm viel Platz und führt häufig zu katastrophalen Maschinenstaus. Standardmäßige Reduktionsgeräte funktionieren angesichts dieser schwierigen Geometrien einfach nicht effizient. Ein leistungsstarkes Zerkleinerungssystem bietet jedoch eine gezielte, hochentwickelte Lösung für genau dieses Problem.
In diesem umfassenden Leitfaden werden wir die zugrunde liegenden Mechanismen untersuchen, wie dieses Gerät Sperrmüll bewältigt. Sie erfahren mehr über die Vielfalt der Materialien, die effektiv verarbeitet werden können, über die entscheidenden Funktionen, die für den kontinuierlichen Betrieb erforderlich sind, und darüber, wie sich dies direkt auf das Endergebnis Ihrer Anlage auswirkt.
Wichtige Erkenntnisse
Vor der Auswahl der geeigneten Maschinen müssen Facility Manager zunächst die Physik von Hohlabfällen verstehen. Leichte, luftgefüllte Strukturen verhalten sich bei mechanischer Belastung ganz anders als dichte Kunststoffklumpen oder starke Ausspülungen. Darüber hinaus deuten aktuelle Branchenmarktanalysen auf einen eindeutigen Trend zur dezentralen, unternehmensinternen Mengenreduzierung hin. Da die Frachtraten weltweit schwanken und die Vorschriften zur erweiterten Herstellerverantwortung immer strenger werden, wird es wirtschaftlich immer unrentabler, sich für den Transport von unverarbeitetem, luftgefülltem Abfall auf externe Spediteure zu verlassen. Um die Rentabilität aufrechtzuerhalten, sind die Anlagen nun gezwungen, den Schrott näher an der Quelle zu verarbeiten.
Standard-Granulatoren und leichte Zerkleinerer arbeiten mit hohen Geschwindigkeiten und verlassen sich bei der Materialzufuhr in die Schneidkammer fast vollständig auf die Schwerkraft. Leider fehlt leichten Gegenständen wie Kunststofffässern oder Großbehältern die erforderliche Dichte, um auf natürliche Weise mit den Klingen in Kontakt zu kommen. Stellen Sie sich ein leeres 55-Gallonen-Fass vor, das auf einen Hochgeschwindigkeitsrotor fällt. Anstatt gepackt und geschoren zu werden, gleitet oder hüpft es einfach auf den sich drehenden Messern. Dieser Prelleffekt führt zu ohrenbetäubendem Lärm, minimalem Durchsatz und extremer Energieineffizienz, da der Motor kontinuierlich läuft, ohne das Material tatsächlich zu verarbeiten.
Über die geringe Schüttdichte hinaus führen die physikalischen Abmessungen von Hohlschrott zu erheblichen Engpässen. Große Gegenstände weisen ungünstige, starre Geometrien auf. Wenn mehrere Kisten oder Fässer gleichzeitig in einen Standardtrichter gefüllt werden, kommt es häufig vor, dass sie ineinander greifen. Dadurch entsteht ein struktureller Bogen, der physikalisch verhindert, dass Material den darunter liegenden Rotor erreicht. Um dieses Phänomen zu beheben, das in der Technik als Überbrückung bezeichnet wird, ist es in der Regel erforderlich, dass Bediener die Maschine aussperren und die Blockade manuell mit Stangen oder Haken beseitigen. Dies birgt erhebliche Sicherheitsrisiken und führt zum vollständigen Stillstand der Produktion.
Um die inhärenten Einschränkungen schwerkraftgespeister Geräte zu überwinden, entwickelten Ingenieure gezielte mechanische Lösungen. Diese Maschinen wenden unnachgiebige Kraft an, um hohlen Schrott zu fördern und so einen kontinuierlichen, sicheren Betrieb zu gewährleisten.
Das entscheidende Merkmal, das es diesen Maschinen ermöglicht, Hohlschrott zu dominieren, ist der interne Hydraulikzylinder. Anstatt darauf zu hoffen, dass die Schwerkraft die Arbeit erledigt, fungiert der hydraulische Schieber als automatisierte Hand und schiebt das sperrige Material aktiv horizontal gegen den rotierenden Schneidrotor. Wenn ein federndes Kunststofffass in den Trichter gelangt, drückt der Schieber es fest gegen die Klingen. Dieser kraftvolle Vorschubmechanismus eliminiert den Rückpralleffekt vollständig und gewährleistet, dass sich der Rotor unabhängig von seiner Form in den Kunststoff eingräbt. Fortgeschrittene Modelle nutzen intelligente SPS-gesteuerte Hydraulikstationen, die den Schubdruck basierend auf der elektrischen Echtzeitlast des Motors automatisch anpassen.
Der Schneidmechanismus ist speziell für harte, gekrümmte Oberflächen profiliert. Der Rotor verfügt typischerweise über eine versetzte, V-förmige oder Chevron-Anordnung von Rotationsmessern. Während der hydraulische Drücker die Hohlschale nach vorne drückt, nehmen diese versetzten Messer kleine, aufeinanderfolgende Bisse aus dem Kunststoff. Diese kontinuierliche, lokale Scherwirkung verhindert, dass die Maschine zu viel Material auf einmal aufnimmt. Die Investition in einen hochentwickelten Einwellen-Zerkleinerer stellt sicher, dass sperrige Materialien mit gleichbleibender mechanischer Kraft verarbeitet werden, wodurch ein Abwürgen des Motors verhindert wird und gleichzeitig dickwandige Strukturen effektiv abgerissen werden.
Im Gegensatz zu Primärzerkleinerern, die unregelmäßige, gezackte Streifen ausstoßen, verwendet diese Ausrüstung ein Klassierungssieb, das direkt unter dem Schneidrotor positioniert ist. Während der hohle Schrott geschert wird, bleiben die Kunststoffteile in der Schneidkammer gefangen, bis sie klein genug sind, um durch die Perforationen des Siebs zu gelangen. Dies garantiert eine hochspezifische, gleichmäßige Endgröße der Ausgabe, z. B. 40-mm-Flocken. Diese Gleichmäßigkeit ist für nachgelagerte Prozesse von entscheidender Bedeutung, da das zerkleinerte Material sofort für die Reibwäsche oder Endgranulierung bereit ist.
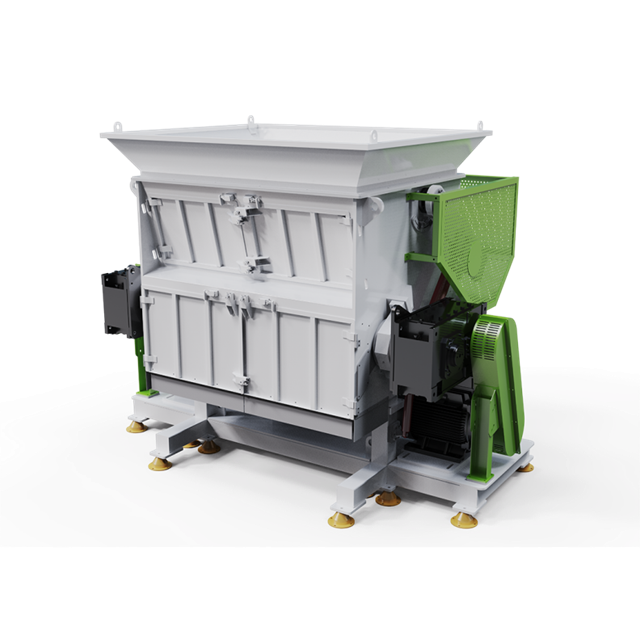
Die robuste Vielseitigkeit dieser Maschinen macht sie für ein breites Spektrum industrieller und kommunaler Abfallströme unverzichtbar. Sie passen sich problemlos an verschiedene Polymere und Strukturdicken an.
Industrieverpackungen stellen eine riesige Anwendung dar. Maschinen mit hohem Drehmoment verschlingen mühelos blaue 55-Gallonen-Kunststofffässer, große Behälter und verschiedene Chemikalienbehälter. Allerdings steht die Betriebssicherheit im Werksbereich an erster Stelle. Alle Hohlbehälter, in denen sich zuvor flüchtige Chemikalien oder gefährliche Stoffe befanden, müssen vor dem Einbringen in die Schneidkammer gründlich entleert, neutralisiert und gereinigt werden, um Brände oder die Exposition gegenüber giftigen Stoffen zu verhindern.
Obwohl extrudierte Rohre traditionell nicht federnd sind, sind sie hohl und nehmen enorm viel Platz im Garten ein. Hochleistungsgeräte verarbeiten problemlos dickwandige PVC-, HDPE- und PPR-Rohre. Besonders vorteilhaft ist hier der hydraulische Schieber. Es hält die Rollrohre fest am Rotor und ermöglicht es den versetzten Messern, die harten, gebogenen Wände abzuschneiden, ohne dass das Material nach hinten rutscht.
Produktionsanlagen erzeugen beim Spritzgießen häufig großen Ausschuss. Dazu gehören hohle Kunststoffschalen für Armaturenbretter von Autos, große landwirtschaftliche Kisten und Gehäuse für Haushaltsgeräte. Diese Artikel werden häufig aus dichten, starren Kunststoffen wie PP oder ABS geformt. Um sie effektiv zu zerlegen, ohne zu zersplittern, ist das enorme Drehmoment eines Hochleistungsrotors erforderlich.
Beim Übergang von der Standardgranulierung zu einer speziellen Industrielösung müssen Entscheidungsträger die Ausrüstung anhand strenger technischer Kriterien bewerten. Eine für Hohlmaterialien konzipierte Maschine erfordert spezielle Konfigurationen, um Betriebsausfallzeiten zu minimieren.
Die Verarbeitung von dickwandigen Hohlkörpern aus Kunststoff erfordert erhebliche mechanische Kräfte. Ein normaler Hochgeschwindigkeitsmotor kommt leicht zum Stillstand, wenn er auf den dicken Rand einer HDPE-Trommel trifft. Daher muss die Ausrüstung eine Motorkonfiguration mit hohem Drehmoment und niedriger Drehzahl in Kombination mit einem robusten Getriebe verwenden. Industrieanlagen verfügen typischerweise über eine Motorleistung von 37 kW für leichteren Hohlschrott bis zu 132 kW für massive Industriecontainer. Dieser Aufbau liefert die reine Rotationskraft, die erforderlich ist, um sich gleichmäßig durch starre Kunststoffe zu bewegen, wodurch Blockaden verhindert und Stoßbelastungen auf den Antriebsstrang minimiert werden.
In Industrieumgebungen ist das versehentliche Einbringen von nicht zerkleinerbaren Materialien wie Schwermetallbeschlägen ein anhaltendes Risiko. Moderne Geräte mildern dies durch speicherprogrammierbare Steuerungssysteme mit integrierter intelligenter Auto-Reverse-Technologie. Das Steuersystem überwacht kontinuierlich die elektrische Stromstärke des Motors. Wenn ein hartnäckiger hohler Gegenstand einen plötzlichen Stromspitzenanstieg verursacht, stoppt das System automatisch den Rotor, kehrt seine Richtung um, um das Hindernis zu beseitigen, und nimmt dann den Vorwärtsbetrieb wieder auf. Diese Selbstkorrektur schützt die Schneidkammer vor einem katastrophalen Ausfall.
Die Schneidkammer ist die verschleißintensivste Zone in jedem Recyclingbetrieb. Um die Wartungskosten zu kontrollieren, suchen Sie nach einer Kunststoffzerkleinerungsmaschine, die mit vierseitig umkehrbaren Schneidmessern aus hochwertigem Werkzeugstahl wie DC53 oder SKD11 ausgestattet ist. Diese quadratischen Messer verfügen über vier unterschiedliche Schneidkanten. Wenn die aktive Schneide stumpf wird, schraubt das Wartungspersonal das Messer einfach ab, dreht es um 90 Grad, um eine neue Schneide freizulegen, und schraubt es wieder fest. Dieses intelligente Design verlängert die Lebensdauer der Verbrauchsmaterialien um das Vierfache.
Ein häufiger Grund für Verwirrung unter Anlageningenieuren ist die Frage, ob eine Einzelwellen- oder Doppelwellenkonfiguration geeignet ist. Obwohl beide Maschinen sehr leistungsfähig sind, liefern ihre mechanischen Ansätze sehr unterschiedliche Ergebnisse.
Doppelwellen-Zerkleinerer nutzen zwei gegenläufig rotierende Wellen, die mit ineinandergreifenden, hakenartigen Messern ausgestattet sind. Wenn sich die Schäfte nach innen drehen, greifen sie sperriges Material, ziehen es nach unten und zerreißen es. Dieser Mechanismus ist außerordentlich effektiv für die primäre Zerstörung massiver, stark kontaminierter Gegenstände. Allerdings verfügen sie in der Regel nicht über ein Größensieb. Das Ergebnis ist, dass das Material in Form langer, unebener und unvorhersehbarer Streifen austritt. Bei hohlen Kunststofffässern reißt die Struktur leicht auseinander, der resultierende Abfall ist jedoch selten gleichmäßig genug, um direkt in eine Wäschestraße eingespeist zu werden.
Umgekehrt verwendet ein Einwellensystem einen einzigen rotierenden Zylinder, der mit mehreren Messern ausgestattet ist, die Material gegen einen festen Stator scheren. Der entscheidende Vorteil hierbei ist das perforierte Klassierungssieb. Der zerkleinerte Kunststoff kann erst dann austreten, wenn er klein genug ist, um durch die speziellen Löcher des Siebs zu gelangen. In Kombination mit dem hydraulischen Drücker, der für einen gleichmäßigen Biss sorgt, ist dieses Design empirisch überlegen für Unternehmen, die eine konsistente, gleichmäßige Partikelgröße benötigen, die für die Weiterverarbeitung bereit ist.
| Mit | Hochleistungs-Einwellen-Zerkleinerer und | Doppelwellen-Zerkleinerer |
|---|---|---|
| Primärer Mechanismus | Hochgeschwindigkeitsfräsen mit hydraulischem Schieber | Gegenläufig rotierende Scherhaken |
| Größenbildschirm | Ja, bestimmt die genaue Ausgabegröße | Nein, die Ausgabegröße variiert unvorhersehbar |
| Ausgabeform | Gleichmäßige Flocken, typischerweise 30 mm bis 50 mm | Lange, unebene Streifen |
| Beste Anwendung | Aus voluminösen Kunststoffen gleichmäßiges Mahlgut herstellen | Grobe Volumenreduzierung von massiven Gegenständen |
Die Investition in leistungsstarke Zerkleinerungsgeräte erfordert Kapitalaufwendungen, aber die Kapitalrendite wird durch mehrere quantifizierbare Betriebseffizienzen schnell erzielt.
In der Logistik ist der Lufttransport äußerst unrentabel. Durch den Transport unzerkleinerter Hohlschalen erreicht ein Standard-Lastenanhänger sein Fassungsvermögen lange vor seiner Gewichtsgrenze. Durch die Umwandlung von Hohlschrott in dicht gepackte Flocken verändern Unternehmen ihre Frachtökonomie grundlegend. Ein LKW, der bisher zwei Tonnen leere Fässer transportierte, kann jetzt bis zu zwanzig Tonnen geschredderte Flocken transportieren, was die Transportkosten pro Tonne exponentiell senkt.
Unverarbeiteter, sperriger Hohlschrott hat eine begrenzte Marktattraktivität und ist häufig mit Entsorgungsgebühren verbunden. Durch den Einsatz eines hochwertigen Recycling-Schredders, der mit einem Klassierungssieb ausgestattet ist, verwandeln Unternehmen ihre Abfälle in eine marktreife Ressource. Sauberes Kunststoff-Mahlgut mit einheitlicher Größe hat auf dem Rohstoffmarkt einen erheblichen Stellenwert, da Kunststoffhersteller es ohne weitere Verarbeitung direkt in ihre Extruder einbringen können.
Vor automatisierten Systemen waren viele Einrichtungen auf Handarbeit angewiesen. Arbeiter, die mit Säbelsägen oder Winkelschleifern große Kunststoffschalen schneiden, sind mit erheblichen ergonomischen Risiken und möglichen Schnittwunden konfrontiert. Durch den Übergang zu einem automatisierten Hochleistungssystem entfallen diese gefährlichen manuellen Prozesse. Der hydraulische Schieber führt das Material sicher zu, was die Einhaltung von Arbeitsschutznormen verbessert und die Verarbeitungsgeschwindigkeit deutlich erhöht.
Um die Kapitalinvestition zu schützen und einen konstanten Durchsatz sicherzustellen, ist ein strenger vorbeugender Wartungsplan obligatorisch. Industrielle Aktenvernichter arbeiten in der Fabrikhalle unter extremer mechanischer Belastung.
Die Effizienz der Maschine hängt stark von der Schärfe ihrer Rotormesser ab. Stumpfe Messer haben Mühe, den Kunststoff zu zerschneiden, wodurch das Material durch Reibung reißt oder schmilzt. Dies erhöht die elektrische Belastung des Motors und belastet das Getriebe. Bediener sollten wöchentlich Sichtkontrollen der Schneidkammer durchführen. Bei Verwendung des umkehrbaren Vier-Wege-Designs sollten stumpfe Kanten sofort gedreht werden, um einen hohen Durchsatz aufrechtzuerhalten.
Da der Hydraulikzylinder der zentrale Mechanismus ist, der das Aufprallen von Hohlschrott verhindert, muss das Hydraulikaggregat sorgfältig gewartet werden. Das Wartungspersonal muss regelmäßig den Füllstand der Hydraulikflüssigkeit prüfen, auf Druckabfälle achten und die Schläuche auf Undichtigkeiten prüfen. Ein schwacher hydraulischer Schieber kann sperrige Kunststoffe nicht gegen den Rotor halten, was direkt zu dem Rückpralleffekt führt, den die Maschine verhindern soll.
Das Klassierungssieb bestimmt die Gleichmäßigkeit der Ausgabe, ist jedoch anfällig für Verstopfungen oder Verstopfungen. Wenn hohler Kunststoff zu schnell zugeführt wird, kann die Reibungswärme den Kunststoff teilweise schmelzen und dazu führen, dass er an den Sieblöchern haftet. Ein Blindsieb hält das Material in der Schneidkammer zurück und reduziert so den Durchsatz drastisch. Zu den routinemäßigen Wartungsarbeiten gehört das Absenken der Siebhalterung und das manuelle Entfernen verstopfter Perforationen.
Letztlich geht es bei der Modernisierung Ihrer Strategie zur Größenreduzierung nicht nur darum, Lagerraum freizumachen; Es geht darum, einen logistischen Albtraum in eine profitable Einnahmequelle zu verwandeln. Durch die Kombination eines leistungsstarken hydraulischen Schiebers mit einem robusten Fräsrotor verwandeln moderne Geräte sperrige Reststoffe in gleichmäßiges Kunststoffmahlgut. Wenn springende Fässer und hohle Schalen Ihren Betrieb behindern, erkunden Sie die gesamte Palette an Hochleistungslösungen bei Jwell Recycling, um die genaue Maschinenkonfiguration für die Anforderungen Ihrer Einrichtung zu finden.
A: Ja. Ein Hochleistungsmodell wurde speziell für die Handhabung dickwandiger Fässer entwickelt. Der integrierte hydraulische Schieber schiebt die sperrige Trommel gleichmäßig in den Schneidrotor, während der Motor mit niedriger Drehzahl und hohem Drehmoment mühelos durch die dicken Kunststoffwände schneidet, ohne abzuwürgen.
A: Absolut. Aus Gründen der Betriebssicherheit und der Einhaltung der Umweltvorschriften müssen alle Hohlbehälter, in denen zuvor Chemikalien, Öle oder Gefahrstoffe gelagert wurden, gründlich entleert, neutralisiert und gereinigt werden, bevor sie in die Zerkleinerungsanlage gelangen. Beim Zerkleinern ungereinigter Chemikalienbehälter können giftige Dämpfe freigesetzt werden oder es besteht eine große Brand- und Explosionsgefahr.
A: Die endgültige Ausgabegröße wird ausschließlich durch das unter dem Schneidrotor angebrachte Klassierungssieb bestimmt. Für hohle Kunststoffe verwenden Anlagen typischerweise Siebgrößen im Bereich von 30 mm bis 50 mm. Das Material bleibt in der Schneidkammer, bis es klein genug geschert wird, um durch diese spezifischen Perforationen zu gelangen, wodurch eine äußerst gleichmäßige Flockengröße gewährleistet wird.
A: Standard-Hochgeschwindigkeitsgranulatoren verfügen nicht über einen hydraulischen Zuführmechanismus. Da hohle Gegenstände leicht sind und ein großes Luftvolumen enthalten, neigen sie dazu, auf den sich schnell drehenden Granulatorrotor zu prallen, anstatt in die Klingen gezogen zu werden. Durch die Umrüstung auf ein System mit hydraulischem Schieber wird das springende Material physisch gegen die Schneidmesser gedrückt, wodurch der Springeffekt vollständig eliminiert wird.
A: Die Verarbeitung massiver, starrer Strukturen wie Großcontainer erfordert ein erhebliches Drehmoment. Für diese Anwendungen empfehlen Ingenieure Hochleistungsmaschinen mit Motorkonfigurationen ab 75 kW, die häufig bis zu 132 kW erreichen, gepaart mit übergroßen Getrieben, um die enormen Stoßbelastungen ohne Abwürgen zu bewältigen.
A: Moderne Industrie-Aktenvernichter sind mit der intelligenten PLC-Auto-Reverse-Technologie ausgestattet. Wenn ein Stück nicht zerkleinerbares Metall in die Kammer eindringt und einen plötzlichen Anstieg der Motorstromstärke verursacht, stoppt das Steuerungssystem den Rotor sofort. Anschließend kehrt es die Richtung des Rotors um, um die Blockierung zu beseitigen, bevor es versucht, den Vorwärtsbetrieb fortzusetzen, wodurch die Rotorblätter und das Getriebe vor katastrophalen Schäden geschützt werden.


