
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-08-24 Herkunft:Powered


Sperrige Kunststoffpaletten verstopfen Ihr Lager? Die Verwaltung dieses starren, hohlen Abfalls ist eine enorme logistische Herausforderung, der sich Facility Manager täglich stellen müssen. Wenn Sie die Etage einer Einrichtung betreten, werden Sie das Problem sofort erkennen. Gesprungene, unbrauchbare Paletten beanspruchen Premium-Quadratmeter und verursachen hohe Entsorgungsgebühren. Die gute Nachricht ist, dass es eine endgültige technische Lösung gibt. Ein Doppelwellenzerkleinerer ist nicht nur in der Lage, diese robusten Strukturen zu verarbeiten, sondern gilt auch weithin als Industriestandard für genau diese schwere Aufgabe.
Durch den Einsatz von Technologie mit niedriger Drehzahl und hohem Drehmoment verwandelt diese robuste Anlage einen enormen logistischen Aufwand in profitables, recycelbares Mahlgut. In diesem umfassenden Leitfaden werden wir genau untersuchen, wie diese Maschine auf mechanischer Ebene funktioniert. Wir werden es mit anderen Reduktionssystemen vergleichen, aktuelle Markttrends analysieren und den umsetzbaren ROI aufschlüsseln, der die Kapitalinvestition rechtfertigt.
Bei der Bewertung von Geräten zur Volumenreduzierung für industrielle Anwendungen ist die Anpassung des mechanischen Designs der Maschine an die physikalischen Eigenschaften des Zielmaterials von größter Bedeutung. Kunststoffpaletten stellen einzigartige strukturelle Herausforderungen dar, die Standard-Hochgeschwindigkeits-Zerkleinerungsgeräte völlig wirkungslos machen.
Industriepaletten werden überwiegend aus hochdichtem Polyethylen oder Polypropylen hergestellt. Diese thermoplastischen Polymere werden von den Herstellern bewusst aufgrund ihrer hohen Schlagfestigkeit, Tragfähigkeit und außergewöhnlichen Zugfestigkeit ausgewählt. Wenn es um die Verarbeitung am Ende der Lebensdauer geht, sind sie aufgrund genau dieser vorteilhaften Eigenschaften notorisch schwer zu zersetzen.
Bei dieser speziellen Anwendung versagen Hochgeschwindigkeitsschleifmaschinen häufig. Warum? Denn der schlagfeste Kunststoff absorbiert die Bewegungsenergie einfach. Dies führt zu starkem Maschinenverschleiß, übermäßigem Lärm und gefährlicher Hitzeentwicklung. Eine Doppelwellenkonfiguration umgeht dieses Problem vollständig. Durch den Einsatz enormer Bisskräfte statt stumpfer Stöße dringt das Gerät bei niedrigen Geschwindigkeiten problemlos in die zähe Polymermatrix ein.
Die physikalische Geometrie des Materials ist ein weiteres erhebliches Verarbeitungshindernis. Paletten sind im Wesentlichen große, starre Hohlkonstruktionen. Wenn Sie versuchen, sie einem Standard-Einrotorbrecher ohne hydraulischen Schieber zuzuführen, springt der Gegenstand einfach auf den sich drehenden Rotor. Es verweigert den Eingriff mit den Schneidzähnen.
Im Gegensatz dazu eliminiert ein gegenläufiges Design dieses frustrierende Phänomen. Ausgestattet mit Hakenmessern, die das Material aktiv ergreifen, drehen sich die Wellen nach innen aufeinander zu. Während sie sich drehen, greifen die Haken in die Strukturrippen der sperrigen Palette ein und ziehen sie physisch nach unten in die Schneidkammer. Dieser Selbsteinzugsmechanismus stellt sicher, dass selbst leichte, unhandliche Strukturen ohne manuellen Eingriff kontinuierlich in die Scherzone gezogen werden.
Um die technischen Funktionsprinzipien zu verstehen, ist ein kurzer Blick auf die Grundlagen des Maschinenbaus erforderlich. Die Effizienz eines Zerkleinerers für große Kunststoffabfälle beruht auf dem präzisen Zusammenspiel von Drehzahl, Drehmoment und Messergeometrie.
Mechanisch gesehen ist Leistung das Produkt aus Drehmoment und Drehzahl. Indem die Drehzahl absichtlich niedrig gehalten wird – typischerweise zwischen 15 und 30 U/min – wandelt das System die reine Motorleistung in enorme Rotationskraft um. In der Praxis ist ein hohes Drehmoment der physische Muskel, der erforderlich ist, um durch dicke, feste Kunststoffrippen zu scheren, ohne den Motor abzuwürgen.
Darüber hinaus ist der Betrieb bei niedriger Geschwindigkeit ein kritischer Sicherheits- und Umweltparameter. Bei der Hochgeschwindigkeitsverarbeitung entsteht starke Reibung, die den Kunststoff schmelzen und dazu führen kann, dass er mit den Kammerwänden verschmilzt und die Zahnräder blockiert. Durch den Betrieb mit niedriger Drehzahl wird die Staubentwicklung in der Luft drastisch reduziert und die Lärmbelästigung auf dem Werksgelände auf ein überschaubares Minimum reduziert.
Der Kern der Einheit besteht aus zwei parallelen sechseckigen Wellen, die stark mit ineinandergreifenden Klingen aus legiertem Stahl bestückt sind. Wenn die Palette nach unten gezogen wird, wirken diese ineinandergreifenden Klingen ähnlich wie eine robuste Industrieschere. Der enge Abstand zwischen den gegenüberliegenden Flügeln konzentriert die mechanische Kraft auf eine sehr kleine Oberfläche. Dieser lokalisierte Druck reißt die Struktur sauber auseinander und reduziert die gesamte Grundfläche von 48 x 40 Zoll in grobe, handliche Streifen.
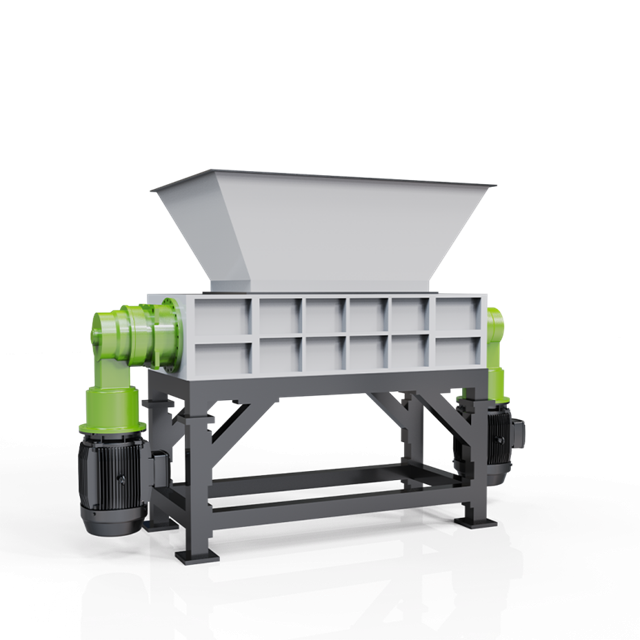
Facility Manager stehen am unteren Ende des Einkaufstrichters oft vor einem Dilemma. Die Entscheidung zwischen Einzel- und Doppelwellenkonfigurationen kann verwirrend sein. Für eine fundierte Kapitalinvestition ist es wichtig, die spezifische Rolle jeder Maschine in der Recyclinghierarchie zu verstehen.
| Spezifikation/Merkmal | Doppelwellensystem (primär) | Einzelwellensystem (sekundär) |
|---|---|---|
| Primäre Funktion | Heavy-Duty-Volumenreduzierung sperriger Gegenstände | Veredelung grober Materialien zu gleichmäßigen Flocken |
| Fütterungsmechanismus | Selbstvorschub durch nach innen rotierende Hakenmesser | Zum Schieben des Materials ist ein hydraulischer Stößel erforderlich |
| Ausgabegröße | Rohstreifen von 40 mm bis 100 mm | Gleichmäßige Flocken, typischerweise 10 mm bis 40 mm |
| Schadstofftoleranz | Hohe Toleranz gegenüber abstehenden Nägeln und Nebenmetallen | Geringe Toleranz; Metalle können den Rotor schwer beschädigen |
Für Anlagen im industriellen Maßstab, die einen hohen Durchsatz und eine konstante Materialproduktion anstreben, ist die Verwendung eines zweistufigen Systems die effektivste Strategie. Durch die Platzierung einer Doppelwelleneinheit an der Vorderseite der Linie, die ganze Artikel zerkleinert, und deren Ausgabe direkt in einen Kunststoff-Recycling-Schredder einspeist , erreichen Anlagen maximale Betriebseffizienz bei minimalem Geräteverschleiß.
Aktuelle Marktanalysen deuten auf einen massiven Wandel in der Art und Weise hin, wie Logistikzentren, Einzelhandelsvertriebszentren und Produktionsstätten mit Altverpackungen umgehen. In der Vergangenheit zahlten Unternehmen hohe Trinkgeld- und Frachtgebühren für den Abtransport kaputter Paletten zu zentralen Deponien oder zu externen Recyclingunternehmen. Heutzutage geht der globale Trend aggressiv in Richtung lokaler, unternehmensinterner Volumenreduzierung.
Aufgrund strengerer ESG-Nachhaltigkeitsanforderungen und steigender Deponiesteuern können es sich Betriebe nicht länger leisten, ihre Abfallströme zu ignorieren. Darüber hinaus ist der Sekundärrohstoffmarkt für Hartpolymere derzeit äußerst lukrativ. Die Nachfrage nach sauberem, recyceltem Mahlgut aus hochdichtem Polyethylen steigt bei Herstellern von Verbundholz und Rohren stark an. Die Verarbeitung von Paletten vor Ort ist längst nicht mehr nur eine umweltfreundliche PR-Maßnahme. Es handelt sich um eine zentrale operative Strategie. Die Betriebe erkennen, dass die Übernahme der Kontrolle über die primäre Zerkleinerungsphase sie vor den Kosten für die Entsorgung volatiler Abfälle schützt und eine herkömmliche Ausgabe in eine äußerst vorhersehbare Einnahmequelle verwandelt.
Nicht alle schweren Maschinen werden nach dem gleichen Standard hergestellt. Bei der Beschaffung von Ausrüstung speziell für starre Polymere müssen Käufer mehrere kritische technische Spezifikationen bewerten, um eine langfristige Zuverlässigkeit in der Fabrikhalle sicherzustellen.
Die Schneidmesser sind die kritischsten Verschleißkomponenten in jedem Reduktionssystem. Für die Bearbeitung zäher Kunststoffe sind Klingen aus hochlegiertem Werkzeugstahl erforderlich. Industriestandards empfehlen Materialien wie D2-, DC53- oder H13-Stahl, die eine außergewöhnliche Härte und Verschleißfestigkeit bieten. Die Dicke des Messers entspricht direkt der Breite des gehäckselten Streifens. Für diese spezielle Anwendung ist eine Klingendicke zwischen 40 mm und 60 mm im Allgemeinen optimal, um die Durchsatzgeschwindigkeit mit einer angemessenen Volumenreduzierung in Einklang zu bringen.
Standard-Industriepaletten haben normalerweise eine Größe von 1200 mm x 1000 mm. Wenn der Einfülltrichter zu schmal ist, sind die Bediener gezwungen, das Material manuell mit Säbelsägen vorzuschneiden. Dies ist ein arbeitsintensiver und äußerst ineffizienter Prozess. Eine speziell gebaute Einheit muss über einen übergroßen, ausgestellten Trichter verfügen, der diese maximalen Abmessungen bequem unterbringt. Darüber hinaus sollten die Motorkapazitäten je nach erforderlichem Durchsatz von zwei 30-kW-Antrieben für mittlere Einsätze bis zu zwei 110-kW-Hochleistungsantrieben für kontinuierliche industrielle Verarbeitung reichen.
Papierstaus sind in jeder Abfallverarbeitungsumgebung eine Realität. Eine Premium- Kunststoffzerkleinerungsmaschine muss mit einer intelligenten speicherprogrammierbaren Steuerung mit Auto-Reverse-Technologie ausgestattet sein. Wenn das System einen nicht zu zerkleinernden Gegenstand aufnimmt oder wenn das Volumen vorübergehend die Motorkapazität überschreitet, erkennt die Steuerung die Stromspitze. Es stoppt sofort und kehrt die Drehung für einige Sekunden um, um die Blockade zu lösen. Diese automatisierte Funktion verhindert ein katastrophales Durchbrennen des Motors und minimiert manuelle Ausfallzeiten.
Für technische Leiter und Entscheidungsträger ist der Kauf von Industrieausrüstung ein Schritt, der von Mathematik und betrieblicher Effizienz gesteuert wird. Die Integration eines Hochdrehmomentsystems in eine Abfallentsorgungslinie verändert die Finanzdynamik einer Anlage völlig.
Die größte logistische Herausforderung bei Altverpackungen ist das strukturelle Volumen. Standardpaletten sind auf Tragfähigkeit ausgelegt, d. h. sie bestehen größtenteils aus leerem Luftraum. Der Transport zu einer Recyclinganlage ist höchst ineffizient, da die Unternehmen am Ende überhöhte Frachtraten für den Lufttransport zahlen müssen.
Durch die Verarbeitung dieser sperrigen Gegenstände verändern Anlagen die Schüttdichte des Materials und reduzieren so sein physisches Volumen um bis zu 80 Prozent. Anstatt nur ein paar hundert intakte Paletten in einen standardmäßigen 53-Fuß-Anhänger zu laden, kann eine Anlage Tausende von geschredderten Streifen in genau denselben Raum laden. Diese drastische Reduzierung führt direkt zu weniger Müllabholungen und deutlich geringeren Frachtkosten.
Über die Kostenvermeidung hinaus öffnet dieser Prozess die Tür zur direkten Umsatzgenerierung. Das zerkleinerte Material gilt nicht mehr als Abfall. Es wird zu einem äußerst gefragten Mahlgut-Rohstoff. Hersteller kaufen häufig saubere, geschredderte Kunststoffe, um neue Paletten, Abflussrohre und Automobilkomponenten herzustellen. Durch die unternehmensinterne Abwicklung der Zerkleinerung umgehen Unternehmen die Entsorgungsgebühren Dritter und verkaufen ihre Produktion direkt an Compoundierer.
Um den maximalen Durchsatz zu erreichen und die Lebensdauer der Geräte zu erhalten, ist ein standardisiertes Betriebsprotokoll erforderlich. Das Verhalten des Bedieners und die Gestaltung der Arbeitsabläufe spielen eine entscheidende Rolle für die Gesamteffizienz.
Die erste Phase findet statt, bevor das Material überhaupt die Schneidkammer berührt. Während hochwertige Systeme so konzipiert sind, dass sie geringfügige Metalleinschlüsse wie lose Nägel tolerieren, müssen Bediener bei schweren Stahlverstärkungen auf der Hut sein. Viele Schwerlastregalpaletten werden mit eingebetteten Stahlrohren hergestellt. Das Einbringen dicker Stahlstangen in einen für Kunststoff kalibrierten Aufbau beschleunigt den Klingenverschleiß. Die Einrichtungen müssen ein visuelles Inspektionsprotokoll implementieren, um diese dicken Rohre vor der Verarbeitung zu isolieren und manuell zu entnehmen.
Effizienz wird durch einen kontinuierlichen, ununterbrochenen Materialfluss bestimmt. Aufgrund von Sicherheitsrisiken und inkonsistenter Geschwindigkeit wird im Allgemeinen von einer manuellen Fütterung abgeraten. Stattdessen nutzen moderne Anlagen automatisierte Einspeisesysteme. Ein Hochleistungs-Schrägbandförderer oder ein Gabelstapler können Stapel direkt in den übergroßen Trichter abwerfen. Die interne Steuerung überwacht ständig den elektrischen Strom und reguliert automatisch die Vorschubgeschwindigkeit, um katastrophale Blockierungen zu verhindern.
Sobald die ineinandergreifenden Messer die Struktur in grobe Streifen geschnitten haben, fällt das Material auf ein Abwurfband. Da Lagerartikel im Laufe ihres Lebenszyklus häufig Schmutz ansammeln, ist es gängige technische Praxis, den Ausgang unter einem hängenden Überband-Magnetabscheider hindurchzuleiten. Dieser Magnet zieht alle versteckten Eisenmetalle aus dem Bach. Der saubere Kunststoff wird dann in Big Bags abgefüllt oder direkt in eine sekundäre Veredelungseinheit transportiert.
Im industriellen Recyclingsektor gibt es zahlreiche Zulieferer, doch die physikalischen Anforderungen bei der Verarbeitung hochdichter Polymere erfordern spezielle Ingenieursleistungen. B2B-Einkäufer müssen die Beschaffung nach strengen technischen Kriterien angehen.
Keine zwei Recyclinganlagen arbeiten unter identischen Bedingungen. Daher ist der Kauf einer Maschine von der Stange selten die optimale Lösung. Ein renommierter Hersteller fungiert als technischer Partner und passt Kernkomponenten basierend auf Ihrem erwarteten Durchsatz und der angestrebten Ausgabegröße an. Darüber hinaus umfassen die tatsächlichen Kosten von Industrieanlagen die Wartung und mögliche Ausfallzeiten. Klingen sind Verschleißteile. Unabhängig von der Stahlqualität müssen sie irgendwann mit einer Aufpanzerung versehen oder ausgetauscht werden. Nur durch die Gewährleistung eines schnellen Zugriffs auf technischen Support und einen robusten lokalen Ersatzteilbestand können Sie Ihre Anlage vor lähmenden Betriebsverzögerungen schützen.
Für die Verarbeitung ausgedienter Kunststoffpaletten sind hochbelastbare Spezialgeräte erforderlich. Ein Doppelschaftsystem bewältigt diese anspruchsvolle Aufgabe perfekt und durchdringt und schneidet problemlos dicke, starre Polymere, ohne sich zu verklemmen. Durch die Integration dieser Technologie in Ihren Arbeitsablauf sparen Sie sofort wertvollen Lagerplatz im Lager und senken die Kosten für die ausgehende Fracht drastisch.
Noch wichtiger ist, dass Sie ein teures Abfallentsorgungsproblem in eine lukrative neue Einnahmequelle verwandeln, indem Sie den verarbeiteten Kunststoff auf dem Sekundärmarkt verkaufen. Lassen Sie nicht zu, dass sperrige Materialien Ihre betriebliche Effizienz beeinträchtigen. Bewerten Sie noch heute das Abfallvolumen Ihrer Anlage und besuchen Sie Jwell Recycling , um ein individuelles Zerkleinerungssystem zu konfigurieren, das genau auf Ihre Produktionsanforderungen zugeschnitten ist.
Ja, industrietaugliche Systeme sind so konstruiert, dass sie gelegentliche Metalleinsätze wie Nägel oder leichte Metallteile tolerieren. Bei der kontinuierlichen Bearbeitung von Werkstücken mit dicken Stahlverstärkungsrohren kommt es bei Standardmessern jedoch zu einem beschleunigten Verschleiß. Betriebe, die diese spezifischen Strukturen verarbeiten, sollten beim Hersteller spezielle hochlegierte Klingen anfordern und idealerweise versuchen, massive Stahlstangen vor der Verarbeitung zu entfernen, um eine optimale Lebensdauer der Ausrüstung zu gewährleisten.
Die Ausbringungsgröße wird direkt durch die Dicke der Schneidmesser und den Abstand zwischen ihnen bestimmt. Typischerweise wird bei einem Primärprozess eine Struktur in voller Größe in grobe, unregelmäßige Streifen mit einer Breite von 40 mm bis 100 mm zerkleinert. Diese Größe ist ideal zur Volumenreduzierung und zum Transport. Sollen kleine, gleichmäßige Flocken für die Extrusion hergestellt werden, ist eine Weiterverarbeitung in einer Sekundäreinheit erforderlich.
Nein, die von einer primären Doppelwellenmaschine erzeugten Rohstreifen sind zu groß und unregelmäßig für direktes Spritzgießen oder Extrudieren. Das Material muss zunächst einen sekundären Einwellenzerkleinerer oder Granulator durchlaufen, um eine gleichmäßige Flockengröße von etwa 10 mm bis 15 mm zu erreichen. Darüber hinaus müssen die Flocken häufig gewaschen und pelletiert werden, bevor sie nahtlos in eine Spritzgussmaschine eingebracht werden können.
Der Motorleistungsbedarf skaliert mit Ihrem gewünschten Durchsatz. Für Betriebe mit geringem Volumen, bei denen einige Paletten pro Stunde verarbeitet werden, ist eine Konfiguration mit zwei Motoren von etwa 30 bis 45 kW ausreichend. Für kontinuierliche Industrieumgebungen mit hoher Kapazität, in denen Hunderte von Paletten pro Schicht verarbeitet werden, werden jedoch Hochleistungsantriebe mit 75 kW bis 110 kW pro Welle dringend empfohlen, um sicherzustellen, dass die Maschine genügend Drehmoment liefert, um ein Abwürgen zu verhindern.
Die routinemäßige Wartung ist sehr vorhersehbar und konzentriert sich auf Reibungs- und Verschleißpunkte. Zu den täglichen Aufgaben gehört in der Regel das Reinigen des Trichters und die Sichtprüfung der Schneidkammer. Die wöchentliche oder monatliche Wartung umfasst das Schmieren der Hauptwellenlager, die Kontrolle des Getriebeölstands und die Inspektion der elektrischen Anschlüsse. Die Schneidmesser müssen regelmäßig geschärft oder ausgetauscht werden. Die Häufigkeit hängt ganz von der Menge des verarbeiteten Materials und dem Vorhandensein abrasiver Verunreinigungen ab.
Keine der Konfigurationen ist objektiv besser; Sie dienen ganz anderen mechanischen Zwecken. Bei großen, sperrigen und starren Gegenständen ist für die primäre Größenreduzierung ein Doppelwellenaufbau erforderlich, da durch die gegenläufige Rotationsbewegung große Gegenstände ohne Blockierung gegriffen und gezogen werden können. Für die Sekundärreduktion wird ein Einzelrotoraufbau verwendet, bei dem die Rohstreifen durch ein Sieb zu gleichmäßigen Flocken gemahlen werden. Professionelle Recyclinglinien setzen fast immer beide Systeme nacheinander ein, um optimale Ergebnisse zu erzielen.


