
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-09-30 Herkunft:Powered


Einführung
Im hart umkämpften Umfeld der Polymerrückgewinnung ist Feuchtigkeit der ultimative Feind der Pelletqualität. Stellen Sie sich die Fabrikhalle vor. Unzureichend getrocknete flexible Verpackungen gelangen in den Granulierextruder. Eingeschlossenes Wasser verwandelt sich beim Auftreffen auf die Schmelzzone heftig in Dampf. Diese thermodynamische Reaktion führt zu starker Schaumbildung und beeinträchtigter Zugfestigkeit. Letztlich entsteht eine Charge minderwertiger Recycling-Pellets, für die es schwierig ist, Abnehmer zu finden. Für Facility Manager, die eine kommerzielle Kunststoffwaschlinie betreiben , ist die Auswahl der optimalen Entwässerungsarchitektur eine entscheidende Entscheidung am unteren Ende des Trichters.
Historisch gesehen dominierte die Hochgeschwindigkeits-Rotationstrocknung den Sektor. Allerdings entwickelt sich die Branche rasant weiter. Der Aufstieg der fortschrittlichen mechanischen Kompressionstechnologie hat die betrieblichen Paradigmen grundlegend verändert. Dies gilt insbesondere für Anlagen, die weiche Materialien mit großer Oberfläche wie LLDPE-Agrarfolien und gewebte Polypropylenbeutel verarbeiten. Dieser umfassende Leitfaden analysiert die physikalische Mechanik, betriebliche Effizienz, versteckte Wartungsverluste und genaue Materialeignung beider Methoden. Es ermöglicht Recyclern, ihren Durchsatz zu maximieren und ihre Margen zu sichern.
Wichtige Erkenntnisse
Globale Recyclingvorschriften verändern die Rohstoffprofile rasch. Recycler verarbeiten mittlerweile große Mengen stark verunreinigter, ultradünner flexibler Post-Consumer-Verpackungen. Marktdaten deuten auf eine deutliche Abkehr von thermisch belasteten Trocknungssystemen hin. Die Energiekosten steigen rasant und die CO2-Emissionsvorschriften werden weltweit verschärft. Folglich stellen Anlagenbetreiber aktiv auf mechanische Entwässerungsarchitekturen um. Geräte, die gleichzeitig eine Tiefenentfeuchtung und Materialverdichtung ohne Zusatzheizung erreichen können, werden zum neuen Industriestandard. Dieser Übergang befasst sich sowohl mit den geometrischen Herausforderungen flexibler Folien als auch mit der wirtschaftlichen Notwendigkeit, die Kosten pro Tonne verarbeitetem Post-Consumer-Harz zu senken.
Vor der Bewertung spezifischer Maschinen müssen Bediener die grundlegende Physik verstehen, die die Extrusionsphase bestimmt. Überschüssiges Wasser, das per Anhalter auf Plastikmüll transportiert wird, führt zu einer Kaskade thermodynamischer Engpässe.
Wenn nasses Material in den Trichter geleitet wird, müssen die Extruderzylinderheizungen Überstunden machen. Sie verbrauchen enorme Mengen an elektrischer Energie, allein um das Wasser abzukochen, bevor das Polymer schmilzt. Diese schnelle Dampfausdehnung führt zu aggressiven Entgasungsschwankungen. Dies zwingt den Bediener häufig dazu, die Zufuhrgeschwindigkeit zu drosseln, um ein Verstopfen der Entlüftungsöffnungen zu verhindern. Diese betriebliche Hürde wird aufgrund der sich verändernden globalen Rohstoffprofile immer größer. Komplexe Post-Consumer-Ströme halten deutlich mehr Oberflächenwasser zurück als sauberer Industrieschrott. Dies macht die Grenzen herkömmlicher Trocknungsmethoden deutlich und drängt die Industrie zu einer hochbelastbaren mechanischen Kompression.
Abgesehen von den Stromrechnungen greift Restfeuchtigkeit direkt die molekulare Integrität des Endprodukts an. In der Polymerschmelze eingeschlossener Dampf erzeugt mikroskopisch kleine Hohlräume und Blasen im extrudierten Granulat. Bei empfindlichen Polymeren kann diese Feuchtigkeit sogar eine Hydrolyse während der Schmelzphase auslösen. Dadurch wird die Eigenviskosität drastisch reduziert und das Endprodukt wird spröde. Die Implementierung einer robusten Feuchtigkeitsextraktionsstufe garantiert ein dichtes, gleichmäßiges Futter. Dadurch werden die Schüttdichte und die optische Klarheit der fertigen Pellets direkt erhöht, so dass sie in High-End-Fertigungsanwendungen mit Neuharzen konkurrieren können.
Diese Einheiten werden in Fabriken oft als Friktionswaschmaschinen oder Schleudertrockner bezeichnet und nutzen die schiere Kraft der Hochgeschwindigkeitsrotationskraft. Die Kernarchitektur besteht aus einem robusten zentralen Rotor, der mit abgewinkelten Paddeln ausgekleidet ist. Dieser Rotor dreht sich heftig, oft mit 1.000 bis 1.500 U/min, in einem stationären, perforierten Edelstahlsieb. Wenn getränkter Kunststoff in das untere Gehäuse eingespritzt wird, schleudert die ohrenbetäubende Rotationskraft das Material heftig gegen das äußere Sieb. Durch die Zentrifugalkraft wird Wasser durch die Perforationen getrieben. Gleichzeitig fegen die abgewinkelten Paddel den Kunststoff nach oben in Richtung Auswurfkanal.
Für bestimmte Materialströme bleibt dieser Hochgeschwindigkeitsansatz äußerst vorteilhaft. Harte Kunststoffe, die bei Stößen ihre Form behalten, reagieren hervorragend auf diese Behandlung. Diese Systeme können kontinuierlich große Mengen starrer Flocken verarbeiten, ohne den nachgeschalteten Fluss zu behindern. Darüber hinaus dient die starke kinetische Reibung, die zwischen dem Kunststoff, den Rotorpaddeln und dem Sieb entsteht, als abschließende Polierstufe. Es entfernt hartnäckige Papieretiketten, Klebstoffreste und chemische Reinigungsmittel aggressiv. Diese Maschinen basieren auf einer unkomplizierten Rotationsmechanik und erfordern in der Regel eine geringere Anfangsinvestition.
Trotz ihrer Fähigkeit, starre Flocken zu verarbeiten, stoßen Schleudertrockner auf eine starke mechanische Belastung, wenn sie mit ergiebigen Materialien wie LDPE-Stretchfolie oder landwirtschaftlichem Mulch arbeiten. Mangels struktureller Steifigkeit werden dünne Nassfilme durch die Rotationskraft sofort flach auf das perforierte Sieb geklebt. Dieses als Screen Blinding bekannte Phänomen dichtet die Entwässerungslöcher effektiv ab. Das im Gehäuse eingeschlossene Wasser kann nirgendwo entweichen. Das Ergebnis ist ein durchnässter Ausfluss, der oft mehr als 10 % Feuchtigkeit enthält. Noch wichtiger ist, dass die Bediener in einen frustrierenden Kreislauf gezwungen sind, bei dem die gesamte Linie angehalten wird, um die verstopften Siebe manuell abzukratzen und unter Druck zu waschen. Dadurch wird wertvolle Produktionszeit verschwendet.
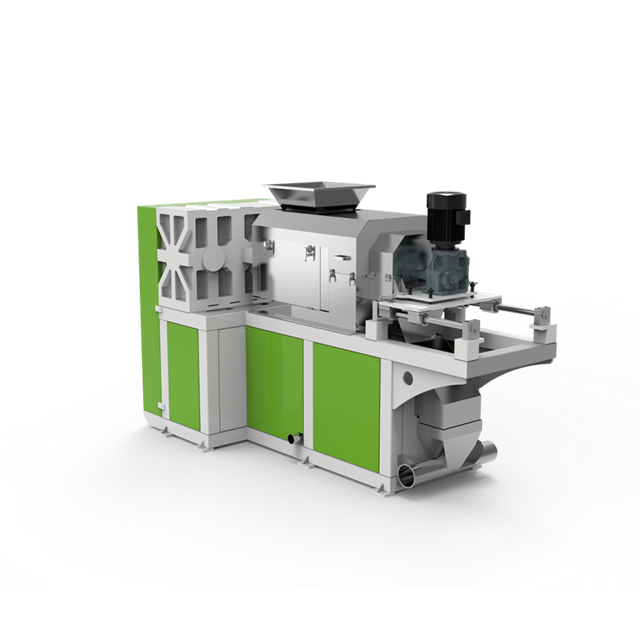
Um die geometrischen Herausforderungen flexibler Abfälle zu meistern, wandten sich die Anlageningenieure von der Geschwindigkeit ab und setzten auf langsames, unerbittliches Drehmoment. Eine Folienquetschung arbeitet nach dem Prinzip der Volumenreduzierung. Das Herzstück der Maschine ist eine massive, sich schrittweise festziehende Schraube aus massivem Stahl, die sich mit niedriger Geschwindigkeit in einem stark verstärkten, geschlitzten Zylinder dreht.
Wenn der nasse, flauschige Film nach vorne gezogen wird, vergrößert sich der Kerndurchmesser der Schraube, während sich die Steigung verengt. Dadurch entsteht eine Kompressionszone mit extrem hohem Druck. Es wringt die Flüssigkeit buchstäblich aus der Kunststoffmatrix und drückt sie durch präzisionsgefräste Drainagespalten. Führende Dehydrierungsgeräte für Kunststofffolien , wie die DYJG Squeezer-Serie, nutzen eine enorme Motorleistung von 90 kW bis 160 kW, um hohe Durchsätze von 500 bis 1000 Kilogramm pro Stunde zu bewältigen.
Das Besondere an dieser Technologie ist ihr thermodynamisches Doppelwirkungsprofil. Die enorme mechanische Scherung, die dadurch entsteht, dass die Schnecke den Kunststoff gegen die Zylinderwände drückt, erzeugt lokal erhebliche Reibungswärme. Diese natürlich vorkommende Wärme dient einem brillanten Nebenzweck. Es verdunstet mikroskopisch kleine Oberflächenfeuchtigkeit, die durch physikalischen Druck allein nicht erreicht werden kann. Gleichzeitig erhitzt es die Leichtfolie bis zu ihrem Erweichungspunkt. Während das Material durch die Austragsdüse gedrückt wird, agglomeriert es zu schweren, halbgeschmolzenen Klumpen.
Für Einrichtungen, die sich der Rückgewinnung flexibler Verpackungen widmen, liefert die mechanische Kompressionsmethode transformative Ergebnisse. Selbst bei hochporösen gewebten Säcken oder statisch anfälligen Stretchfolien senken Quetschgeräte die Endfeuchtigkeit kontinuierlich auf einen optimalen Bereich von 1 % bis 3 %. Dadurch wird das Material optimal auf die Schmelzphase vorbereitet. Durch die Umwandlung von federleichtem Flaum in dichte Nuggets steigt die Schüttdichte des Ausgangsmaterials sprunghaft an. Dadurch wird eine Brückenbildung im Trichter vollständig vermieden, sodass die Extruderschnecke aggressiv in das Material eindringen kann.
Um eine datengesteuerte Entscheidung über Investitionsgüter zu treffen, müssen Facility Manager Marketingansprüche aufgeben und sich direkt auf die Betriebskennzahlen am unteren Ende des Trichters konzentrieren. Wie vergleichen sich diese beiden Architekturen tatsächlich in der Fabrikhalle?
| Operative metrische | Zentrifugalentwässerung (Schleudertrockner) | mechanisches Auspressen (Schneckenpresse) |
|---|---|---|
| Ziel-Rohstoffprofil | Hartplastik, PET-Flocken, HDPE-Flaschen | Flexible Folien, LDPE, gewebte Säcke, Stretchfolie |
| Endgültiger Feuchtigkeitsgehalt | 1 % bis 2 % für starre Fahrzeuge; 8 % bis 15 % für Filme | 1 % bis 3 % konstant bei weichen Materialien |
| Energie-Fußabdruck | Hoher Aufwand, wenn thermische Trocknung nachgeschaltet wird | Ausgezeichnete Effizienz; nutzt mechanische Reibungswärme |
| Wartungsfokus | Häufiges Entblinken des Siebs, empfindlich auf Rotorunwucht | Regelmäßige Aufarbeitung der Schweißnähte an den Schneckengängen |
| Materialverdichtung | Keiner; Gibt lose, leichte Flocken aus | Hoch; Gibt halbplastifizierte, dichte Klumpen aus |
Der ultimative Maßstab ist die Trockenheit des Materials, das auf den Extruderhals trifft. Zentrifugen eignen sich hervorragend für starre Flocken. Bei der Zufuhr weicher Folien ist die resultierende hohe Feuchtigkeit jedoch für die Direktextrusion völlig unakzeptabel. Quetscher zerkleinern die Feuchtigkeit des weichen Films zuverlässig bis auf den strengen Grenzwert, der für eine hochwertige Pelletierung erforderlich ist.
Auf den ersten Blick verbraucht der Motor einer Wäscheschleuder deutlich weniger Strom als der massive, drehmomentstarke Antrieb einer Presse. Doch die isolierte Beurteilung des Motors ergibt ein trügerisches Bild. Da bei Zentrifugen flexible Folien durchnässt bleiben, sind Anlagenbauer in der Regel gezwungen, umfangreiche nachgeschaltete Rohrleitungen für die thermische Heißlufttrocknung zu installieren. Das Erhitzen der Umgebungsluft zum Trocknen von Kunststoff erfordert enorme Mengen an Strom. Der Quetscher umgeht auf elegante Weise diese gesamte thermische Stufe, was zu deutlich niedrigeren Gesamtenergiekosten pro Tonne verarbeitetem Material führt.
Die goldene Regel für die Gestaltung von Recyclinganlagen ist einfach. Die physikalischen Eigenschaften des Ausgangsmaterials müssen die technischen Entscheidungen bestimmen. Eine Fehlausrichtung der Maschine auf das Polymerprofil ist ein Garant für betriebliche Engpässe.
Wenn Ihre Primärentsorgung aus dickwandigen, verformungsbeständigen Post-Consumer-Behältern besteht, bleibt die Hochgeschwindigkeits-Schleudertrocknung der unangefochtene Champion. Die inhärente Steifheit von PET-Getränkeflocken verhindert Siebverstopfungen. Dickwandige Milchkännchen, Waschmittelflaschen und hartes ABS-Mahlgut aus Elektroschrott reagieren außergewöhnlich gut auf Stöße mit hoher Geschwindigkeit.
Wenn Ihr Geschäftsmodell hingegen auf den lukrativen Bereich der flexiblen Verpackungen abzielt, ist die Integration der Kompressionstechnologie praktisch obligatorisch. Stark verschmutzte LDPE-Mulchfolien für die Landwirtschaft lassen sich ohne aggressives Auswringen nur schwer verarbeiten. Kommerzielle Transportverpackungen wie LLDPE-Palettenstretchfolie erfordern vor einer erfolgreichen Extrusion sowohl eine Tiefentrocknung als auch eine Verdichtung. Jumbo-Beutel aus gewebtem Polypropylen fangen viel Wasser in ihren Fäden ein; Nur extreme mechanische Scherkräfte können diese verborgene Feuchtigkeit herausdrücken.
Die alleinige Fixierung auf die anfänglichen Investitionsausgaben führt oft dazu, dass Anlageneigentümer auf ineffiziente Langzeitkonstellationen angewiesen sind. Während eine Hochleistungsschneckenpresse einen höheren Anschaffungspreis hat als eine Standard-Reibscheibe, begünstigen die Gesamtbetriebskosten über einen Zeitraum von drei bis fünf Jahren die Quetschpresse für Filmanwendungen deutlich.
Bedenken Sie die drastische Reduzierung der manuellen Arbeit. Anlagenbetreiber sind nicht mehr gezwungen, die Linie mehrmals pro Schicht abzuschalten, um verstopfte Siebe sorgfältig zu reinigen. Dies ebnet den Weg für eine echte kontinuierliche Mehrschichtproduktion. Darüber hinaus senkt die thermodynamische Effizienz des Verzichts auf zusätzliche Heißluftgebläse die monatlichen Betriebskosten erheblich. Dies gleicht häufig die höhere Anfangsinvestition innerhalb der ersten 12 bis 18 Monate aus.
Vor allem dürfen die finanziellen Auswirkungen der Materialverdichtung nicht ignoriert werden. Die Zuführung von leichten, flauschigen Flocken in einen Extruder führt typischerweise zu einer Überbrückung der Einfüllöffnung. Dadurch wird die Schnecke ausgehungert und die Ausstoßleistung sinkt um bis zu 40 %. Durch die Abgabe dichter, knochentrockener Nuggets stellt die Presse sicher, dass der Pelletierer mit seiner absolut maximalen Nennkapazität läuft. Die zusätzliche Förderung von 200 Kilogramm Premium-Pellets pro Stunde erhöht den Tagesumsatz direkt.
Unabhängig davon, ob Sie den Grundstein für eine völlig neue Anlage legen oder eine in die Jahre gekommene Anlage umrüsten, ist die Durchführung einer strengen Prüfung Ihres aktuellen Dehydrierungsengpasses der erste Schritt zur Skalierung Ihrer Produktion. Der Einsatz der richtigen mechanischen Architektur gewährleistet einen fließenden, unterbrechungsfreien Übergang von kontaminierten Ballen zu hochwertigem Harz.
Interessanterweise setzen viele Elite-Einrichtungen mit hoher Kapazität mittlerweile eine Hybridarchitektur ein. Bei diesen erweiterten Aufbauten durchläuft der Nassfilm unmittelbar nach den Spültanks zunächst eine Hochgeschwindigkeitszentrifuge. Dadurch wird der Großteil des Oberflächenwassers und des schweren Sandes heftig abgeschüttelt. Das Material, das jetzt einen Feuchtigkeitsgehalt von etwa 15 % aufweist, wird dann zur endgültigen Tiefentrocknung und Verdichtung direkt einer Hochleistungspresse zugeführt. Dieser Doppelstanzer minimiert den abrasiven Verschleiß an der Quetschschnecke und stellt gleichzeitig sicher, dass der Extruder einwandfreies Ausgangsmaterial erhält.
Für Betriebe, die ausschließlich flexible Polymere verarbeiten, bietet die Investition in ein speziell entwickeltes Kunststoffabfall-Waschsystem , das von Natur aus über eine integrierte Schneckenpressentechnologie verfügt, die zuverlässigste und praktischste Betriebserfahrung. Dies sichert Ihre Position auf dem hart umkämpften Markt für recyceltes Harz.
Abschluss
Im technischen Spannungsfeld zwischen Zentrifugalrotation und mechanischer Kompression gibt es keine allgemein überlegene Maschine. Für Ihr spezifisches Polymerprofil gibt es nur die perfekt abgestimmte Lösung. Für Betriebe, die in starren Kunststoffen verankert sind, sind Wäscheschleudern nach wie vor ein unglaublich schneller, robuster und wirtschaftlicher Eckpfeiler. Umgekehrt stellt die Folienquetschung für moderne Recycler, die sich im anspruchsvollen Bereich der Weichkunststoffe bewegen, einen unvermeidlichen und äußerst lukrativen Technologiesprung dar.
Durch die Durchführung einer beispiellosen Feuchtigkeitsextraktion und Verdichtung lebenswichtiger Materialien in einem einzigen, kontinuierlichen Schritt hat eine Premium-Presse die Möglichkeit, eine angeschlagene Linie in ein schlankes, margenstarkes Unternehmen zu verwandeln. Werksleiter müssen einen genauen, objektiven Blick auf die eingehenden Ballen werfen, ihren tatsächlichen Wärmeenergieverbrauch berechnen und die Entwässerungstechnologie einsetzen, die eine gleichbleibende Pelletqualität sicherstellt. Bewerten Sie noch heute Ihren Materialfluss und erkunden Sie die speziellen Gerätekonfigurationen branchenführender Hersteller, um Ihren Betrieb zukunftssicher zu machen.
Obwohl dies technisch möglich ist, handelt es sich um einen äußerst ineffizienten und finanziell belastenden Ansatz. Wärmeerhitzer benötigen enorme Mengen an elektrischer oder gasförmiger Energie, um Wasser von der Folienoberfläche zu verdampfen. Eine Schneckenpresse erreicht eine hervorragende Feuchtigkeitsreduzierung durch rohen mechanischen Druck und lokalisierte Reibungswärme, was sie zu einer wesentlich wirtschaftlicheren und umweltfreundlicheren Strategie für flexible Verpackungen macht.
Für eine reibungslose und qualitativ hochwertige Extrusion muss der Feuchtigkeitsgehalt streng unter 3 % gehalten werden. Das Überschreiten dieses Schwellenwerts zwingt die Extruderheizungen dazu, Energie zum Kochen von Wasser zu verbrauchen, anstatt Kunststoff zu schmelzen. Dies führt unweigerlich zu aggressiver Schaumbildung, beeinträchtigter Pelletgeometrie, geschwächter Molekularstruktur und starker Belastung des Vakuumentgasungssystems.
In den allermeisten modernen Betriebslayouts ja. Da der Quetscher während der Hochdruck-Kompressionsphase intensive Reibungswärme erzeugt, schmilzt er auf natürliche Weise halb und verdichtet den flauschigen Film zu festen, schweren Klumpen. Dadurch können Anlagenbetreiber das Material direkt in den Trichter des Extruders einspeisen, wodurch die Notwendigkeit eines separaten, arbeitsintensiven Batch-Agglomerators vollständig umgangen wird.
Absolut. Tatsächlich nutzen viele Hochdurchsatzbetriebe im industriellen Maßstab genau diese Hybridstrategie. Unmittelbar nach den Nassgranulierungs- oder Waschtanks wird ein Zentrifugal-Reibungswäscher platziert, um den Großteil des schmutzigen Oberflächenwassers und der starken Verunreinigungen schnell zu entfernen. Das Material wird dann zur abschließenden Tieftrocknungs- und Verdichtungsphase in eine Presse gefördert. Dieser Ablauf verlängert die Lebensdauer beider Maschinen erheblich.
Die Verschleißrate wird stark von der Abrasivität Ihres spezifischen Ausgangsmaterials bestimmt. Dazu gehört auch die Menge an Restsand, Schmutz oder mikroskopisch kleinen Metallspänen, die es über die Waschstufe hinaus schaffen. Im Allgemeinen können aus verschleißfesten legierten Stählen geschmiedete Premium-Quetscheren 3.000 bis 5.000 Stunden zuverlässig laufen, bevor die Schneckengänge so stark abgenutzt sind, dass eine professionelle Aufarbeitung der Schweißnähte erforderlich ist.
Ein hoher Anteil abrasiver Verunreinigungen wie Sand und Splitt beschleunigt den Verschleiß beweglicher Teile. Zentrifugaltrockner können als sekundäre Reibscheibe fungieren und dabei helfen, diesen Schmutz zu entfernen, sie unterliegen jedoch einem schnellen Siebverschleiß. Squeezer eignen sich zwar hervorragend für die Entwässerung, es kommt jedoch zu einem schnelleren Schneckenabbau, wenn das Material nicht ausreichend vorgewaschen wird. Daher profitieren stark verunreinigte Ströme am meisten von einer gründlichen vorgeschalteten Waschphase vor dem Eintritt in eine mechanische Entwässerungseinheit.
Eine eigenständige Wäscheschleuder verwendet einen kleineren Motor und verbraucht scheinbar weniger Strom. Allerdings bleiben die Folien nass, sodass ein nachgeschalteter thermischer Trockner erforderlich ist, der enorme Mengen an Energie verbraucht. Ein Folienquetscher verwendet einen größeren Motor mit hohem Drehmoment, macht jedoch eine thermische Trocknung vollständig überflüssig. Bei der Berechnung des Gesamtenergieverbrauchs des Systems pro Tonne verarbeiteter Folie ist die Anordnung der Quetschpresse deutlich energieeffizienter.


